

Нарезание зубчатых колёс (зубофрезерование, зубодолбление)
Червячные фрезы или долбяки формируют зубья
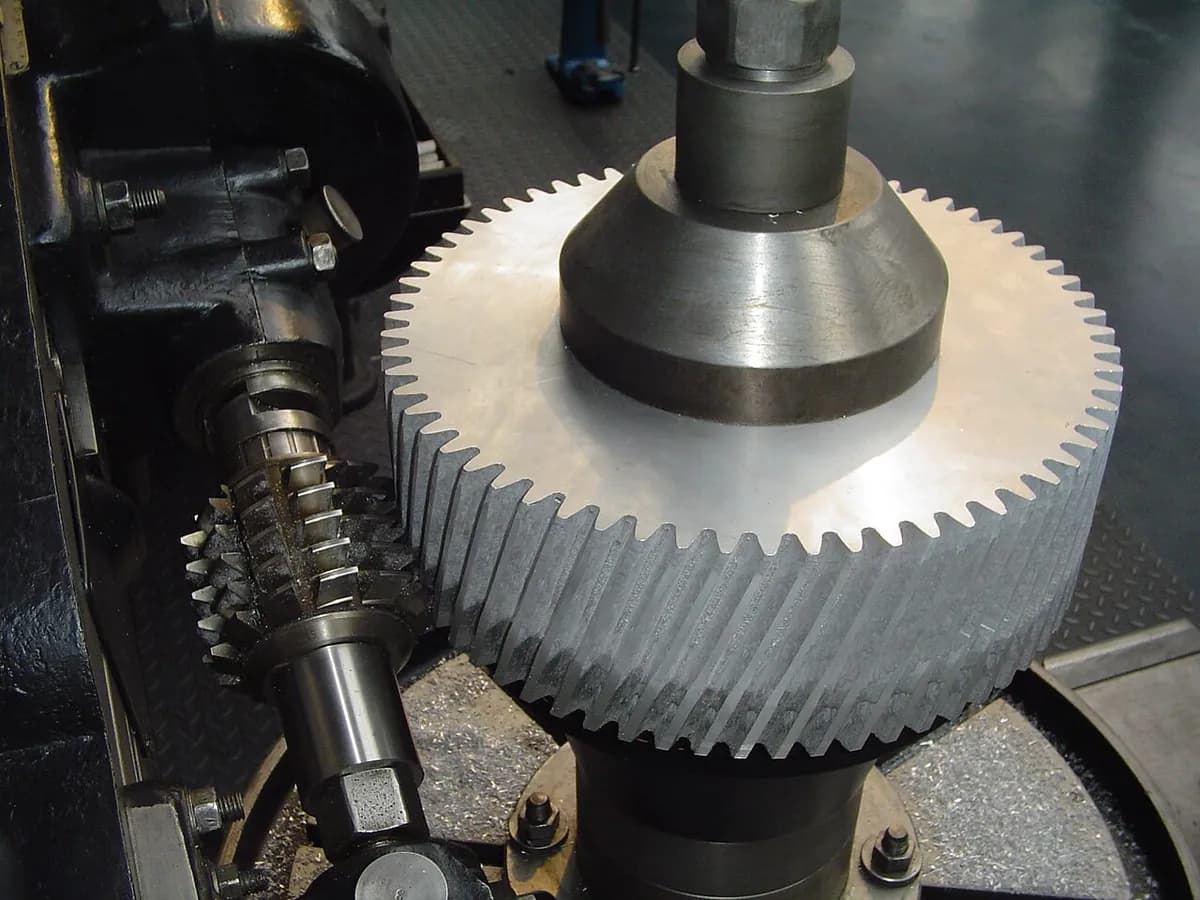
Нарезание зубчатых колёс даёт круглой заготовке зубья. В двух основных методах инструмент и заготовка вращаются вместе, как будто это уже зацепляющиеся шестерни, поэтому каждый зуб получает один и тот же точный криволинейный профиль. Шестерни в коробке передач автомобиля, беспроводной дрели или ветрогенераторе делают именно так.
Как это работает
Закрепить заготовку. Заготовку шестерни (диск, уже обточенный по размеру, с центральным отверстием) зажимают на вращающемся шпинделе станка.
Зубофрезерование: вращать фрезу и заготовку синхронно. Червячная фреза (инструмент в форме червячного винта со многими режущими зубьями) вращается, а заготовка поворачивается с фиксированным передаточным отношением, как червяк, приводящий своё колесо.
Подача вдоль торца. Фреза медленно движется вдоль оси заготовки. Каждая впадина прорезается понемногу за каждый оборот, поэтому все зубья растут вместе.
Зубодолбление: ход вверх-вниз. Для шестерён, до которых зубофрезерование не дотягивается, долбяк в форме шестерни движется вверх и вниз, как строгальный резец, режа при каждом ходе вниз.
Медленно перекатывать в зацеплении. Между ходами инструмент и заготовка понемногу поворачиваются, как при зацеплении, пока не сформируются все зубья. Зубодолбление может нарезать внутренние зубчатые колёса и зубья вплотную к буртику (ступеньке на детали).
После нарезания шестерни для автомобилей и машин обычно подвергают термообработке (закалке), а точные потом шлифуют или хонингуют.
Ключевые факты
- Материалы
- Стали (большинство шестерён), чугун, бронза, латунь, алюминий, пластики
- Типичные детали
- Прямозубые и косозубые шестерни (с прямыми или наклонными зубьями), звёздочки, шлицевые валы, червячные колёса
- Размер детали
- От шестерён часов в несколько миллиметров до шестерён ветрогенераторов и горного оборудования в несколько метров в поперечнике
- Точность
- Обычно AGMA 8–10 или ISO 7–9 степень после зубофрезерования, погрешности зубьев примерно 0,01–0,03 мм; шлифование достигает примерно ISO 4–5
- Качество поверхности
- Обычно Ra 1,6–3,2 мкм (Ra — средняя шероховатость; 1 мкм — одна тысячная миллиметра) на боковых поверхностях зубьев
- Подходящая партия
- От единичных шестерён до миллионов; одна фреза режет любое число зубьев при том же размере зуба
- Стоимость оснастки и оборудования
- Червячные фрезы и долбяки стоят от сотен до тысяч долларов; станки с ЧПУ для зубообработки — сотни тысяч
- Скорость
- От секунд до около минуты на небольшую автомобильную шестерню; много часов на шестерню в метры в поперечнике
Сильные стороны и ограничения
Сильные стороны
- Точные, одинаковые формы зубьев на каждом зубе
- Одна фреза подходит для многих размеров шестерён с тем же размером зуба
- Зубофрезерование быстрое и непрерывное, идеально для больших объёмов
- Зубодолбление добирается до внутренних и блочных шестерён
Ограничения
- Специализированные дорогие станки
- Зубофрезерование не может нарезать внутренние шестерни или зубья вплотную к буртику
- Зубодолбление медленнее, потому что половина каждого хода не режет
- Закалённые шестерни для наивысшей точности всё равно требуют шлифования
Где применяется
- АвтомобилестроениеШестерни коробок передач, дифференциалов, стартеров и насосов
- ЭнергетикаРедукторы ветрогенераторов, крупные промышленные приводы
- МашиностроениеРедукторы, конвейеры, приводы станков
- Потребительские товарыЭлектроинструмент, кухонные миксеры, звёздочки велосипедов и мотоциклов
- АвиацияТрансмиссии вертолётов, коробки приводов агрегатов двигателей
Как узнать процесс
- Одинаковые зубья с изогнутыми (эвольвентными) боковыми поверхностями — профилем, позволяющим шестерням плавно катиться друг по другу.
- Тонкие следы поперёк каждой поверхности зуба, по направлению движения фрезы.
- Внутреннее зубчатое колесо или шестерня вплотную к буртику указывают на зубодолбление, а не зубофрезерование.
Сравните с
Смотрите
ProdMach · Сравнение зубофрезерования и зубодолбления для начинающих
Evolvent Design · Крупные планы зубофрезерования цилиндрической шестерни в мастерской
Gleason Corporation · Серийное зубофрезерование на современном станке, со снятием фасок
Liebherr · Очень большой зубофрезерный станок в работе
Смотреть реальные фото
- Википедия: нарезание зубчатых колёс — обзор методов зубофрезерования, зубодолбления, протягивания, фрезерования и отделки
- Википедия: зубофрезерование — фотография червячной фрезы и зубофрезерного станка
- Поиск фотографий в Wikimedia Commons
Запомните
- Зубья образуются обкаткой: инструмент катится с заготовкой, как зацепляющаяся шестерня.
- Зубофрезерование непрерывное и быстрое; зубодолбление ходит вверх-вниз и добирается до внутренних шестерён.
- Самые точные шестерни режут мягкими, затем закаливают и шлифуют.
Ещё в главе «Механическая обработка»
Все 100 процессов
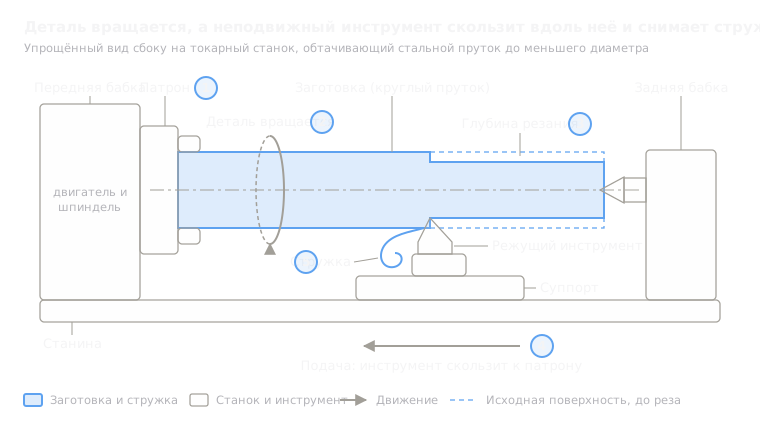 5.1ShortТокарная обработка (токарный станок)Деталь вращается; одноточечный резец срезает материалОткрыть урок
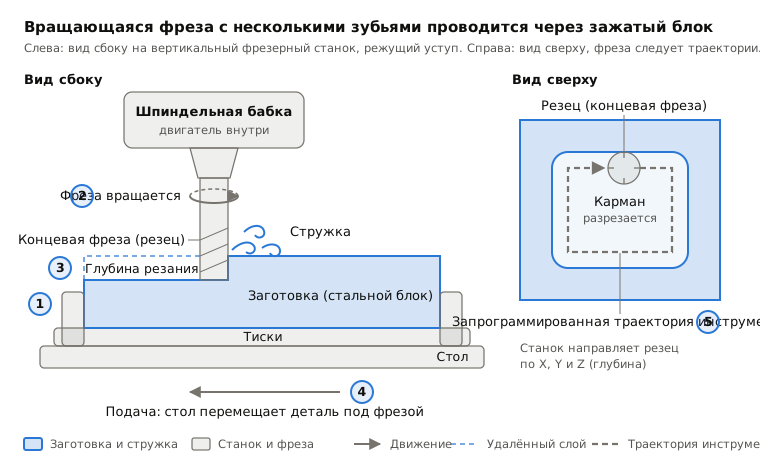
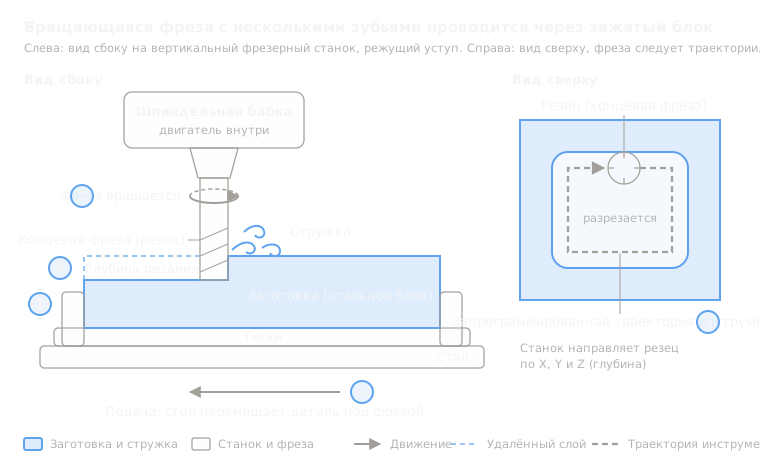 5.2ShortФрезерованиеВращающаяся многозубая фреза движется над неподвижной детальюОткрыть урок
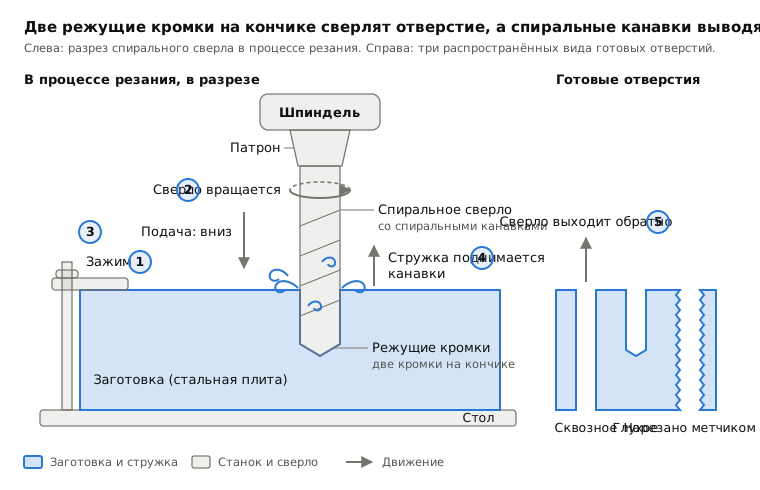
 5.3ShortСверлениеВращающееся спиральное сверло врезается в детальОткрыть урок
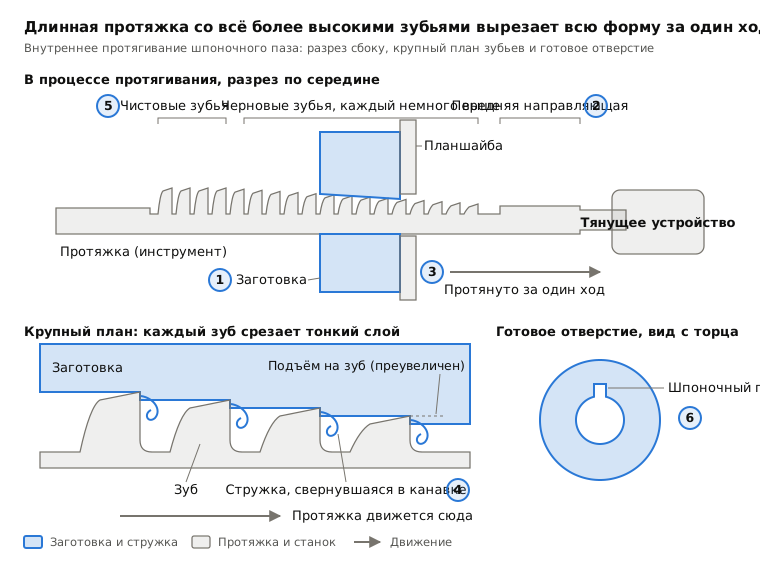
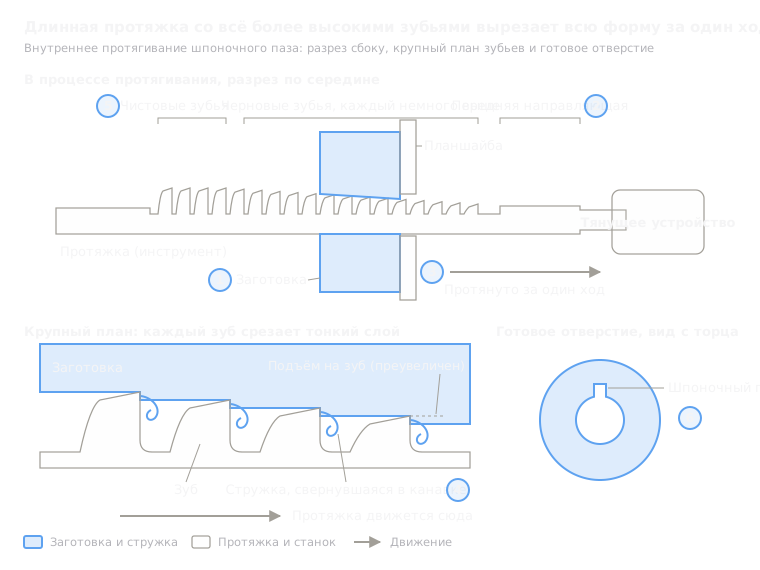 5.4ПротягиваниеДлинный зубчатый стержень протягивают сквозь заготовку или по ней за один ходОткрыть урок
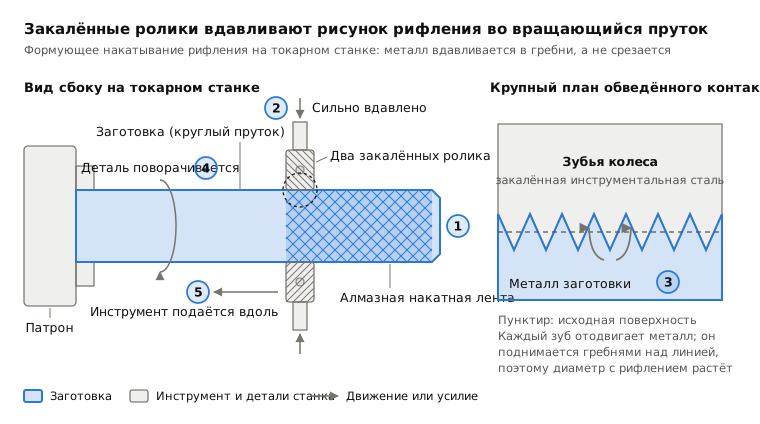
 5.6НакаткаЗакалённые ролики вдавливают рифление в вращающуюся детальОткрыть урок
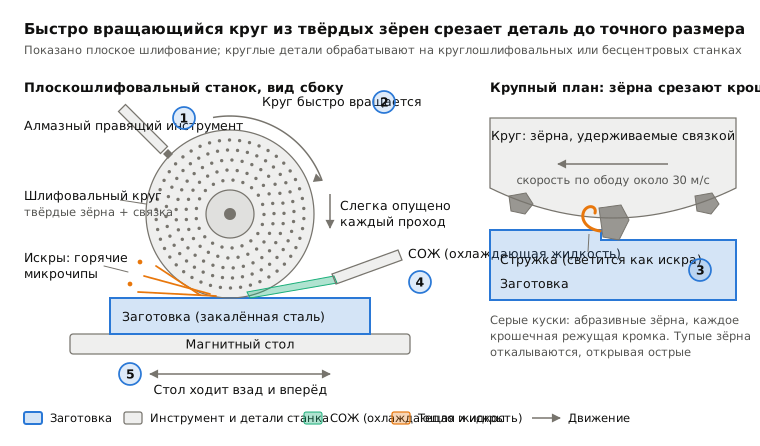
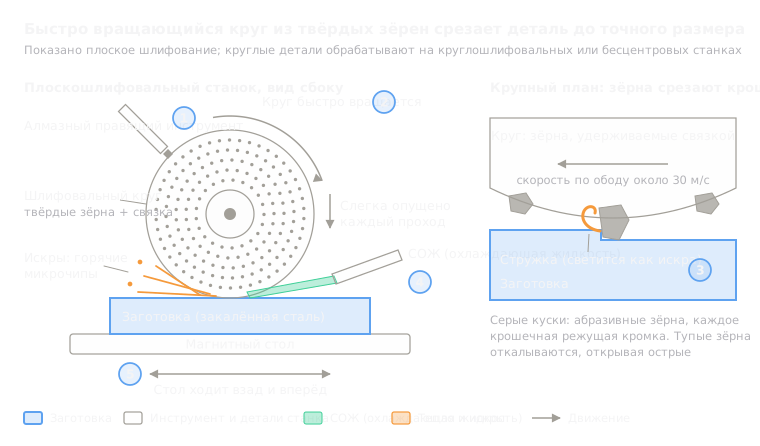 5.7ШлифованиеБыстрый круг из твёрдых зёрен снимает поверхностьОткрыть урок
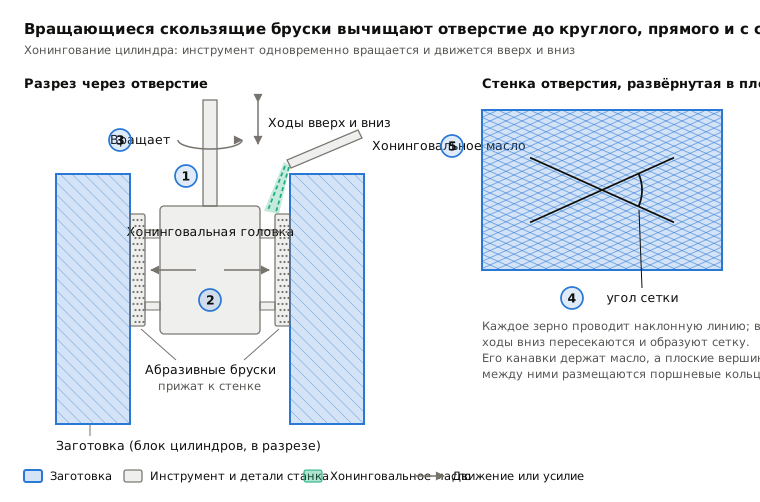
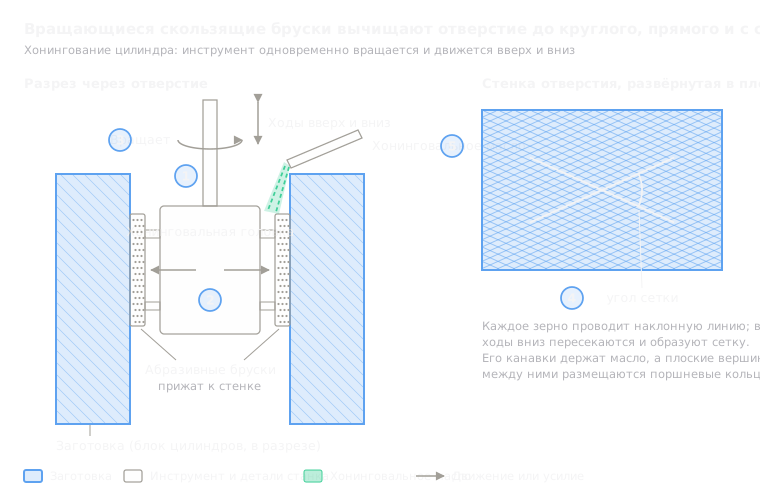 5.8ХонингованиеБруски вращаются и ходят внутри отверстияОткрыть урок
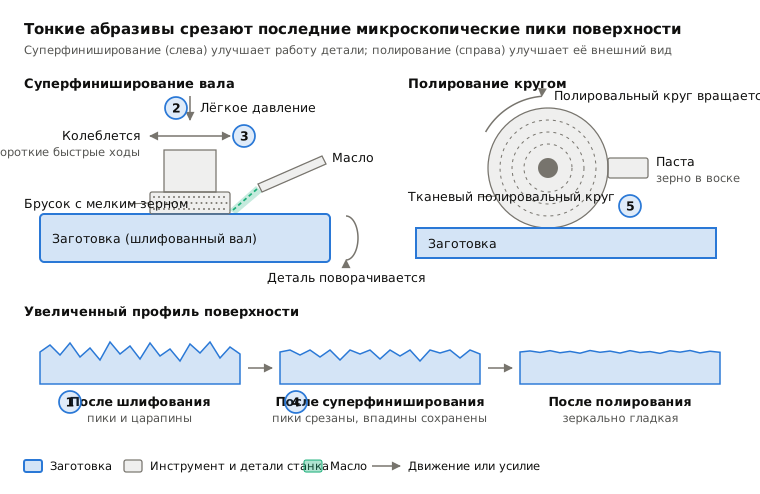
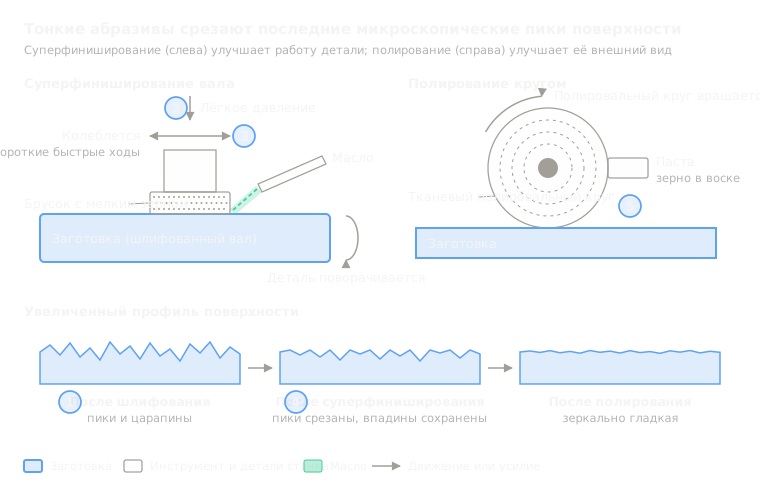 5.9Суперфиниш и полированиеТонкие бруски или полировальные круги снимают последние микроскопические пикиОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.