

Цементация и азотирование
Углерод или азот диффундирует в поверхность
Цементация (поверхностная закалка) делает твёрдой только наружную оболочку стальной детали, а сердцевина остаётся вязкой. Атомы углерода (цементация) или азота (азотирование) пропитывают поверхность в горячей печи. Именно это нужно зубьям шестерён, распределительным и коленчатым валам: оболочка, стойкая к износу, поверх сердцевины, которая не трескается.
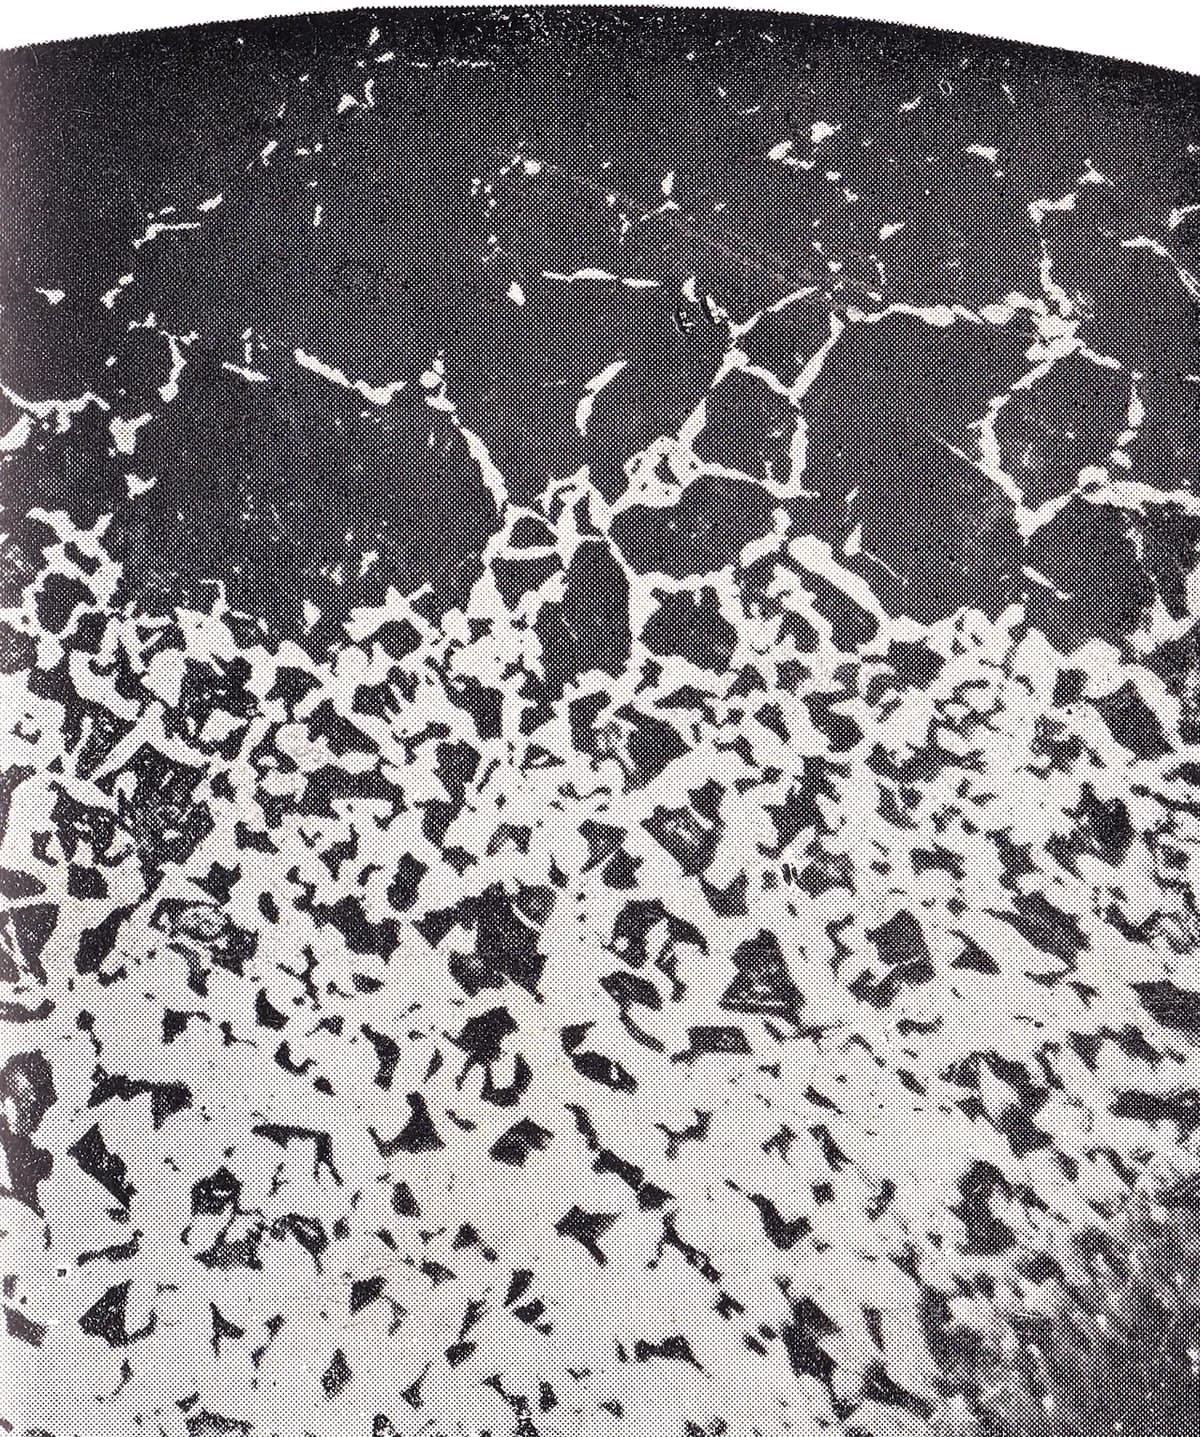
Как это работает
Загрузить детали в печь. Чистые детали помещают в герметичную печь, заполненную газом с высоким содержанием углерода (цементация, обычно около 900–950 °C) либо газообразным аммиаком или плазмой (азотирование, обычно около 500–570 °C). Участки, которые должны остаться мягкими, маскируют, например медным покрытием или пастой.
Дать атомам продиффундировать. Атомы углерода или азота входят в поверхность и ползут вглубь за счёт диффузии (атомы медленно блуждают внутрь металла). Чем дольше выдержка, тем глубже слой (упрочнённая оболочка), обычно за несколько часов.
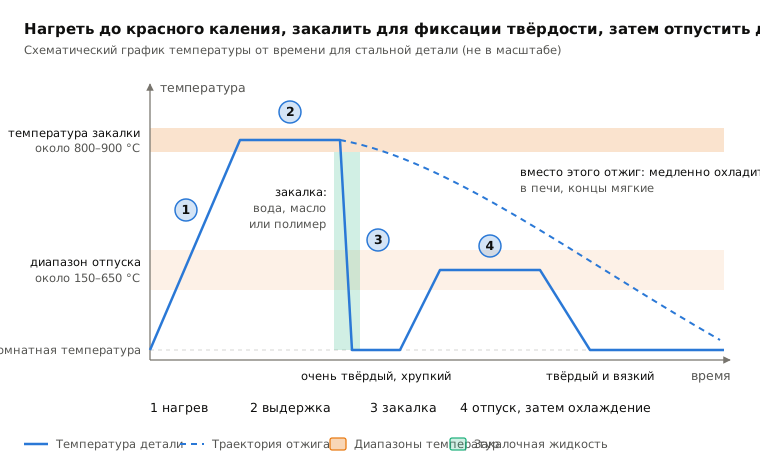
Завершить цикл. Цементованные детали закаливают в масле и затем отпускают, как в уроке 12.1, и богатая углеродом оболочка становится очень твёрдой. Азотированные детали уже твёрдые и просто медленно остывают, поэтому почти не деформируются.
Проверить слой. Контрольный образец разрезают, полируют и измеряют твёрдость от поверхности вглубь, чтобы подтвердить глубину слоя.
Ключевые факты
- Материалы
- Цементация: низкоуглеродистые стали; азотирование: легированные стали с хромом, молибденом или алюминием, инструментальные стали, некоторые нержавеющие стали
- Типичные детали
- Шестерни, распределительные валы, коленчатые валы, дорожки подшипников, пальцы, детали пресс-форм, шнеки экструдеров
- Размер детали
- От небольших пальцев до больших шестерён более метра в поперечнике, ограничено размером печи
- Точность
- Цементация слегка деформирует детали, поэтому ключевые поверхности часто шлифуют после; азотирование держит размеры в пределах нескольких сотых миллиметра
- Качество поверхности
- Цементованные детали часто тёмные и требуют очистки или шлифования; азотированные детали — матовые серые
- Подходящая партия
- Партии от сотен до тысяч деталей за одну загрузку печи
- Стоимость оснастки и оборудования
- Промышленные печи примерно от ста тысяч до миллионов долларов; большинство компаний отправляют детали в специализированные термоцехи
- Скорость
- Цементация: несколько часов на загрузку; азотирование: часто 10–60 часов и более, в зависимости от глубины слоя
Сильные стороны и ограничения
Сильные стороны
- Очень твёрдая износостойкая оболочка поверх вязкой сердцевины, стойкой к ударам
- Повышает усталостную прочность, поэтому детали служат дольше при повторяющихся нагрузках
- Азотированию закалка не нужна, поэтому деформация минимальна
- Много деталей обрабатывается сразу за одну загрузку печи
Ограничения
- Слой тонкий; глубокое повреждение или сильное шлифование могут его снять
- Цементация с закалкой может коробить детали
- Азотирование медленное и подходит только для некоторых легированных сталей
- Специальные печи и контроль газа; обычно отдают на аутсорсинг
Где применяется
- АвтомобилестроениеШестерни коробок передач, распределительные валы, коленчатые валы, поршневые пальцы
- АвиацияШестерни трансмиссий, подшипники, детали шасси самолётов
- ОснасткаДетали пресс-форм, экструзионные фильеры, шнеки пластмассовых экструдеров
- Промышленное оборудованиеШестерни, валы, детали цепей, гидравлические компоненты
- Огнестрельное оружиеЗатворы и стволы, часто азотируются в соляной ванне
Как узнать процесс
- Матовые серые или чёрные поверхности на шестернях и валах со шлифованными опорными поверхностями.
- Напильник скользит по поверхности, хотя деталь может изогнуться, а не сломаться.
- На разрезанном и протравленном образце — более тёмная или светлая кайма одинаковой глубины по краю.
Сравните с
Смотрите
Artisan Makes · Простое объяснение, затем цементация в мастерской
THE FACILITY · Цементация в твёрдом карбюризаторе, закалка и проверка напильником до и после
ION HEAT · Чем отличаются два метода азотирования
Ionitech Ltd. · Детали светятся внутри камеры плазменного азотирования
Смотреть реальные фото
- Википедия: цементация — методы цементации и упрочнённые детали
- Википедия: азотирование — газовое, соляное и плазменное азотирование
- Поиск фотографий в Wikimedia Commons
Запомните
- Поверхностная закалка создаёт твёрдую оболочку поверх вязкой сердцевины.
- Цементация добавляет углерод при высокой температуре, затем следует закалка; азотирование добавляет азот при более низкой температуре, без закалки.
- Идеально для шестерён и валов, которые должны противостоять и износу, и ударам.
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.