

PVD-покрытие (тонкие плёнки в вакууме)
Атомы, выбитые из мишени, покрывают детали в вакууме
PVD (физическое осаждение из паровой фазы) покрывает детали металлической или керамической плёнкой толщиной в несколько микрон, наращиваемой атом за атомом в вакууме. Золотистый слой на многих свёрлах — это PVD-покрытие из нитрида титана. Оно увеличивает срок службы инструмента в несколько раз и придаёт часам и кранам твёрдый, долговечный цвет.
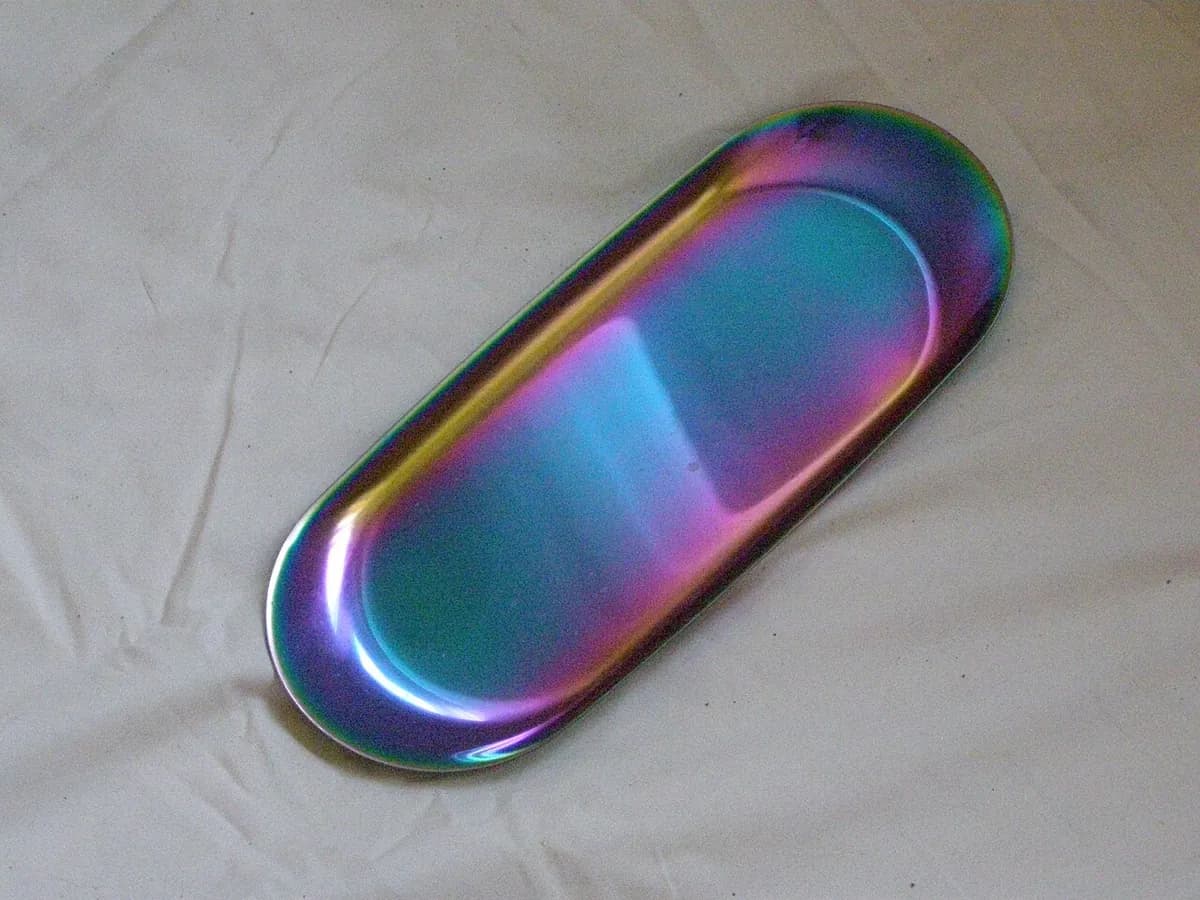
Как это работает
Очистите и загрузите. Детали очищают до идеальной чистоты, часто в ультразвуковых ваннах, затем закрепляют на оснастке, вращающейся при нанесении. Любой след масла или пыли помешает плёнке удержаться.
Откачайте и прогрейте. Насосы удаляют воздух, пока давление не станет примерно миллионной долей нормального. Нагреватели доводят детали до обычно 200–500 °C, а короткий поток ионов аргона очищает их поверхности.
Выбейте атомы из мишени. Газ аргон превращается в плазму (светящийся электрически заряженный газ). Его ионы ударяют в мишень — пластину из металла покрытия — и выбивают атомы: это распыление. Другие машины освобождают атомы электрической дугой или простым испарением.
Летите и реагируйте. Освобождённые атомы летят по прямым линиям и садятся на всё, что видят. Азот, подаваемый в камеру, реагирует с ними, поэтому титан оседает в виде твёрдого золотистого нитрида титана (TiN).
Вращайте и наращивайте. Оснастка вращается, чтобы каждая грань получила свою долю. Плёнка обычно вырастает толщиной 1–5 мкм, затем камера остывает и в неё впускают воздух.
Ключевые факты
- Материалы
- Покрытия: TiN, TiAlN, CrN, DLC (алмазоподобный углерод), алюминий, хром. Детали: инструментальная сталь, твёрдый сплав, нержавеющая сталь, стекло, некоторые пластики
- Типичные детали
- Свёрла, концевые фрезы и пластины, формы, корпуса часов, краны, линзы, чипы
- Размер детали
- От крошечных пластин до деталей длиной десятки сантиметров; ограничено камерой
- Точность
- Плёнка обычно 1–5 мкм, вплоть до долей микрона; размер детали почти не меняется
- Качество поверхности
- Копирует поверхность под собой (полированная остаётся полированной); цвета от золотого (TiN) до чёрного (DLC)
- Подходящая партия
- От сотен до тысяч мелких деталей за загрузку; сервисы нанесения принимают малые партии
- Стоимость оснастки и оборудования
- Высокая: промышленная установка обычно стоит от сотен тысяч до более миллиона долларов; стоимость детали низкая при полных загрузках
- Скорость
- Партия обычно занимает несколько часов от загрузки до выгрузки
Сильные стороны и ограничения
Сильные стороны
- Очень твёрдая тонкая плёнка, сохраняющая острые кромки острыми
- Много твёрдых и декоративных цветов, таких как золотой, чёрный или бронзовый
- Умеренный нагрев: большинство инструментальных сталей сохраняют твёрдость
- Чистый сухой процесс без жидких отходов
Ограничения
- Прямая видимость: глубокие отверстия и скрытые поверхности покрываются слабо или совсем не покрываются
- Нужна вакуумная камера: высокая стоимость машины и партионная работа
- Деталь должна быть идеально чистой, иначе плёнка отслоится
- Слишком тонкая, чтобы закрыть царапины или восстановить изношенные детали
Где применяется
- Режущий инструментЗолотистые свёрла с TiN, тёмные концевые фрезы с TiAlN, твердосплавные пластины
- Формы и штампыИзносостойкие плёнки на формах для литья под давлением и формообразующих инструментах
- Часы и украшенияЧёрная, золотая или розово-золотая отделка стальных корпусов и браслетов
- Дом и ваннаяКраны и дверные ручки под шлифованный никель или латунь
- Оптика и электроникаПросветляющие слои на линзах, металлические плёнки на чипах и дисплеях
- АвтомобилестроениеПоршневые кольца и детали двигателей с покрытиями CrN или DLC
Как узнать процесс
- Тонкий ровный цвет на металле: золотой на свёрлах, фиолетово-чёрный или бронзовый на режущих инструментах.
- Цвет идеально покрывает внешние грани и режущие кромки, но тускнеет внутри глубоких отверстий и канавок.
- Нет потёков, подтёков или толстых краёв: кажется, будто сам металл поменял цвет.
- Очень трудно поцарапать, в отличие от краски того же цвета.
Сравните с
Смотрите
Korvus Technology · Основы PVD от производителя оборудования
Plansee · Анимация атомов, распыляемых из мишени
CICEL COMPANY · Полный заводской процесс, от очистки до выгрузки
Oerlikon · Как выглядит промышленная установка для нанесения покрытий
Смотреть реальные фото
- Википедия: Physical vapor deposition — методы (распыление, дуга, испарение) и применения, со ссылками на фотографии
- Поиск фотографий в Wikimedia Commons
Запомните
- PVD строит твёрдую плёнку атом за атомом в вакууме, обычно толщиной 1–5 мкм.
- Атомы летят по прямым линиям, поэтому скрытые поверхности покрываются слабо.
- Золотой цвет многих свёрл — это PVD-нитрид титана.
Ещё в главе «Покрытия и отделка поверхности»
Все 100 процессов
 11.1Окраска распылениемЖидкая краска распыляется в мелкий туман, который высыхает или отверждаетсяОткрыть урок
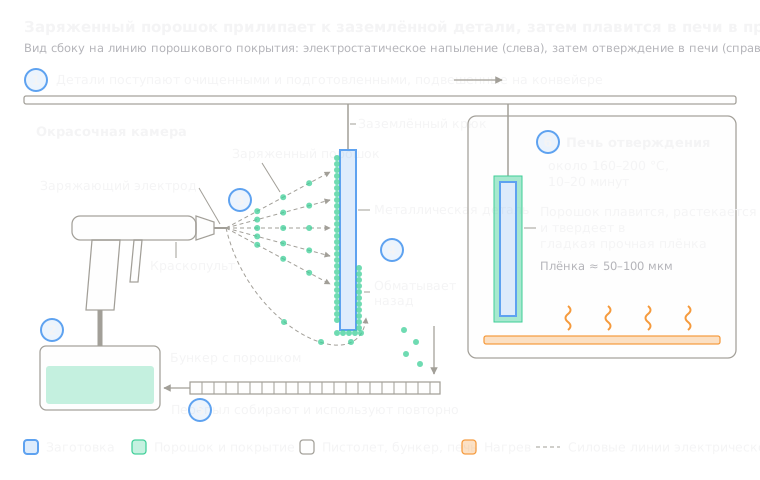 11.2Порошковая окраскаЗаряженный сухой порошок прилипает к детали, затем плавится в печиОткрыть урок
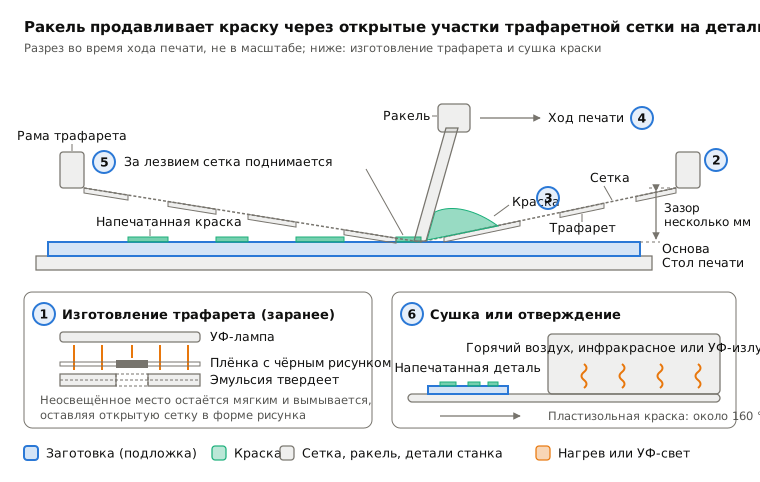
 11.3Трафаретная печатьКраска продавливается через сетчатый трафаретОткрыть урок
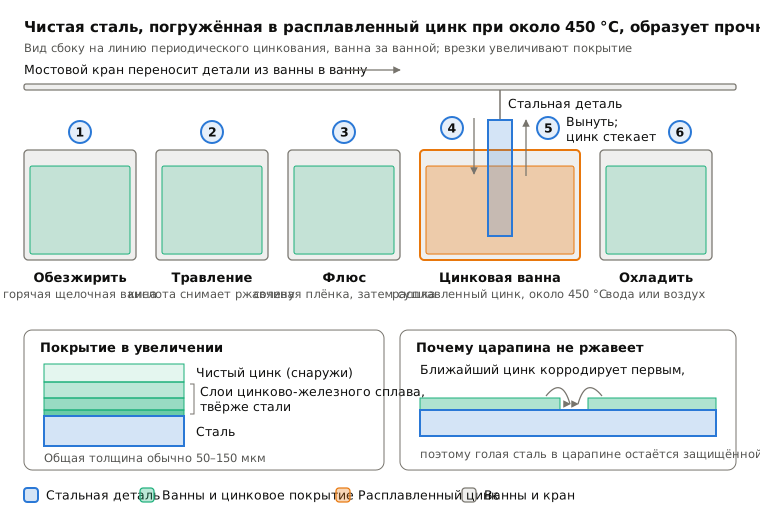
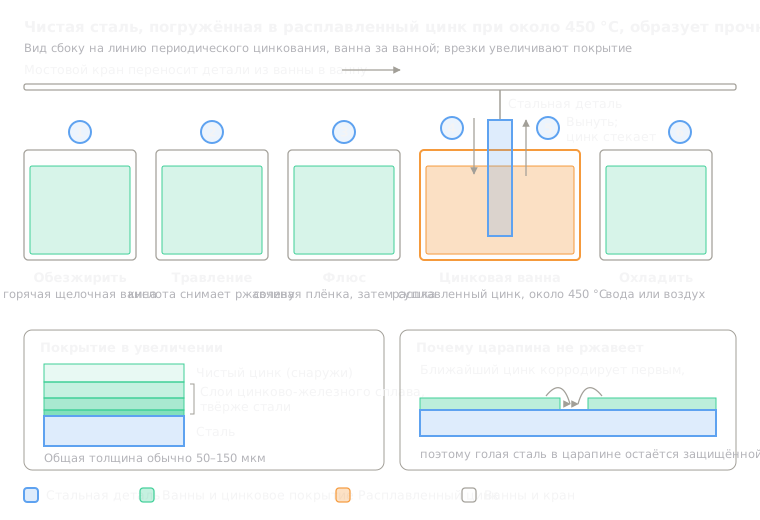 11.4Горячее цинкованиеСталь, погружённая в расплавленный цинк, образует сцеплённый цинковый слойОткрыть урок
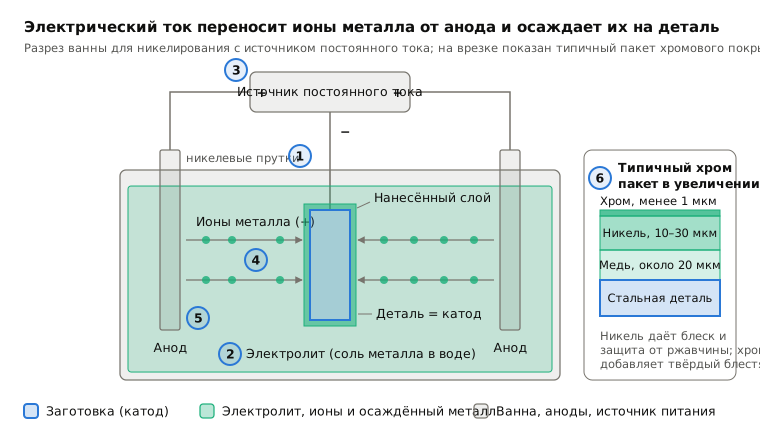
 11.5Гальваническое покрытие (хром, никель, цинк)Электрический ток осаждает металл из ванныОткрыть урок
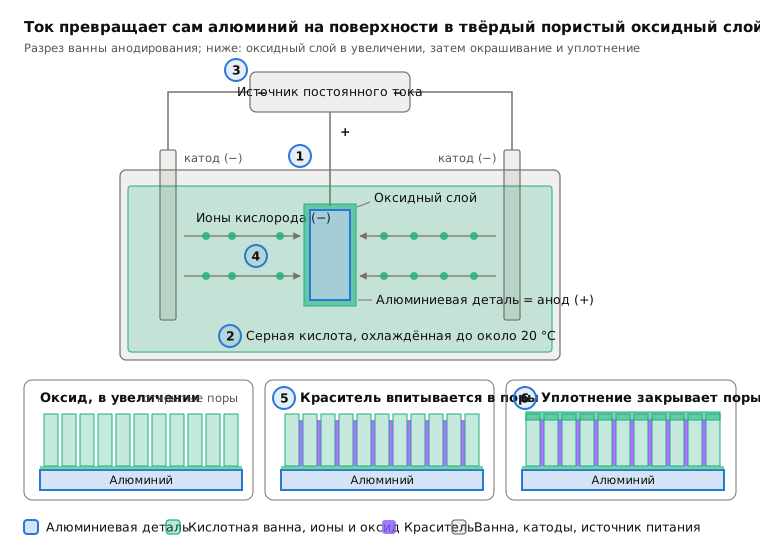
 11.6АнодированиеТок выращивает твёрдый оксид из самого алюминияОткрыть урок
 11.7ГальванопластикаПокрытие, выращенное толстым слоем на модели, затем снятоеОткрыть урок
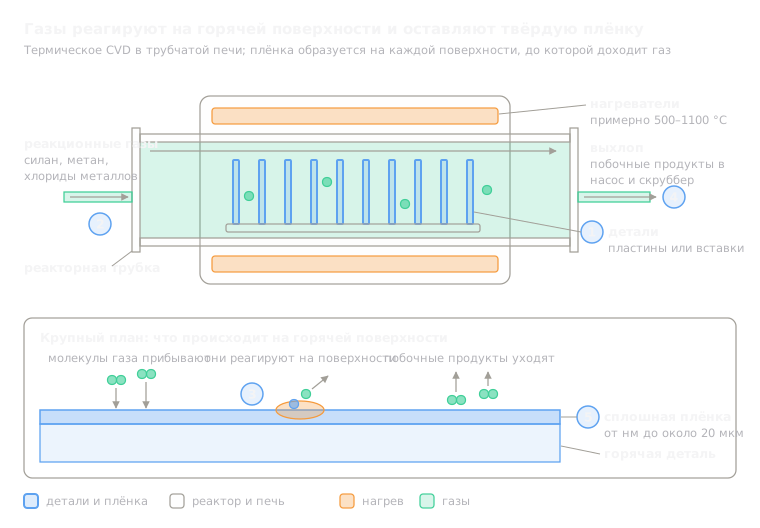 11.9CVD-покрытиеГазы реагируют на горячей поверхности и оставляют плёнкуОткрыть урок
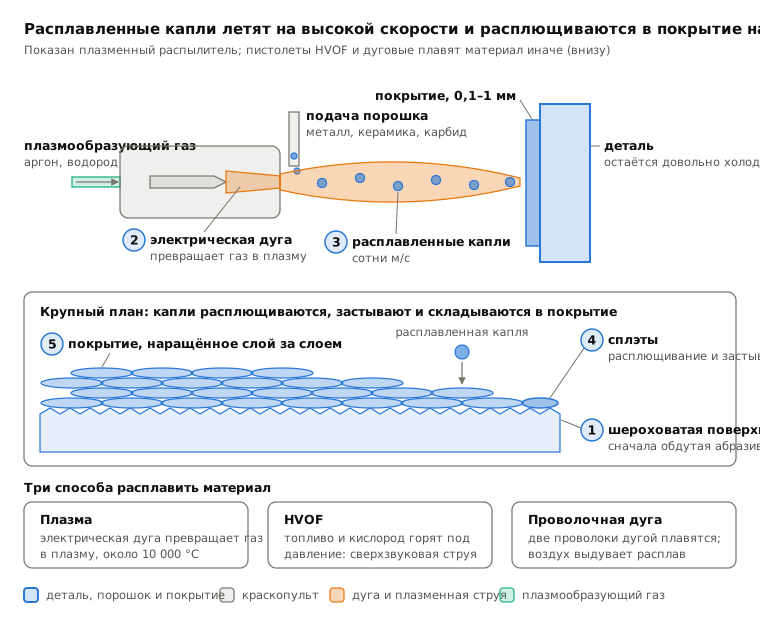
 11.10Газотермическое напыление (плазменное, HVOF, дуговое)Расплавленные капли, выстреленные в деталь, ложатся слоемОткрыть урок
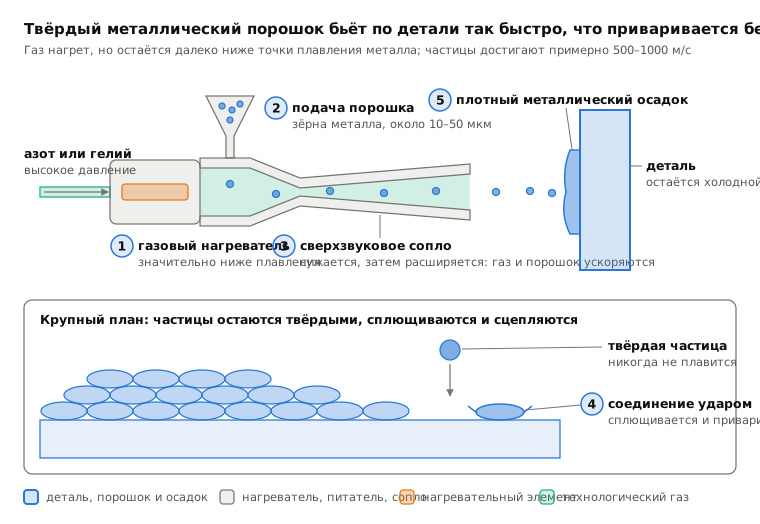
 11.11Холодное газодинамическое напылениеТвёрдые металлические зёрна привариваются одной лишь скоростьюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.