

Анодирование
Ток выращивает твёрдый оксид из самого алюминия
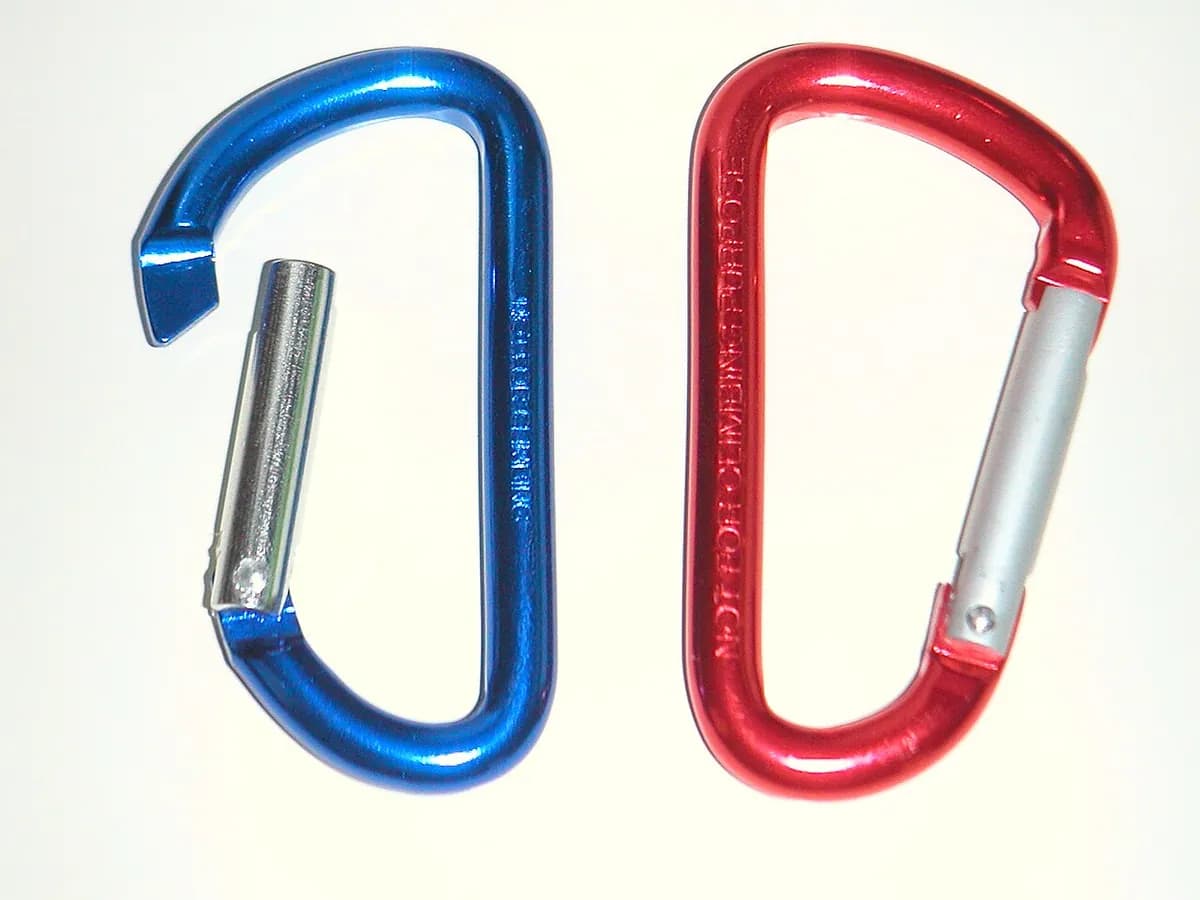
Анодирование выращивает на алюминии твёрдую защитную оксидную плёнку: деталь помещают в кислотную ванну и пропускают через неё электрический ток. Цветной металл корпуса ноутбука, карабина или фонарика — это анодированный алюминий. В отличие от краски или гальванопокрытия, сверху ничего не наносится: поверхность самого металла превращается в слой, похожий на керамику.
Как это работает
Очистить и протравить. Деталь обезжиривают, затем травят в щелочной (сильно щелочной) ванне и осветляют (окунают в кислоту, чтобы снять рыхлый налёт). Травление даёт матовый вид, химическая полировка — блестящий.
Закрепить как анод. Деталь плотно зажимают на алюминиевой или титановой подвеске и опускают в кислоту — обычно в серную, при температуре около 20 °C. Здесь деталь — анод (положительный электрод), всё наоборот, чем при гальванопокрытии.
Включить ток. Источник постоянного тока, обычно около 15–20 В для стандартного сернокислотного анодирования, гонит ток от детали к катодным пластинам в ванне.
Растёт оксид. Кислород из воды вступает в реакцию с поверхностью алюминия и образует оксид алюминия. Слой растёт частично внутрь металла, частично наружу и пронизан крошечными прямыми порами; обычно это занимает 20–60 минут.
Краситель (по желанию). Открытые поры впитывают органические красители, как губка, и деталь становится чёрной, красной, синей, золотистой и других цветов. При бесцветном анодировании этот шаг пропускают.
Уплотнение. Горячая вода почти кипящей температуры либо никелевая или другая уплотняющая ванна заставляет оксид набухнуть и закрывает поры. Это фиксирует краситель и сильно повышает коррозионную стойкость.
Твёрдое анодирование ведут при более низкой температуре, около 0 °C, и при более высоком напряжении, чтобы вырастить намного более толстый и твёрдый слой для деталей, работающих на износ. Титан и магний тоже можно анодировать; на титане тонкий оксид даёт яркие цвета за счёт интерференции света, без красителя.
Ключевые факты
- Материалы
- В основном алюминиевые сплавы; также титан и магний. Сплавы с большим содержанием меди или кремния анодируются хуже
- Типичные детали
- Корпуса ноутбуков и телефонов, экструдированные оконные рамы, посуда, снаряжение для скалолазания, детали велосипедов, авиационные детали
- Размер детали
- От мелких винтов до профилей длиной в несколько метров; предел задаёт ванна
- Точность
- Тонкий и ровный слой: стандартный обычно 5–25 мкм, твёрдое анодирование около 25–100 мкм; около половины толщины приходится на рост наружу, на каждой поверхности
- Качество поверхности
- Повторяет поверхность под слоем (матовая после травления или пескоструйной обработки, блестящая после полировки), вид ровный, сатиновый или глянцевый
- Подходящая партия
- От единичных деталей до непрерывного производства профилей и потребительских товаров
- Стоимость оснастки и оборудования
- Подвески дёшевы; полная линия анодирования с ваннами, выпрямителями, чиллерами и очисткой стоков стоит сотни тысяч и больше
- Скорость
- Примерно 20–60 минут в ванне анодирования плюс очистка, окрашивание и уплотнение; весь цикл занимает около 1–2 часов
Сильные стороны и ограничения
Сильные стороны
- Часть самого металла, поэтому не отслаивается и не облезает, как краска
- Твёрдый и износостойкий, особенно при твёрдом анодировании
- Тонкий и предсказуемый, поэтому плотные посадки сохраняются
- Много стойких цветов, при этом просвечивает металлический блеск
Ограничения
- Работает только с алюминием, титаном, магнием и ещё несколькими металлами
- Оксид хрупкий и может треснуть, если деталь изогнуть
- Электрически изолирует, поэтому места контакта нужно маскировать или обрабатывать механически
- Некоторые цвета, особенно красные и синие, выцветают на сильном солнце
Где применяется
- Бытовая электроникаКорпуса ноутбуков, телефонов и планшетов, детали наушников, корпуса ПК
- АрхитектураОконные рамы, навесные стены, фасадные панели, поручни
- Авиация и оборонная отрасльДетали планера, детали приводов и корпуса с твёрдым анодированием
- Спорт и активный отдыхКарабины, велокомпоненты, фонарики, рыболовные катушки
- КухняПосуда с твёрдым анодированием, кухонные принадлежности, детали эспрессо-машин
- МашиностроениеПневмоцилиндры, поршни, шкивы, корпуса клапанов
Как узнать процесс
- Цветной или серебристый металл с сатиновым, слегка глубоким блеском, сквозь цвет которого проступает фактура металла.
- Нет слоя, который можно процарапать до другого цвета; глубокая царапина показывает светлый голый алюминий.
- Небольшие неокрашенные пятна в местах, где деталь была зажата на подвеске, часто на кромке или внутри отверстия.
- Поверхность, которая, как показывает простой тестер, не проводит электричество, хотя деталь металлическая.
Сравните с
Смотрите
Yijin Solution · Объяснение для начинающих: оксид, выращенный в кислотной ванне
Captain Corrosion · Очистка, травление, анодирование, окрашивание и уплотнение — шаг за шагом
RAPID DIRECT · Экскурсия по линии анодирования, ванна за ванной
Gamers Nexus · Подвески с деталями корпусов ПК: анодирование и окрашивание на настоящем заводе
Смотреть реальные фото
- Википедия: анодирование — фотографии цветных анодированных деталей и схема пористой структуры оксида
- Поиск фотографий в Wikimedia Commons
Запомните
- Анодирование превращает поверхность алюминия в оксид; сверху ничего не добавляется.
- Деталь — положительный электрод, оксид растёт с порами, которые могут принять краситель.
- Уплотнение закрывает поры и фиксирует цвет и коррозионную стойкость.
Ещё в главе «Покрытия и отделка поверхности»
Все 100 процессов
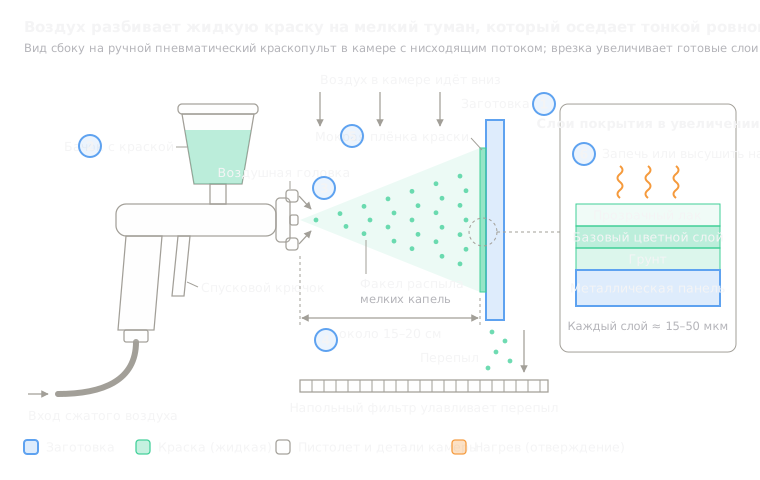 11.1Окраска распылениемЖидкая краска распыляется в мелкий туман, который высыхает или отверждаетсяОткрыть урок
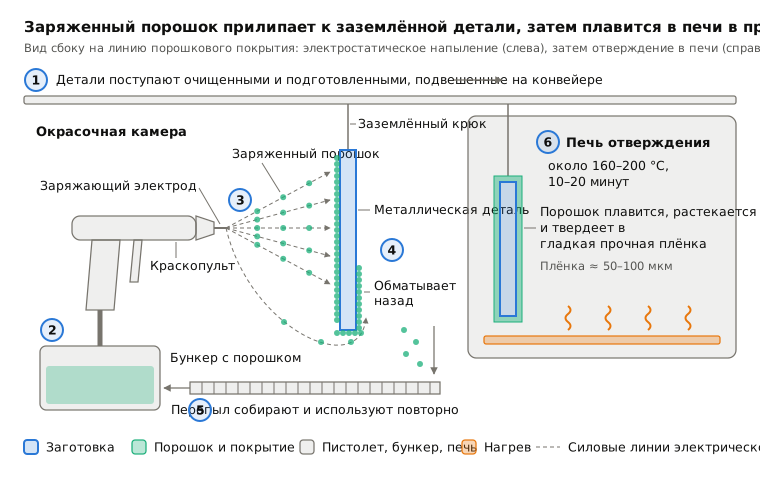
 11.2Порошковая окраскаЗаряженный сухой порошок прилипает к детали, затем плавится в печиОткрыть урок
 11.3Трафаретная печатьКраска продавливается через сетчатый трафаретОткрыть урок
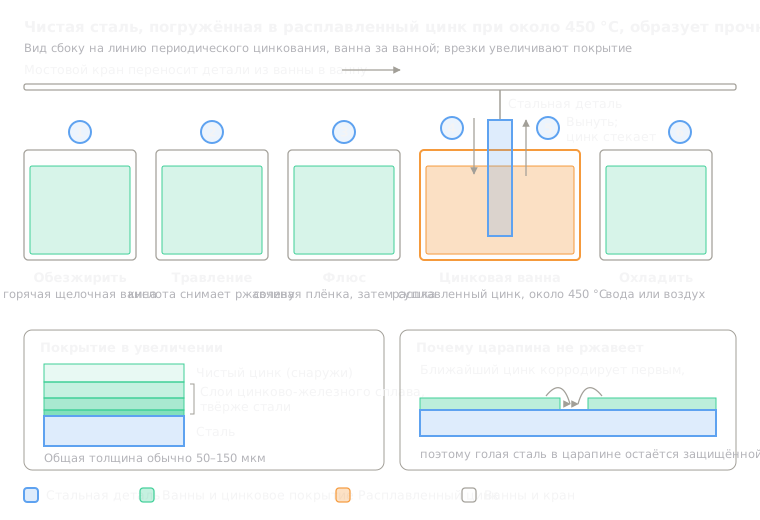 11.4Горячее цинкованиеСталь, погружённая в расплавленный цинк, образует сцеплённый цинковый слойОткрыть урок
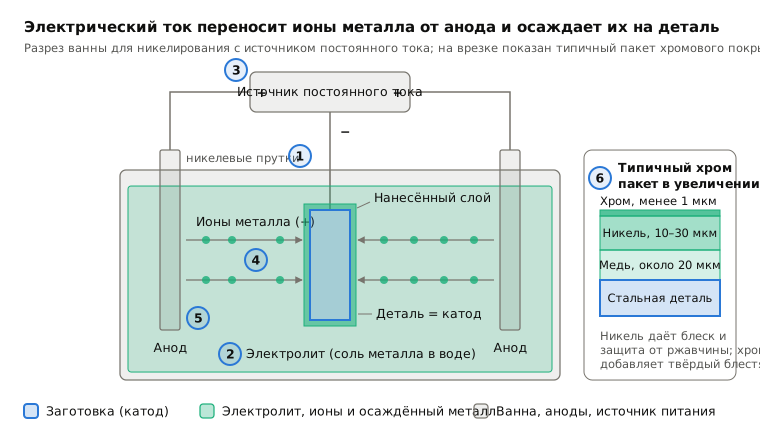
 11.5Гальваническое покрытие (хром, никель, цинк)Электрический ток осаждает металл из ванныОткрыть урок
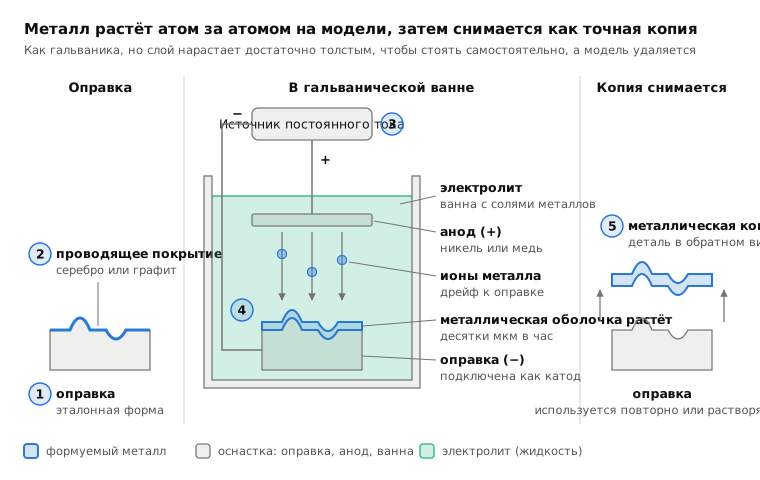
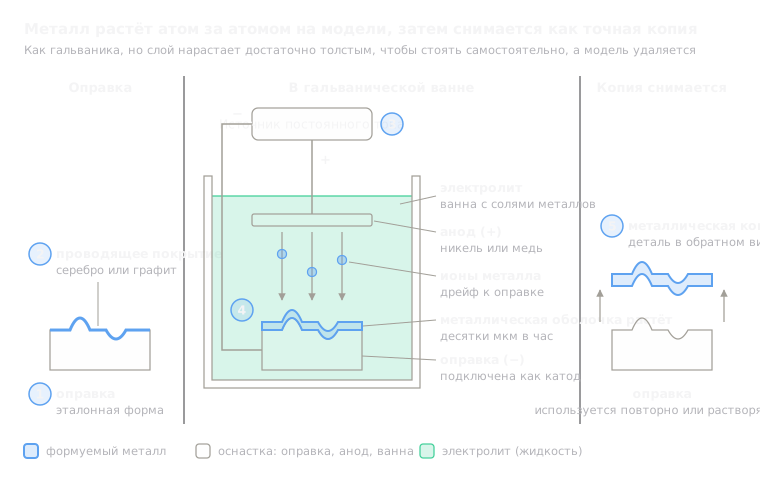 11.7ГальванопластикаПокрытие, выращенное толстым слоем на модели, затем снятоеОткрыть урок
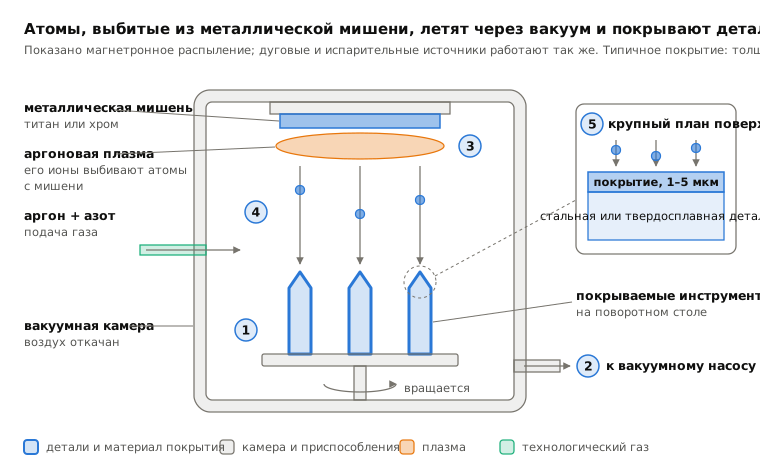
 11.8PVD-покрытие (тонкие плёнки в вакууме)Атомы, выбитые из мишени, покрывают детали в вакуумеОткрыть урок
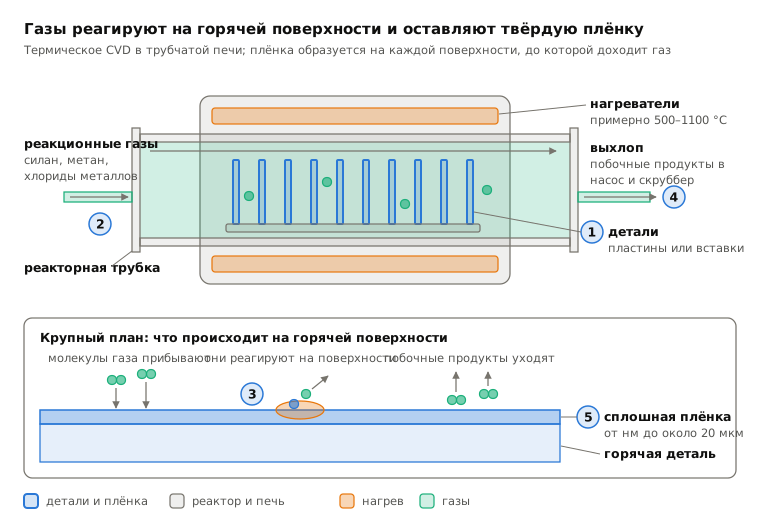
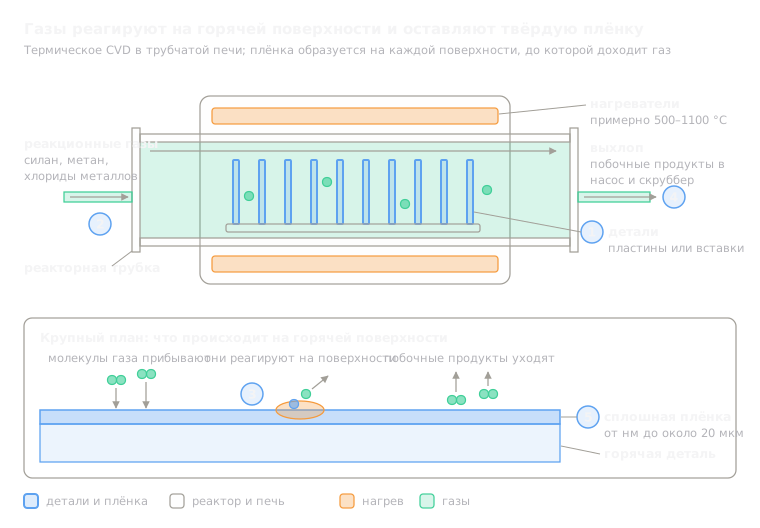 11.9CVD-покрытиеГазы реагируют на горячей поверхности и оставляют плёнкуОткрыть урок
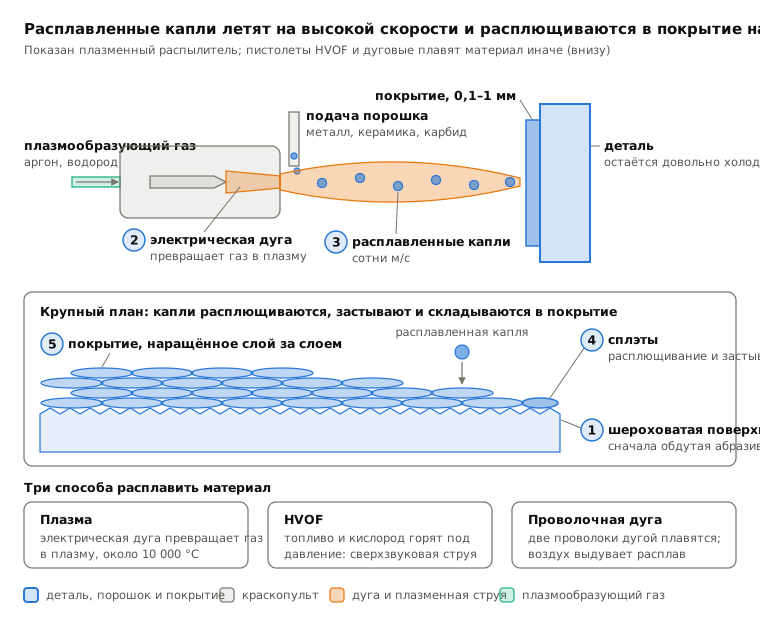
 11.10Газотермическое напыление (плазменное, HVOF, дуговое)Расплавленные капли, выстреленные в деталь, ложатся слоемОткрыть урок
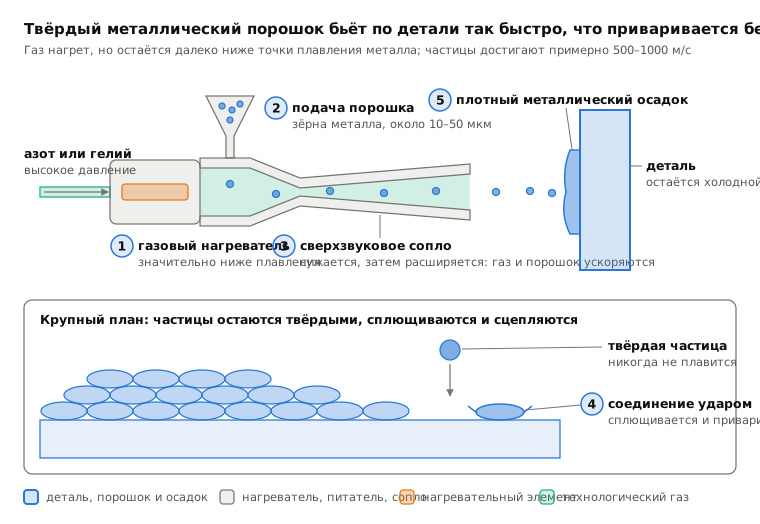
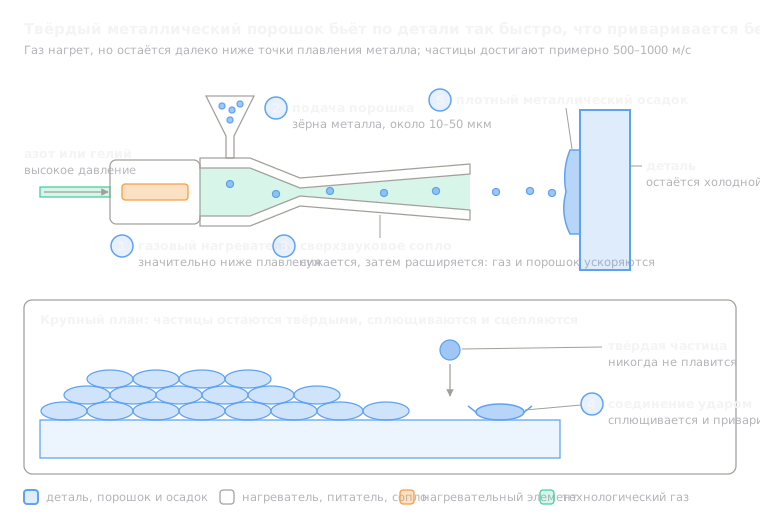 11.11Холодное газодинамическое напылениеТвёрдые металлические зёрна привариваются одной лишь скоростьюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.