

Газотермическое напыление (плазменное, HVOF, дуговое)
Расплавленные капли, выстреленные в деталь, ложатся слоем
Газотермическое напыление расплавляет материал покрытия в крошечные капли и выстреливает ими в деталь. При ударе они расплющиваются и складываются в толстый слой. Напылённый цинк защищает стальные мосты, напылённая керамика экранирует детали реактивных двигателей от жара, а напылённый металл восстанавливает изношенные валы.
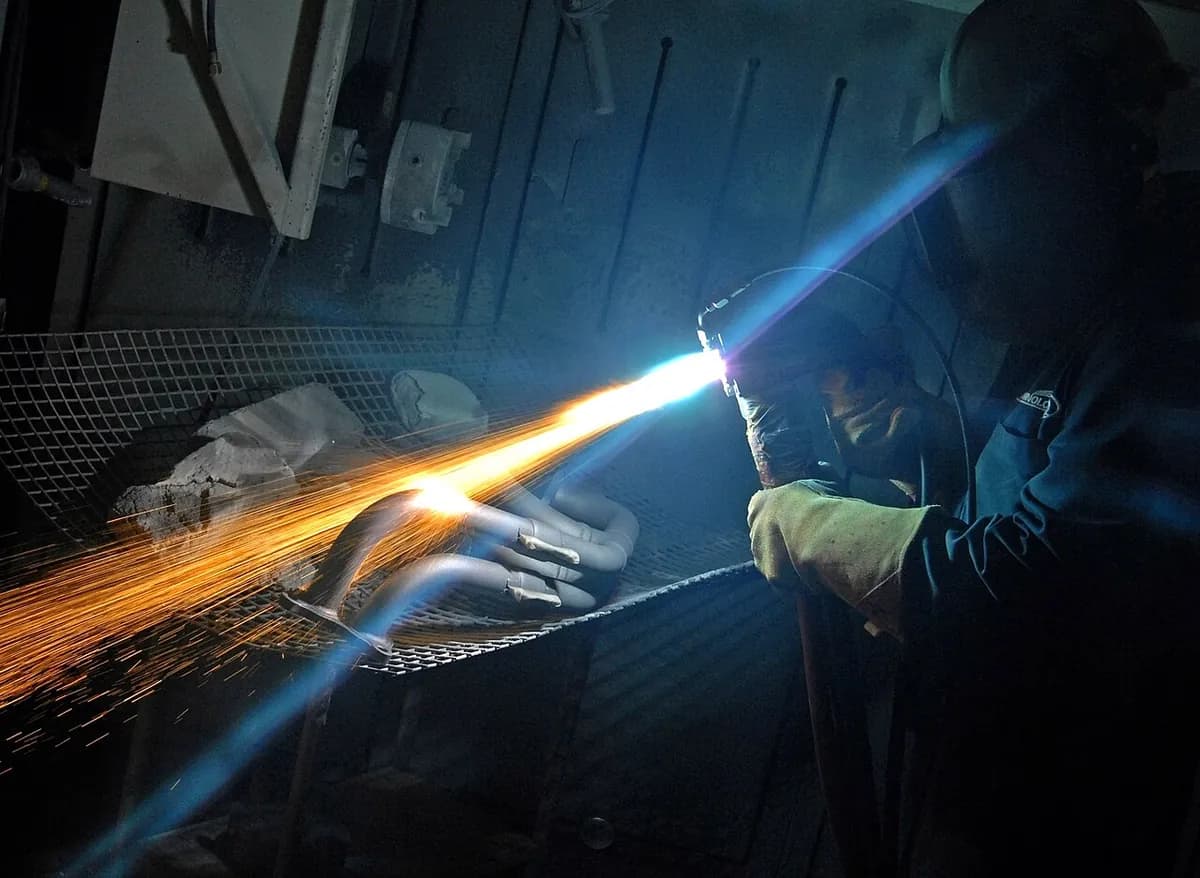
Как это работает
Подготовьте поверхность. Деталь очищают, участки, которые должны остаться голыми, маскируют, а поверхность подвергают дробеструйной обработке (обдувке твёрдым абразивом), чтобы сделать её шероховатой. Шероховатая поверхность даёт каплям за что зацепиться.
Расплавьте материал. Пистолет плавит порошок или проволоку. Плазменный распылитель электрической дугой превращает газ в плазму (электрически заряженный газ) при температуре около 10 000 °C. Пистолеты HVOF (высокоскоростное кислородно-топливное напыление) сжигают топливо с кислородом, а дуговые пистолеты плавят две металлические проволоки электрической дугой.
Выстрелите каплями. Струя горячего газа бросает расплавленные капли на деталь со скоростью в сотни метров в секунду.
Расплющивание и застывание. Каждая капля ударяется, расплющивается в тонкий блин, называемый сплэтом, и застывает почти мгновенно. Сама деталь остаётся довольно холодной, часто ниже около 150 °C.
Нарастите и доведите. Робот водит пистолет туда и обратно, и сплэты складываются в покрытие толщиной обычно 0,1–1 мм. Поверхность получается шероховатой, поэтому точные детали потом шлифуют или полируют.
Ключевые факты
- Материалы
- Металлы (цинк, алюминий, нержавеющая сталь, никелевые сплавы), карбиды (карбид вольфрама с кобальтом), керамика (оксид алюминия, диоксид циркония), некоторые пластики
- Типичные детали
- Валы, валки, лопатки турбин, котельные трубы, детали насосов, импланты, мосты
- Размер детали
- От небольших имплантов до целых мостов и резервуаров; пистолету нужно лишь добраться до поверхности
- Точность
- Покрытия толщиной примерно 0,05–3 мм, около ±0,05 мм после напыления; точнее после шлифования
- Качество поверхности
- Матовая и шероховатая после напыления, как мелкая наждачная бумага; карбиды можно прошлифовать до зеркального блеска
- Подходящая партия
- От единичных ремонтов до серий авиационных и автомобильных деталей
- Стоимость оснастки и оборудования
- Тысячи долларов за пламенный или дуговой пистолет; часто сотни тысяч за плазменную или HVOF-ячейку с роботом и камерой
- Скорость
- Обычно несколько килограммов покрытия в час; на деталь уходит от минут до часов
Сильные стороны и ограничения
Сильные стороны
- Толстые покрытия, до нескольких миллиметров
- Почти любой материал, который плавится: металлы, керамика, карбиды
- Деталь остаётся довольно холодной, поэтому не коробится и не теряет термообработку
- Восстанавливает изношенные или неверно обработанные детали
Ограничения
- Прямая видимость: пистолет должен «видеть» поверхность, поэтому глубокие отверстия трудны
- В покрытиях есть мелкие поры, и они держатся механически, а не сплавляются с основой
- После напыления шероховатые; точные детали нужно шлифовать
- Шумно, пыльно и ярко: нужна закрытая камера или робот
Где применяется
- АвиацияТеплозащитная керамика на лопатках турбин, твёрдый карбид на шасси
- ИнфраструктураЦинк и алюминий от ржавчины на мостах, ветряных башнях и резервуарах
- ЭнергетикаКоррозионностойкие слои на котельных трубах и деталях насосов
- Бумажные и металлургические заводыТвёрдые карбидные покрытия на больших валках
- МедицинаПористый титан или гидроксиапатит (костеподобный минерал) на тазобедренных имплантах, чтобы кость прорастала
- РемонтВосстановление изношенных валов, посадочных мест подшипников и корпусов насосов
Как узнать процесс
- Матовое, слегка шероховатое покрытие, часто серое, на ощупь как мелкая наждачная бумага.
- Края покрытия, обрывающиеся по чёткой линии маскирования.
- Под увеличением видна слоистая, блинообразная структура с мелкими порами.
- Прошлифованная, зеркально блестящая карбидная полоса на валу или валке другого цвета, чем окружающая сталь.
Сравните с
Смотрите
Austchrome · Как пистолет HVOF создаёт плотные твёрдые покрытия
Curtiss-Wright Surface Technologies · Весь цеховой процесс: маскирование, дробеструйная обработка, роботизированное напыление
MTU Aero Engines · Роботы плазменным напылением обрабатывают детали реактивных двигателей
Alec Steele · Пробное напыление пламенем, дугой и порошком в мастерской
Смотреть реальные фото
- Википедия: Газотермическое напыление — все варианты (плазменное, HVOF, дуговое, пламенное) и применения, со ссылками на фотографии
- Поиск фотографий в Wikimedia Commons
Запомните
- Газотермическое напыление расплавляет материал, выстреливает капли в деталь и даёт им сложиться в покрытие.
- Покрытия толстые (обычно 0,1–1 мм) и шероховатые, но деталь остаётся довольно холодной.
- Плазменные, HVOF- и дуговые пистолеты различаются в основном тем, как они получают тепло.
Ещё в главе «Покрытия и отделка поверхности»
Все 100 процессов
 11.1Окраска распылениемЖидкая краска распыляется в мелкий туман, который высыхает или отверждаетсяОткрыть урок
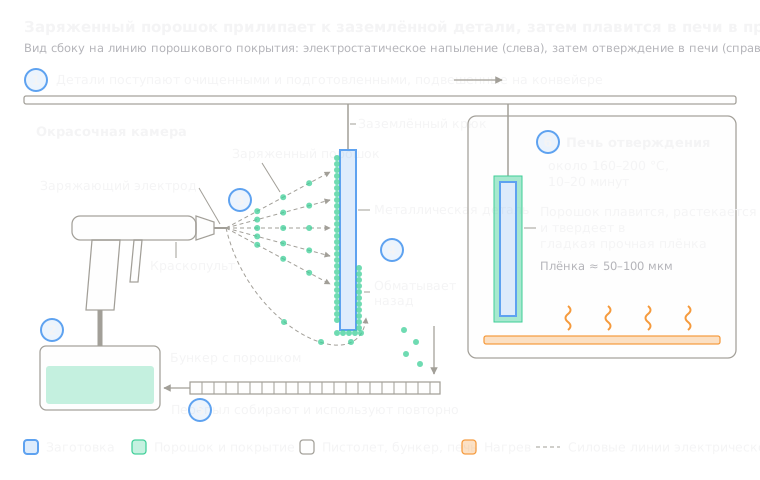 11.2Порошковая окраскаЗаряженный сухой порошок прилипает к детали, затем плавится в печиОткрыть урок
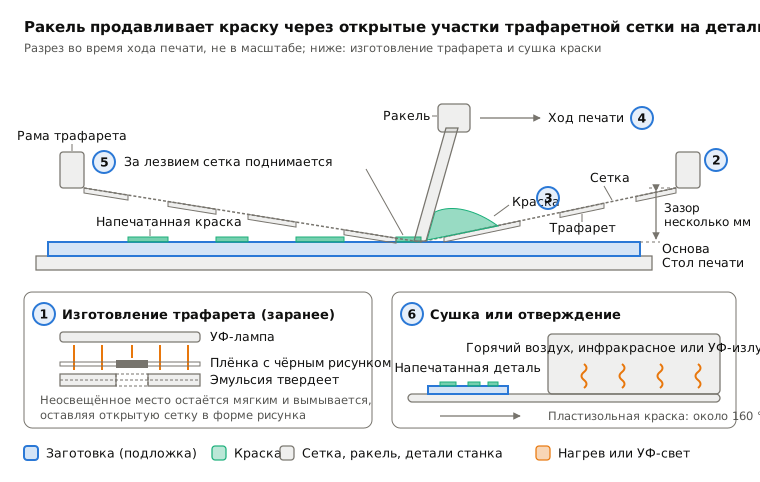
 11.3Трафаретная печатьКраска продавливается через сетчатый трафаретОткрыть урок
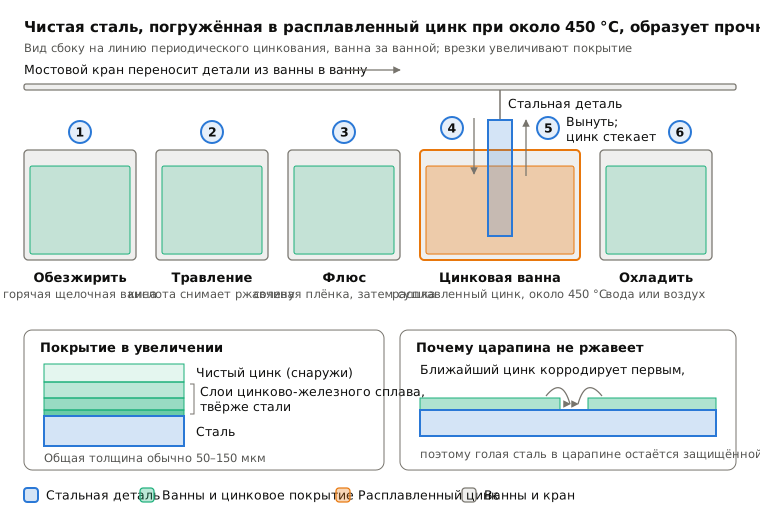
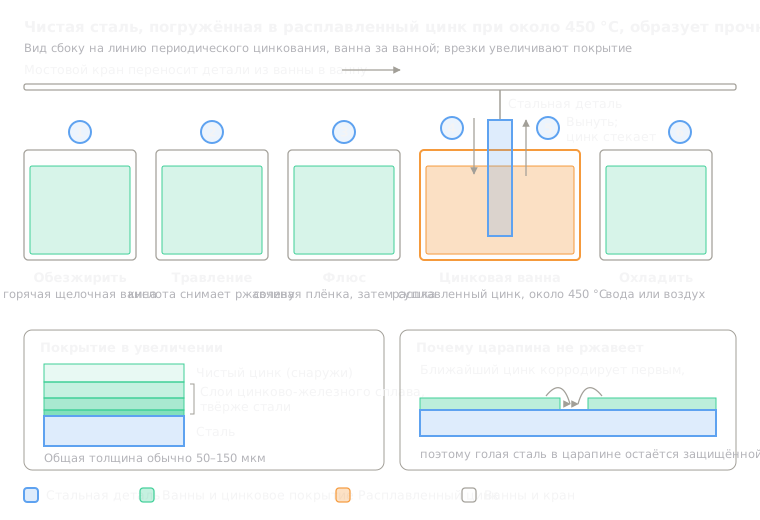 11.4Горячее цинкованиеСталь, погружённая в расплавленный цинк, образует сцеплённый цинковый слойОткрыть урок
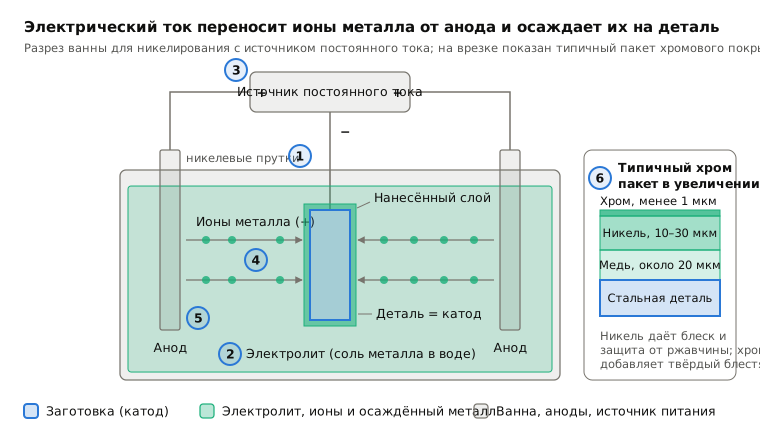
 11.5Гальваническое покрытие (хром, никель, цинк)Электрический ток осаждает металл из ванныОткрыть урок
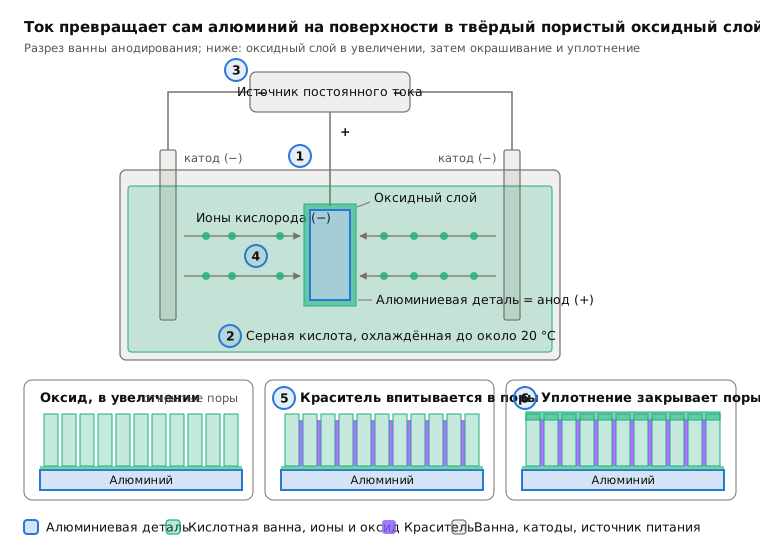
 11.6АнодированиеТок выращивает твёрдый оксид из самого алюминияОткрыть урок
 11.7ГальванопластикаПокрытие, выращенное толстым слоем на модели, затем снятоеОткрыть урок
 11.8PVD-покрытие (тонкие плёнки в вакууме)Атомы, выбитые из мишени, покрывают детали в вакуумеОткрыть урок
 11.9CVD-покрытиеГазы реагируют на горячей поверхности и оставляют плёнкуОткрыть урок
 11.11Холодное газодинамическое напылениеТвёрдые металлические зёрна привариваются одной лишь скоростьюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.