

Прямое осаждение под действием энергии (DED/LMD)
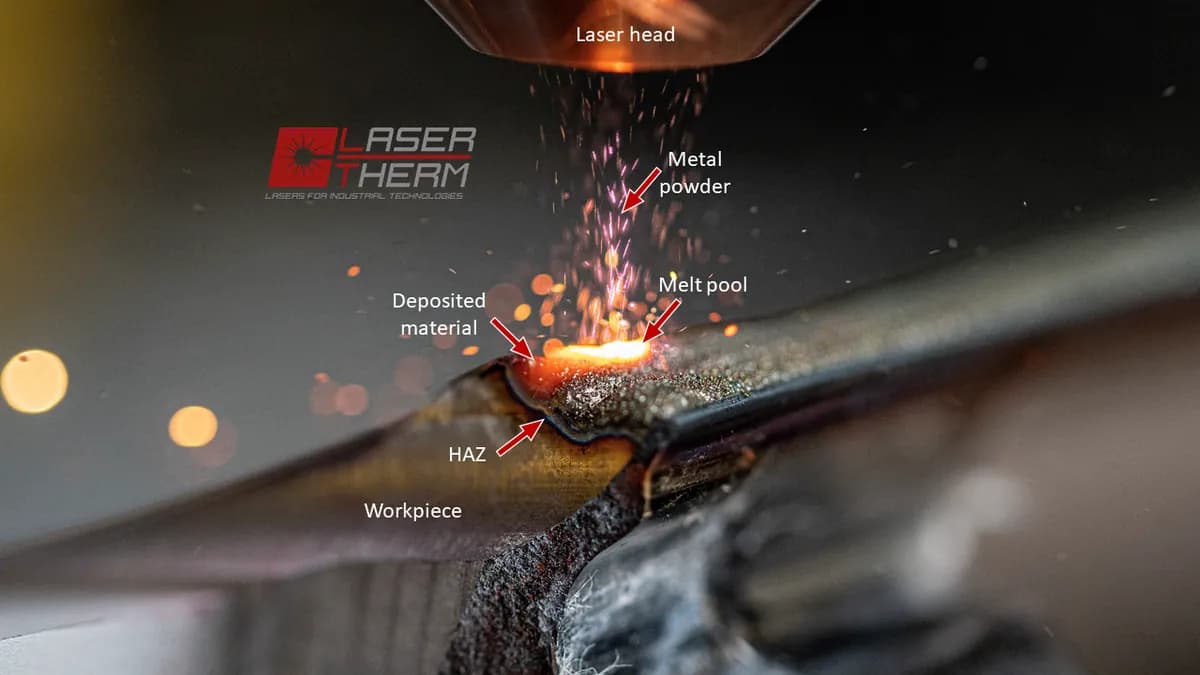
Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)
Прямое осаждение под действием энергии (DED) добавляет металл, плавя его точно в том месте, куда он попадает, как сварочная горелка, которая не соединяет, а наращивает. При лазерном осаждении металла (LMD), его самой распространённой форме, лазер плавит крошечную ванну, а вдуваемый порошок становится новым металлом. Это основной метод восстановления дорогих изношенных деталей и добавления элементов к существующим.
Как это работает
Расплавить небольшую ванну. Сфокусированный лазерный луч, обычно от сотен ватт до нескольких киловатт, плавит пятно на детали. Эта ванна расплава (крошечная лужица жидкого металла) имеет ширину несколько миллиметров.
Вдуть порошок. Сопла вокруг луча вдувают тонкий металлический порошок в ванну. Аргон (инертный газ) несёт порошок и защищает горячий металл от воздуха.
Дать валику застыть. Порошок плавится в ванне. Когда головка движется дальше, металл позади неё за долю секунды остывает в валик (выпуклую дорожку нового металла).
Пройти слой, затем подняться. Робот или 5-осевой станок (способный также наклонять и вращать деталь) ведёт головку по траектории каждого слоя. Затем поднимается на один слой и повторяет.
Обработать до размера. Поверхность получается рябой и слегка больше размера, поэтому деталь фрезеруют или шлифуют до окончательной формы. При ремонте это восстанавливает исходный контур.
Ключевые факты
- Материалы
- Свариваемые металлы: титановые сплавы, никелевые суперсплавы (жаропрочные сплавы для реактивных двигателей), нержавеющие и инструментальные стали, кобальтовые и медные сплавы. Смешивая два порошка, можно плавно перейти от одного металла к другому
- Типичные детали
- Отремонтированные лопатки турбин, валы и формы; износостойкие покрытия; элементы, добавленные к существующим деталям; заготовки, близкие к окончательной форме (почти готовые, требующие лишь лёгкой обработки)
- Размер детали
- От нескольких миллиметров ремонта до деталей более 1 м, ограничено вылетом робота или станка
- Точность
- Около ±0,5 мм после наплавки; окончательная обработка доводит до примерно ±0,05 мм
- Качество поверхности
- Шероховатая и рябая после наплавки; гладкая только после обработки
- Подходящая партия
- Единичные изделия, ремонт и малые партии
- Стоимость оснастки и оборудования
- Оснастка не нужна. Промышленные лазерные системы обычно стоят от нескольких сотен тысяч до более миллиона долларов
- Скорость
- Обычно около 0,1–2 кг металла в час: быстрее, чем плавление в порошковом слое, медленнее, чем WAAM
Сильные стороны и ограничения
Сильные стороны
- Добавляет металл к существующим деталям, поэтому изношенные детали можно ремонтировать
- Выращивает большие детали без порошкового слоя
- Может менять или смешивать металлы в пределах одной детали
- Наклоняющаяся 5-осевая головка выращивает много нависаний без поддержек
Ограничения
- Шероховатые поверхности: почти каждую деталь потом нужно обрабатывать
- Детали грубее, чем при плавлении в порошковом слое: нет тонких решёток и крошечных отверстий
- Нагрев вызывает напряжения и деформации, которыми нужно управлять
- Дорогие лазеры, а тонкий металлический порошок опасен для огня и дыхания
Где применяется
- АвиацияРемонт кончиков лопаток турбин и блисков (цельных дисков с лопатками); титановые заготовки
- ЭнергетикаВосстановление изношенных деталей турбин и насосов
- Нефть и газИзносо- и коррозионностойкая наплавка на буровом инструменте и клапанах
- ОснасткаРемонт и модификация форм и штампов вместо замены
- Тяжёлая промышленностьВосстановление изношенных валов, роликов и шестерён
Как узнать процесс
- Тонкая параллельная рябь на поверхности, по одной на каждый валик, уложенный за проход головки.
- Граница, где новый металл встречается с исходной деталью, видимая на разрезе или полированной поверхности.
- Обработанные поверхности рядом с шероховатыми волнистыми на той же детали.
- Толстые стенки со скруглёнными краями в форме валиков вместо острых углов.
Сравните с
Смотрите
3Dnatives · Двухминутный обзор DED для начинающих: материалы и применение
AM Media | The Cool Parts Show · Эксперт сравнивает подачу порошка и проволоки и объясняет, почему 5-осевым головкам не нужны поддержки
AM Media | The Cool Parts Show · Настоящий ремонт: новый металл наплавляют на изношенные кончики лопаток
Vision Miner · Вариант лазерного осаждения с подачей проволоки в работе
Смотреть реальные фото
- Википедия: прямое осаждение под действием энергии — как работают варианты с подачей порошка и проволоки; мало фотографий
- Поиск фотографий в Wikimedia Commons
Запомните
- DED плавит металл точно там, где он добавляется, с помощью сфокусированного источника тепла и порошка или проволоки.
- Особенно хорош для ремонта и добавления к существующим деталям и для выращивания крупных грубых форм.
- Планируйте обработку: детали сходят со станка рябыми и слегка больше размера.
Ещё в главе «Аддитивное производство»
Все 100 процессов
 8.1ShortFDM (моделирование методом наплавления)Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)Открыть урок
 8.2Стереолитография (SLA/DLP)Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)Открыть урок
 8.3Селективное лазерное спекание (SLS)Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)Открыть урок
 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)Открыть урок
 8.5Струйная печать связующимСтруйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)Открыть урок
 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
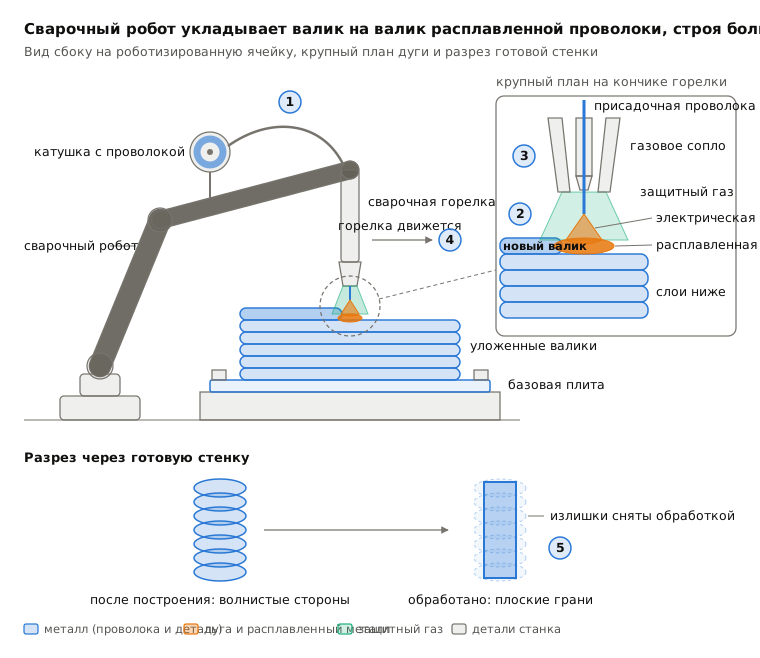
 8.8Проволочное дуговое аддитивное производство (WAAM)Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)Открыть урок
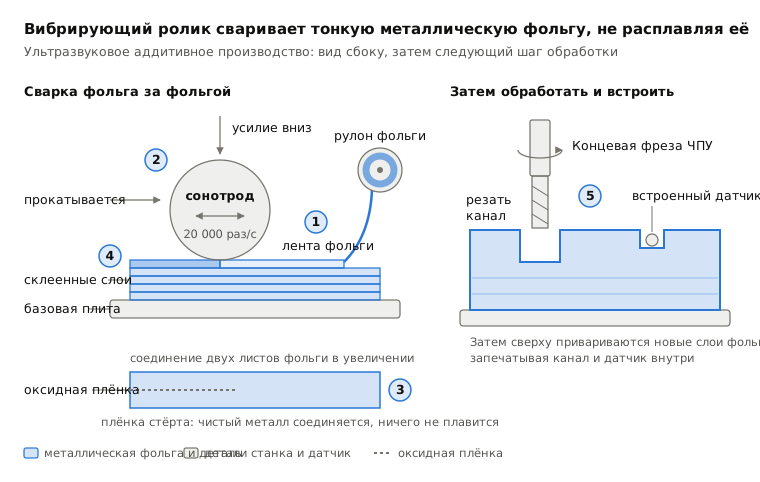
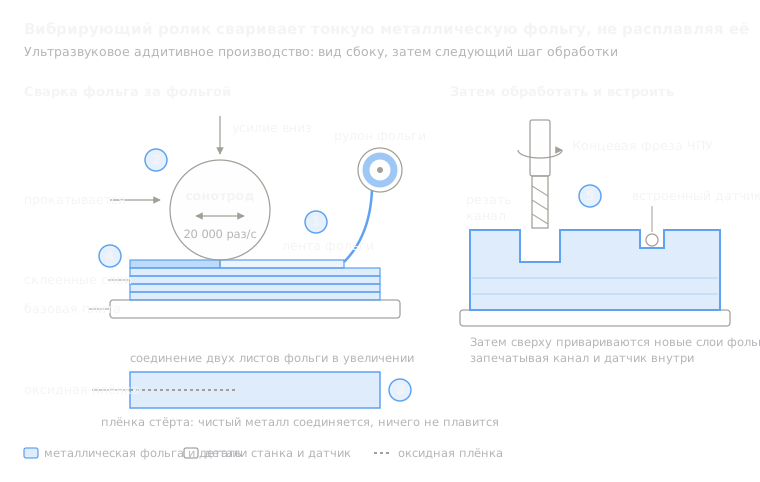 8.9Ультразвуковое аддитивное производство (UAM)Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)Открыть урок
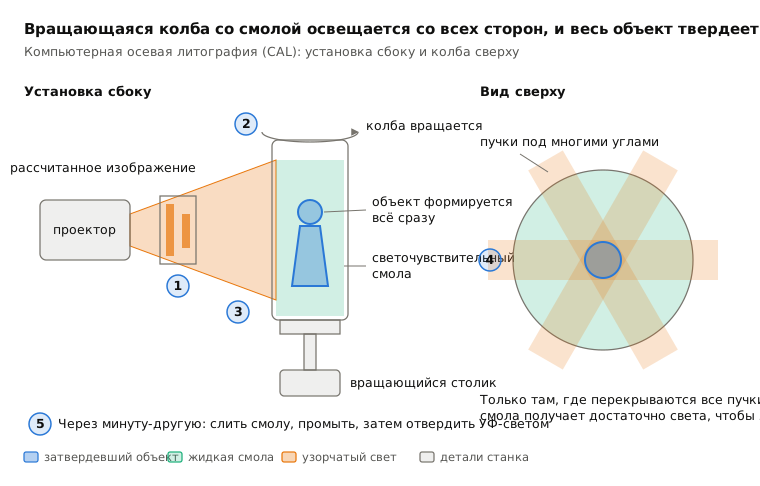
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.