

FDM (моделирование методом наплавления)
Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)
FDM (fused deposition modeling, также называется FFF) создаёт деталь, продавливая расплавленный пластик через тонкое сопло слой за слоем. Это настольный 3D-принтер, на котором печатают подставки для телефонов, игрушечные фигурки и запасные ручки. Он важен тем, что превращает цифровой файл в настоящую пластиковую деталь за часы, без формы и оснастки.
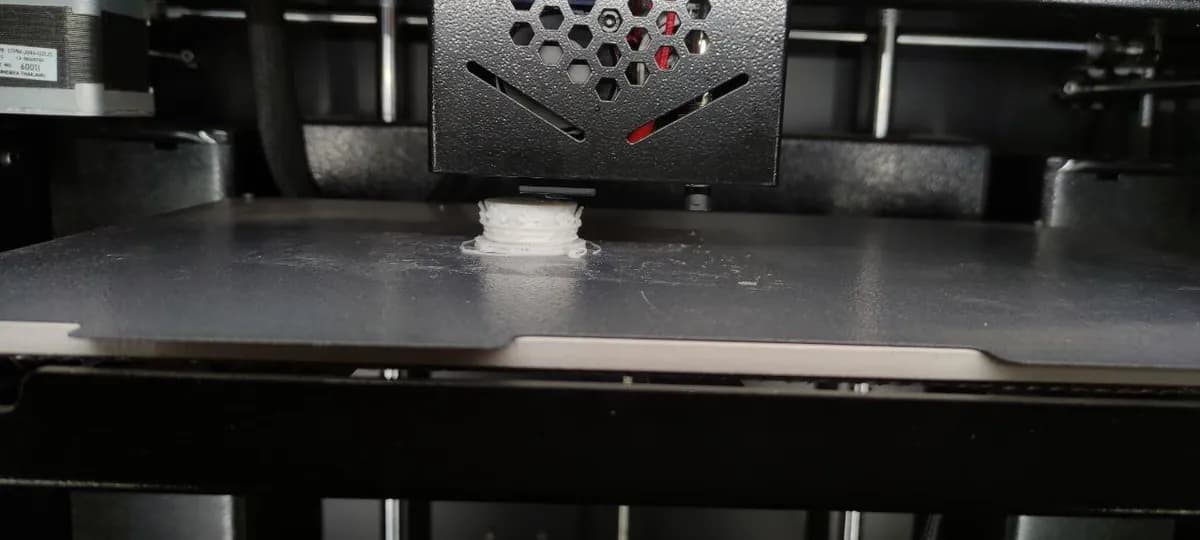
FDM (моделирование методом наплавления) за минуту от MecMade
Как это работает
Нарезать модель. Программа, называемая слайсером, режет 3D-модель на тонкие горизонтальные слои. Затем она записывает траекторию (точный маршрут, по которому сопло пройдёт в каждом слое).
Подать филамент. Подающие шестерни захватывают пластиковую нить — филамент, обычно толщиной 1,75 мм, — и равномерно проталкивают её в хотэнд.
Расплавить его. Нагревательный блок разогревает пластик примерно до 190–260 °C, в зависимости от материала. Он размягчается до густой пасты, как тёплая зубная паста.
Нарисовать один слой. Головка движется по X и Y и укладывает через сопло валик, обычно шириной 0,4 мм. Сначала она обводит наружные стенки, затем заполняет внутренность редким рисунком, называемым заполнением.
Подняться на шаг и повторить. Стол опускается (или головка поднимается) на высоту слоя, обычно 0,1–0,3 мм. Следующий слой сплавляется с ещё тёплым слоем под ним — и так сотни раз.
Снять и зачистить. Когда деталь остыла, её снимают со стола. Поддержки (временные леса, напечатанные под нависаниями) отламываются, а поверхность можно шлифовать или красить.
Ключевые факты
- Материалы
- Термопласты (пластики, размягчающиеся при нагреве): PLA, PETG, ABS, ASA, гибкий TPU, нейлон, поликарбонат, марки с волокнистым наполнителем; PEEK и ULTEM на промышленных машинах
- Типичные детали
- Прототипы, корпуса, кронштейны, приспособления и оснастка, запасные части, демонстрационные модели
- Размер детали
- Обычно до около 25 см по стороне на настольных принтерах; промышленные машины достигают примерно 1 м
- Точность
- Около ±0,2–0,5 мм (несколько десятых миллиметра); лучше на промышленных машинах
- Качество поверхности
- Видимые линии слоёв и рифлёная матовая поверхность; гладкая только после шлифовки, шпатлёвки или покрытия
- Подходящая партия
- От 1 до нескольких сотен деталей; фермы из множества принтеров дают больше
- Стоимость оснастки и оборудования
- Оснастка не нужна; настольные принтеры стоят от нескольких сотен до нескольких тысяч долларов, промышленные системы — от десятков до сотен тысяч
- Скорость
- Медленно: меньше часа для небольшой защёлки, сутки и более для крупной детали
Сильные стороны и ограничения
Сильные стороны
- Самый дешёвый и доступный способ сделать пластиковую деталь из файла
- Оснастки нет, поэтому изменение конструкции ничего не стоит
- Настоящие конструкционные пластики, в том числе прочные, жаростойкие и гибкие
- Редкое заполнение даёт лёгкие детали с экономией материала
Ограничения
- Видимые линии слоёв и шероховатая поверхность
- Слабее между слоями, чем вдоль них (анизотропия: прочность зависит от направления)
- Нависания требуют поддержек, которые оставляют следы
- Медленно, и стоимость детали почти не падает с ростом тиража
Где применяется
- Проектирование изделийКонцептуальные модели и рабочие прототипы корпусов, защёлок и ручек
- ПроизводствоПриспособления, оснастка, калибры и нестандартные захваты для сборочных линий
- Авиация и автомобилестроениеПрототипы, оснастка и малосерийные детали интерьера из огнестойких пластиков
- ЗдравоохранениеАнатомические модели для планирования операций, индивидуальные ортопедические детали
- Образование и хоббиШкольные проекты, реквизит для косплея, бытовые запасные части
Как узнать процесс
- Тонкие горизонтальные рёбра на каждой боковой стенке, как стопка тонких нитей (линии слоёв).
- Эффект «лесенки» на пологих или изогнутых верхних поверхностях.
- Небольшой шов или бугорок там, где каждый слой начинался и заканчивался, часто выстроенные по вертикали.
- Шероховатые участки или огрызки под нависаниями, где отломали поддержки, и одна очень плоская нижняя грань, лежавшая на столе.
Сравните с
Смотрите
3Dnatives · Принцип FDM для начинающих
Protolabs · Когда FDM подходит для прототипа, с советами по проектированию
Protolabs · Деталь растёт слой за слоем, ускоренная съёмка
Strange Parts · Огромная ферма принтеров делает детали в производстве
Смотреть реальные фото
- Википедия: моделирование методом наплавления — схемы экструзионной головки, фотографии принтеров и напечатанных деталей
- Поиск фотографий в Wikimedia Commons
Запомните
- FDM плавит пластиковую нить и рисует деталь валик за валиком, слой за слоем.
- Это самый дешёвый путь от файла к настоящей пластиковой детали, но он медленный и оставляет линии слоёв.
- Детали слабее всего между слоями, поэтому ориентируйте печать так, чтобы нагрузки шли вдоль слоёв.
Ещё в главе «Аддитивное производство»
Все 100 процессов
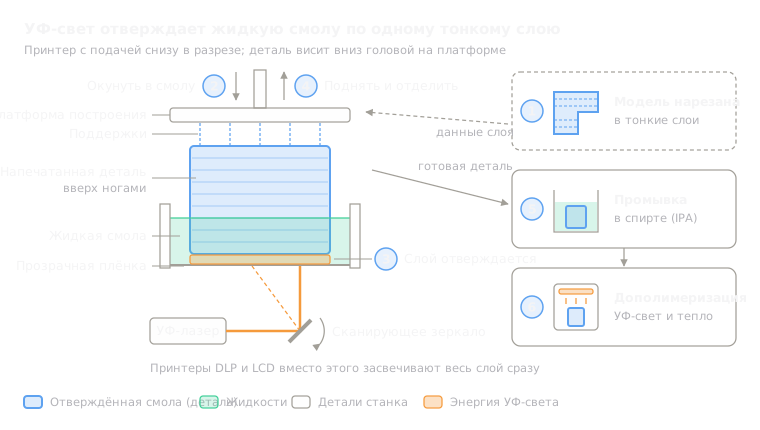 8.2Стереолитография (SLA/DLP)Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)Открыть урок
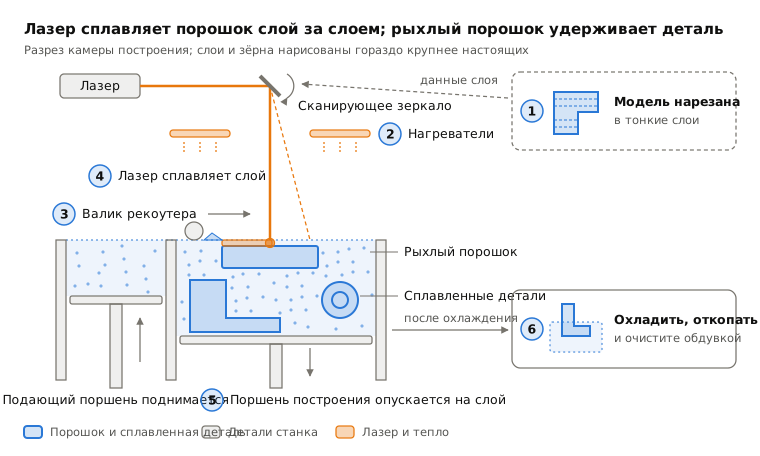
 8.3Селективное лазерное спекание (SLS)Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)Открыть урок
 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)Открыть урок
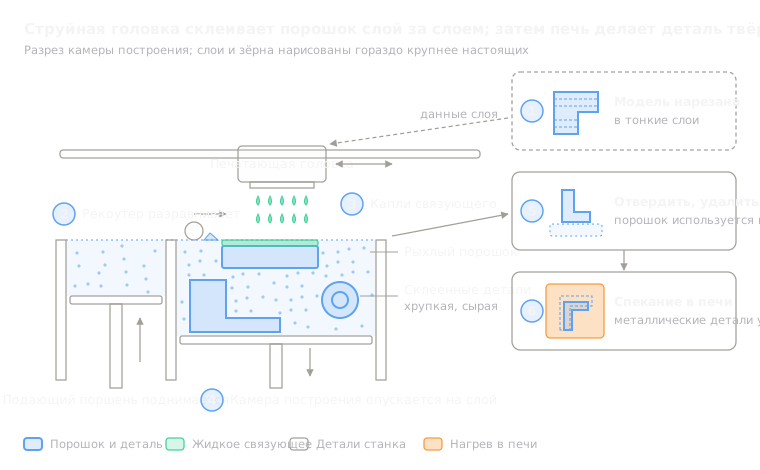 8.5Струйная печать связующимСтруйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)Открыть урок
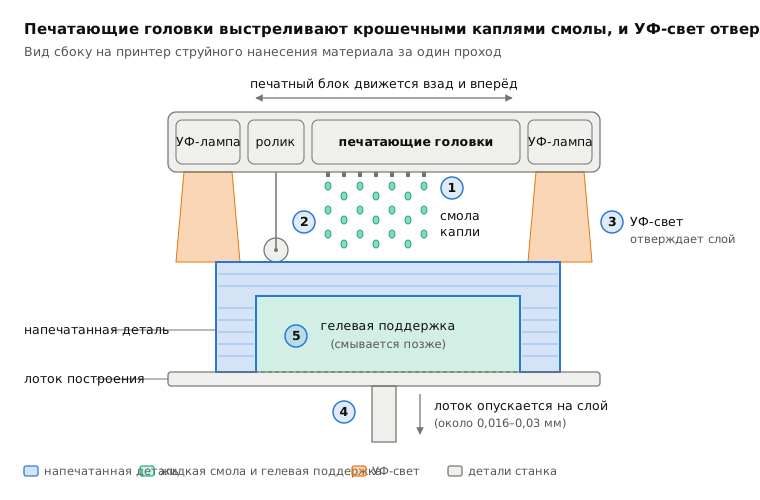
 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
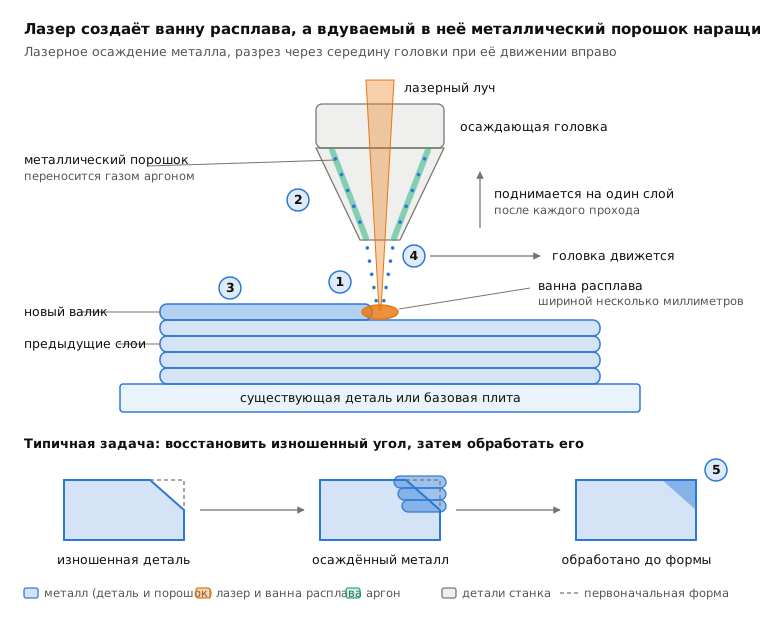
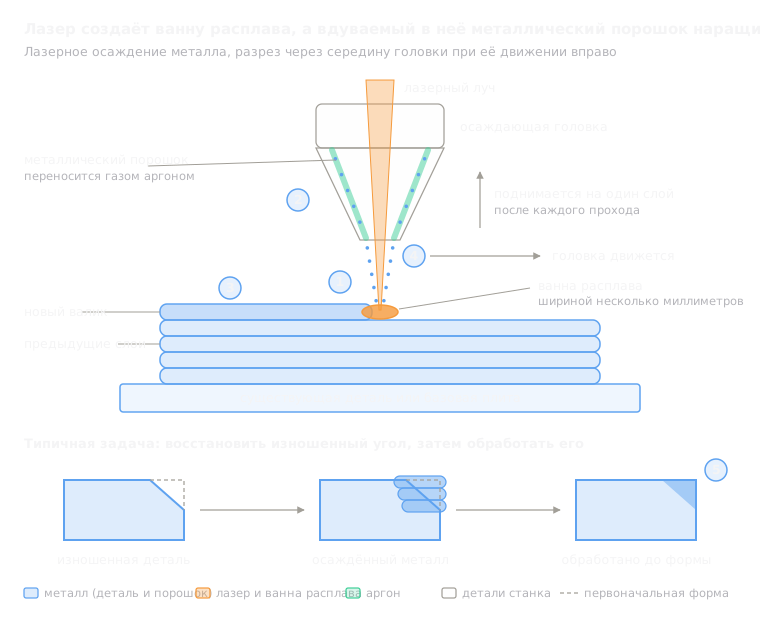 8.7Прямое осаждение под действием энергии (DED/LMD)Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)Открыть урок
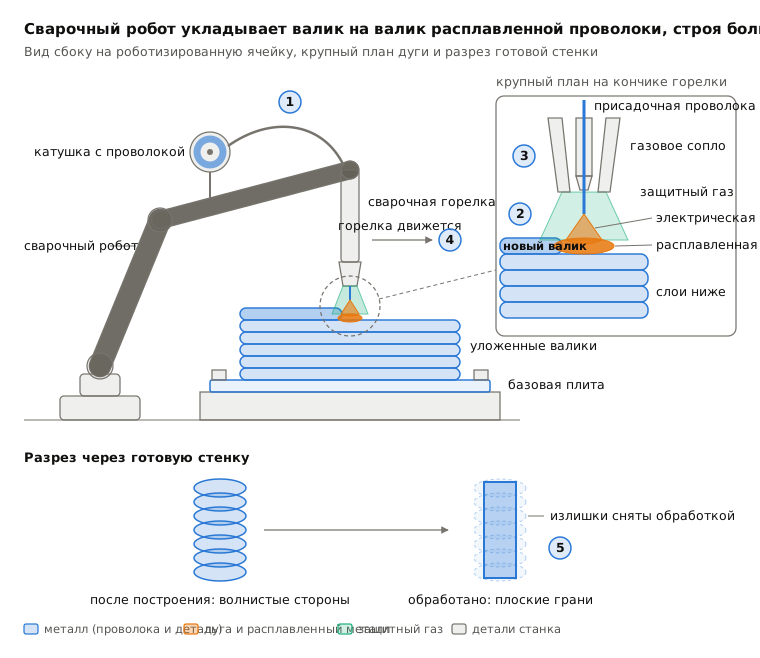
 8.8Проволочное дуговое аддитивное производство (WAAM)Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)Открыть урок
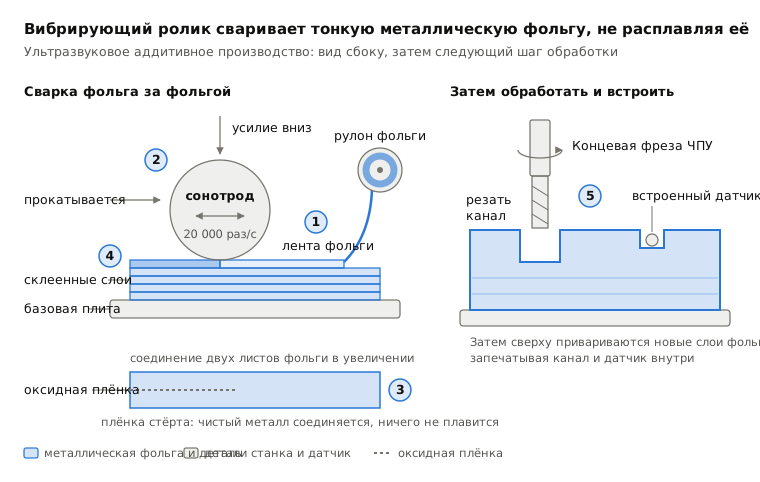
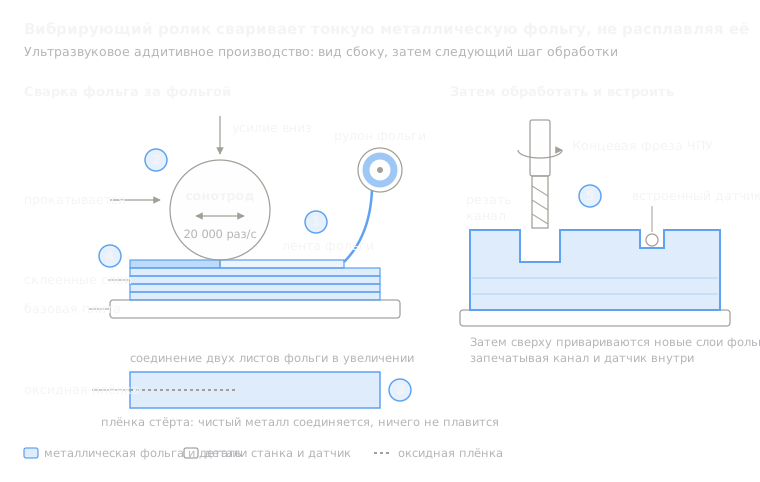 8.9Ультразвуковое аддитивное производство (UAM)Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)Открыть урок
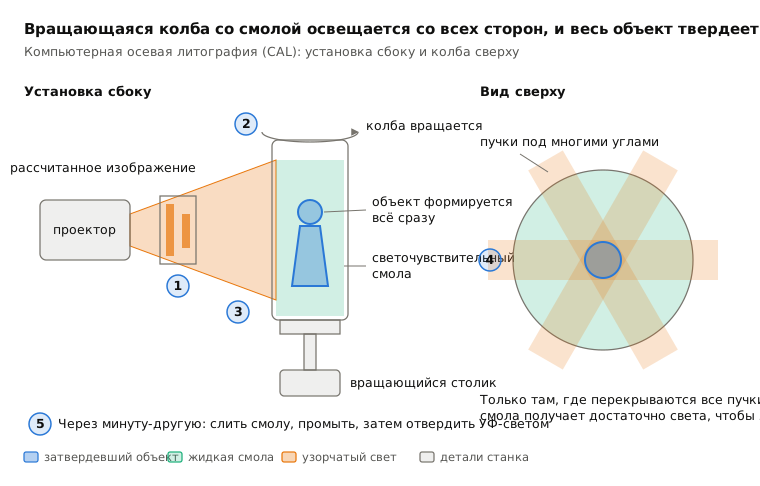
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.