

Литьё под давлением
Расплав, подаваемый под давлением в закрытую стальную форму
При литье под давлением пластиковые гранулы плавятся, и расплав под давлением подаётся в закрытую стальную форму, где остывает и превращается в готовую деталь. Так делают крышки бутылок, детали конструктора, чехлы для телефонов и автомобильные панели приборов. Когда форма готова, каждая следующая деталь стоит очень мало, поэтому большинство пластиковых предметов вокруг вас отлиты под давлением.
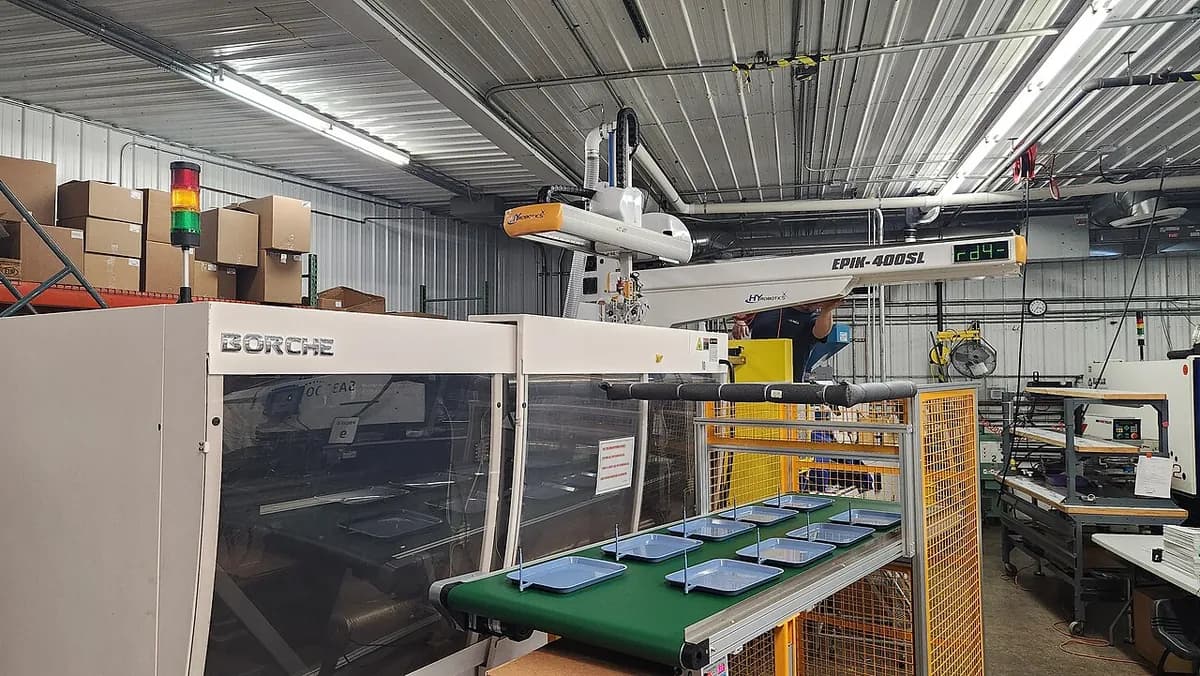
Литьё под давлением за минуту от MecMade
Как это работает
Подача. Пластиковые гранулы (зёрна пластика размером несколько миллиметров) падают из бункера (воронки) в цилиндр — нагретую стальную трубу.
Плавление. Вращающийся шнек тянет гранулы вперёд. Трение шнека и тепло нагревательных лент плавят их, и расплав скапливается перед кончиком шнека.
Смыкание. Узел смыкания закрывает две половины формы и удерживает их усилием от десятков до тысяч тонн. Это не даёт расплаву вытекать по линии разъёма (стыку между половинами).
Впрыск и подпитка. Шнек перестаёт вращаться и движется вперёд, как поршень. Расплав через сопло и литник (подводящий канал) устремляется в полость (углубление в форме детали). Шнек продолжает давить, подпитывая форму пластиком, пока деталь усаживается.
Охлаждение. Вода, текущая по каналам в стали, уносит тепло, пока деталь не затвердеет. Обычно это самый долгий шаг. Тем временем шнек снова вращается, готовя следующую порцию.
Открыть и извлечь. Подвижная половина отходит назад. Толкатели выталкивают деталь вместе с литником со стержня (стального выступа, формирующего внутреннюю часть). Форма закрывается, и цикл повторяется.
Ключевые факты
- Материалы
- Термопласты (пластики, которые размягчаются при каждом нагреве), такие как полипропилен, ABS, нейлон и поликарбонат; также некоторые реактопласты и жидкий силиконовый каучук
- Типичные детали
- Крышки, детали конструкторов, корпуса электроники, детали салона автомобиля, шприцы, расчёски
- Размер детали
- От долей грамма до автомобильных бамперов массой в несколько килограммов
- Точность
- Обычно около ±0,05–±0,1 мм; точнее на мелких прецизионных деталях
- Качество поверхности
- Копирует форму: от зеркального блеска до фактуры под кожу, без последующей обработки
- Подходящая партия
- От тысяч до миллионов одинаковых деталей
- Стоимость оснастки и оборудования
- Формы — от нескольких тысяч долларов (простые, алюминиевые) до более $100 000 (большие, многогнёздные, из закалённой стали); машины — от десятков тысяч до более миллиона долларов
- Скорость
- Обычно 10–60 с на цикл; тонкие крышки — за несколько секунд, часто много деталей за один впрыск
Сильные стороны и ограничения
Сильные стороны
- Очень низкая стоимость детали, когда форма уже окупилась
- Быстро, автоматизировано и с отличной повторяемостью
- Сложные формы, защёлки, резьба и мелкие детали за один впрыск
- Огромный выбор пластиков, цветов и фактур
Ограничения
- Форма дорога, и её изготовление часто занимает недели
- Изменение конструкции означает переделку или новое изготовление стальной формы
- Стенки должны быть довольно тонкими и равномерными (часто около 1–4 мм), иначе детали коробятся и на них появляются утяжины (небольшие вмятины над толстыми местами)
- Поднутрения (элементы, которые заблокировали бы деталь в форме) требуют подвижных частей формы, а это удорожает её
Где применяется
- УпаковкаКрышки бутылок, укупорка, тонкостенные пищевые контейнеры
- Потребительские товарыДетали конструкторов, кухонные приборы, корпуса бытовой техники
- АвтомобилестроениеПанели приборов, обшивка дверей, бамперы, корпуса фар, клипсы
- МедицинаШприцы, наконечники пипеток, корпуса ингаляторов
- ЭлектроникаКорпуса телефонов и ноутбуков, разъёмы, клавиши и кнопки
Как узнать процесс
- Тонкая линия вокруг детали, где сошлись две половины формы (линия разъёма).
- Небольшие круглые отметки, слегка выступающие или вдавленные, оставленные толкателями на скрытой стороне.
- Небольшой бугорок или след там, где пластик входил в форму (след литника).
- Тонкие стенки равномерной толщины, подкреплённые рёбрами (тонкими стенками жёсткости), и отлитый текст, например символ переработки или календарь даты.
Сравните с
Смотрите
tronicarts · Вся машина и один полный цикл в 3D-анимации
Autodesk · Пятиминутное объяснение с историей и бытовыми примерами
ARBURGofficial · Настоящий пресс, заполняющий 72 гнезда за впрыск на высокой скорости
Ian Collier (How It's Made excerpt) · Как обрабатывается и полируется сама стальная форма
Смотреть реальные фото
- Википедия: Injection moulding — настоящие формы, включая форму для кирпичика LEGO и форму с боковыми знаками
- Википедия: Injection molding machine — открытая форма в прессе и большой пресс с роботом
- Поиск фотографий в Wikimedia Commons
Запомните
- Плавление, впрыск под давлением, охлаждение, выталкивание: деталь каждые несколько секунд или раз в минуту.
- Основная стоимость — форма, а каждая деталь дёшева, поэтому метод окупается при больших объёмах.
- Хорошая конструкция — это тонкие равномерные стенки, небольшой уклон (конусность) и как можно меньше поднутрений.
Ещё в главе «Формование пластмасс и резины»
Все 100 процессов
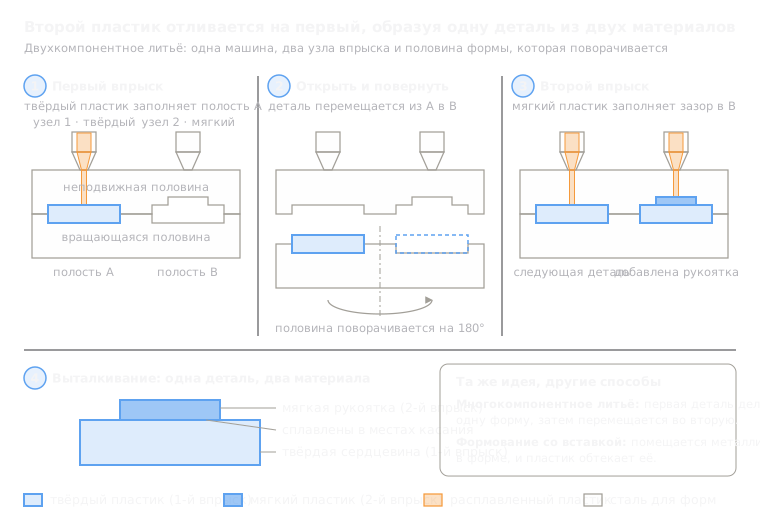 2.2Многокомпонентное литьё и литьё с двумя впрыскамиВторой пластик, отформованный на первомОткрыть урок
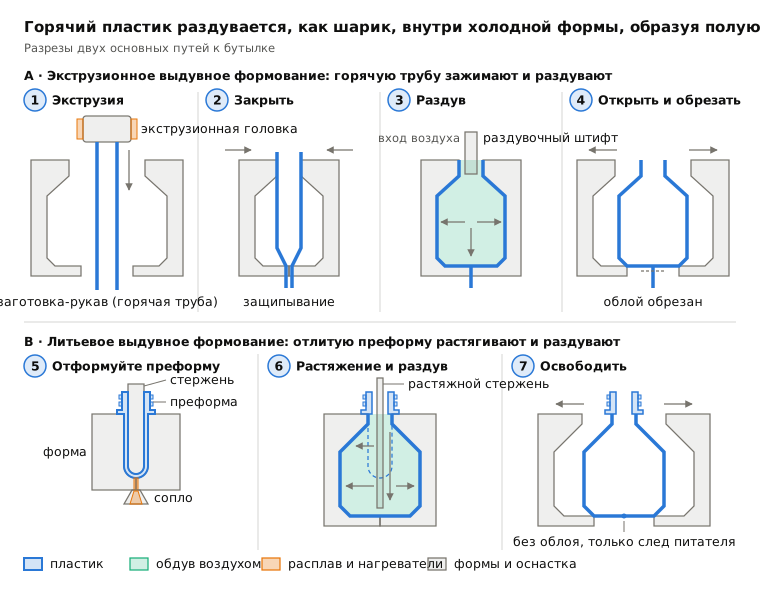
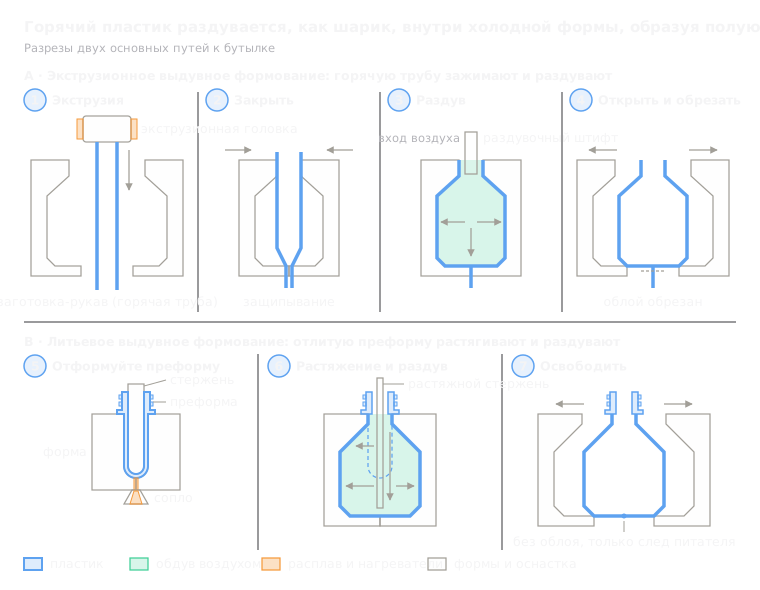 2.3Выдувное формование (экструзионное и литьевое выдувное формование)Горячая трубка или преформа раздувается в формеОткрыть урок
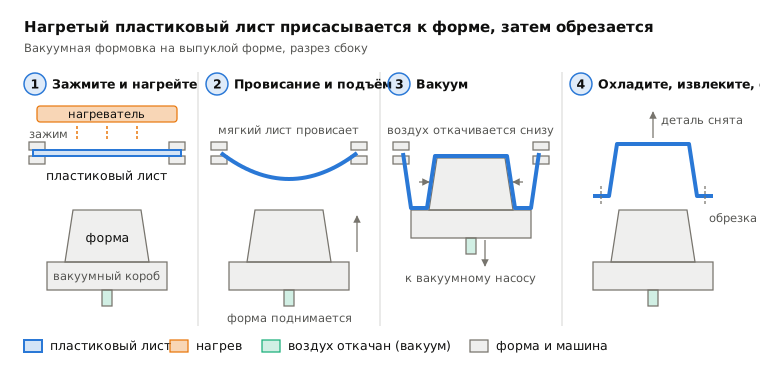
 2.4ТермоформованиеНагретый лист, присасываемый к формеОткрыть урок
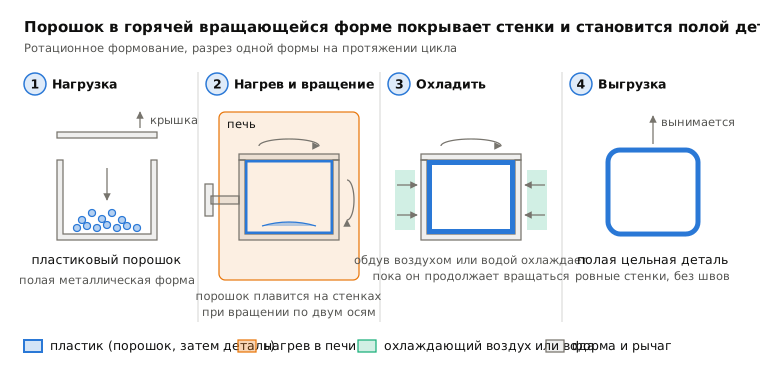
 2.5Ротационное формованиеПорошок покрывает горячую вращающуюся формуОткрыть урок
 2.6Компрессионное прессование (SMC, BMC, резина)Заготовка прессуется и отверждается в горячей формеОткрыть урок
 2.7КаландрованиеСмесь прокатывается в лист между валкамиОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.