

Компрессионное прессование (SMC, BMC, резина)
Заготовка прессуется и отверждается в горячей форме
Компрессионное прессование помещает отмеренный кусок материала в горячую открытую форму, затем закрывает форму и сжимает, пока материал не заполнит полость и не затвердеет. Это классический способ делать резиновые уплотнения и прокладки и армированные волокном автомобильные панели. Материал отверждается (необратимо схватывается в результате химической реакции), а не просто остывает.
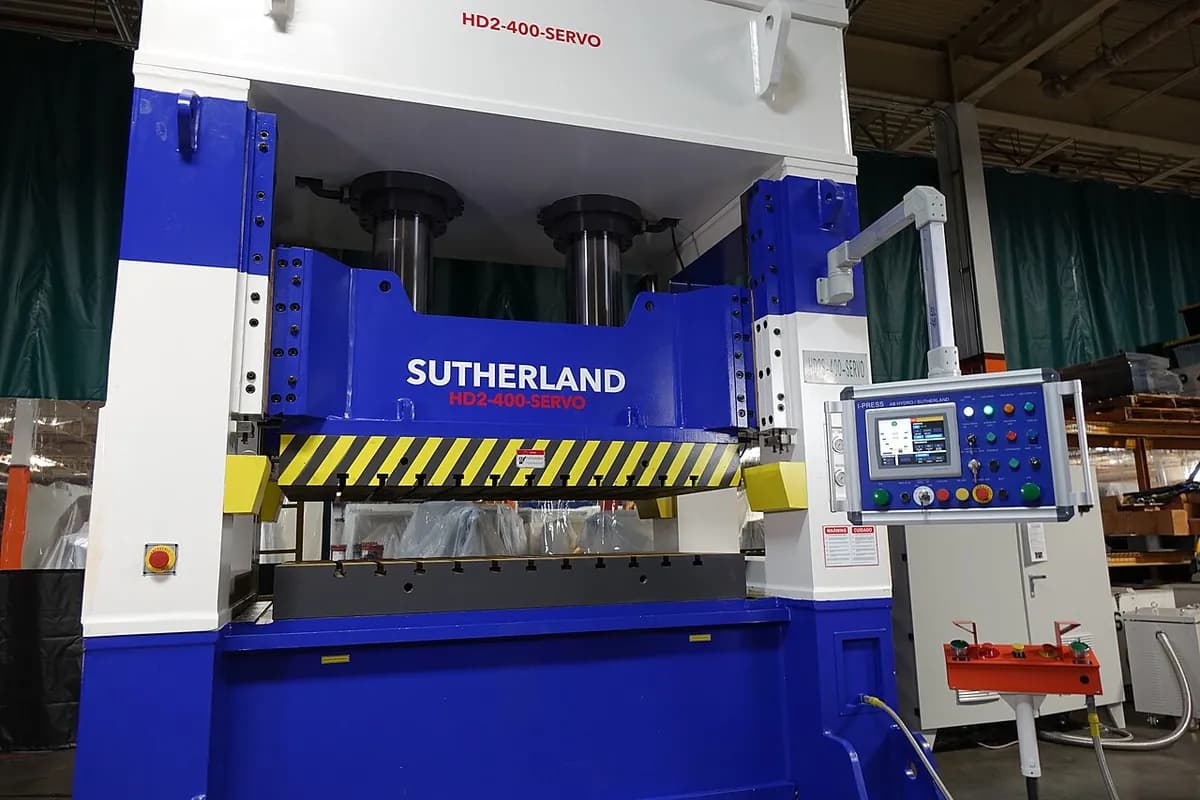
Как это работает
Загрузить заготовку. Взвешенный кусок материала, называемый заготовкой, помещают в нагретую нижнюю половину формы. Это может быть сырая резина, SMC (листовой формовочный материал: листы смолы с рублеными стекловолокнами) или BMC (объёмный формовочный материал: замазкоподобная смесь смолы и волокон).
Прессовать. Гидравлический пресс опускает нагретую верхнюю половину. Давление, обычно от десятков до нескольких сотен бар на деталь, заставляет материал растекаться и заполнять каждый угол полости.
Отвердить. Пресс удерживает форму закрытой при температуре обычно около 140–180 °C. Нагрев запускает сшивание (химические связи, объединяющие молекулы в единую сетку), и деталь схватывается навсегда. Тонкая плёнка излишка материала — облой — выдавливается по разъёму.
Открыть и извлечь. Пресс раскрывается, и выталкиватель выталкивает деталь. Облой срезают вручную, для резины — галтовкой в условиях замораживания, для композитов — механической обработкой.
Поскольку материал почти не перемещается, длинные стекловолокна остаются целыми, что даёт деталям из SMC и BMC высокую прочность при малом весе.
Ключевые факты
- Материалы
- Каучуки (натуральный, EPDM, силикон, фторэластомер); реактопластичные композиты SMC и BMC; также меламиновые и фенольные смолы
- Типичные детали
- Кольца круглого сечения, прокладки, клавиатуры, панели кузовов автомобилей, капоты грузовиков, электрические коробки, меламиновая посуда
- Размер детали
- От небольших уплотнений в несколько граммов до автомобильных панелей длиной более метра
- Точность
- Обычно около ±0,1–±0,3 мм; толщина зависит от облоя по разъёму
- Качество поверхности
- Копирует форму; панели из SMC могут получаться достаточно гладкими, чтобы их красить как кузовные детали автомобилей
- Подходящая партия
- От сотен до сотен тысяч деталей
- Стоимость оснастки и оборудования
- Формы дешевле литьевых того же размера: от нескольких тысяч долларов для резины до сотен тысяч для больших панелей из SMC; прессы — от десятков тысяч до миллионов долларов
- Скорость
- Обычно 1–10 минут на цикл, определяется временем отверждения
Сильные стороны и ограничения
Сильные стороны
- Простые прочные формы без литников и впусков
- Мало отходов материала; длинные волокна остаются целыми
- Большие прочные жёсткие композитные детали
- Работает с толстыми и наполненными каучуками и реактопластами
Ограничения
- Циклы медленнее, чем при литье под давлением
- Облой нужно срезать с каждой детали
- Трудно делать очень сложные формы, глубокие тонкие рёбра или жёсткие допуски
- Заготовки нужно взвешивать и укладывать, часто вручную
Где применяется
- АвтомобилестроениеКапоты, двери багажника и кузовные панели из SMC; резиновые уплотнения, втулки и проходные втулки
- ЭлектротехникаКоммутационные коробки, корпуса счётчиков, изоляторы из BMC
- ПромышленностьКольца круглого сечения, прокладки, диафрагмы, уплотнения клапанов
- Потребительские товарыСиликоновые клавиатуры, кухонные коврики, меламиновые тарелки
- АвиацияВысокопрочные композитные кронштейны и фитинги
Как узнать процесс
- Резиновые детали с тонким гребнем или зачищенным краем вдоль одной линии, где был удалён облой.
- Нет следа литника или впуска, поскольку материал не впрыскивали.
- На панелях из SMC — слегка крапчатая или с узором волокон обратная сторона и толстые ровные стенки.
- Ощущение твёрдости и термостойкости: при нагреве деталь обугливается, а не плавится.
Сравните с
Смотрите
Elastech Solutions · Объяснение компрессионного формования резины для начинающих
Sofeast · Шаги и терминология, снятые на заводе
IDI Composites · От заготовки SMC до готовой композитной детали
Taitian Press · Гигантский пресс на 4 500 тонн делает автомобильные детали
Смотреть реальные фото
- Википедия: компрессионное формование — схема процесса и основные типы форм
- Википедия: листовой формовочный материал — материал SMC и его производственная линия
- Поиск фотографий в Wikimedia Commons
Запомните
- Загрузить заготовку, прессовать, отвердить нагревом, извлечь и срезать облой.
- Формует материалы, которые схватываются химически: каучуки и реактопласты с волокнистыми наполнителями.
- Простые формы и длинные волокна, но циклы медленнее, чем при литье под давлением.
Ещё в главе «Формование пластмасс и резины»
Все 100 процессов
 2.1ShortЛитьё под давлениемРасплав, подаваемый под давлением в закрытую стальную формуОткрыть урок
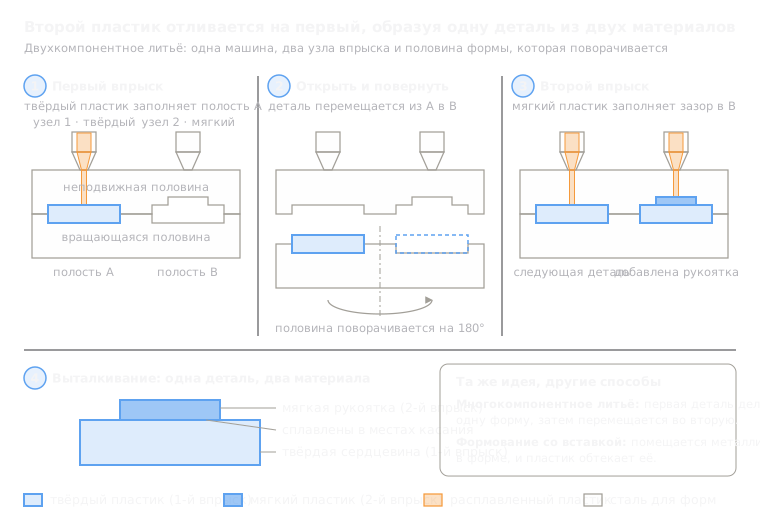 2.2Многокомпонентное литьё и литьё с двумя впрыскамиВторой пластик, отформованный на первомОткрыть урок
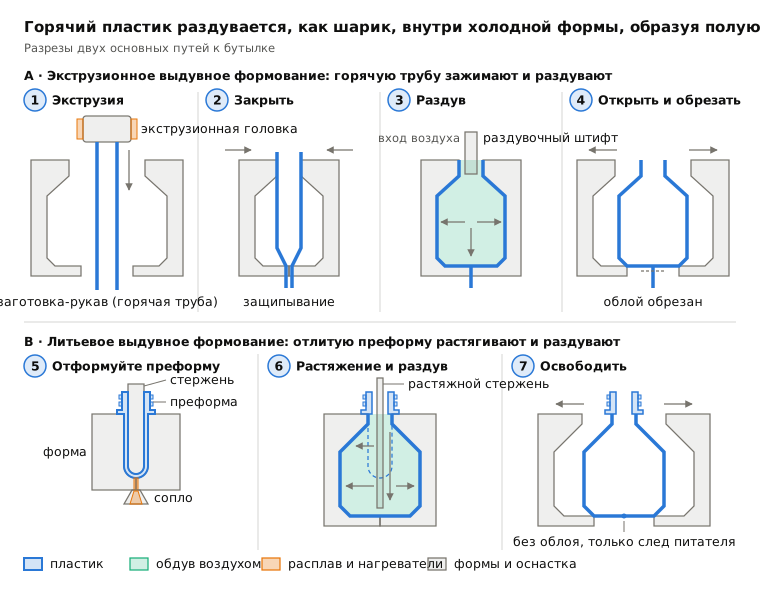
 2.3Выдувное формование (экструзионное и литьевое выдувное формование)Горячая трубка или преформа раздувается в формеОткрыть урок
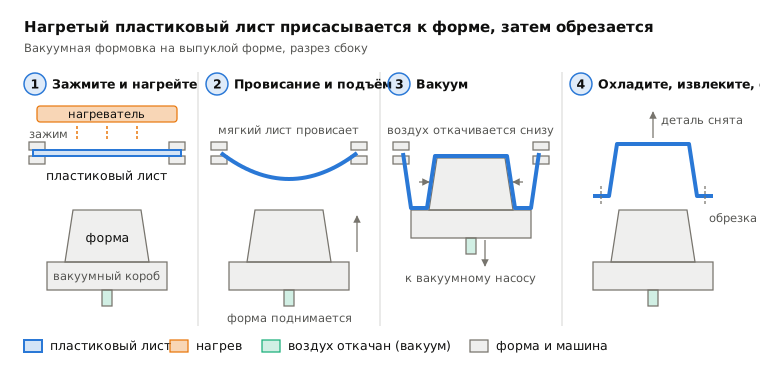
 2.4ТермоформованиеНагретый лист, присасываемый к формеОткрыть урок
 2.5Ротационное формованиеПорошок покрывает горячую вращающуюся формуОткрыть урок
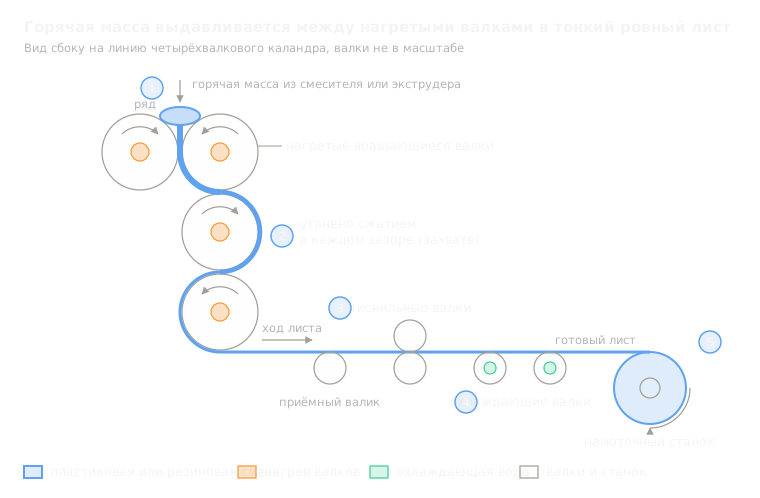 2.7КаландрованиеСмесь прокатывается в лист между валкамиОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.