

Выдувное формование (экструзионное и литьевое выдувное формование)
Горячая трубка или преформа раздувается в форме
Выдувное формование делает полые пластиковые детали: мягкий горячий пластик раздувают внутри холодной формы, как воздушный шарик внутри коробки. Почти любая пластиковая бутылка, от шампуня до газировки, сделана так. Это быстро и дёшево на одну деталь, но подходит только для полых форм.
Как это работает
Экструзия. Экструдер (нагретый шнек, как в уроке 3.3) продавливает расплавленный пластик через кольцевую головку. Выходит горячая висящая трубка — заготовка-парезон.
Закрыть. Две половины холодной формы смыкаются вокруг парезона. Они зажимают его низ, а трубку сверху отрезают.
Раздув. Сжатый воздух, обычно около 5–10 бар, поступает через раздувной дорн. Он прижимает парезон к стенкам формы, где пластик остывает и застывает.
Открыть и обрезать. Форма раскрывается, изделие извлекают. Лишний пластик, выдавленный в месте защемления (облой), обрезают и отправляют на переработку.
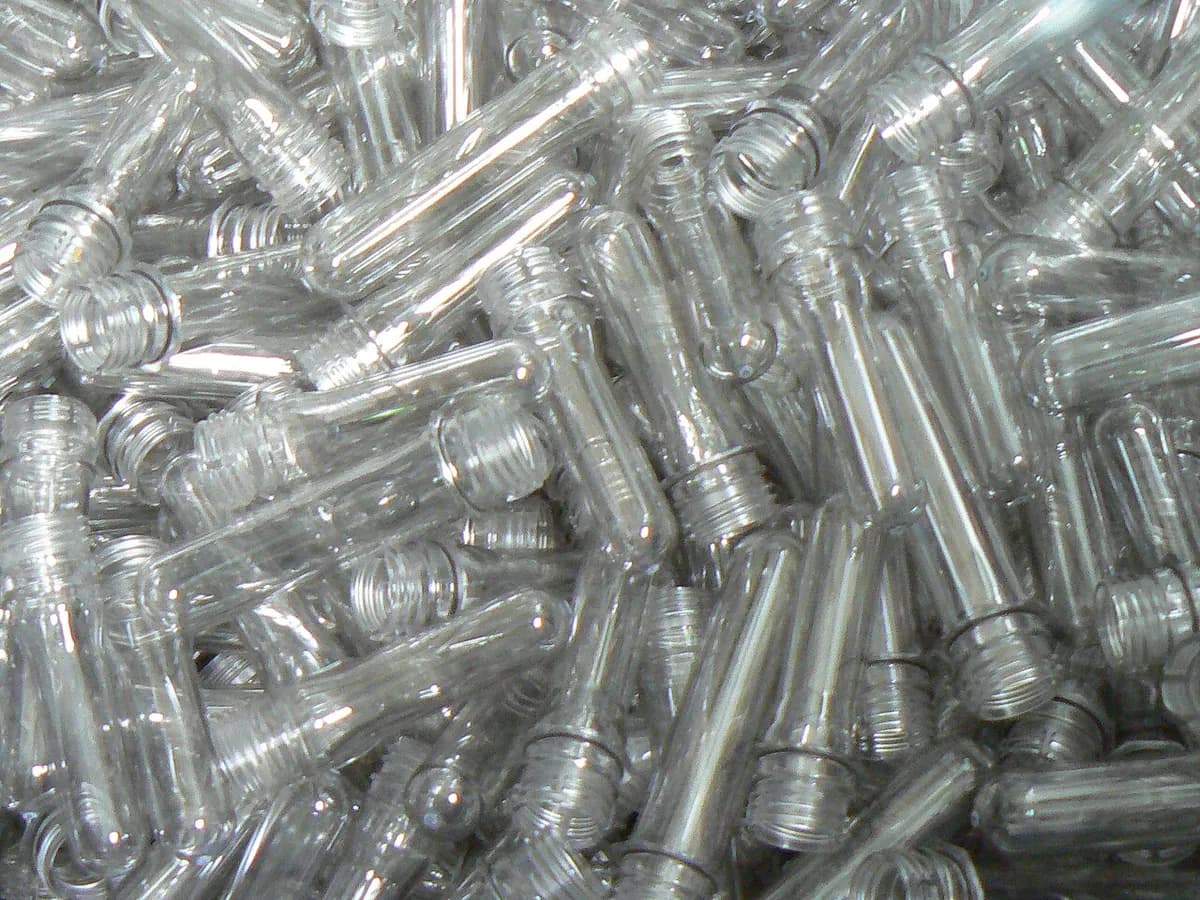
Отлить преформу. Литьевое выдувное формование начинается с преформы: небольшой толстой «пробирки», отлитой под давлением вокруг стержня. Резьбовое горлышко уже имеет окончательную форму.
Растянуть и раздуть. Тёплую преформу помещают в форму бутылки. Для бутылок из ПЭТ для напитков сначала растягивающий стержень проталкивает её вниз, затем воздух давлением до 40 бар раздувает её. Это называется ориентационным выдувным формованием.
Извлечь. Форма раскрывается, бутылка выходит без облоя, который нужно обрезать. В центре дна остаётся маленькая точка литника.
Многие бутылки из ПЭТ делают в два отдельных этапа: преформы отливают на одном заводе, затем нагревают инфракрасными лампами и раздувают рядом с линией розлива.
Ключевые факты
- Материалы
- Полиэтилен (HDPE) и полипропилен для экструзионного выдувного формования; ПЭТ для бутылок для напитков при ориентационном выдувном формовании; также ПВХ и поликарбонат
- Типичные детали
- Бутылки, канистры, топливные баки, лейки, воздуховоды, бочки
- Размер детали
- От флаконов для таблеток на несколько миллилитров до баков примерно на 1 000 литров (экструзия)
- Точность
- Внешняя форма обычно в пределах около ±0,3–±0,5 мм; горлышки точнее; толщина стенки меняется от места к месту
- Качество поверхности
- Снаружи гладкая или с текстурой, скопированной с формы; внутри к поверхности никакой инструмент не прикасается
- Подходящая партия
- От десятков тысяч до многих миллионов деталей
- Стоимость оснастки и оборудования
- Формы дешевле, чем литьевые, потому что давления низкие (часто алюминиевые, от нескольких тысяч до десятков тысяч долларов); машины — от десятков тысяч до миллионов долларов для скоростных линий ПЭТ
- Скорость
- Небольшие бутылки — раз в несколько секунд на гнездо, крупные баки — несколько минут; большие машины для ПЭТ выпускают десятки тысяч бутылок в час
Сильные стороны и ограничения
Сильные стороны
- Практичный способ быстро делать цельные полые ёмкости
- Формы дешевле литьевых
- Лёгкие тонкие стенки и очень высокая производительность
- Возможны полые ручки, баки и необычные формы (экструзия)
Ограничения
- Только полые детали; толщину стенки трудно точно контролировать
- Экструзионное выдувное формование оставляет облой, который нужно обрезать, и след защемления
- Внутренняя форма не контролируется; чётких внутренних элементов нет
- Литьевому и ориентационному выдувному формованию тоже нужна форма для преформы, поэтому они подходят для больших объёмов
Где применяется
- НапиткиБутылки из ПЭТ для воды и газировки
- БытБутылки для моющих средств и шампуней, лейки
- АвтомобилестроениеТопливные баки, воздуховоды, бачки омывателя
- Медицина и фармацевтикаФлаконы для таблеток, флаконы для глазных капель
- ПромышленностьКанистры, бочки, контейнеры на 1 000 литров
Как узнать процесс
- Экструзионное выдувное формование: приподнятая линия или рубец поперёк дна (место защемления) и линия разъёма вдоль обеих сторон.
- Полые ручки, являющиеся частью ёмкости, как у молочных бидонов и канистр.
- Литьевое или ориентационное выдувное формование: маленькая точка точно в центре дна (литник) и нет линии защемления.
- Бутылки из ПЭТ: толстое чёткое горлышко с кольцом под резьбой над тонким растянутым корпусом.
Сравните с
Смотрите
Spectra Packaging · Парезон, смыкание формы, раздув и обрезка — шаг за шагом
PLASTOTECH · Как преформу на стержне отливают, а затем раздувают
Sidel · Преформа из ПЭТ растягивается и раздувается в бутылку
Bekum Group · Большая машина экструзионного выдувного формования в работе
Смотреть реальные фото
- Википедия: выдувное формование — как работают экструзионное, литьевое и ориентационное выдувное формование; мало фотографий
- Поиск фотографий в Wikimedia Commons
- Wikimedia Commons: преформы из ПЭТ — преформы-«пробирки» до раздува
Запомните
- Выдувное формование раздувает горячий пластик внутри холодной формы и делает полые детали.
- Экструзионное выдувное формование начинается с висящей трубки и оставляет облой; литьевое выдувное формование начинается с отлитой преформы и облоя не оставляет.
- Бутылки из ПЭТ для напитков растягивают и раздувают из преформ — десятки тысяч в час.
Ещё в главе «Формование пластмасс и резины»
Все 100 процессов
 2.1ShortЛитьё под давлениемРасплав, подаваемый под давлением в закрытую стальную формуОткрыть урок
 2.2Многокомпонентное литьё и литьё с двумя впрыскамиВторой пластик, отформованный на первомОткрыть урок
 2.4ТермоформованиеНагретый лист, присасываемый к формеОткрыть урок
 2.5Ротационное формованиеПорошок покрывает горячую вращающуюся формуОткрыть урок
 2.6Компрессионное прессование (SMC, BMC, резина)Заготовка прессуется и отверждается в горячей формеОткрыть урок
 2.7КаландрованиеСмесь прокатывается в лист между валкамиОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.