

Литьё монокристаллов (лопатки турбин)
Медленное затвердевание с одного конца выращивает деталь как один кристалл
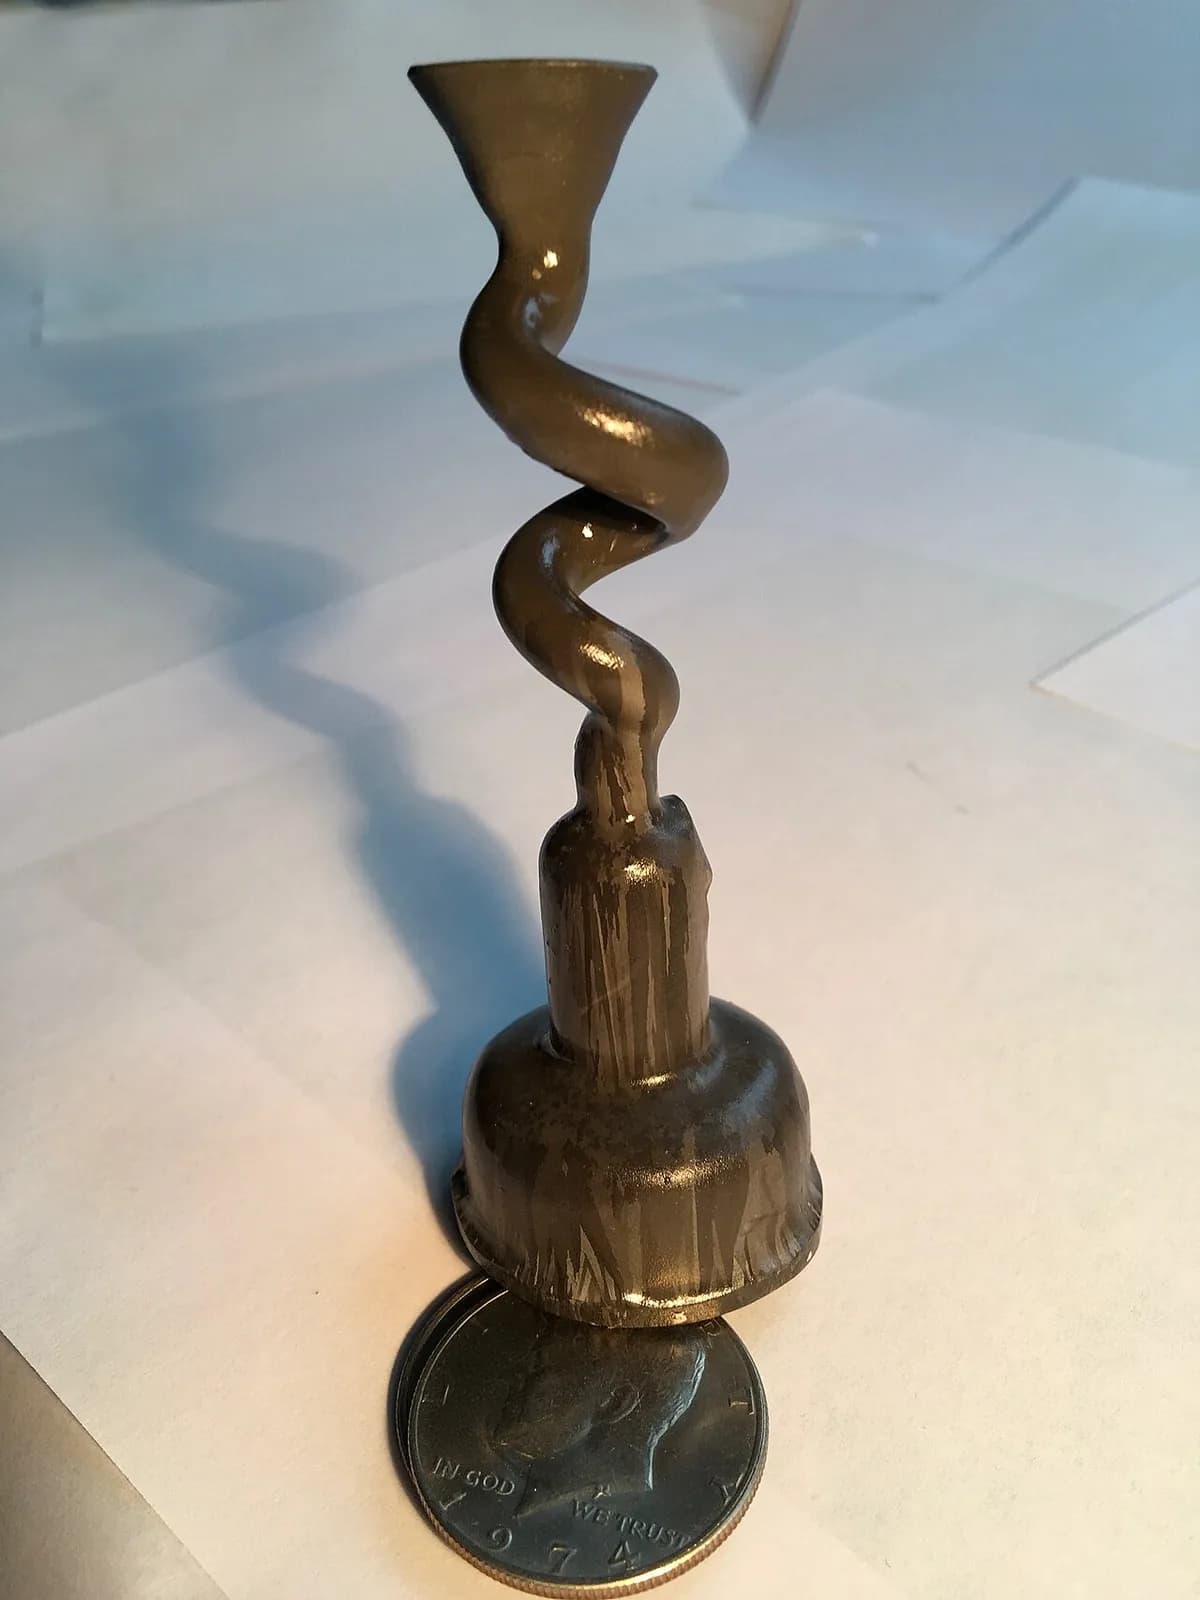
Литьё монокристаллов делает металлическую деталь, которая представляет собой один непрерывный кристалл, совсем без границ зёрен (швов между кристаллами). Его применяют для самых горячих лопаток турбин реактивных двигателей и газовых турбин электростанций. Эти лопатки вращаются раскалёнными добела тысячи часов, и именно границы зёрен — места, где они ползли бы (медленно растягивались) и трескались.
Как это работает
Сделайте керамическую форму. Как при литье по выплавляемым моделям (урок 1.2), восковую лопатку покрывают керамикой и выплавляют воск. Керамический стержень внутри формирует охлаждающие каналы лопатки, а спиральный канал — селектор зерна — добавляют под лопаткой.
Залейте в горячую форму. Форма стоит на холодильной плите внутри вакуумной печи, чтобы никелевый суперсплав не реагировал с воздухом. Форму нагревают выше температуры плавления металла, около 1500 °C, и заливают металл.
Начните затвердевание снизу. Холодильная плита с водяным охлаждением сначала замораживает металл внизу. В стартовом блоке зарождается множество мелких кристаллов, и все они растут вверх.
Пропустите один кристалл. Спиральный селектор зерна слишком извилист для большинства кристаллов; обычно из верхней части выходит только один. Вместо этого можно использовать затравочный кристалл, чтобы задать его направление.
Вытягивайте медленно. Форму опускают из горячей зоны через диафрагму, обычно со скоростью несколько сантиметров в час. Фронт затвердевания остаётся плоским у диафрагмы, и монокристалл растёт вверх через всю лопатку.
Удалите оболочку и проверьте. Керамику отбивают, а стержень растворяют. Каждую лопатку травят и проверяют рентгеном и измерением ориентации кристалла, чтобы убедиться, что это один кристалл.
Ключевые факты
- Материалы
- Никелевые суперсплавы (жаропрочные сплавы никеля с хромом, кобальтом, алюминием, рением и другими элементами)
- Типичные детали
- Лопатки и направляющие лопатки турбин высокого давления в реактивных двигателях и газовых турбинах
- Размер детали
- Авиационные лопатки длиной от нескольких сантиметров до около 15 см; лопатки электростанций могут быть в несколько раз больше
- Точность
- Уровень литья по выплавляемым моделям, около ±0,1 мм, с тонкими охлаждающими отверстиями, просверливаемыми позже
- Качество поверхности
- Гладкая: Ra (средняя шероховатость) около 1–3 мкм, затем покрывается
- Подходящая партия
- От тысяч до сотен тысяч лопаток в год на одну программу двигателя
- Стоимость оснастки и оборудования
- Вакуумные печи с вытягиванием стоят миллионы долларов; каждая лопатка стоит от сотен до тысяч долларов
- Скорость
- Медленно: несколько часов на цикл вытягивания, с несколькими формами на загрузку печи
Сильные стороны и ограничения
Сильные стороны
- Нет границ зёрен, а значит, отличная стойкость к ползучести и растрескиванию в раскалённом состоянии
- Позволяет двигателям работать горячее, что экономит топливо
- Направление кристалла можно выбрать для наилучшей жёсткости и усталостной долговечности
- Сложные внутренние охлаждающие каналы получаются благодаря керамическому стержню
Ограничения
- Очень медленно и дорого
- Многие лопатки бракуются, когда образуются паразитные зёрна
- Нужны вакуумные печи и дорогие сплавы с редкими элементами, такими как рений
- Практично только для небольших, очень дорогих деталей
Где применяется
- АвиацияЛопатки и направляющие лопатки турбин высокого давления реактивных двигателей
- ЭнергетикаЛопатки первой ступени больших газовых турбин
- Оборонная промышленностьВоенные реактивные и вертолётные двигатели
- ИсследованияМонокристаллические образцы для изучения сплавов
Как узнать процесс
- На готовой лопатке с покрытием его обычно не видно: она выглядит как любая прецизионная отливка.
- После травления (кислотной ванны, выявляющей зёрна) монокристаллическая лопатка показывает единую ровную поверхность без рисунка зёрен.
- Обычная литая лопатка показывает мозаику зёрен; лопатка направленной кристаллизации показывает длинные полосы от корня к вершине.
- Крошечные охлаждающие отверстия на поверхности и ёлочный хвостовик — типично для лопаток горячей части.
Сравните с
Смотрите
Magic Marks · Короткое объяснение медленного односторонне направленного затвердевания, лежащего в основе монокристаллов
Asianometry · История от обычных лопаток через столбчатые к монокристаллическим
Jetline Marvel · Почему эти лопатки так трудно делать и почему так много идёт в брак
The Business Times · Реальные кадры с завода по производству лопаток турбин
Смотреть реальные фото
- Википедия: Turbine blade — материалы лопаток, охлаждение и справка о литье
- Википедия: Directional solidification — метод медленного односторонне направленного затвердевания
- Поиск фотографий в Wikimedia Commons
Запомните
- Цель — деталь без границ зёрен, которые слабы в раскалённом состоянии.
- Медленное затвердевание снизу вверх и спиральный селектор позволяют расти только одному кристаллу.
- Чрезвычайно медленно и дорого, поэтому применяется только для самых горячих лопаток турбин.
Ещё в главе «Литьё»
Все 100 процессов
 1.1ShortЛитьё в песчаные формыМеталл заливают в полость, уплотнённую в песке; песок затем разбиваютОткрыть урок
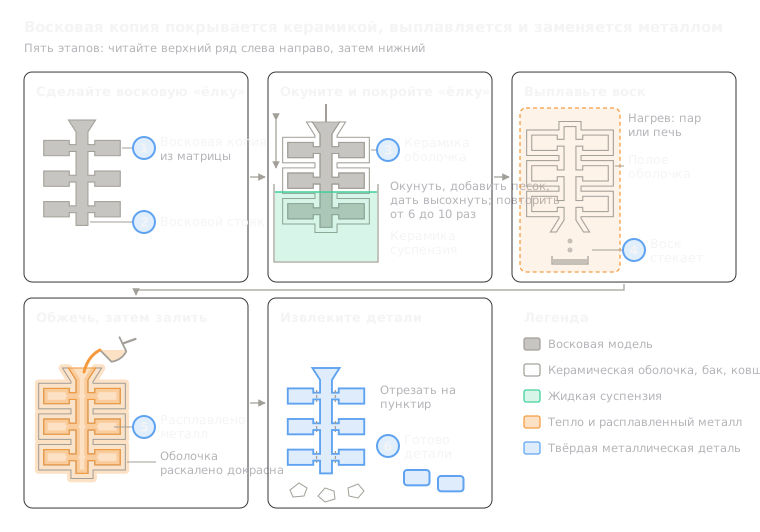 1.2Литьё по выплавляемым моделямВосковая копия покрывается керамикой, воск выплавляется, а полость заполняется металломОткрыть урок
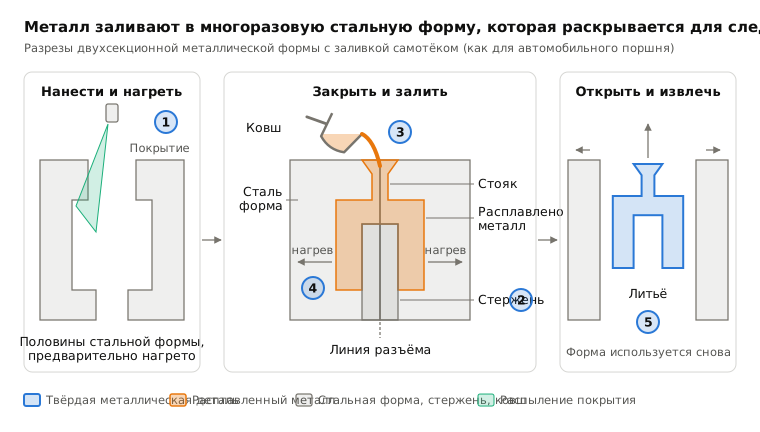
 1.3Литьё в кокильМеталл заливается самотёком в многоразовую стальную формуОткрыть урок
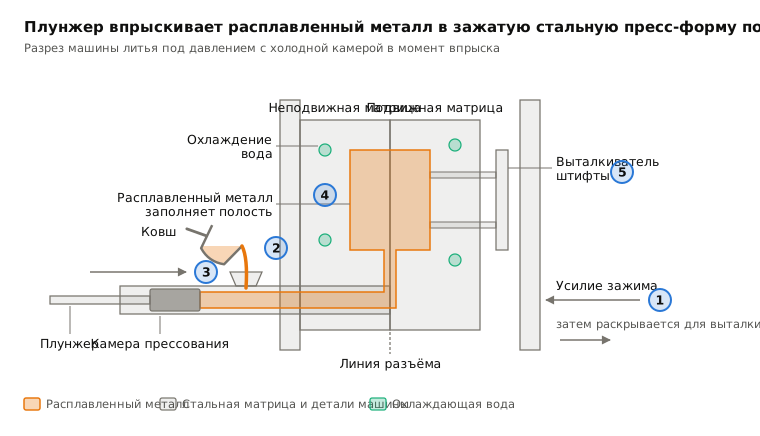
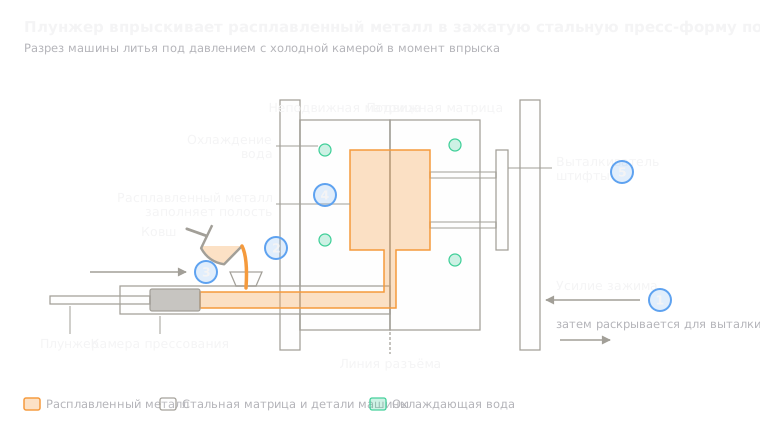 1.4Литьё под давлениемМеталл впрыскивается в стальную пресс-форму под высоким давлениемОткрыть урок
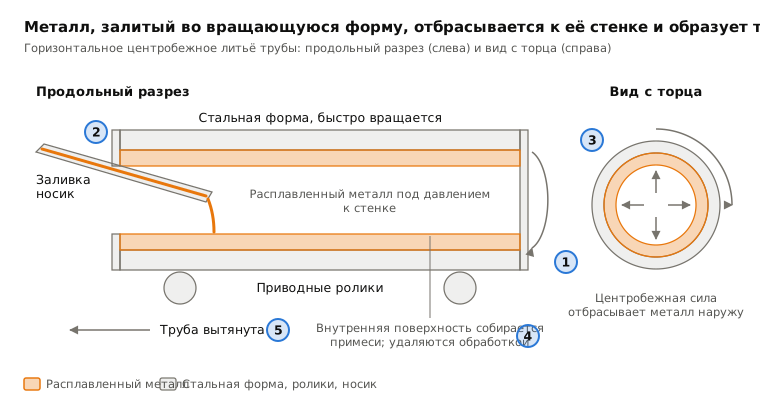
 1.5Центробежное литьёМеталл отбрасывается на стенку вращающейся формыОткрыть урок
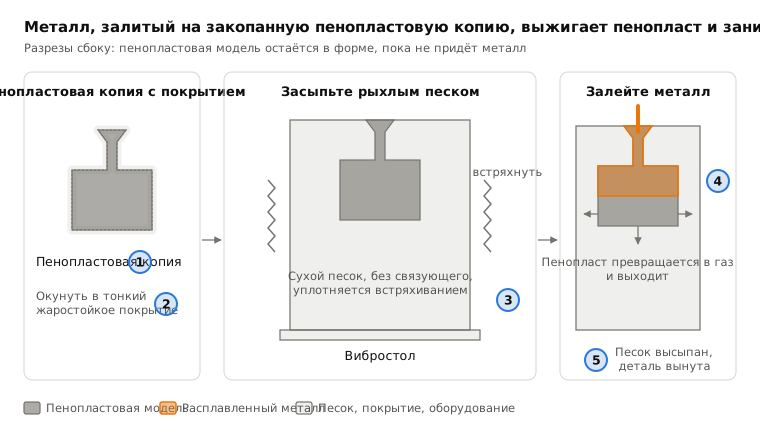
 1.6Литьё по газифицируемым моделямМеталл заливают на пенопластовую копию, зарытую в сыпучий песокОткрыть урок
 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)Полутвёрдая металлическая каша впрыскивается в стальную пресс-формуОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.