

Литьё в песчаные формы
Металл заливают в полость, уплотнённую в песке; песок затем разбивают
Литьё в песчаные формы делает металлическую деталь, заливая расплавленный металл в полость, оформленную в уплотнённом песке. Типичные примеры — блоки двигателей, канализационные люки и корпуса насосов. Это один из старейших методов литья и до сих пор самый распространённый, потому что форма дёшева, а возможен почти любой размер.
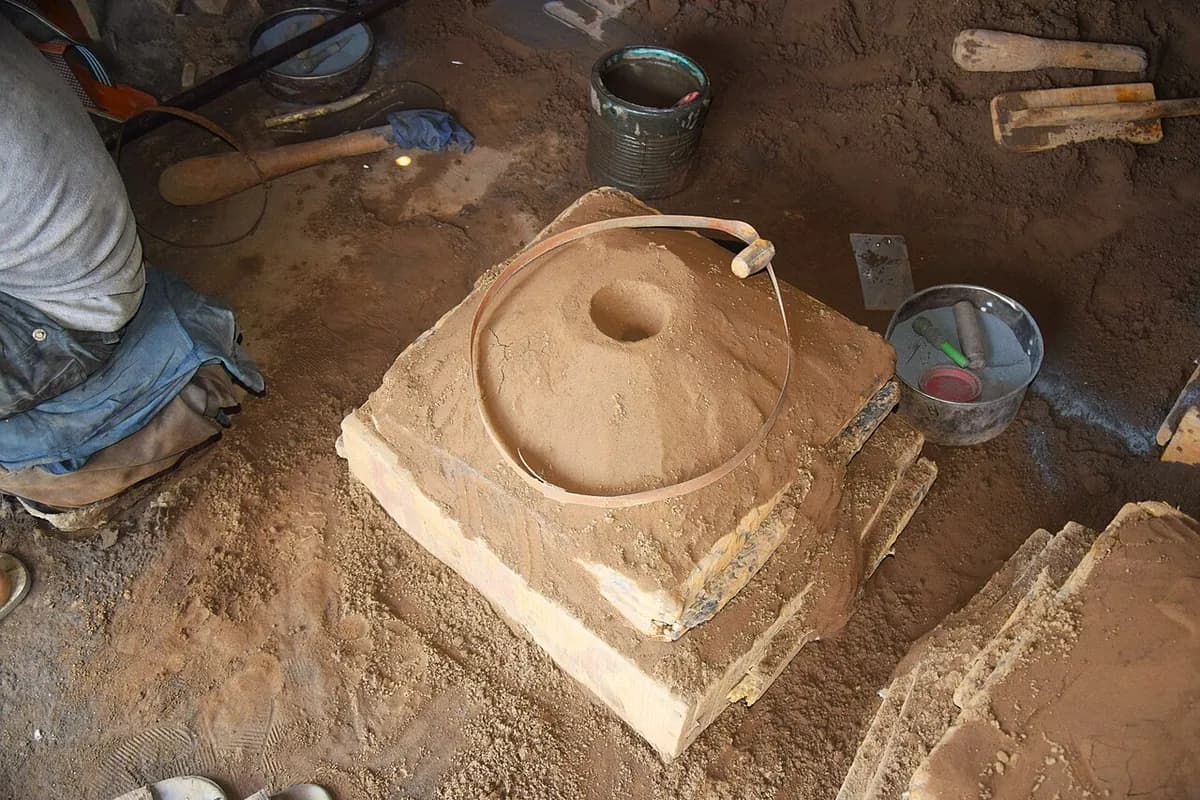
Литьё в песчаные формы за минуту от MecMade
Как это работает
Сделайте модель. Модель — это копия детали в натуральную величину из дерева, пластика или металла. Её делают чуть больше, потому что металл при остывании усаживается.
Уплотните вокруг неё песок. Модель стоит в двухчастном ящике, называемом опокой. Песок, смешанный с глиной и водой (сырая смесь) или со смоляным связующим, набивают (сильно прессуют) вокруг неё, пока он не удержит форму.
Выньте модель, установите стержень, закройте форму. Верхнюю половину (верхнюю полуформу) снимают с нижней (нижней полуформы) и вынимают модель, оставляя полость. Стержень (затвердевшая песчаная вставка) вставляют для образования внутреннего отверстия, прорезают каналы, и половины снова закрывают. Шов, где они сходятся, — линия разъёма.
Залить. Расплавленный металл заливают из ковша в литниковую чашу. Он течёт вниз по стояку (вертикальному каналу), по шлакоуловителю (горизонтальному каналу) и заполняет полость.
Дайте затвердеть. Остывание занимает минуты для малых деталей и часы, даже дни, для очень крупных. Прибыль (дополнительный резервуар с металлом) подпитывает деталь по мере усадки, поэтому усадочная раковина образуется в прибыли, а не в детали.
Выбейте и доведите. Песок вытряхивают и перерабатывают. Стояк и прибыли отрезают, поверхность очищают, часто дробеструйной обработкой (обдувом мелкими стальными шариками), а ответственные поверхности обрабатывают механически.
Ключевые факты
- Материалы
- Почти любой металл, который можно расплавить: серый и высокопрочный чугун, сталь, алюминий, бронза, латунь, магний
- Типичные детали
- Блоки двигателей, головки цилиндров, корпуса насосов и клапанов, корпуса коробок передач, канализационные люки, основания станков
- Размер детали
- От нескольких сантиметров до нескольких метров в поперечнике; от граммов до более 100 тонн
- Точность
- Обычно около ±0,5–±2 мм, больше на крупных деталях
- Качество поверхности
- Грубая и зернистая: Ra (средняя шероховатость) примерно 6–25 мкм
- Подходящая партия
- От единичных изделий и прототипов (ручная формовка) до миллионов деталей (автоматизированные формовочные линии)
- Стоимость оснастки и оборудования
- Модели — от нескольких сотен до десятков тысяч долларов; автоматизированные формовочные линии стоят миллионы
- Скорость
- Часы на форму вручную; автоматизированные линии делают до нескольких сотен форм в час. Остывание добавляет от минут до часов
Сильные стороны и ограничения
Сильные стороны
- Подходит почти для любого металла, включая тугоплавкие чугун и сталь
- Детали от размера ладони до многих тонн
- Дешёвая оснастка, поэтому единичные изделия и прототипы доступны
- Стержни позволяют делать сложные внутренние каналы
Ограничения
- Шероховатая поверхность и невысокие допуски, поэтому ответственные поверхности нужно обрабатывать механически
- Для каждой детали нужно делать новую форму
- Газовые раковины (пористость) и попавшие песчинки могут вызывать дефекты
- Тонкие стенки трудно заполнять; практический минимум — около 3–5 мм
Где применяется
- АвтомобилестроениеЧугунные блоки двигателей, головки цилиндров, тормозные барабаны, корпуса дифференциалов
- Насосы и клапаныКорпуса насосов, корпуса клапанов, рабочие колёса
- Тяжёлое машиностроениеСтанины станков, корпуса коробок передач, горное и строительное оборудование
- Энергетика и судостроениеСтупицы ветряных турбин, корпуса турбин, судовые винты
- Городская инфраструктураКанализационные люки, дождеприёмные решётки, трубные фитинги
- Товары для домаЧугунные сковороды, детали дровяных печей, колокола
Как узнать процесс
- Зернистая, матовая поверхность, как мелкая наждачная бумага, на каждом участке, который не обрабатывали механически.
- Тонкий шов или небольшой уступ, идущий вокруг детали: линия разъёма, где сошлись верхняя и нижняя полуформы.
- Плоские зачищенные участки, где были отрезаны стояк, шлакоуловители и прибыли.
- Блестящие обработанные поверхности (фланцы под болты, отверстия) рядом с шероховатыми литыми поверхностями.
Сравните с
Смотрите
dharmesh barodiya · Каждый шаг, от модели до готовой отливки, в учебной мастерской
mrpete222 · Как сырая песчаная форма вручную набивается в верхней и нижней полуформах
General Foundry Service · Как выглядят промышленный литейный цех с сырой смесью и заливка
DISA · Как автоматизированная линия делает и заливает формы для массового производства
Смотреть реальные фото
- Википедия: Sand casting — фотографии форм, опок, стержней и отливок, а также схема процесса
- Википедия: DISAMATIC — автоматизированная машина для изготовления песчаных форм с вертикальным разъёмом
- Поиск фотографий в Wikimedia Commons
Запомните
- Многоразовая модель формирует полость; песчаная форма разрушается после каждой заливки.
- Стояк, шлакоуловители и прибыли подводят металл и подпитывают его, затем отрезаются.
- Дёшево и гибко для любого размера, но грубо и лишь умеренно точно.
Ещё в главе «Литьё»
Все 100 процессов
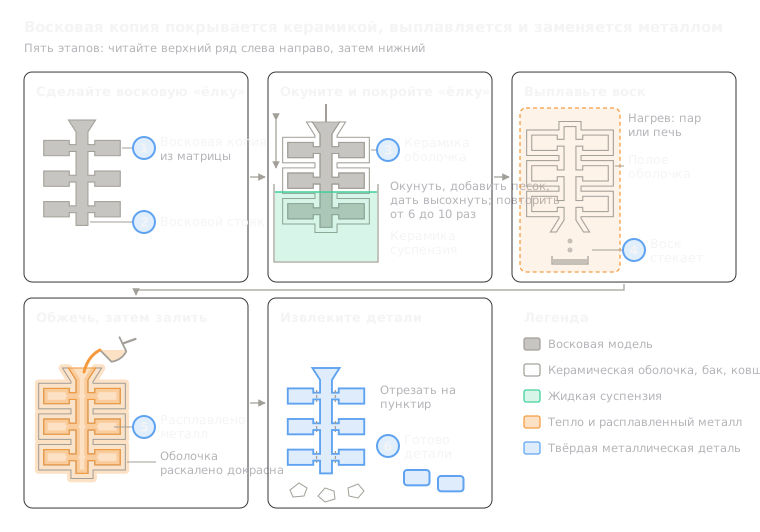 1.2Литьё по выплавляемым моделямВосковая копия покрывается керамикой, воск выплавляется, а полость заполняется металломОткрыть урок
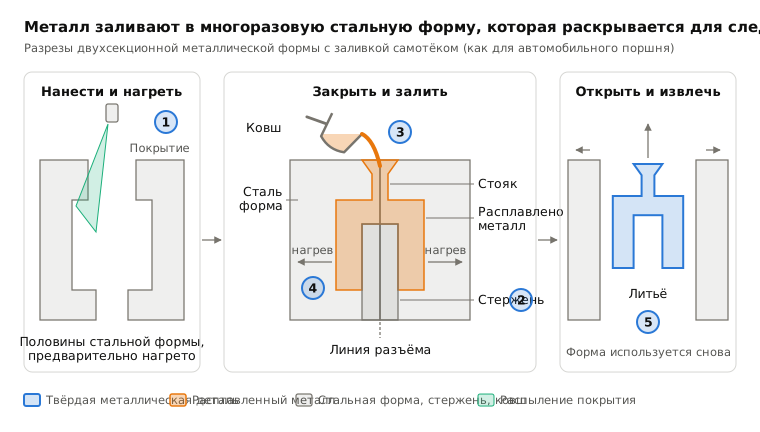
 1.3Литьё в кокильМеталл заливается самотёком в многоразовую стальную формуОткрыть урок
 1.4Литьё под давлениемМеталл впрыскивается в стальную пресс-форму под высоким давлениемОткрыть урок
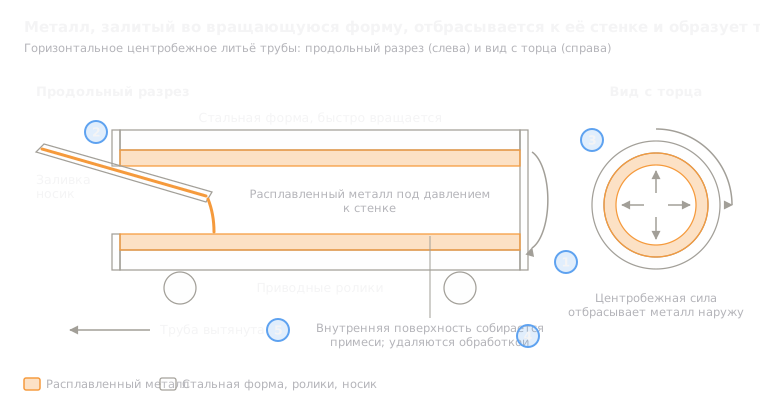 1.5Центробежное литьёМеталл отбрасывается на стенку вращающейся формыОткрыть урок
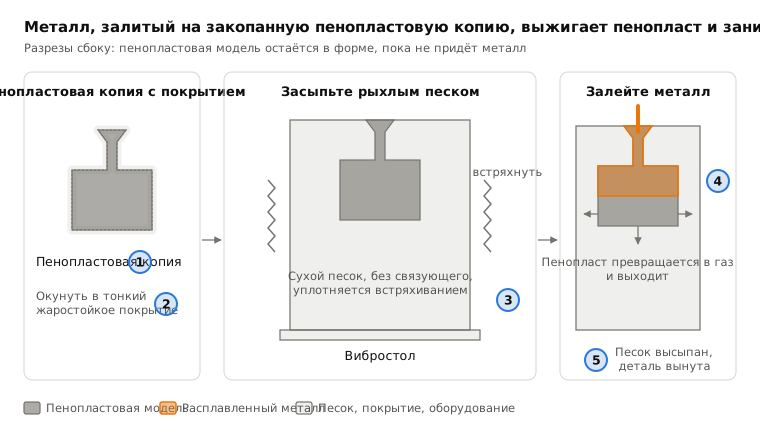
 1.6Литьё по газифицируемым моделямМеталл заливают на пенопластовую копию, зарытую в сыпучий песокОткрыть урок
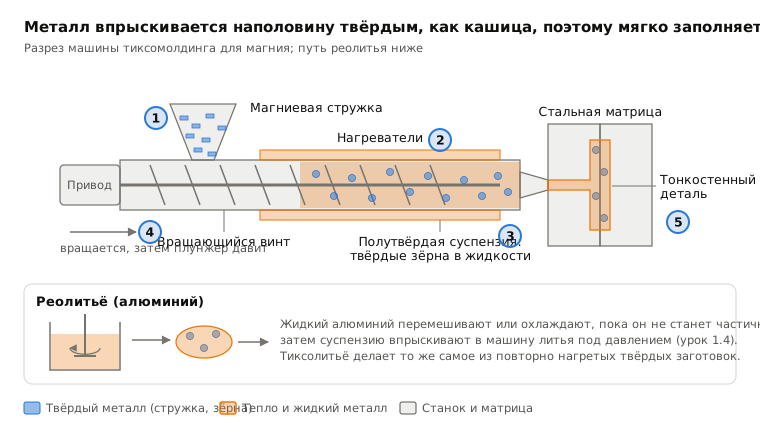
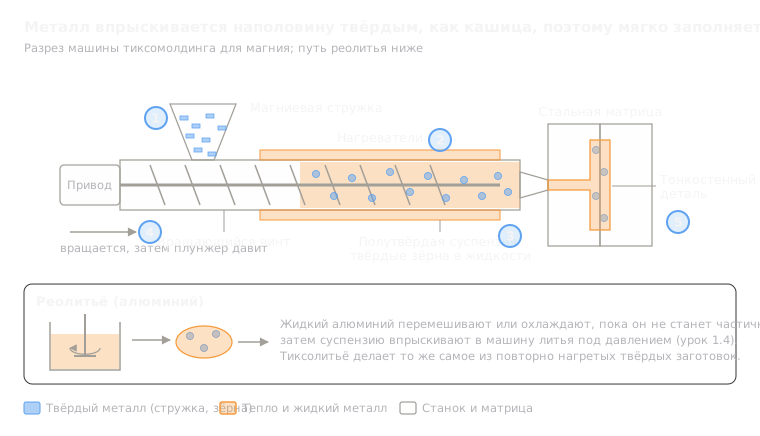 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)Полутвёрдая металлическая каша впрыскивается в стальную пресс-формуОткрыть урок
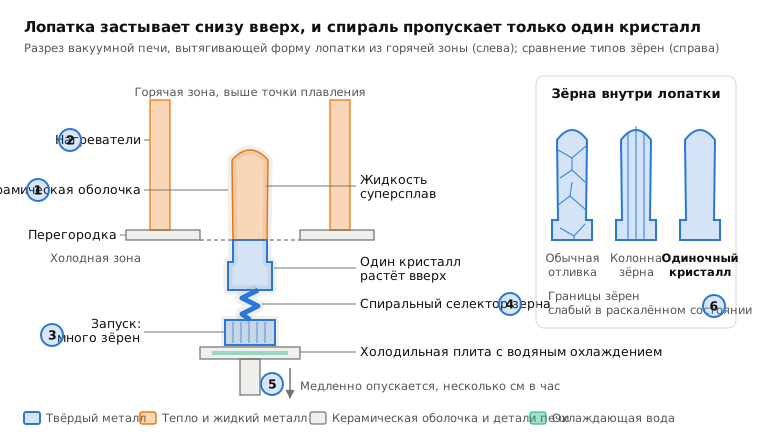
 1.8Литьё монокристаллов (лопатки турбин)Медленное затвердевание с одного конца выращивает деталь как один кристаллОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.