

Литьё по газифицируемым моделям
Металл заливают на пенопластовую копию, зарытую в сыпучий песок
При литье по газифицируемым моделям пенопластовую копию детали закапывают в сыпучий песок и заливают металл прямо на неё. Горячий металл испаряет пенопласт и занимает его точное место. Так делают блоки двигателей, головки цилиндров и детали лодочных моторов, часто со сложными внутренними каналами, для которых при литье в песок потребовалось бы много стержней.
Как это работает
Сделайте пенопластовую копию. Модель формуют из гранул вспененного полистирола — того же лёгкого пенопласта, что и одноразовый стаканчик, — или вырезают вручную для единичных изделий. Пенопластовые литники приклеивают, а сложные детали можно склеить из нескольких пенопластовых слоёв.
Покройте её. Пенопласт окунают в тонкое огнеупорное (термостойкое) покрытие и сушат. Покрытие не пускает песок, но пропускает газ.
Засыпьте сыпучим песком. Покрытый пенопласт помещают в опоку, и вокруг него засыпают сухой песок без связующего. Встряхивание опоки на вибростоле уплотняет песок во все полости.
Залить. Расплавленный металл заливают в пенопластовый литник. Пенопласт плавится и превращается в газ прямо перед фронтом металла, а газ уходит сквозь покрытие в песок.
Высыпьте песок. После остывания опоку опрокидывают; сыпучий песок высыпается и используется повторно. Отливку извлекают и отрезают литник.
Ключевые факты
- Материалы
- В основном алюминиевые сплавы и чугун; также некоторые стали и медные сплавы
- Типичные детали
- Блоки двигателей и головки цилиндров, впускные коллекторы, корпуса лодочных моторов, корпуса насосов и клапанов, арт-объекты
- Размер детали
- От менее 1 кг до нескольких сотен килограммов
- Точность
- Около ±0,3–±0,5 мм на элементе 100 мм
- Качество поверхности
- Ra (средняя шероховатость) около 2,5–25 мкм, часто со слабой фактурой пенопластовых гранул
- Подходящая партия
- Большие объёмы с формованным пенопластом; единичные изделия с пенопластом, вырезанным вручную
- Стоимость оснастки и оборудования
- Алюминиевые формы для пенопласта стоят десятки тысяч долларов; автоматизированные линии — миллионы
- Скорость
- Охлаждение занимает от минут до часа; автоматизированные линии заполняют опоку примерно раз в минуту
Сильные стороны и ограничения
Сильные стороны
- Сложные формы и внутренние каналы без стержней
- Нет линии разъёма, а значит, нет облоя
- Сыпучий песок без связующего легко использовать повторно
- Несколько деталей можно объединить в одну отливку
Ограничения
- Новая пенопластовая модель сгорает на каждую деталь
- Хрупкие пенопластовые модели легко повредить
- Остатки пенопласта могут вызывать дефекты, такие как складки или углеродные следы
- Формование пенопластовых моделей в больших объёмах требует дорогой оснастки
Где применяется
- АвтомобилестроениеБлоки двигателей, головки цилиндров, коленчатые валы, коллекторы
- СудостроениеБлоки и корпуса лодочных моторов
- Насосы и клапаныКорпуса насосов, корпуса клапанов, трубные фитинги
- МашиностроениеКорпуса редукторов, кронштейны
- Искусство и прототипированиеЕдиничные скульптуры и детали из пенопласта, вырезанного вручную
Как узнать процесс
- Слабый рисунок из мелких круглых ямок на поверхности, оставленных пенопластовыми гранулами.
- Нигде на детали нет шва линии разъёма.
- Линии клея там, где пенопластовые слои склеивали, иногда видимые как тонкие выступы.
- Сложные внутренние каналы в одной детали, без отверстий под знаки стержней.
Сравните с
Смотрите
Heinrichs Made · Разбор для начинающих: вырезание пенопласта, засыпка песком, заливка, результат
Brian J · Заливка в небольшой мастерской: от пенопластовой модели до готовой детали
FATA Aluminum · Промышленный завод, делающий блоки двигателей литьём по газифицируемым моделям
Завод АКС, ЛВМ и ЛГМ технология литья · Автоматизированная линия: опоки, уплотнение песка и заливка
Смотреть реальные фото
- Википедия: Lost-foam casting — обзор процесса и история; фотографий мало, поэтому воспользуйтесь поиском ниже
- Поиск фотографий в Wikimedia Commons
Запомните
- Пенопластовую модель никогда не вынимают: металл её выжигает.
- Сыпучий песок без связующего и отсутствие линии разъёма делают форму простой.
- Отлично подходит для сложных цельных деталей, таких как блоки двигателей.
Ещё в главе «Литьё»
Все 100 процессов
 1.1ShortЛитьё в песчаные формыМеталл заливают в полость, уплотнённую в песке; песок затем разбиваютОткрыть урок
 1.2Литьё по выплавляемым моделямВосковая копия покрывается керамикой, воск выплавляется, а полость заполняется металломОткрыть урок
 1.3Литьё в кокильМеталл заливается самотёком в многоразовую стальную формуОткрыть урок
 1.4Литьё под давлениемМеталл впрыскивается в стальную пресс-форму под высоким давлениемОткрыть урок
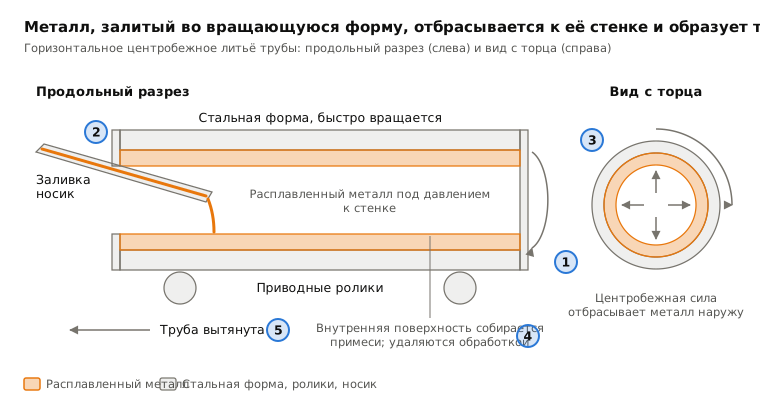
 1.5Центробежное литьёМеталл отбрасывается на стенку вращающейся формыОткрыть урок
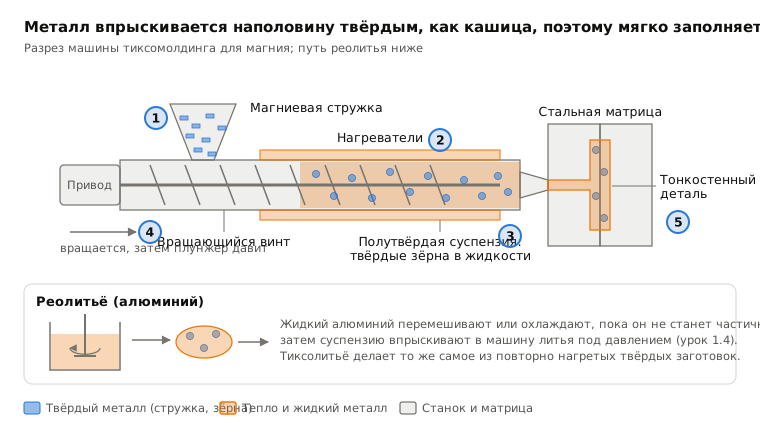
 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)Полутвёрдая металлическая каша впрыскивается в стальную пресс-формуОткрыть урок
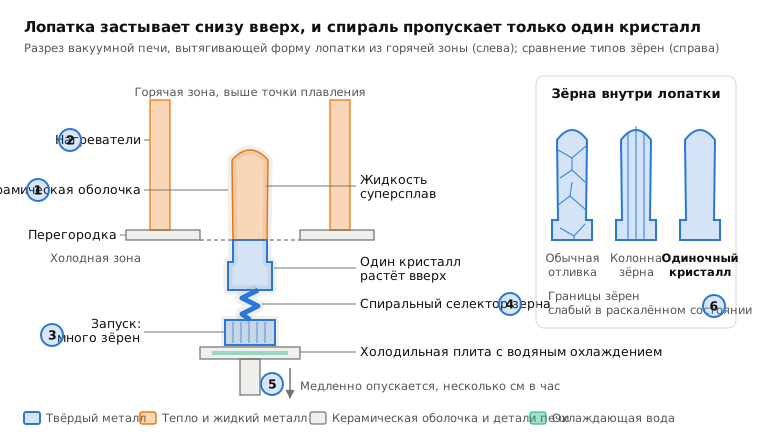
 1.8Литьё монокристаллов (лопатки турбин)Медленное затвердевание с одного конца выращивает деталь как один кристаллОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.