

Литьё по выплавляемым моделям
Восковая копия покрывается керамикой, воск выплавляется, а полость заполняется металлом
Литьё по выплавляемым моделям создаёт копию детали из воска, покрывает воск керамикой, выплавляет воск и заливает металл в полую оболочку. Так делают лопатки турбин реактивных двигателей, головки клюшек для гольфа и тазобедренные имплантаты. Вы получаете почти готовые детали с тонкой проработкой из практически любого сплава.
Как это работает
Сделайте восковые копии. Воск впрыскивают в металлическую пресс-форму (многоразовую форму), чтобы получить модель — точную восковую копию детали. Для каждой отливки нужна своя модель.
Соберите ёлку. Множество моделей приклеивают к центральному восковому стояку (питающему каналу), получая «ёлку», на которой помещается от нескольких до десятков деталей.
Покройте её керамикой. Ёлку окунают в керамическую суспензию (густую смесь тонкого керамического порошка и жидкого связующего), посыпают мелким песком и сушат. Это повторяют примерно от 6 до 10 раз, пока оболочка не станет толщиной в несколько миллиметров.
Выплавьте воск. Оболочку переворачивают вверх дном и нагревают, обычно в паровом автоклаве (печи с паром под давлением) или в горячей печи. Воск вытекает, часто для повторного использования, оставляя полую цельную форму.
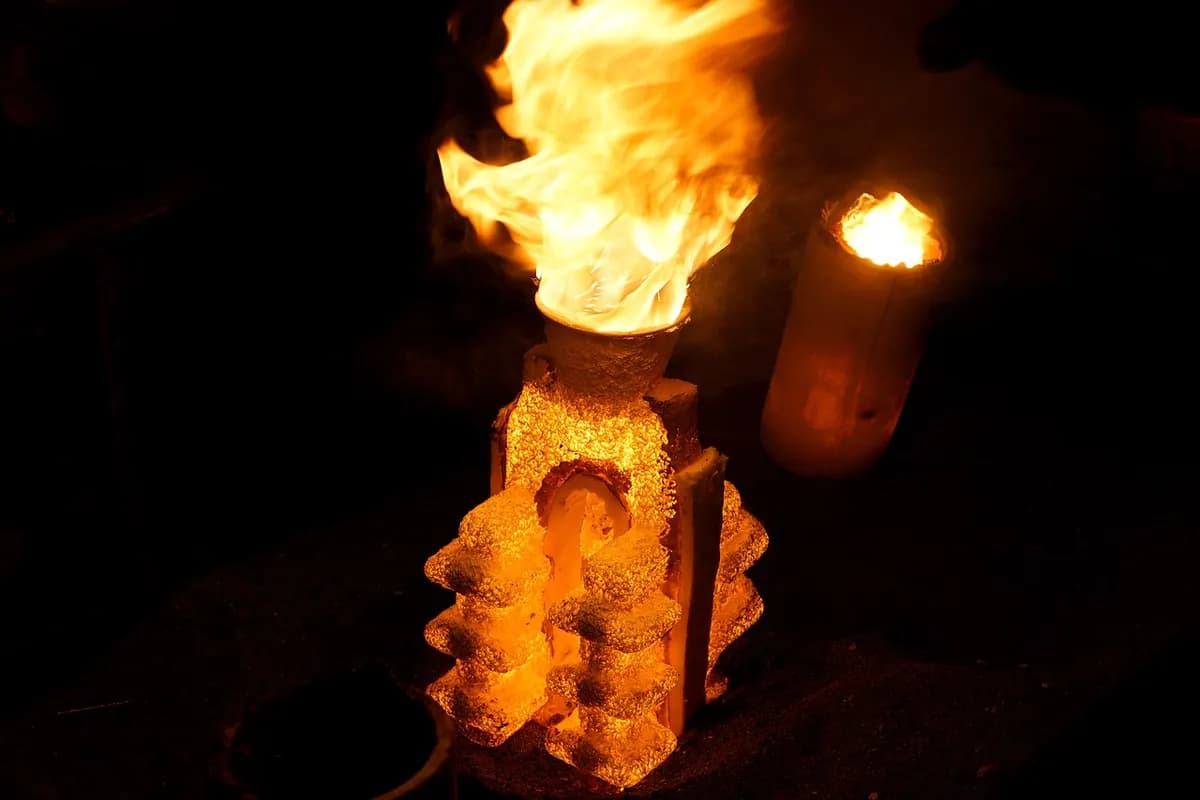
Прокалите, затем залейте. Оболочку прокаливают, часто при температуре около 1000 °C, чтобы она стала прочной и выгорели остатки воска. Металл заливают, пока оболочка ещё горячая, чтобы тонкие участки успели заполниться до затвердевания металла.
Выбейте детали. После остывания оболочку сбивают ударами молотка, вибрацией или струями воды. Детали отрезают от ёлки, а остатки питателей (места, где каждая деталь соединялась с ёлкой) зачищают.
Ключевые факты
- Материалы
- Стали и нержавеющие стали, никелевые и кобальтовые суперсплавы, титан, алюминий, медные сплавы, золото и серебро
- Типичные детали
- Лопатки турбин, головки клюшек для гольфа, тазобедренные и коленные имплантаты, рабочие колёса насосов, детали оружия и замков, ювелирные изделия
- Размер детали
- Обычно от нескольких граммов до нескольких килограммов; специализированные литейные цеха отливают детали свыше 100 кг
- Точность
- Примерно ±0,1–±0,25 мм на мелких элементах, около ±0,5% размера
- Качество поверхности
- Гладкая: Ra (средняя шероховатость) около 1,5–3 мкм
- Подходящая партия
- От сотен до сотен тысяч деталей в год; также единичные изделия в искусстве и ювелирном деле
- Стоимость оснастки и оборудования
- Пресс-формы для выплавляемых моделей стоят от нескольких тысяч до десятков тысяч долларов; модели, напечатанные на 3D-принтере, позволяют обойтись без пресс-формы для прототипов
- Скорость
- От нескольких дней до недель на партию, в основном на ожидание высыхания слоёв оболочки; много ёлок обрабатывается параллельно
Сильные стороны и ограничения
Сильные стороны
- Очень тонкая проработка и гладкие поверхности, часто почти без механической обработки
- Подходит для тугоплавких сплавов, таких как суперсплавы и нержавеющая сталь
- Сложные формы цельной деталью, почти или совсем без шва
- Мало отходов: литники и питатели переплавляются
Ограничения
- Больше операций и ручного труда, поэтому каждая деталь дороже, чем при литье в песок
- Детали в основном небольшие; крупные получить сложно и дорого
- На каждую деталь расходуются новая восковая модель и новая оболочка
- Долгий срок изготовления: от нескольких дней до недель
Где применяется
- АвиацияЛопатки и направляющие лопатки турбин, силовые кронштейны, детали топливной системы
- МедицинаТазобедренные и коленные имплантаты, хирургические инструменты
- СпортГоловки клюшек для гольфа
- АвтомобилестроениеКрыльчатки турбокомпрессоров, коромысла, небольшие детали клапанов
- ПромышленностьРабочие колёса насосов, корпуса клапанов, рычаги и кронштейны
- Искусство и ювелирное делоБронзовые скульптуры, кольца, зубные коронки и мосты
Как узнать процесс
- Чёткая проработка, резкие надписи и гладкая, слегка сатиновая поверхность, даже в скрытых углах.
- Нет шва от формы или лишь очень слабая линия от пресс-формы для воска.
- Небольшое плоское зачищенное место, где деталь отрезали от ёлки (след питателя).
- Сложная форма, выполненная цельной деталью, которую иначе пришлось бы собирать из нескольких обработанных деталей.
Сравните с
Смотрите
RAPID DIRECT · Анимированное пошаговое объяснение всего процесса
Paul Hamler · Весь процесс вручную, от воска до металла
SIMIS · Роботы окунают восковые ёлки в суспензию и песок, наращивая оболочки
Dean Group International Ltd · Настоящий литейный цех: ёлки, заливка и выбивка оболочки
Смотреть реальные фото
- Википедия: Investment casting — оболочка для ротора турбокомпрессора, внутренняя часть оболочки и готовая деталь
- Поиск фотографий в Wikimedia Commons
Запомните
- Каждой детали нужна новая восковая копия и новая керамическая оболочка.
- После выплавления воска остаётся бесшовная цельная форма, поэтому проработка деталей отличная.
- Точно и гладко, но медленнее и дороже на деталь, чем литьё в песок.
Ещё в главе «Литьё»
Все 100 процессов
 1.1ShortЛитьё в песчаные формыМеталл заливают в полость, уплотнённую в песке; песок затем разбиваютОткрыть урок
 1.3Литьё в кокильМеталл заливается самотёком в многоразовую стальную формуОткрыть урок
 1.4Литьё под давлениемМеталл впрыскивается в стальную пресс-форму под высоким давлениемОткрыть урок
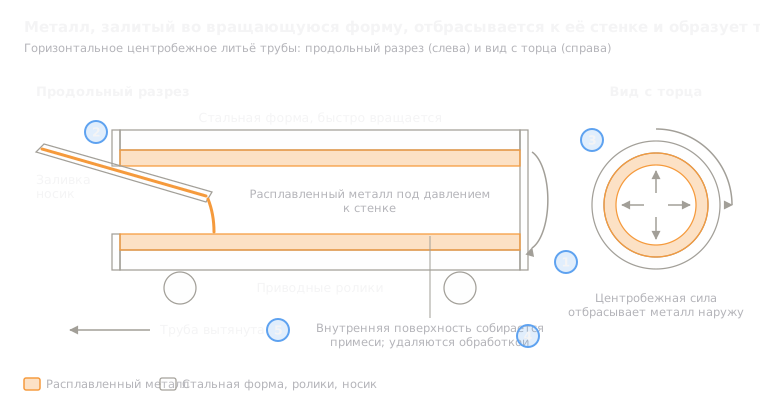 1.5Центробежное литьёМеталл отбрасывается на стенку вращающейся формыОткрыть урок
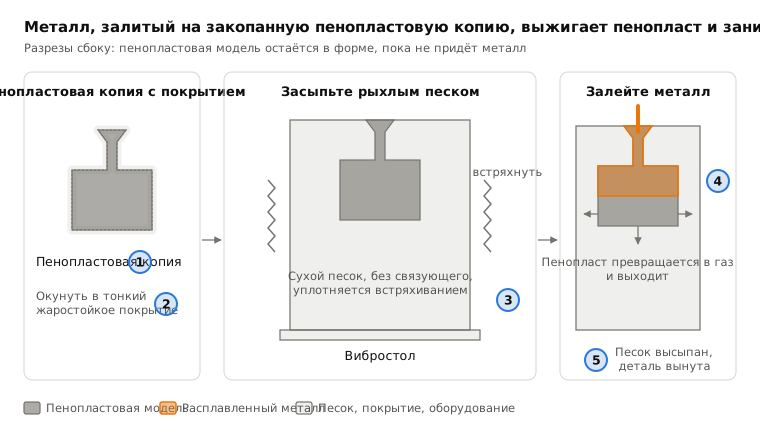
 1.6Литьё по газифицируемым моделямМеталл заливают на пенопластовую копию, зарытую в сыпучий песокОткрыть урок
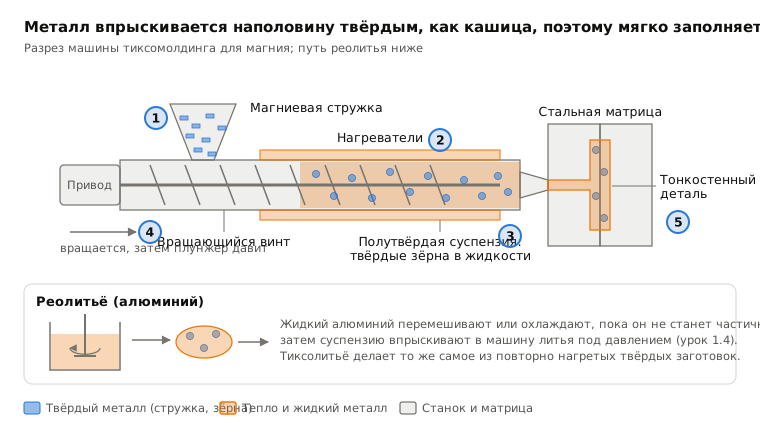
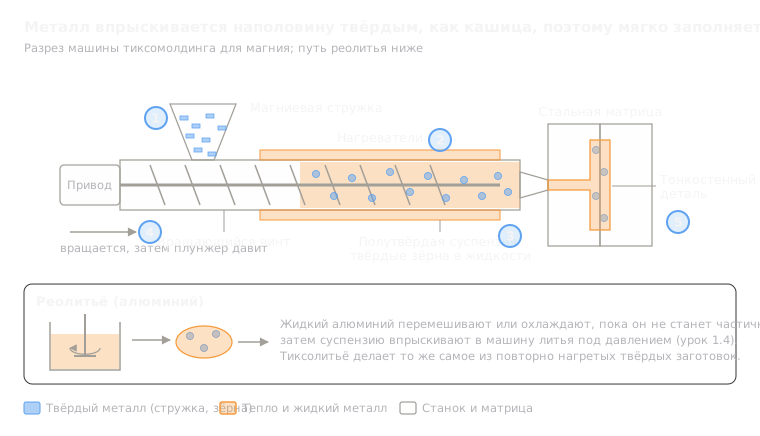 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)Полутвёрдая металлическая каша впрыскивается в стальную пресс-формуОткрыть урок
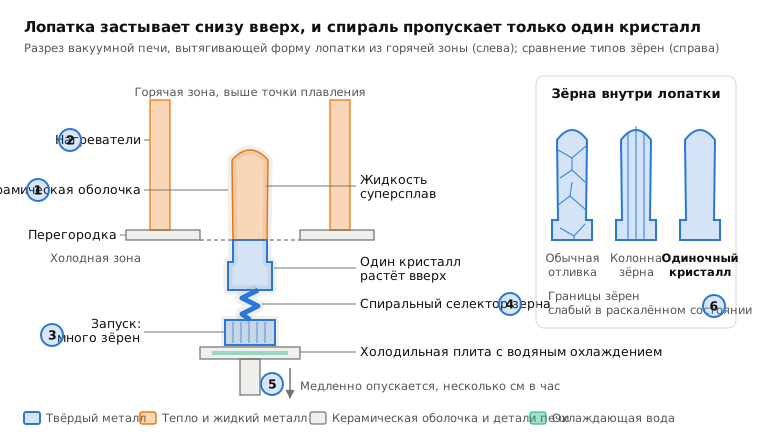
 1.8Литьё монокристаллов (лопатки турбин)Медленное затвердевание с одного конца выращивает деталь как один кристаллОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.