

Литьё в кокиль
Металл заливается самотёком в многоразовую стальную форму
Литьё в кокиль заливает расплавленный металл, обычно самотёком, в форму из стали или чугуна, которую раскрывают и используют снова тысячи раз. Так делают автомобильные поршни и многие алюминиевые диски и головки цилиндров. Оно стоит между литьём в песок и литьём под давлением: детали лучше, чем в песке, а оснастка намного дешевле, чем при литье под давлением.
Как это работает
Покройте и прогрейте форму. Две стальные половины опрыскивают тонким керамическим покрытием, которое защищает их и замедляет охлаждение. Их держат горячими, обычно около 200–400 °C, чтобы металл не застыл слишком рано.
Установите стержни и закройте. Устанавливают стержни (вставки, формирующие отверстия и полости). Они могут быть стальными, извлекаемыми после каждого цикла, или песчаными, которые выбивают позже. Половины смыкаются по линии разъёма.
Залить. Расплавленный металл, чаще всего алюминий, заливают из ковша в литник. Гравитация заполняет полость; некоторые машины наклоняют форму, чтобы заполнять её плавно, а машины низкого давления подают металл снизу вверх.
Дайте остыть в форме. Сталь быстро отводит тепло, поэтому металл застывает примерно за минуту или несколько минут. Быстрое охлаждение даёт мелкие зёрна (маленькие кристаллы) и более прочный металл, чем при литье в песок.
Раскройте и извлеките отливку. Половины раскрываются, стержни извлекаются, и отливку вынимают. Литник отрезают, и форма готова к следующему циклу.
Ключевые факты
- Материалы
- В основном алюминиевые и магниевые сплавы, также медные сплавы (латунь, бронза) и некоторый чугун
- Типичные детали
- Поршни, алюминиевые диски, головки цилиндров, корпуса шестерён и насосов, тормозные суппорты, посуда
- Размер детали
- Обычно от около 100 г до примерно 50 кг
- Точность
- Около ±0,3–±0,5 мм на элементе 100 мм
- Качество поверхности
- Довольно гладкая: Ra (средняя шероховатость) около 2,5–6 мкм
- Подходящая партия
- Средние и большие объёмы: от нескольких тысяч до сотен тысяч деталей в год
- Стоимость оснастки и оборудования
- Стальные формы стоят примерно от десяти тысяч до ста тысяч долларов и более
- Скорость
- Несколько минут на деталь в одной форме; часто несколько форм работают бок о бок
Сильные стороны и ограничения
Сильные стороны
- Точность выше, а поверхности глаже, чем при литье в песок
- Быстрое охлаждение даёт мелкое зерно и хорошую прочность
- Мало газовых раковин, поэтому детали можно подвергать термообработке и сварке
- Формы служат от тысяч до более ста тысяч деталей
Ограничения
- Форма дорога, поэтому малые партии не окупаются
- В основном ограничено алюминиевыми, магниевыми и медными сплавами; сталь слишком горячая для формы
- Детали должны извлекаться из жёсткой формы, поэтому поднутрения требуют стержней
- Медленнее, чем литьё под давлением, а стенки должны быть толще, не менее примерно 3–4 мм
Где применяется
- АвтомобилестроениеПоршни, головки цилиндров, диски, тормозные суппорты, детали подвески
- Авиация и оборонная отрасльКорпуса и кронштейны из алюминиевых сплавов
- МашиностроениеКорпуса насосов, корпуса шестерён, гидравлические детали
- СантехникаКорпуса клапанов и фитинги из латуни и бронзы
- Товары для домаПосуда из литого алюминия, детали светильников и мебели
Как узнать процесс
- Довольно гладкая, слегка матовая поверхность: намного тоньше, чем при литье в песок, чуть грубее, чем при литье под давлением.
- Чистая прямая линия разъёма там, где сошлись стальные половины.
- Стенки толще, чем на детали, отлитой под давлением, часто 4 мм и более.
- Срезанный остаток литника, часто на толстом участке детали.
Сравните с
Смотрите
THORS eLearning Solutions · Анимированное объяснение для начинающих по литью в кокиль самотёком
Densen_casting · Производственный литейный цех заливает алюминий в стальные формы, цикл за циклом
Kurtz Casting Solutions · Как роботы управляют автоматизированными ячейками гравитационного литья
Kurtz Casting Solutions · Вариант низкого давления, при котором металл подаётся в форму снизу вверх
Смотреть реальные фото
- Википедия: Permanent mold casting — варианты гравитационного, заливного, низкого давления и вакуумного литья, материалы форм и изделия
- Поиск фотографий в Wikimedia Commons
Запомните
- Форма из стали или чугуна и используется повторно тысячи раз.
- Заполнение идёт самотёком (или под низким давлением), а не впрыском под высоким давлением.
- Лучше и прочнее песчаных отливок, оснастка дешевле, чем при литье под давлением.
Ещё в главе «Литьё»
Все 100 процессов
 1.1ShortЛитьё в песчаные формыМеталл заливают в полость, уплотнённую в песке; песок затем разбиваютОткрыть урок
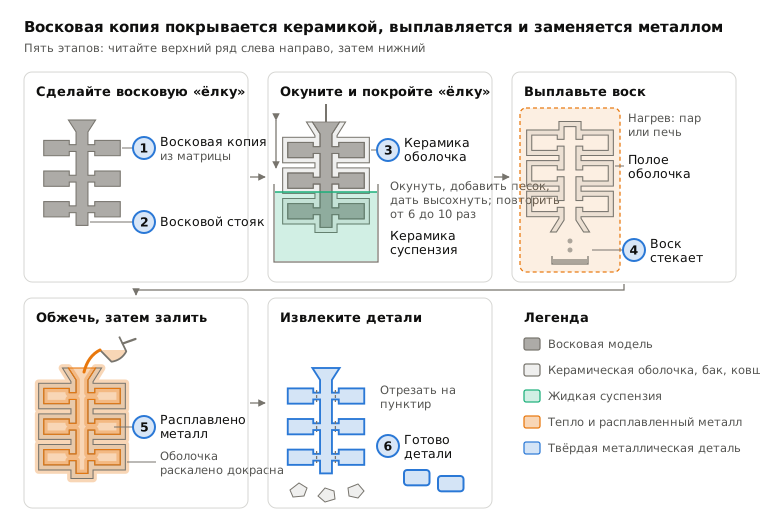
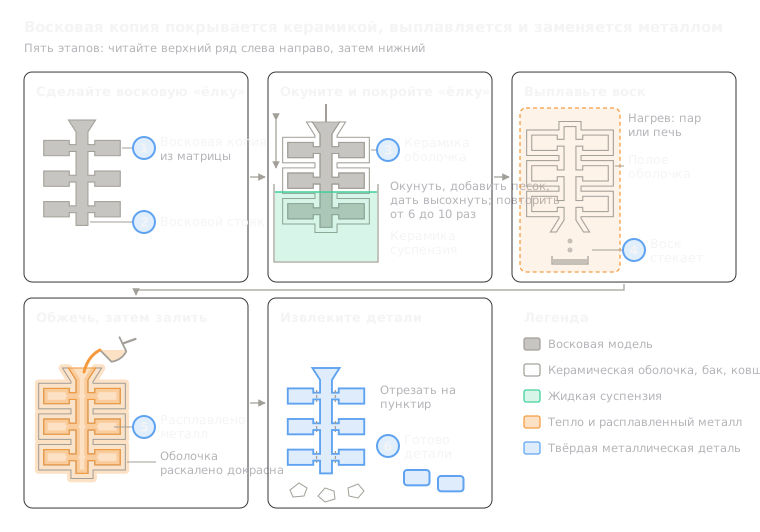 1.2Литьё по выплавляемым моделямВосковая копия покрывается керамикой, воск выплавляется, а полость заполняется металломОткрыть урок
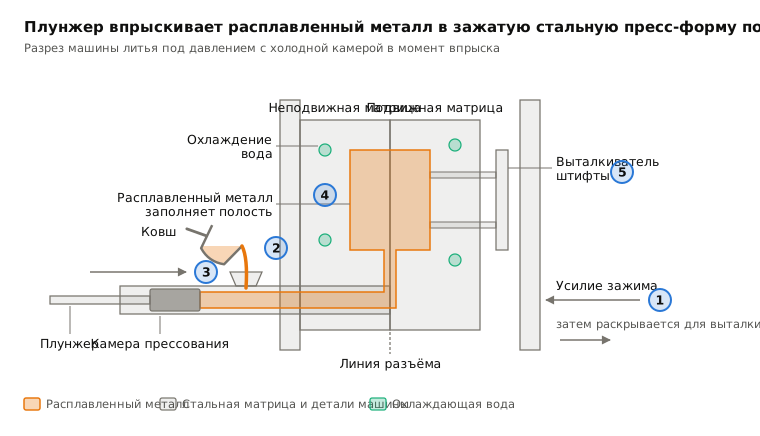
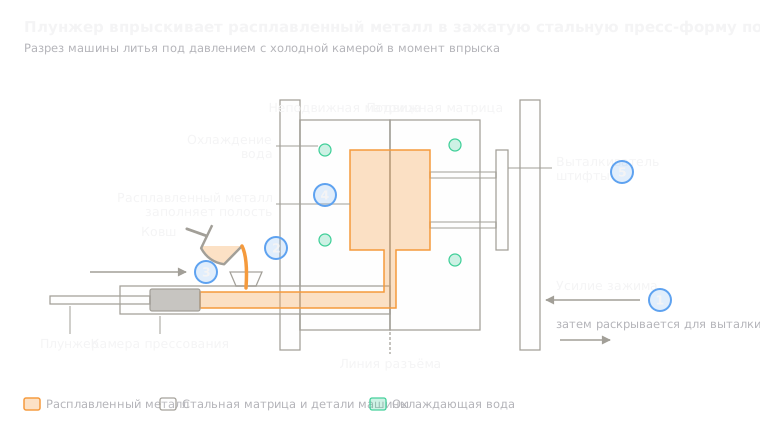 1.4Литьё под давлениемМеталл впрыскивается в стальную пресс-форму под высоким давлениемОткрыть урок
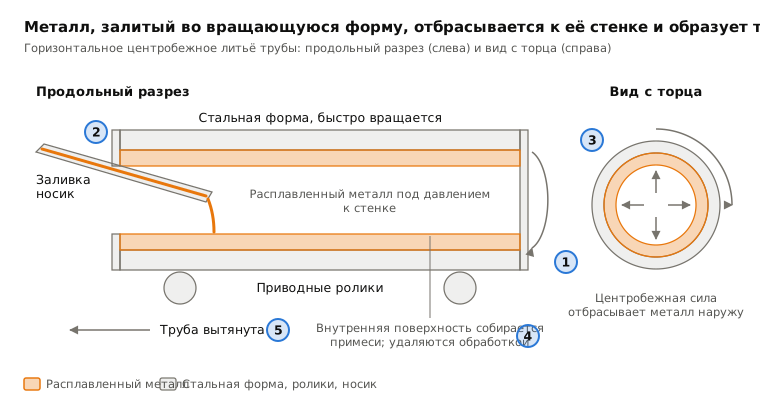
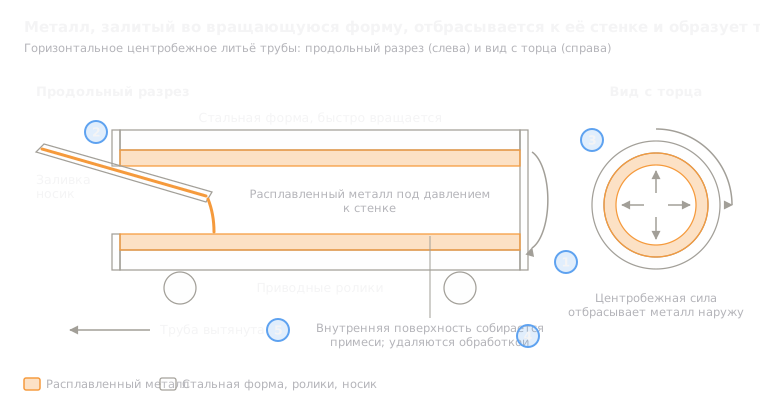 1.5Центробежное литьёМеталл отбрасывается на стенку вращающейся формыОткрыть урок
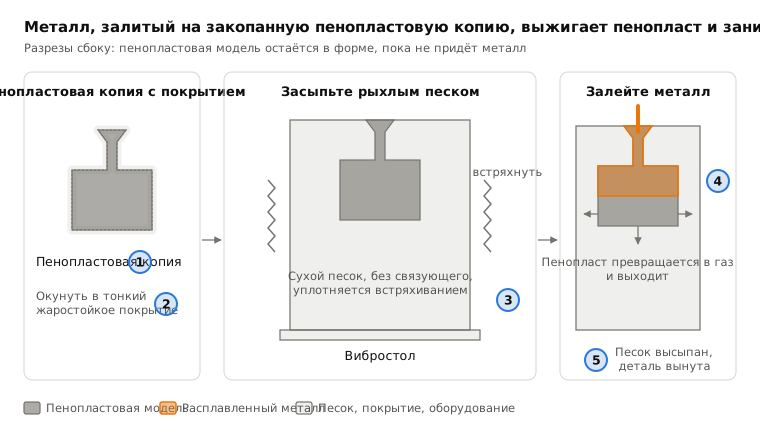
 1.6Литьё по газифицируемым моделямМеталл заливают на пенопластовую копию, зарытую в сыпучий песокОткрыть урок
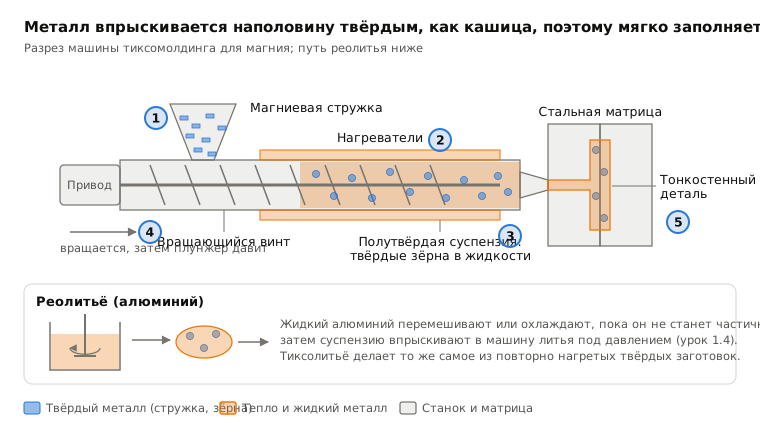
 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)Полутвёрдая металлическая каша впрыскивается в стальную пресс-формуОткрыть урок
 1.8Литьё монокристаллов (лопатки турбин)Медленное затвердевание с одного конца выращивает деталь как один кристаллОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.