

Центробежное литьё
Металл отбрасывается на стенку вращающейся формы
При центробежном литье расплавленный металл заливают в быстро вращающуюся форму, поэтому металл отбрасывается на стенку и застывает в виде трубы или кольца. Так делают водопроводные и канализационные трубы, гильзы цилиндров двигателей и кольца подшипников. Вращение плотно утрамбовывает металл, поэтому стенки получаются плотными и прочными.
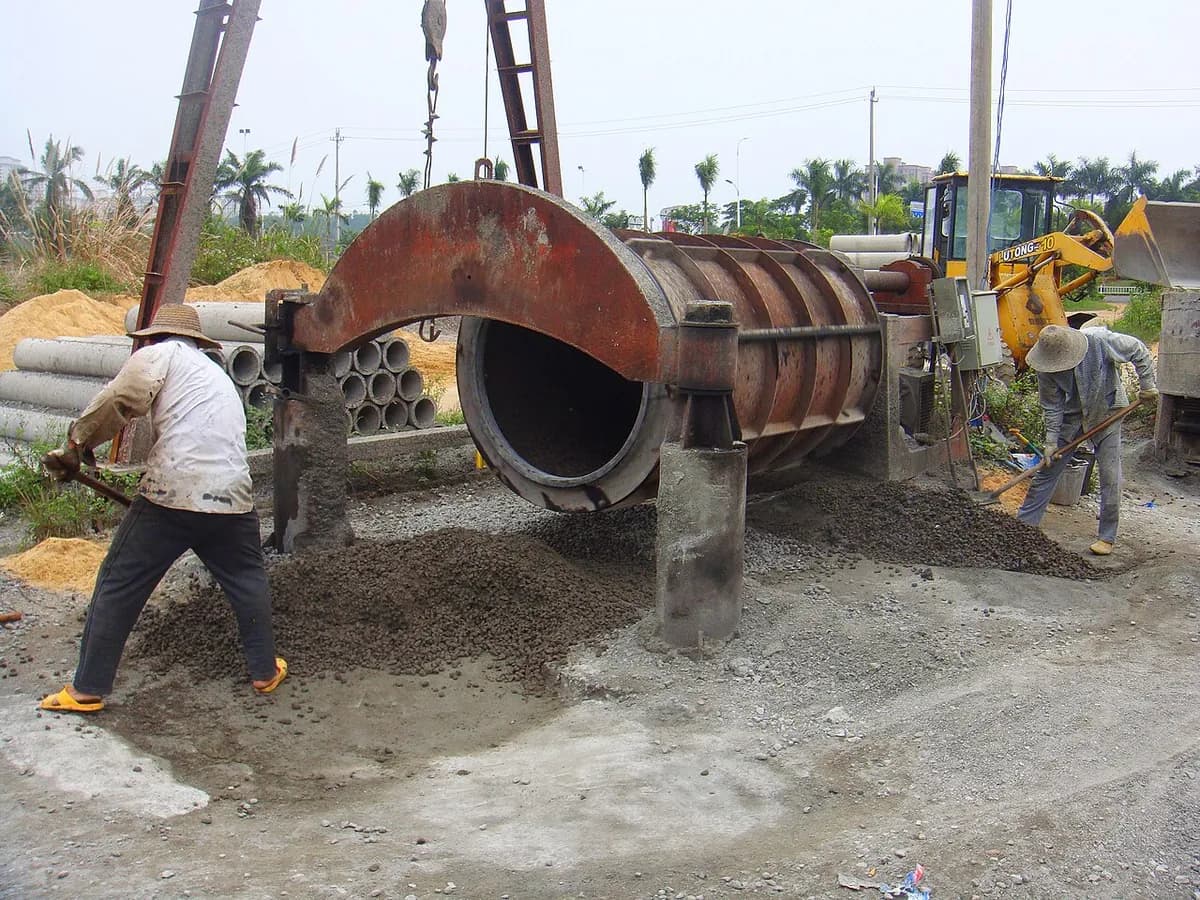
Как это работает
Раскрутить форму. Стальная или чугунная форма, часто с тонким покрытием внутри, стоит на приводных роликах и вращается обычно со скоростью от нескольких сотен до нескольких тысяч оборотов в минуту.
Залить. Расплавленный металл течёт из ковша по жёлобу. Для отверстия стержень не нужен: полость образуется сама.
Дать вращению сформировать деталь. Центробежная сила (толчок наружу, который чувствуешь на карусели) прижимает металл к стенке, где он растекается ровным слоем. Количество залитого металла задаёт толщину стенки.
Затвердевание снаружи внутрь. Металл сначала застывает у холодной формы. Более лёгкие примеси и пузырьки газа смещаются внутрь, к полости, которую позже снимают механической обработкой.
Остановить и извлечь. Форма останавливается, и горячую трубу вытаскивают. Затем её очищают, обрабатывают резанием или футеруют, как водопроводную трубу с цементной облицовкой.
Ключевые факты
- Материалы
- Серый и высокопрочный чугун, стали и нержавеющие стали, бронза и латунь, никелевые сплавы
- Типичные детали
- Трубы, гильзы цилиндров, втулки, кольца подшипников, валки для сталепрокатных станов, фланцы
- Размер детали
- От небольших втулок шириной несколько сантиметров до труб диаметром более 1 м и длиной около 6 м
- Точность
- Наружный диаметр около ±0,5–±2 мм; отверстие обычно обрабатывают резанием
- Качество поверхности
- Наружная поверхность довольно гладкая (Ra около 3–12 мкм); отверстие до обработки грубее
- Подходящая партия
- От единичных крупных валков до миллионов труб в год
- Стоимость оснастки и оборудования
- Формы простые; машины — от десятков тысяч до миллионов долларов для трубных заводов
- Скорость
- Несколько минут на отливку; трубная линия может выдавать трубу каждую минуту-две
Сильные стороны и ограничения
Сильные стороны
- Плотные прочные стенки с малым числом газовых раковин
- Для отверстия стержень не нужен
- Мало отходов: нет литников и прибылей
- Можно отливать два металла слоями, например твёрдая наружная оболочка на вязкой сердцевине
Ограничения
- Только круглые полые формы вокруг оси вращения
- Отверстие шероховатое и грязное, обычно требует механической обработки
- Толщина стенки и длина ограничены машиной
- Некоторые сплавы расслаиваются по весу при вращении
Где применяется
- Водоснабжение и канализацияВодопроводные магистрали и канализационные трубы из высокопрочного чугуна
- АвтомобилестроениеГильзы цилиндров, тормозные барабаны
- Нефть, газ и химияЖаропрочные трубы для печей, втулки насосов
- Сталелитейная промышленностьВалки для прокатных станов
- МашиностроениеБронзовые втулки, кольца подшипников, заготовки шестерён
Как узнать процесс
- Идеально круглая полая деталь с ровной стенкой по всей окружности.
- Наружная поверхность копирует форму, часто с тонкой равномерной текстурой.
- Обработанное резанием отверстие, поскольку необработанная внутренняя поверхность шероховатая.
- Нет линии разъёма и нет остатков срезанных литников или прибылей.
Сравните с
Смотрите
Shubham Kola · Анимированное объяснение принципа вращающейся формы
MetalTek International · Заливка в горизонтальную вращающуюся форму, затем извлечение трубы
MetalTek International · Вертикальная машина отливает кольца и короткие цилиндры
McWane Ductile · Формы с водяным охлаждением выпускают трубы из высокопрочного чугуна в больших объёмах
Смотреть реальные фото
- Википедия: центробежное литьё (промышленное) — принцип, горизонтальные и вертикальные машины и типичные изделия
- Поиск фотографий в Wikimedia Commons
Запомните
- Металл в форму загоняют вращение, а не сила тяжести и не давление.
- Отверстие образуется само, поэтому стержень не нужен.
- Лучше всего для плотных круглых полых деталей, таких как трубы и кольца.
Ещё в главе «Литьё»
Все 100 процессов
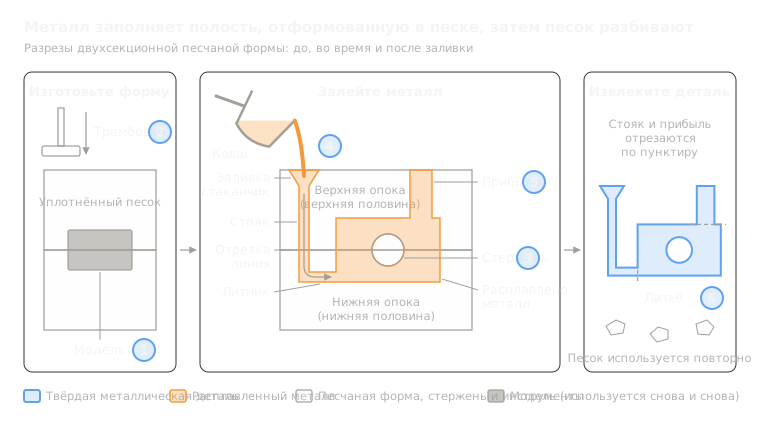 1.1ShortЛитьё в песчаные формыМеталл заливают в полость, уплотнённую в песке; песок затем разбиваютОткрыть урок
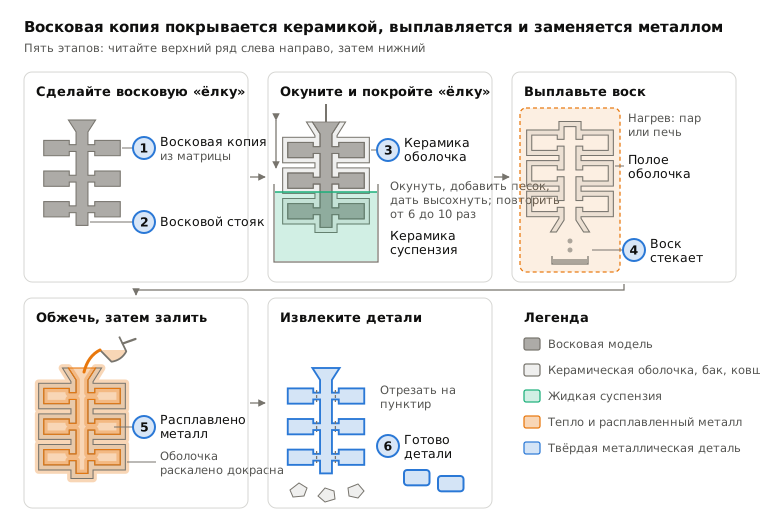
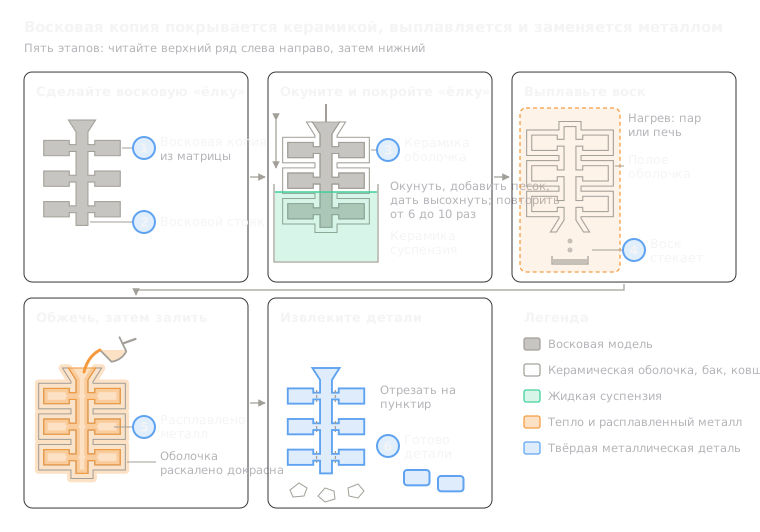 1.2Литьё по выплавляемым моделямВосковая копия покрывается керамикой, воск выплавляется, а полость заполняется металломОткрыть урок
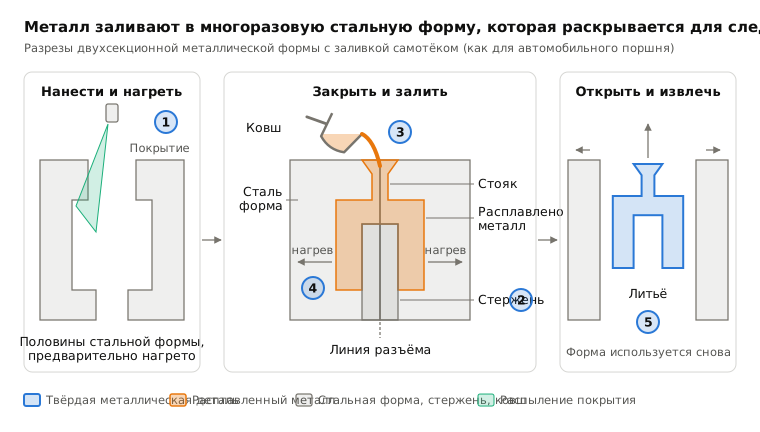
 1.3Литьё в кокильМеталл заливается самотёком в многоразовую стальную формуОткрыть урок
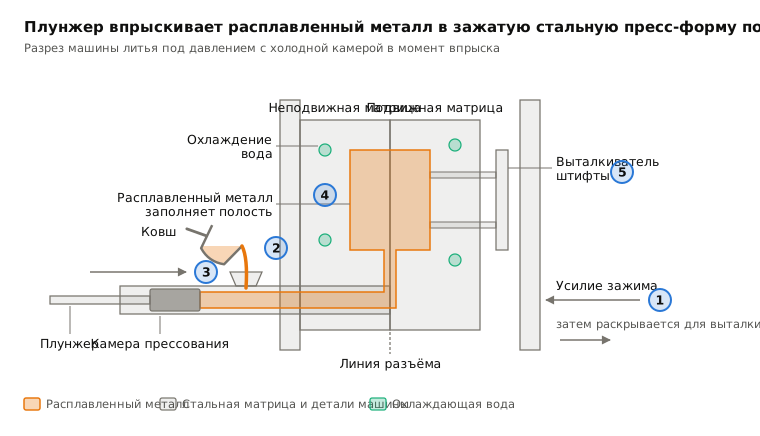
 1.4Литьё под давлениемМеталл впрыскивается в стальную пресс-форму под высоким давлениемОткрыть урок
 1.6Литьё по газифицируемым моделямМеталл заливают на пенопластовую копию, зарытую в сыпучий песокОткрыть урок
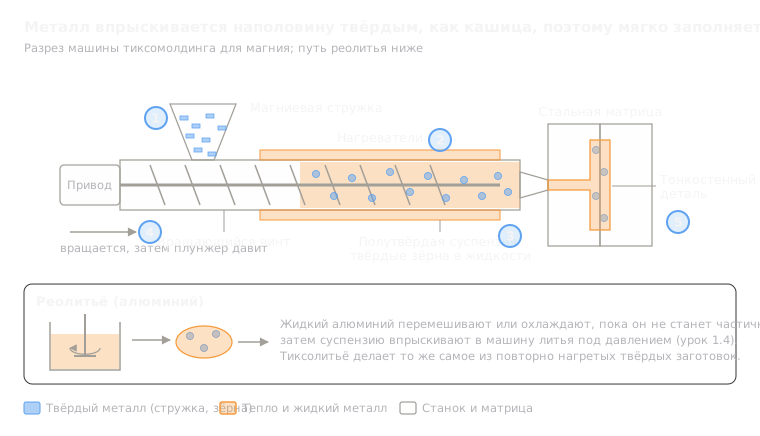 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)Полутвёрдая металлическая каша впрыскивается в стальную пресс-формуОткрыть урок
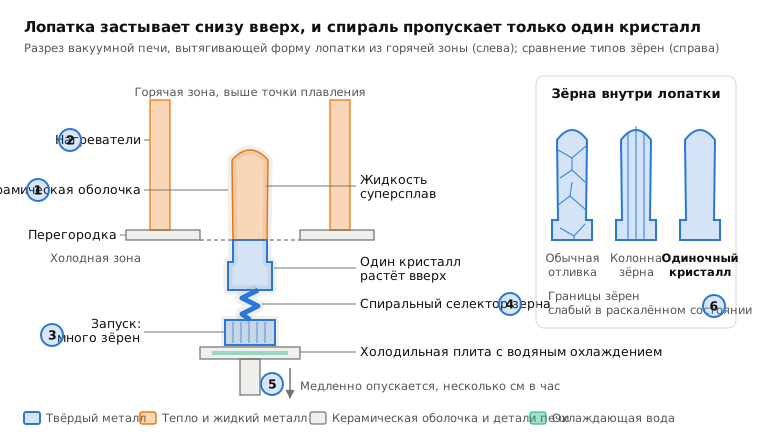
 1.8Литьё монокристаллов (лопатки турбин)Медленное затвердевание с одного конца выращивает деталь как один кристаллОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.