

Литьё
Литьё создаёт деталь, расплавляя металл, заливая или заталкивая его в полость формы детали и давая ему застыть. Все процессы этой главы построены на этом принципе; они различаются тем, из чего сделана форма, используется ли она один раз или тысячи, и что загоняет металл: сила тяжести, давление или вращение.
Главная идея
Литьё похоже на изготовление кубиков льда: жидкость принимает форму сосуда, затем твердеет. Трудность — в сосуде. Песчаная или керамическая форма дешёвая и разрушается после одного использования, поэтому подходит для крупных или сложных деталей в небольших количествах. Стальная форма дорогая, но служит для тысяч деталей, поэтому подходит для массового производства. Всё остальное, от прибылей до вращающихся форм и печей медленного затвердевания, решает всё те же две задачи: полностью заполнить форму и не допустить пустот при усадке металла в процессе остывания.
Процессов в этой главе: 8
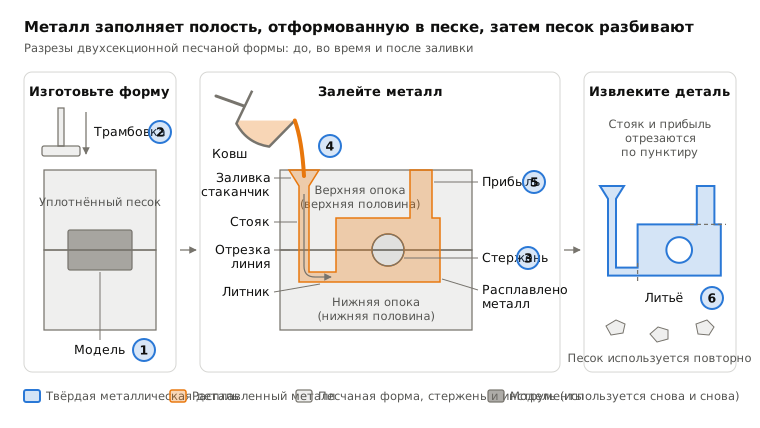
 1.1ShortЛитьё в песчаные формыМеталл заливают в полость, уплотнённую в песке; песок затем разбиваютОткрыть урок
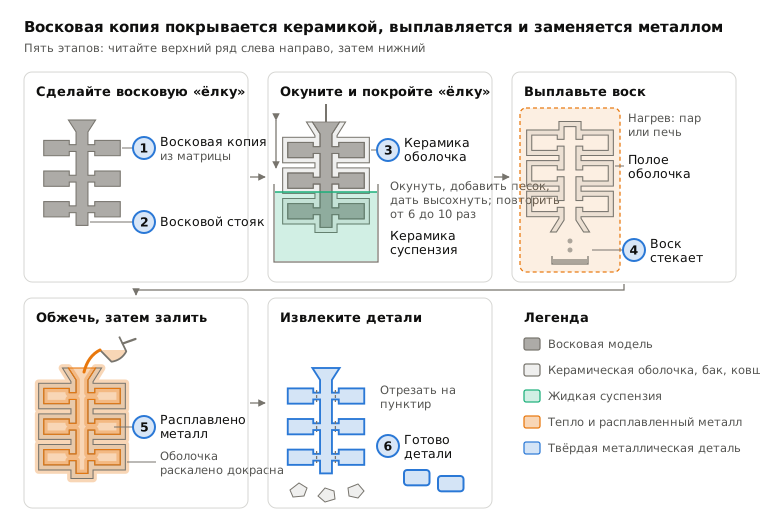
 1.2Литьё по выплавляемым моделямВосковая копия покрывается керамикой, воск выплавляется, а полость заполняется металломОткрыть урок
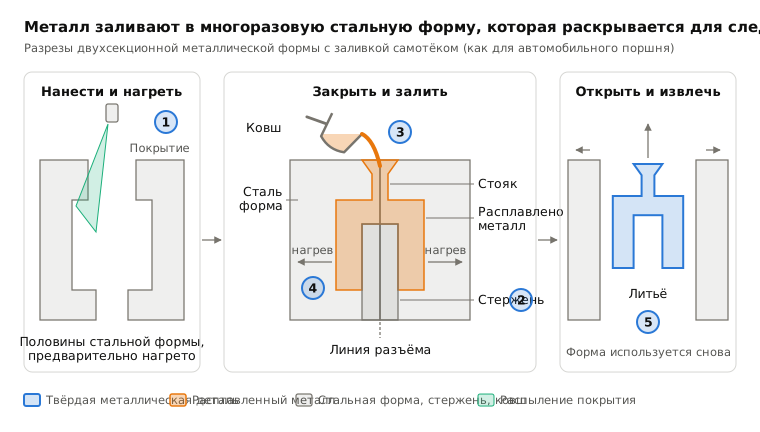
 1.3Литьё в кокильМеталл заливается самотёком в многоразовую стальную формуОткрыть урок
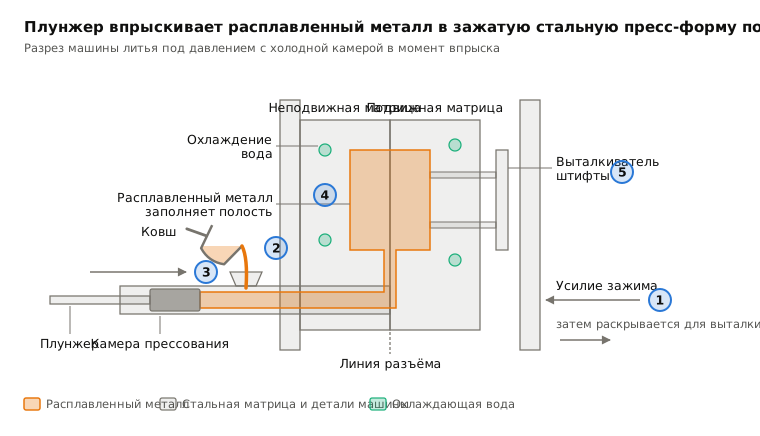
 1.4Литьё под давлениемМеталл впрыскивается в стальную пресс-форму под высоким давлениемОткрыть урок
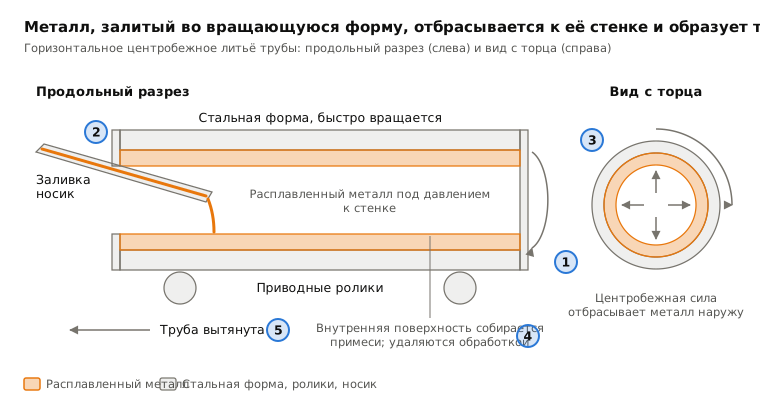
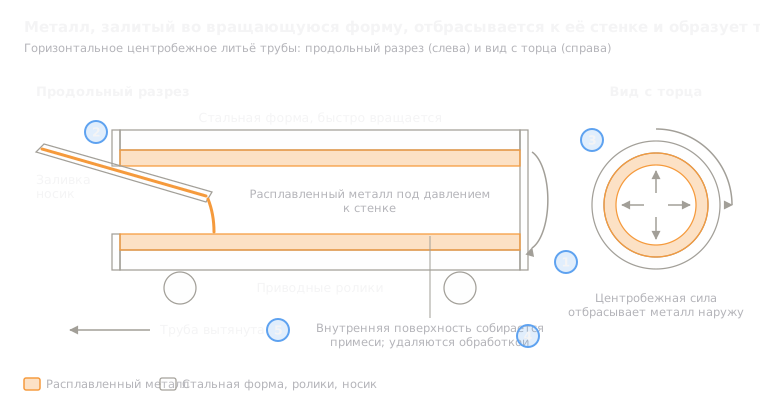 1.5Центробежное литьёМеталл отбрасывается на стенку вращающейся формыОткрыть урок
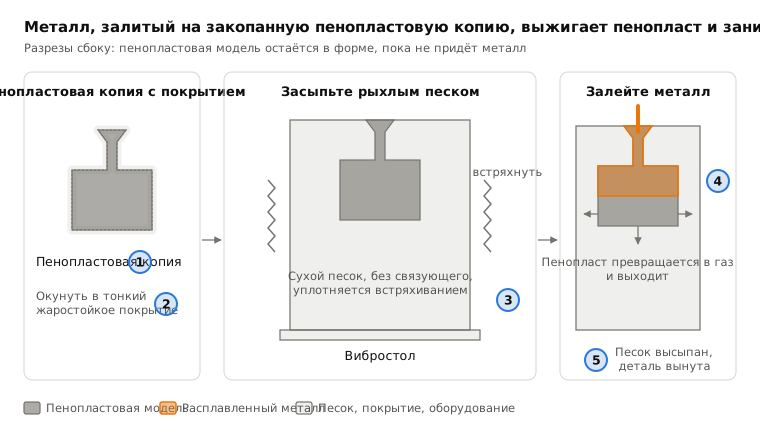
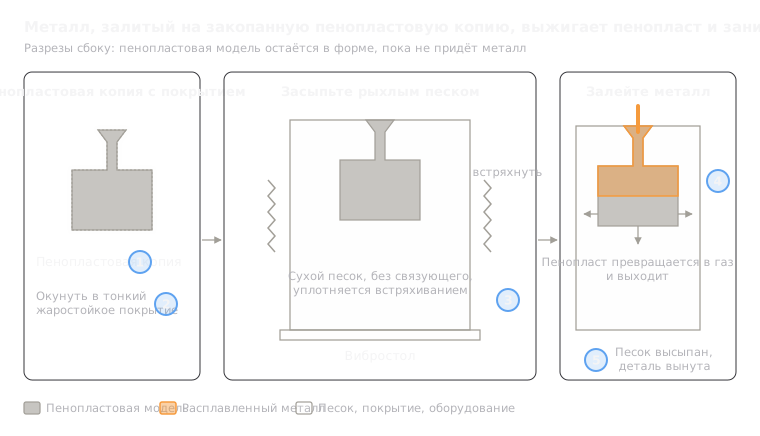 1.6Литьё по газифицируемым моделямМеталл заливают на пенопластовую копию, зарытую в сыпучий песокОткрыть урок
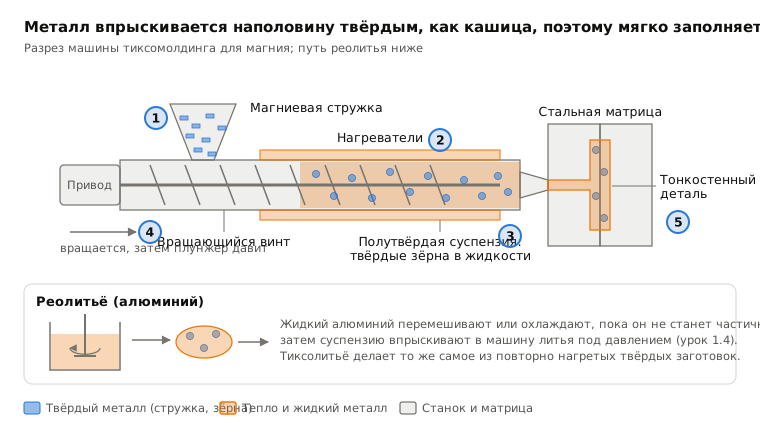
 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)Полутвёрдая металлическая каша впрыскивается в стальную пресс-формуОткрыть урок
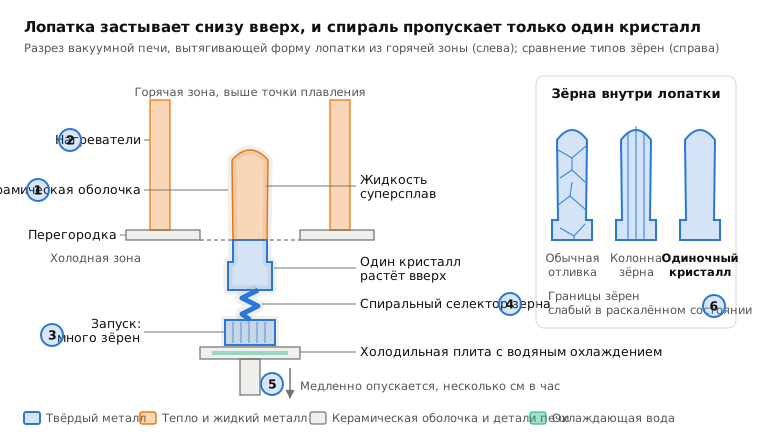
 1.8Литьё монокристаллов (лопатки турбин)Медленное затвердевание с одного конца выращивает деталь как один кристаллОткрыть урок
Сравнение
| Процесс | Одной строкой | Лучше всего для | Размер партии | Точность |
|---|---|---|---|---|
| 1.1Литьё в песчаные формы | Металл заливают в полость, уплотнённую в песке; песок затем разбивают | Крупные или грубые детали из любого металла | От 1 до миллионов | Около ±0,5 до ±2 мм |
| 1.2Литьё по выплавляемым моделям | Восковая копия покрывается керамикой, воск выплавляется, а полость заполняется металлом | Небольшие детальные детали из прочных сплавов | От сотен до сотен тысяч | Около ±0,1 до ±0,25 мм |
| 1.3Литьё в кокиль | Металл заливается самотёком в многоразовую стальную форму | Алюминиевые детали, такие как поршни и колёса | От тысяч до сотен тысяч | Около ±0,3 до ±0,5 мм |
| 1.4Литьё под давлением | Металл впрыскивается в стальную пресс-форму под высоким давлением | Тонкостенные детали из алюминия, цинка и магния | От десятков тысяч до миллионов | Около ±0,05 до ±0,2 мм |
| 1.5Центробежное литьё | Металл отбрасывается на стенку вращающейся формы | Трубы, кольца и гильзы | От 1 до миллионов | Около ±0,5 до ±2 мм снаружи |
| 1.6Литьё по газифицируемым моделям | Металл заливают на пенопластовую копию, зарытую в сыпучий песок | Сложные цельные детали, такие как блоки двигателей | От единичных изделий до больших серий | Около ±0,3 до ±0,5 мм |
| 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё) | Полутвёрдая металлическая каша впрыскивается в стальную пресс-форму | Плотные тонкие корпуса из магния и алюминия | От десятков тысяч до миллионов | Около ±0,05 до ±0,2 мм |
| 1.8Литьё монокристаллов (лопатки турбин) | Медленное затвердевание с одного конца выращивает деталь как один кристалл | Лопатки реактивных и газовых турбин | Тысячи в год | Около ±0,1 мм |
Как выбирать внутри этого семейства
- Мало деталей, большие детали или сталь и чугун: литьё в песчаные формы, самая дешёвая и гибкая форма.
- Тонкая детализация или тугоплавкие сплавы в малых деталях: литьё по выплавляемым моделям; литьё монокристаллов, когда деталь должна выдерживать работу в раскалённом состоянии.
- Тысячи алюминиевых деталей: литьё в кокиль, если стенки толстые и оснастка должна оставаться доступной; литьё под давлением, когда объёмы велики, а стенки тонки.
- Круглые полые детали: центробежное литьё, которому не нужен стержень для отверстия.
- Сложные внутренние каналы или плотные тонкие стенки без пор: литьё по газифицируемым моделям для первого, литьё в полутвёрдом состоянии для второго.
Ключевые слова
- Форма
- полый сосуд, который заполняет металл; называется пресс-формой, когда она стальная и многоразовая.
- Модель
- копия детали, по которой формуется форма; в литье в песок используется повторно, при литье по выплавляемым и газифицируемым моделям расходуется.
- Стержень
- вставка в форме, образующая отверстие или внутренний канал.
- Линия разъёма
- шов, по которому встречаются две половины формы, часто виден на детали.
- Стояк, шлаковик и питатель
- каналы, подающие металл в полость.
- Прибыль
- дополнительный резервуар металла, питающий деталь при усадке.
- Усадка
- металл уменьшается в объёме при остывании и затвердевании, что может оставить пустоты внутри.
- Зерно
- отдельный кристалл внутри металла; в большинстве отливок их миллионы.
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.