

Литьё под давлением
Металл впрыскивается в стальную пресс-форму под высоким давлением
Литьё под давлением впрыскивает расплавленный металл на высокой скорости и под высоким давлением в закалённую стальную форму — пресс-форму — и через несколько секунд раскрывает её. Так делают корпуса ноутбуков и телефонов, картеры автомобильных коробок передач и дверные ручки. Это самый быстрый способ делать большие партии точных тонкостенных металлических деталей.
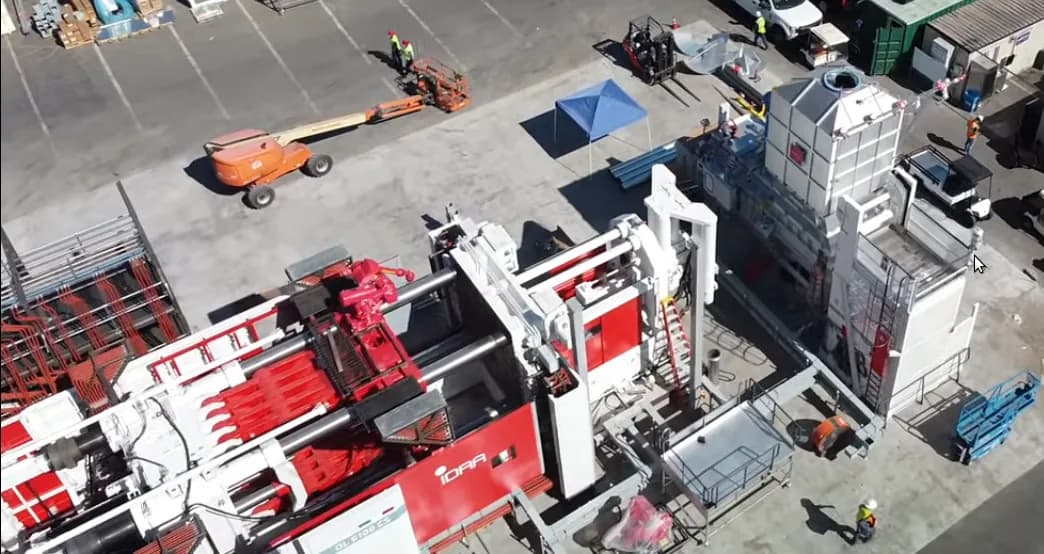
Как это работает
Закрыть и зажать форму. Подвижная половина формы прижимается к неподвижной и удерживается гидравлическим зажимом. Усилие зажима обычно составляет от сотен до тысяч тонн, поэтому форма остаётся закрытой под давлением.
Заполнить камеру прессования. Отмеренную порцию расплавленного металла, обычно алюминия, заливают ковшом в камеру прессования (стальную трубу, ведущую в форму). Это машина с холодной камерой; для цинка машина с горячей камерой держит насос погружённым в расплавленный металл.
Впрыснуть. Плунжер (гидравлический поршень) за долю секунды вгоняет металл в полость, затем продолжает давить под высоким давлением, часто несколько сотен бар, подпрессовывая металл по мере его усадки.
Остыть в форме. Вода, текущая по каналам в стали, быстро уносит тепло. Тонкие детали затвердевают за секунды.
Открыть, извлечь и обрезать. Подвижная половина отходит назад, и толкатели (стальные стержни) выталкивают отливку, обычно в захват робота. Литники, остаток слитка — так называемый «биск» — и тонкий облой (металл, выдавленный в разъём) срезают в прессе.
Ключевые факты
- Материалы
- Алюминиевые, цинковые и магниевые сплавы; некоторая латунь. Не сталь: она слишком горяча для формы
- Типичные детали
- Корпуса двигателей и коробок передач, рамки ноутбуков и телефонов, корпуса электроинструмента, дверные ручки, краны, игрушечные машинки
- Размер детали
- От нескольких граммов (цинковые детали) до целых днищ автомобилей массой около 50–100 кг на самых больших машинах
- Точность
- Около ±0,05–±0,2 мм на мелких элементах
- Качество поверхности
- Гладкая: Ra (средняя шероховатость) около 1–2,5 мкм, готова к окраске или нанесению покрытия
- Подходящая партия
- От десятков тысяч до миллионов деталей
- Стоимость оснастки и оборудования
- Пресс-формы от десятков тысяч до более миллиона долларов; машины от сотен тысяч до миллионов
- Скорость
- От секунд до примерно двух минут на впрыск, в зависимости от размера детали
Сильные стороны и ограничения
Сильные стороны
- Очень быстрые циклы, идеально для массового производства
- Тонкие стенки, часто 1–3 мм, и мелкие детали
- Точно и гладко, почти не требует механической обработки
- Детали могут включать бобышки, рёбра и надписи за один впрыск
Ограничения
- Пресс-формы очень дороги, поэтому малые партии не окупаются
- Ограничено металлами с более низкой температурой плавления, такими как алюминий, цинк и магний
- Захваченный воздух оставляет крошечные поры, поэтому большинство деталей трудно подвергать термообработке или сварке
- Долгий срок подготовки, часто месяцы, на проектирование и изготовление формы
Где применяется
- АвтомобилестроениеКорпуса коробок передач и двигателей, кронштейны, крупные цельные кузовные отливки
- ЭлектроникаРамки ноутбуков и телефонов, радиаторы, корпуса разъёмов
- Потребительские товарыКорпуса электроинструмента, детали кухонной техники, игрушечные машинки
- Строительная фурнитураДверные ручки, замки, краны (часто цинковые, затем с покрытием)
- ОсвещениеКорпуса уличных фонарей, светодиодные радиаторы
Как узнать процесс
- Гладкие ровные поверхности и чёткие детали, часто окрашенные или хромированные.
- Небольшие круглые отметки, слегка выступающие или утопленные, там, где толкатели вытолкнули деталь.
- Тонкая зачищенная линия по разъёму, иногда с остатками крошечного облоя.
- Тонкие стенки, усиленные рёбрами, и круглые бобышки (стойки) под винты.
Сравните с
Смотрите
RCM Industries, Inc. · Весь цикл объясняет литейщик
Pedeo Hogedrukgieterij · Ячейка литья алюминия в производстве: заливка, впрыск и извлечение
DyCast Specialties Corporation · Литьё мелких деталей из цинка на машине с горячей камерой, крупным планом
Bühler Group · Гигантская машина отливает крупные части кузова автомобиля за один впрыск
Смотреть реальные фото
- Википедия: литьё под давлением — машины с горячей и холодной камерой, фотографии открытой оснастки и работающей ячейки
- Поиск фотографий в Wikimedia Commons
Запомните
- Металл подаётся под высоким давлением, а не заливается самотёком.
- Дорогие стальные пресс-формы окупаются только при больших объёмах.
- Быстрые точные тонкостенные детали, главным образом из алюминия, цинка и магния.
Ещё в главе «Литьё»
Все 100 процессов
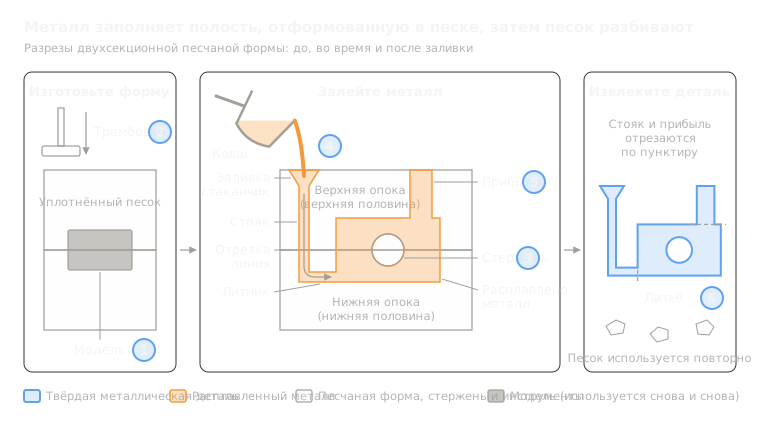 1.1ShortЛитьё в песчаные формыМеталл заливают в полость, уплотнённую в песке; песок затем разбиваютОткрыть урок
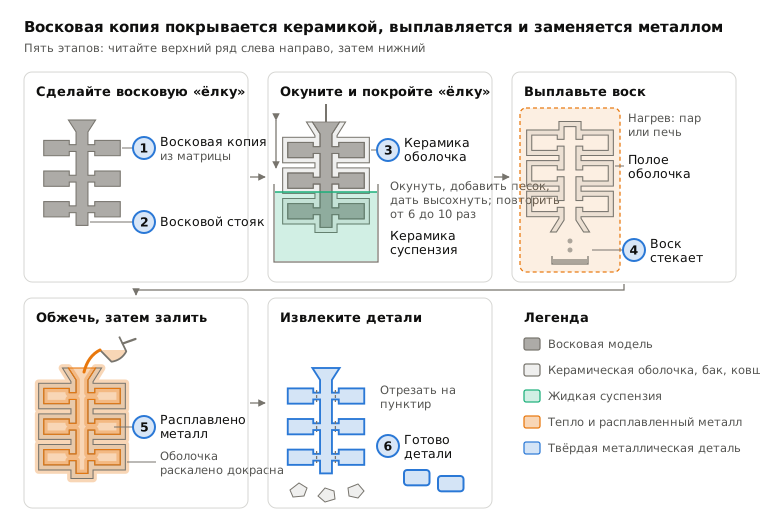
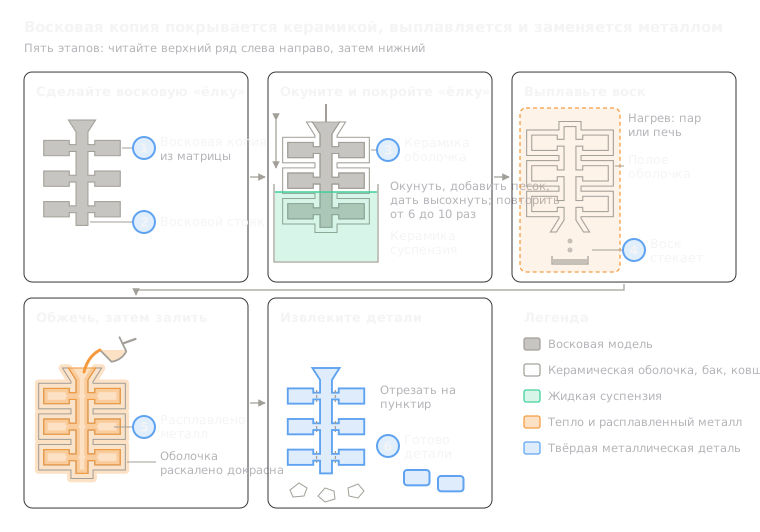 1.2Литьё по выплавляемым моделямВосковая копия покрывается керамикой, воск выплавляется, а полость заполняется металломОткрыть урок
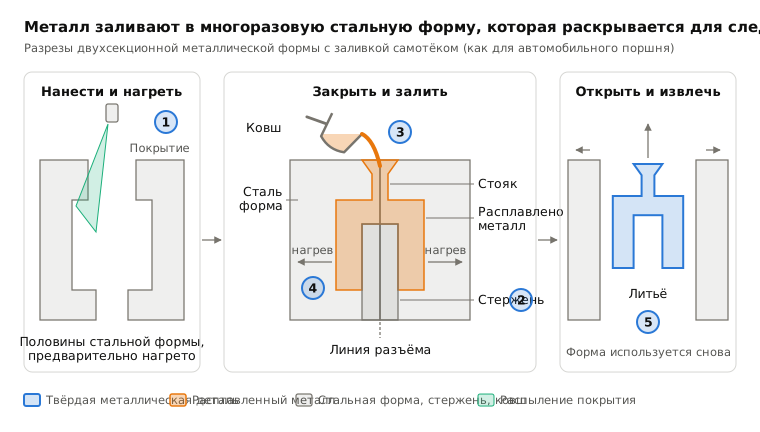
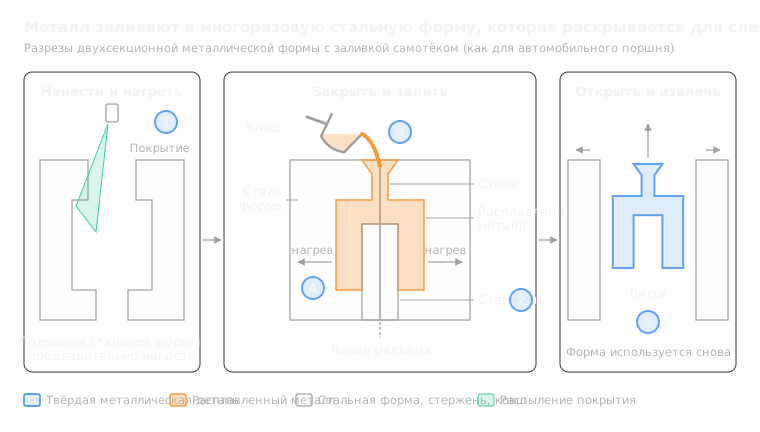 1.3Литьё в кокильМеталл заливается самотёком в многоразовую стальную формуОткрыть урок
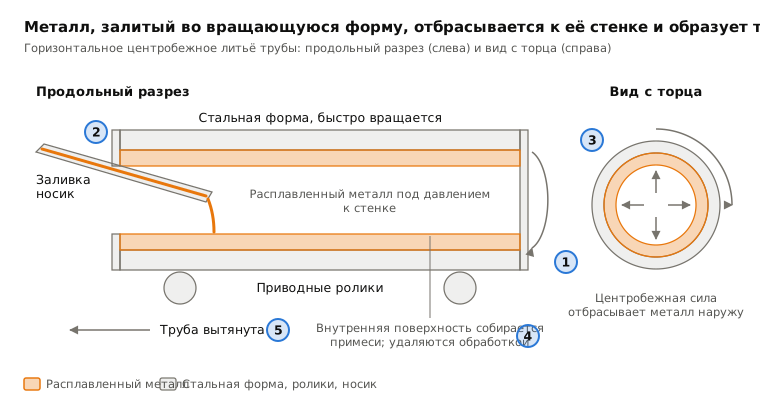
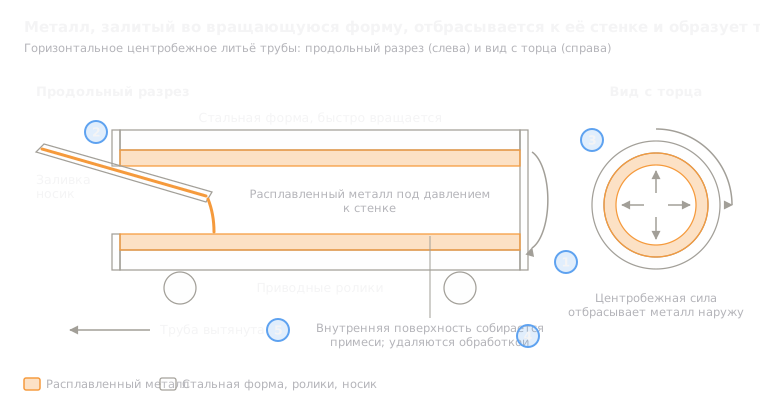 1.5Центробежное литьёМеталл отбрасывается на стенку вращающейся формыОткрыть урок
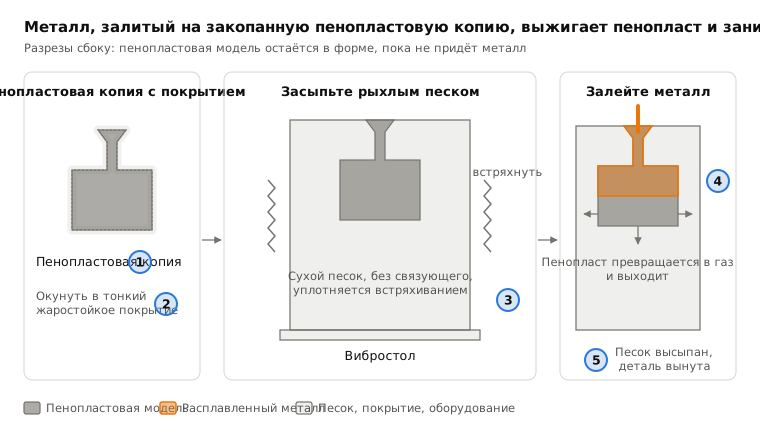
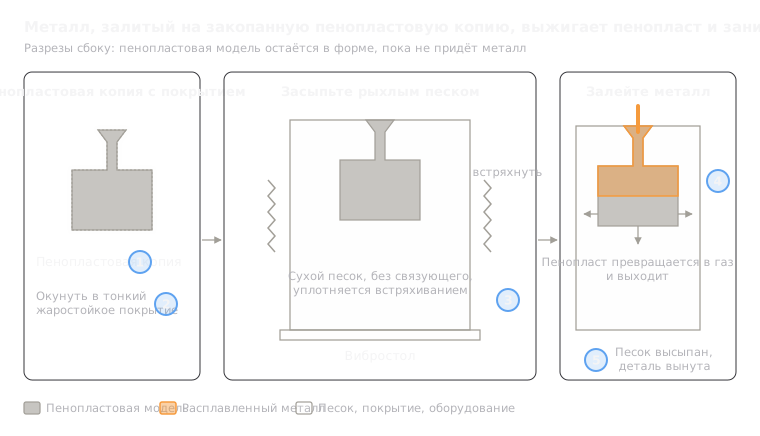 1.6Литьё по газифицируемым моделямМеталл заливают на пенопластовую копию, зарытую в сыпучий песокОткрыть урок
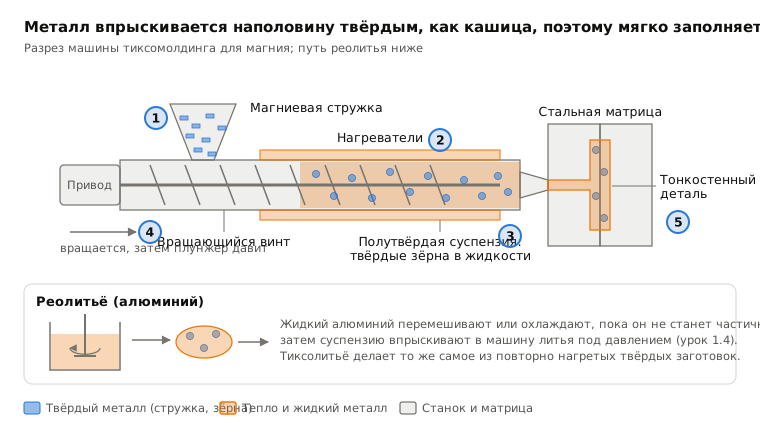
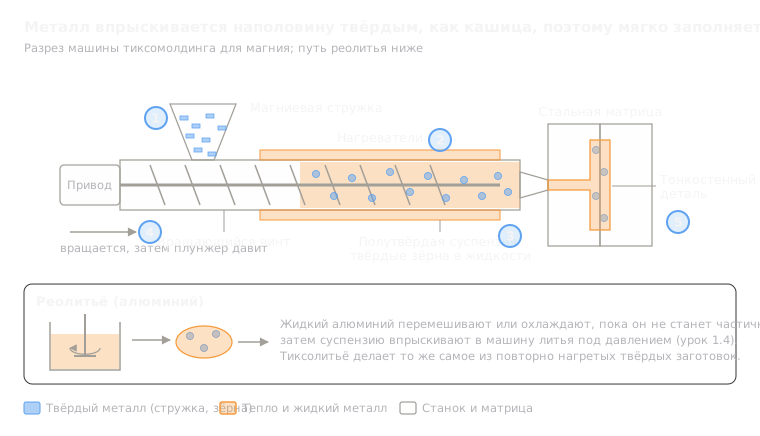 1.7Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)Полутвёрдая металлическая каша впрыскивается в стальную пресс-формуОткрыть урок
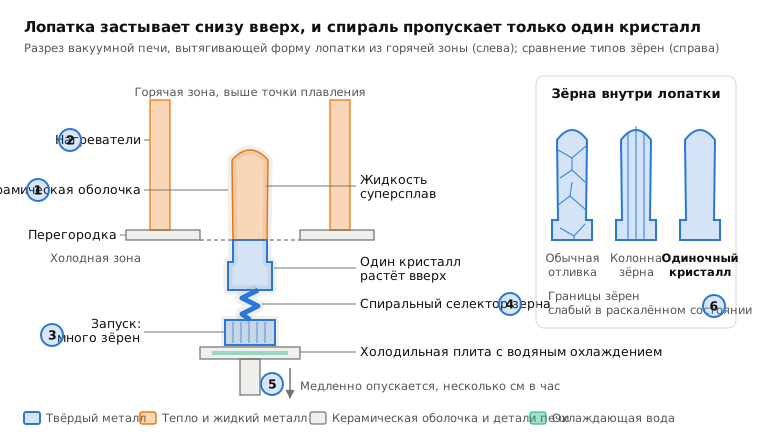
 1.8Литьё монокристаллов (лопатки турбин)Медленное затвердевание с одного конца выращивает деталь как один кристаллОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.