

Литьё в полутвёрдом состоянии (тиксоформование и реолитьё)
Полутвёрдая металлическая каша впрыскивается в стальную пресс-форму
Литьё в полутвёрдом состоянии впрыскивает металл, который не полностью жидкий и не твёрдый, а представляет собой кашу из крошечных твёрдых зёрен в жидкости. Эта каша плавно течёт в стальную пресс-форму, захватывает мало воздуха и меньше усаживается, поэтому детали получаются плотнее обычных отливок под давлением. Так делают магниевые корпуса ноутбуков и камер и некоторые алюминиевые автомобильные детали.
Как это работает
Подайте твёрдую стружку. Тиксоформование начинается с мелкой магниевой стружки, а не с расплавленного металла. Она падает из бункера в нагретый цилиндр под защитным слоем аргона, чтобы не загорелась.
Нагрейте и перемешайте в кашу. Нагреватели и вращающийся шнек разогревают и срезают стружку, пока она не расплавится частично, обычно около 5–60 процентов остаётся твёрдым. Срезание разбивает твёрдое на круглые зёрна, поэтому каша течёт как густая паста.
Соберите порцию. Шнек переносит кашу вперёд, и отмеренное количество собирается в передней части цилиндра.
Впрыснуть. Шнек движется вперёд, как поршень, и проталкивает кашу через сопло в закрытую стальную пресс-форму. Поскольку она густая и частично твёрдая, она заполняет форму плавно, а не плещется.
Остудите и вытолкните. Деталь застывает за секунды, пресс-форма раскрывается, и толкатели выталкивают её, как при литье под давлением.
Реолитьё получает ту же кашу с другой стороны: жидкий алюминий перемешивают или охлаждают, пока он не станет частично твёрдым, затем отливают на машине для литья под давлением. Тиксолитьё повторно нагревает твёрдые алюминиевые заготовки до того же кашеобразного состояния.
Ключевые факты
- Материалы
- Тиксоформование: магниевые сплавы. Реолитьё и тиксолитьё: в основном алюминиевые сплавы
- Типичные детали
- Корпуса ноутбуков, камер и телефонов, корпуса электроинструмента, автомобильные кронштейны, детали рулевого управления, корпуса телекоммуникационного оборудования
- Размер детали
- От нескольких граммов до нескольких килограммов
- Точность
- Около ±0,05–±0,2 мм, как при литье под давлением
- Качество поверхности
- Гладкая: Ra (средняя шероховатость) около 1–2 мкм
- Подходящая партия
- От десятков тысяч до миллионов деталей
- Стоимость оснастки и оборудования
- Как при литье под давлением: пресс-формы от десятков тысяч долларов, машины от сотен тысяч
- Скорость
- Примерно от 20 секунд до минуты–двух на впрыск
Сильные стороны и ограничения
Сильные стороны
- Мало пор, поэтому детали можно подвергать термообработке, и они прочнее отливок под давлением
- Меньше усадка, поэтому жёстче допуски и тоньше стенки
- Более низкая температура процесса, поэтому пресс-формы служат дольше
- Тиксоформование избавляет от работы с ванной расплавленного магния
Ограничения
- Управлять процессом сложнее: доля твёрдой фазы должна оставаться точно в норме
- Меньше поставщиков и меньше опыта, чем при обычном литье под давлением
- Машины и специальное сырьё (стружка, заготовки) стоят дороже
- В основном ограничено магниевыми и алюминиевыми сплавами
Где применяется
- ЭлектроникаКорпуса ноутбуков, камер и телефонов из магния
- АвтомобилестроениеКронштейны, каркасы рулевых колёс, детали подвески и опор двигателя
- СвязьКорпуса и радиаторы для радиоблоков
- Инструменты и спортКорпуса электроинструмента, детали велосипедов и луков
Как узнать процесс
- Очень тонкие ровные стенки на лёгком металлическом корпусе, часто из магния (ощущается легче алюминия).
- Гладкая поверхность, обычно окрашенная, с небольшими следами толкателей, как у отливки под давлением.
- На срезе почти нет пор; под микроскопом видны круглые зёрна, а не древовидные кристаллы.
- Снаружи его трудно отличить от литья под давлением: проверьте данные производителя.
Сравните с
Смотрите
North American Die Casting Association · Отраслевой обзор процессов литья в полутвёрдом состоянии, со схемами
The Limiting Factor · Длинное объяснение тиксоформования и того, почему ему подходит магний
Daseon Industry Group Ltd. · Машина для тиксоформования в работе
Comptech AB · Ячейка реолитья, выпускающая алюминиевые детали
Смотреть реальные фото
- Википедия: Semi-solid metal casting — объяснение тиксолитья, реолитья и тиксоформования; только текст, поэтому за картинками воспользуйтесь поиском ниже
- Поиск фотографий в Wikimedia Commons
Запомните
- Металл поступает в виде каши, частично твёрдой и частично жидкой.
- Каша заполняет пресс-форму спокойно, поэтому в деталях меньше пор, чем в отливках под давлением.
- Тиксоформование использует магниевую стружку и шнек; реолитьё перемешивает жидкий алюминий.
Ещё в главе «Литьё»
Все 100 процессов
 1.1ShortЛитьё в песчаные формыМеталл заливают в полость, уплотнённую в песке; песок затем разбиваютОткрыть урок
 1.2Литьё по выплавляемым моделямВосковая копия покрывается керамикой, воск выплавляется, а полость заполняется металломОткрыть урок
 1.3Литьё в кокильМеталл заливается самотёком в многоразовую стальную формуОткрыть урок
 1.4Литьё под давлениемМеталл впрыскивается в стальную пресс-форму под высоким давлениемОткрыть урок
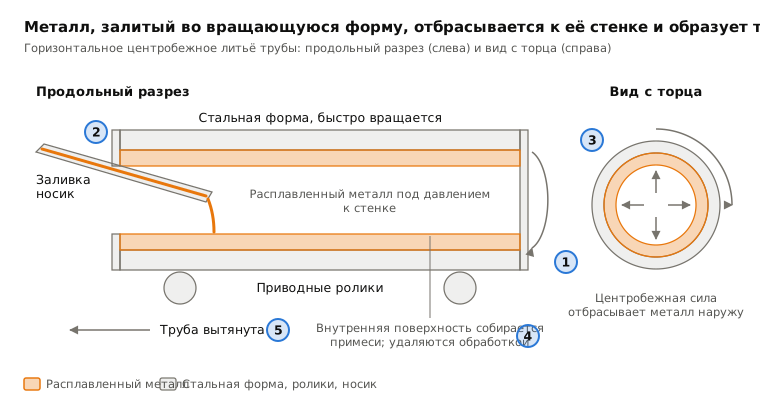
 1.5Центробежное литьёМеталл отбрасывается на стенку вращающейся формыОткрыть урок
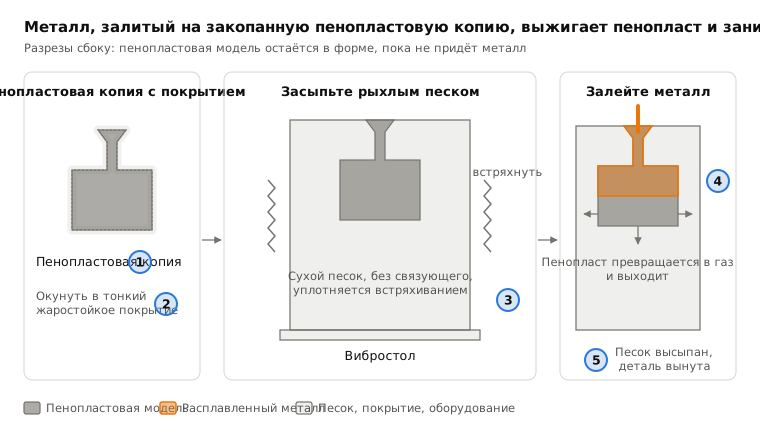
 1.6Литьё по газифицируемым моделямМеталл заливают на пенопластовую копию, зарытую в сыпучий песокОткрыть урок
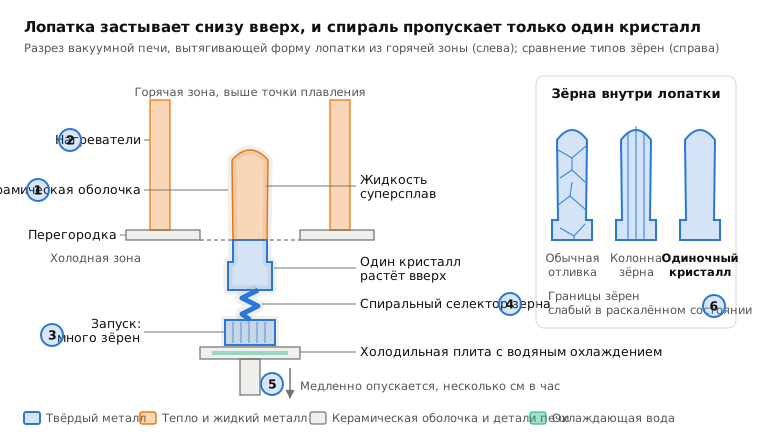
 1.8Литьё монокристаллов (лопатки турбин)Медленное затвердевание с одного конца выращивает деталь как один кристаллОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.