

Литьё металлов под давлением (MIM)
Отформуйте пасту из порошка и связующего, удалите связующее, спеките
Литьё металлов под давлением (MIM) формует металл как пластик: горячая паста из металлического порошка и пластикового связующего впрыскивается в форму. Затем пластик удаляют, а металл спекают, и деталь усаживается до почти сплошного металла. Так делают крошечные сложные детали, например элементы корпусов часов, детали шарниров телефонов и губки хирургических инструментов.
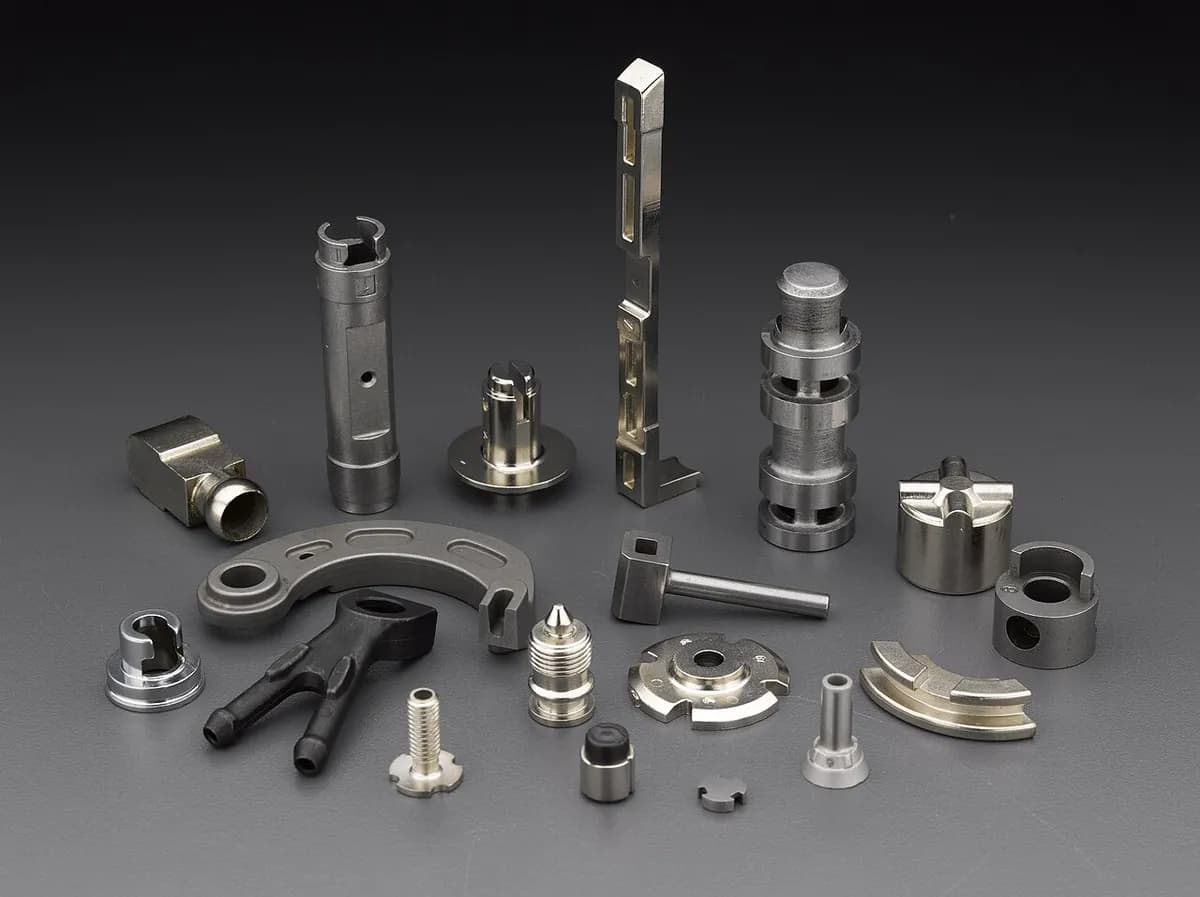
Как это работает
Смешайте сырьё. Очень тонкий металлический порошок с зёрнами обычно менее 20 мкм (четверть ширины волоса) вымешивают со связующим из воска и пластика. Паста содержит около 60% металла по объёму и измельчается в гранулы.
Формование. Термопластавтомат (нагретый цилиндр с вращающимся шнеком) плавит связующее и подаёт пасту в стальную форму. На выходе — «сырая» деталь: полной формы, но на 15–20% больше окончательной. Литники (подводящие каналы) измельчают и используют повторно.
Удаление связующего. Большая часть связующего удаляется, обычно сначала растворителем или химическими парами, затем мягким нагревом. Остаётся хрупкая «коричневая» деталь: металлические зёрна, удерживаемые следами связующего, полные открытых пор.
Спекание. Деталь помещают в вакуумную или водородную печь примерно при 1200–1400 °C для сталей, близко к температуре плавления (но ниже неё). Зёрна срастаются, поры закрываются, и деталь равномерно усаживается примерно на 15–20%, достигая плотности 95–99%. Затем возможны термообработка, гальваника или лёгкая механическая обработка.
Ключевые факты
- Материалы
- В основном нержавеющие стали (например, 17-4PH и 316L) и низколегированные стали; также титан, вольфрамовые сплавы, кобальт-хром и магнитные сплавы
- Типичные детали
- Детали корпусов часов, детали шарниров, мелкие шестерни, ортодонтические брекеты, губки хирургических инструментов, детали замков и оружия
- Размер детали
- Небольшие: обычно 0,1–100 г, от размера кончика пальца до размера ладони
- Точность
- Около ±0,3–0,5% размера (около ±0,05 мм на элементе 10 мм)
- Качество поверхности
- Гладкая, примерно Ra 0,8–1,6 мкм (Ra — средняя высота неровностей поверхности), копирует форму
- Подходящая партия
- Большие объёмы: обычно от 10 000 до миллионов деталей в год
- Стоимость оснастки и оборудования
- Форма примерно $10 000–100 000; термопластавтоматы, установки удаления связующего и печи стоят сотни тысяч долларов каждая
- Скорость
- Формование: один впрыск каждые 10–60 с, часто несколько деталей за впрыск; удаление связующего и спекание занимают много часов, часто сутки и более на партию
Сильные стороны и ограничения
Сильные стороны
- Сложные 3D-формы, тонкие стенки и мелкие детали, которые было бы дорого обрабатывать резанием
- Плотность 95–99%, поэтому прочность близка к прочности сплошного металла
- Подходит для сплавов, трудно поддающихся механической обработке, таких как нержавеющая сталь и титан
- Мало отходов: литники перерабатываются в новое сырьё
Ограничения
- Только небольшие детали: толстые сечения медленно освобождаются от связующего и могут трескаться или оседать
- Усадку 15–20% нужно точно спрогнозировать при проектировании формы
- Дорогая форма и долгий цикл удаления связующего и спекания; нужны большие объёмы
- Тонкие порошки стоят дороже обычных порошков для прессования и спекания
Где применяется
- Бытовая электроникаДетали шарниров телефонов, лотки для SIM-карт, детали камер и разъёмов
- Медицина и стоматологияОртодонтические брекеты, губки и рукоятки хирургических инструментов
- Часы и украшенияКорпуса часов, пряжки, звенья браслетов
- АвтомобилестроениеЛопатки турбокомпрессоров, детали топливных форсунок, детали замков и датчиков
- Огнестрельное оружиеСпусковые крючки, курки, предохранители и другие мелкие детали механизмов
- Инструменты и замкиДетали замков, мелкие шестерни, детали электроинструмента
Как узнать процесс
- Небольшие сложные стальные детали с гладкой сатиновой поверхностью и чёткими деталями, как отлитая пластиковая деталь, но из металла.
- Крошечные круглые следы толкателей и небольшой след литника там, где паста входила в форму.
- Слабая линия разъёма там, где сошлись две половины формы.
- Равномерная толщина стенок, рёбра и выемки, типичные для литых, а не для обработанных резанием деталей.
Сравните с
Смотрите
AMT Pte. Ltd. · Четыре шага и виды деталей, которые делает MIM
GKN Powder Metallurgy · Как уходит связующее и насколько усаживается деталь
MPP · Настоящие литьевые машины, печи и готовые детали
Zimmer Group · Полная цепочка процесса у производителя, от литьевой ячейки до детали
Смотреть реальные фото
- Википедия: Metal injection molding — обзор шагов, материалов и применений
- Поиск фотографий в Wikimedia Commons
Запомните
- MIM — это литьё пластмасс под давлением с пастой, наполненной металлом, с последующим удалением связующего и спеканием.
- Деталь усаживается в печи на 15–20%, поэтому форму делают больше ровно на эту величину.
- Это основной процесс для небольших сложных металлических деталей в больших количествах.
Ещё в главе «Порошки и керамика»
Все 100 процессов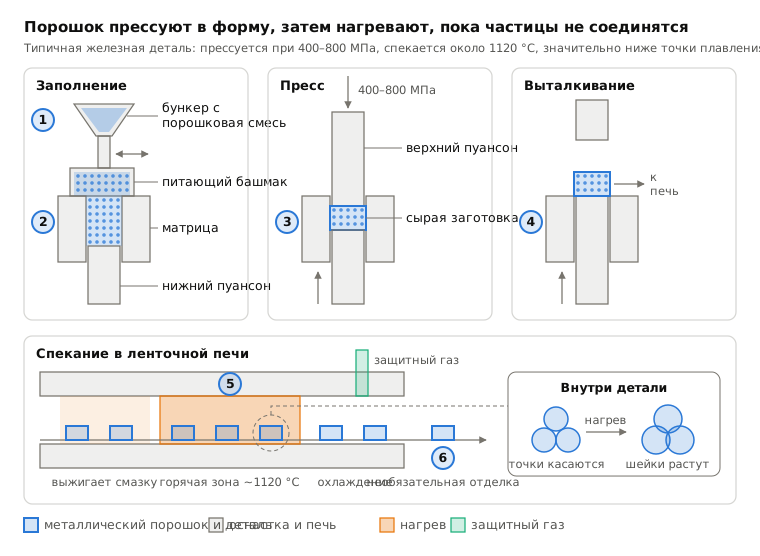
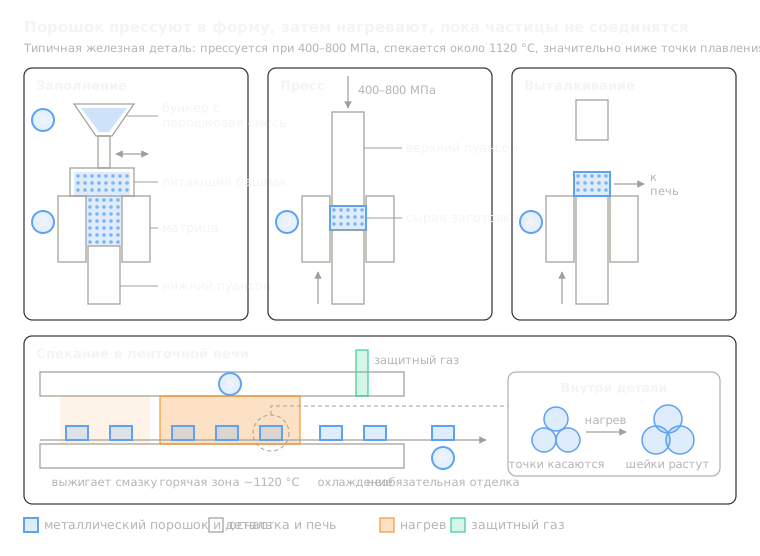 9.1Порошковая металлургия (прессование и спекание)Прессование порошка в пресс-форме, затем спекание в конвейерной печиОткрыть урок
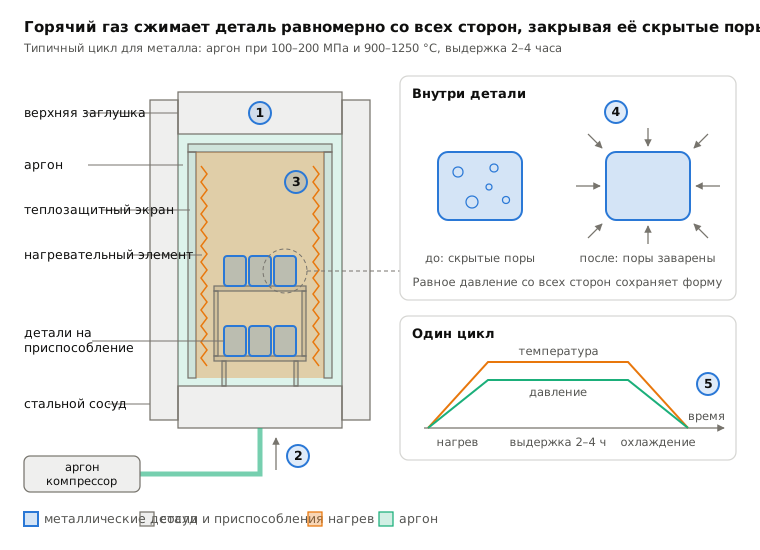
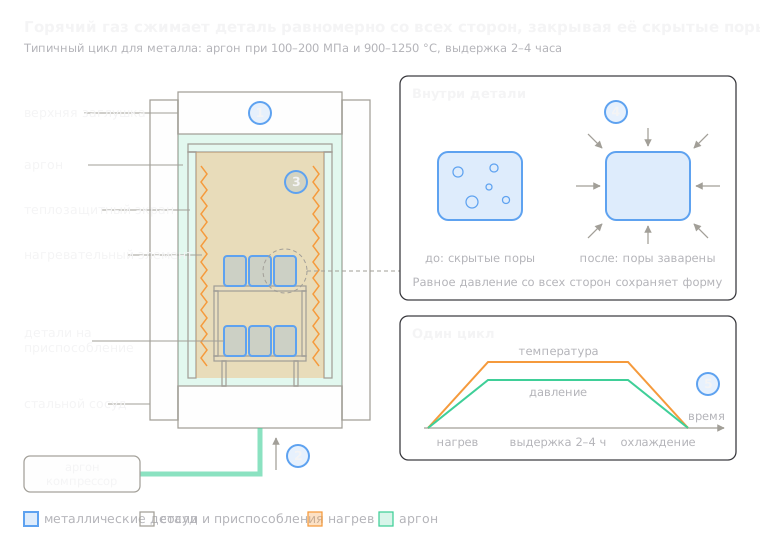 9.3Горячее изостатическое прессование (HIP)Сжатие горячим аргоном со всех сторон закрывает порыОткрыть урок
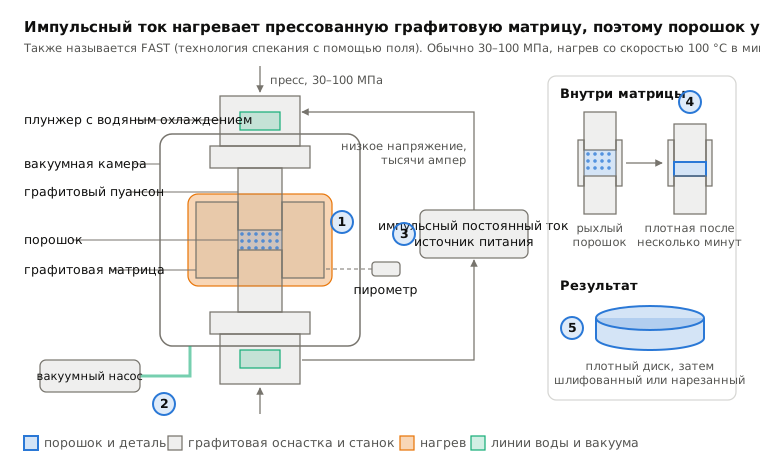
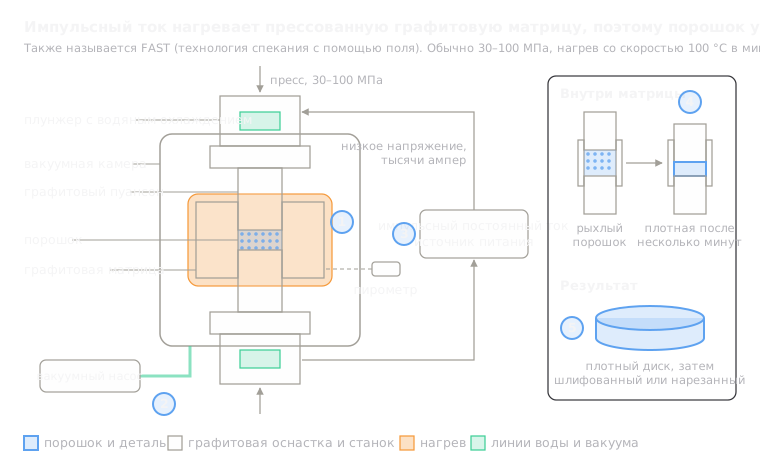 9.4Искровое плазменное спекание (SPS)Импульсный ток за минуты нагревает спрессованную графитовую пресс-формуОткрыть урок
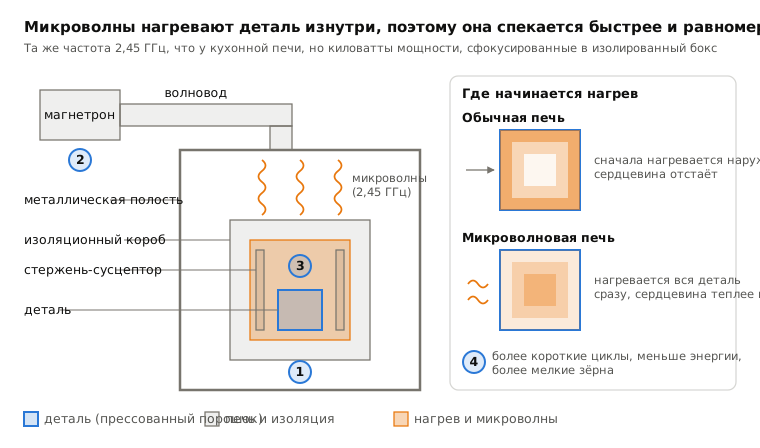
 9.5Микроволновое спеканиеМикроволны нагревают деталь изнутриОткрыть урок
 9.6Золь-гель технологияЖидкость превращается в гель, затем сушится и обжигаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.