

Горячее изостатическое прессование (HIP)
Сжатие горячим аргоном со всех сторон закрывает поры
Горячее изостатическое прессование (HIP) помещает готовые или почти готовые детали в сосуд высокого давления и сжимает их горячим аргоном. Давление действует одинаково со всех сторон («изостатически»), поэтому скрытые поры схлопываются и завариваются, а форма остаётся прежней. Лопатки турбин реактивных двигателей и титановые импланты, напечатанные на 3D-принтере, обычно обрабатывают именно так.
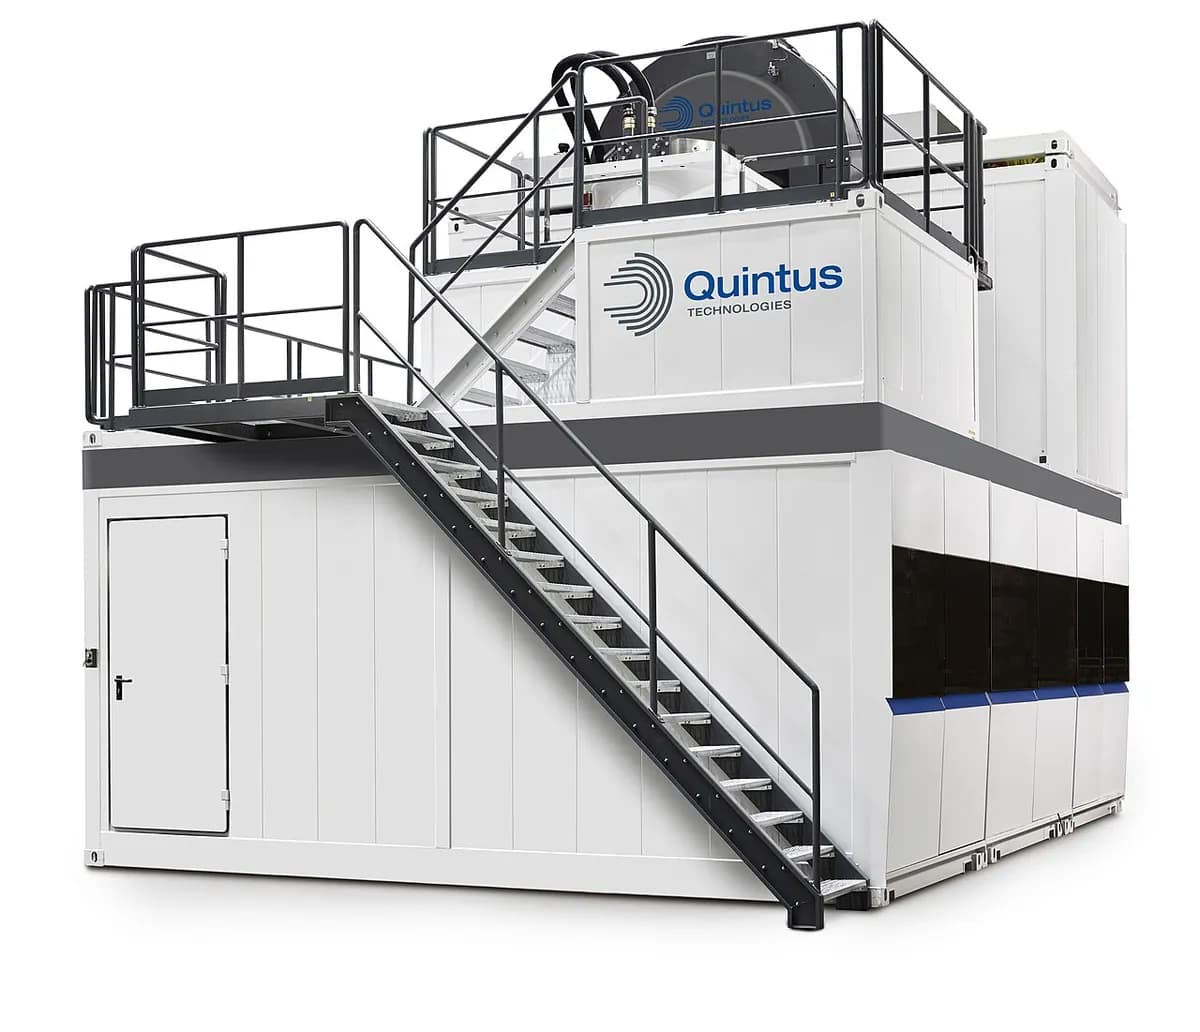
Как это работает
Загрузить и закрыть. Детали помещают на оснастке, а сосуд закрывают толстыми стальными заглушками; в больших установках тяжёлая рама удерживает заглушки на месте. Загрузкой могут быть отливки, детали, напечатанные на 3D-принтере, или металлический порошок, запечатанный в стальной капсуле.
Заполнить аргоном. Воздух откачивают, а компрессор закачивает аргон — инертный газ, не реагирующий с горячим металлом.
Нагреть и поднять давление. Печь внутри теплового экрана доводит детали до примерно 900–1 250 °C для сталей, титана и никелевых сплавов (около 500 °C для алюминия). Нагрев запертого газа поднимает его давление обычно до 100–200 МПа, примерно в 1 000–2 000 раз выше атмосферного.
Выдержать. Обычно 2–4 часа горячий металл достаточно мягок, чтобы ползти (течь очень медленно) в свои поры. Стенки пор соприкасаются и соединяются диффузией (атомы перетекают через границу), оставляя сплошной металл. Поры, выходящие на поверхность, закрыться не могут, потому что газ проникает в них.
Остудить и выгрузить. Печь остывает, аргон собирают для повторного использования, а детали выходят с той же формой и практически полной плотностью. Капсулы с порошком затем удаляют обработкой резанием или кислотой.
Ключевые факты
- Материалы
- Отливки и детали, напечатанные на 3D-принтере, из титана, никелевых сплавов, сталей и алюминия; металлические порошки в запечатанных капсулах; техническая керамика
- Типичные детали
- Лопатки турбин, медицинские импланты, корпуса клапанов, блоки из инструментальной стали, напечатанные металлические детали
- Размер детали
- От небольших имплантов до деталей массой в несколько тонн; самые большие сосуды вмещают загрузки около 2 м в поперечнике
- Точность
- Форма сохраняется; детали усаживаются только на объём пор, обычно крошечную долю процента для отливок
- Качество поверхности
- Остаётся как было: HIP не затрагивает поверхность
- Подходящая партия
- Любая: одна деталь или полная загрузка печи, часто выполняется специализированными сервисными компаниями HIP
- Стоимость оснастки и оборудования
- Оснастка под конкретную деталь не нужна; машины стоят от сотен тысяч долларов (лабораторные) до многих миллионов (производственные)
- Скорость
- Один цикл обычно занимает 6–12 часов, включая нагрев и охлаждение; меньше в установках с быстрым охлаждением
Сильные стороны и ограничения
Сильные стороны
- Удаляет внутренние поры, достигая практически 100 % плотности
- Большой выигрыш в усталостной долговечности (стойкости к повторным нагрузкам) и надёжности
- Оснастки под деталь нет: подходит любая форма, если она помещается в сосуд
- Может превратить порошок в твёрдую деталь или соединить два металла
Ограничения
- Не может закрыть поры, выходящие на поверхность
- Долгие дорогие циклы, обычно дополнительный шаг после литья или печати
- Очень дорогие машины, поэтому большинство компаний пользуются услугами сервис-провайдера
- Капсулы для порошка добавляют стоимость и их нужно обработать резанием или растворить
Где применяется
- АвиацияЛитые лопатки турбин и направляющие аппараты, конструкционные отливки двигателей
- МедицинаТазобедренные и коленные импланты из литого или напечатанного титана и кобальт-хрома
- Аддитивное производствоСтандартная постобработка напечатанных деталей из титана и никелевых сплавов
- Нефть, газ и энергетикаКорпуса клапанов, детали насосов и коллекторы, сделанные из порошка методом HIP
- ОснасткаПорошковые инструментальные и быстрорежущие стали с мелкой равномерной структурой
Как узнать процесс
- HIP не оставляет видимого следа: деталь выглядит точно так же, как отливка или печать, из которой она сделана.
- Доказательство внутри: срез, разрезанный и отполированный, или рентген не показывает пор.
- Большие детали, сделанные из порошка методом HIP, имеют обработанные поверхности по всей детали, потому что стальную капсулу срезали; на чертежах и в сертификатах часто пишут «HIPed».
Сравните с
Смотрите
Everyday Metallurgy · Почему нагрев плюс равное давление закрывают внутренние поры
Quintus Technologies · Сосуд, печь и цикл с аргоном — от производителя оборудования
Hiperbaric · Анимация одного полного цикла нагрева, давления и охлаждения
TWI Ltd · Как порошок, запечатанный в капсуле, становится твёрдой деталью, близкой к окончательной
Смотреть реальные фото
- Википедия: горячее изостатическое прессование — история, типичные давления, температуры и применение; мало фотографий
- Поиск фотографий в Wikimedia Commons
Запомните
- HIP сжимает детали горячим аргоном со всех сторон сразу, поэтому форма сохраняется.
- Он закрывает внутренние поры, давая практически полную плотность и намного более долгий усталостный ресурс.
- Это долгий дорогой пакетный шаг, используемый там, где деталь не должна выйти из строя.
Ещё в главе «Порошки и керамика»
Все 100 процессов
 9.1Порошковая металлургия (прессование и спекание)Прессование порошка в пресс-форме, затем спекание в конвейерной печиОткрыть урок
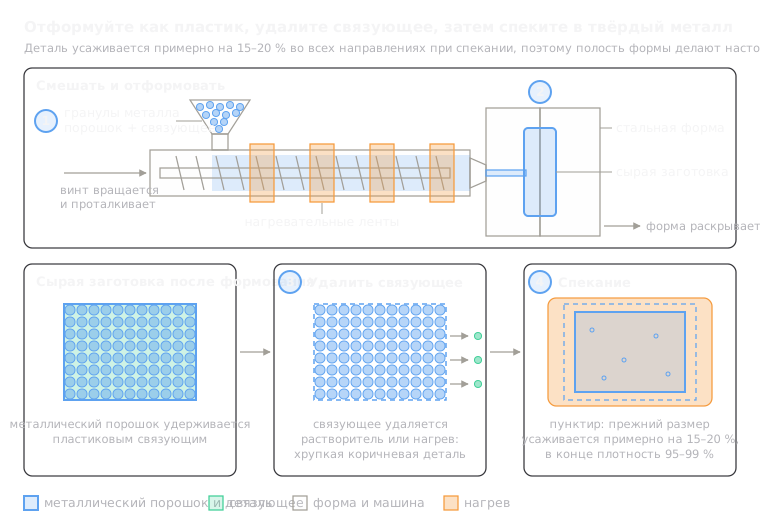 9.2Литьё металлов под давлением (MIM)Отформуйте пасту из порошка и связующего, удалите связующее, спекитеОткрыть урок
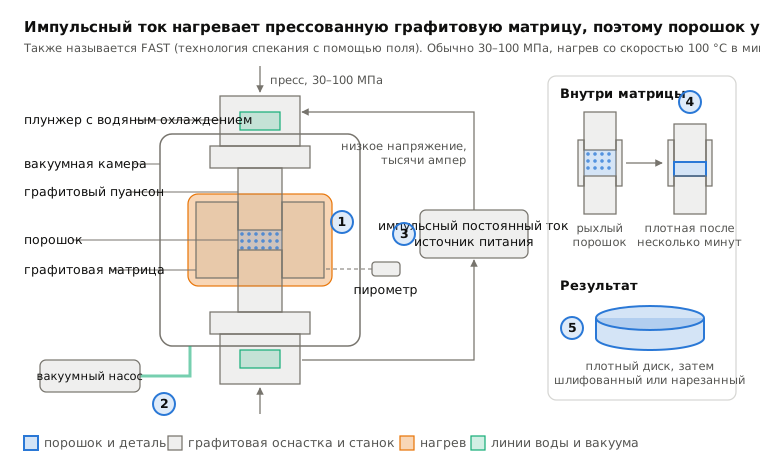
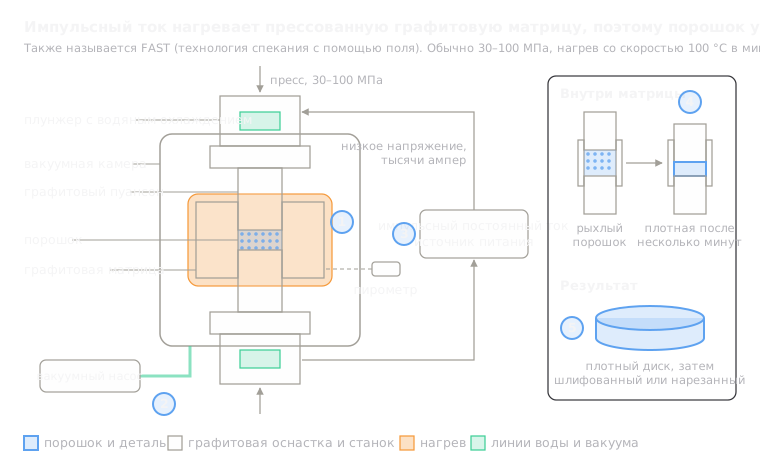 9.4Искровое плазменное спекание (SPS)Импульсный ток за минуты нагревает спрессованную графитовую пресс-формуОткрыть урок
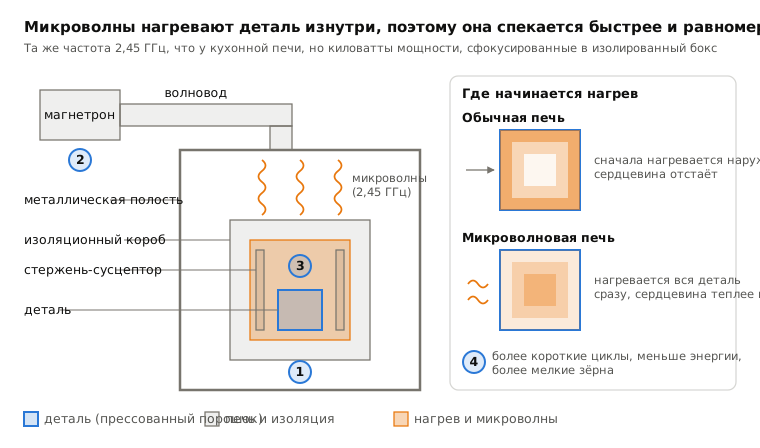
 9.5Микроволновое спеканиеМикроволны нагревают деталь изнутриОткрыть урок
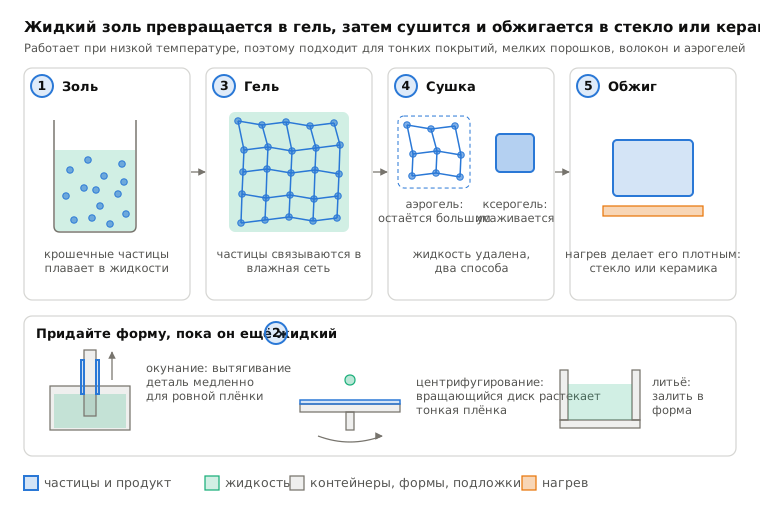
 9.6Золь-гель технологияЖидкость превращается в гель, затем сушится и обжигаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.