

Порошковая металлургия (прессование и спекание)
Прессование порошка в пресс-форме, затем спекание в конвейерной печи
Порошковая металлургия делает металлические детали, ни разу не расплавляя металл: тонкий порошок прессуют в пресс-форме, затем нагревают, пока частицы не соединятся. Так делают маленькие шестерни в аккумуляторных дрелях и маслонаполненные бронзовые втулки в настольных вентиляторах. Это один из самых дешёвых способов изготавливать небольшие точные металлические детали миллионами.
Как это работает
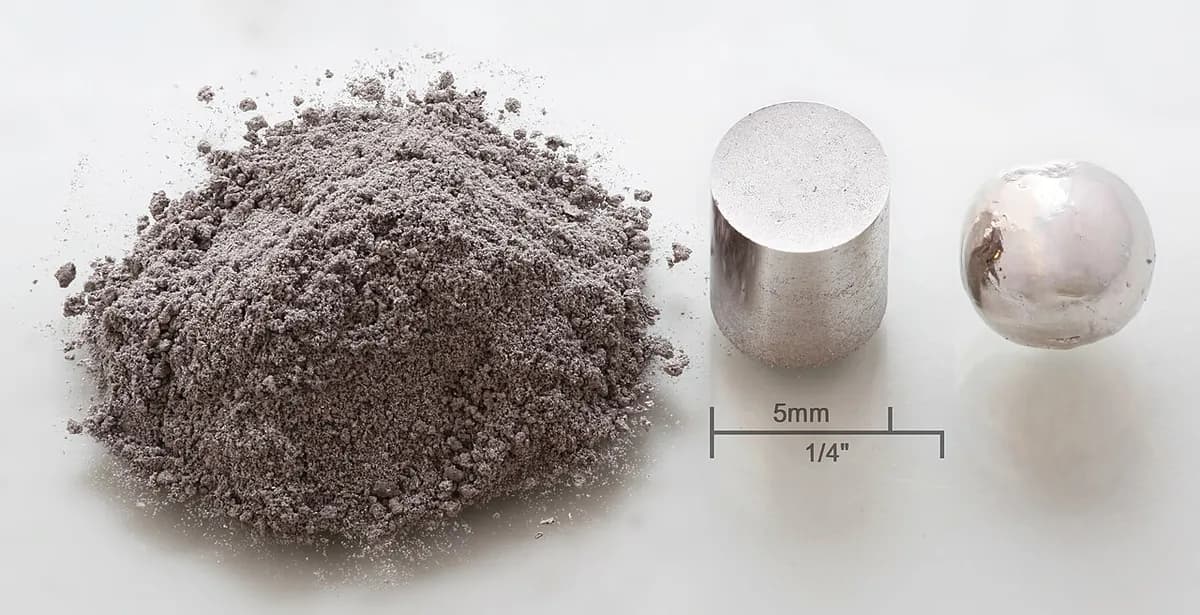
Смешайте. Тонкий металлический порошок с зёрнами в основном менее 0,15 мм (примерно как мука) смешивают с порошками легирующих добавок, такими как графит или медь. Добавляют около 0,5–1% воскового смазочного материала, чтобы порошок скользил в пресс-форме.
Заполнить. Подающая каретка скользит над матрицей и сбрасывает порошок в полость (углубление, задающее форму). Нижний пуансон стоит на заданной глубине, поэтому каждая засыпка содержит одинаковое количество.
Прессовать. Верхний и нижний пуансоны сжимают порошок с обоих концов давлением около 400–800 МПа (4–8 тонн на квадратный сантиметр). Получается «сырая» деталь: полной формы, но удерживаемая только сцепленными зёрнами, поэтому она хрупкая примерно как мел.
Выбросить. Нижний пуансон поднимается и выталкивает деталь. Подающая каретка отодвигает её в сторону, возвращаясь для новой засыпки, поэтому пресс делает деталь каждые несколько секунд.
Спекание. Сетчатая лента проносит детали через длинную печь, заполненную защитным газом (газом, предотвращающим окисление — реакцию, лежащую в основе ржавчины). Сначала выгорает смазка. Затем при температуре около 1120 °C для железа и стали атомы перемещаются через каждую точку контакта (диффузия) и наращивают сплошные «перешейки» между частицами.
При необходимости доведите. Многие детали готовы уже на выходе из печи. Другие проходят калибровочный пресс для более точных размеров, пропитку маслом для самосмазывающихся подшипников, термообработку для твёрдости или механическую обработку боковых отверстий и резьбы.
Ключевые факты
- Материалы
- В основном железо и сталь; также нержавеющая сталь, бронза, латунь, медь, алюминий, магнитные сплавы и карбид вольфрама
- Типичные детали
- Шестерни, звёздочки, кулачки, втулки, детали замков, магниты, фильтры
- Размер детали
- Обычно от нескольких граммов до около 2 кг, в основном размером с ладонь; усилие пресса ограничивает площадь
- Точность
- Около ±0,05–0,1 мм после спекания; точнее после калибровочного пресса
- Качество поверхности
- Мелкозернистая матовая серая, примерно Ra 1–3 мкм (Ra — средняя высота неровностей поверхности)
- Подходящая партия
- Большие объёмы: обычно от около 10 000 до миллионов деталей в год
- Стоимость оснастки и оборудования
- Комплект пресс-формы примерно $10 000–100 000; прессы и печи стоят от сотен тысяч до миллионов долларов
- Скорость
- Около 10–30 деталей в минуту на один пресс; путь через печь занимает примерно 1–3 часа, но идёт без остановки
Сильные стороны и ограничения
Сильные стороны
- Форма, близкая к окончательной: почти без механической обработки и с очень малыми отходами
- Низкая стоимость детали при больших объёмах
- Позволяет получать смеси, невозможные при плавлении, например медь–вольфрам или металл со встроенными порами
- Очень повторяемо от детали к детали
Ограничения
- Оставшиеся поры (часто 5–15% объёма) делают детали слабее цельной стали
- Комплекты пресс-форм дороги, поэтому малые партии редко окупаются
- Детали должны выниматься из пресс-формы прямо: без поднутрений и боковых отверстий
- Размер и высота ограничены усилием пресса и тем, насколько равномерно уплотняется порошок
Где применяется
- АвтомобилестроениеШестерни масляных насосов, звёздочки привода ГРМ, роторы фазорегуляторов, ступицы синхронизаторов коробок передач
- Электроинструмент и бытовая техникаПланетарные шестерни; самосмазывающиеся втулки в дрелях, вентиляторах и миксерах
- Замки и фурнитураКулачки замков, рычаги, детали защёлок
- ЭлектротехникаМагнитомягкие сердечники двигателей, ферритовые и редкоземельные магниты
- ФильтрыПористые бронзовые и стальные фильтры, глушители на воздушных клапанах
- Режущий инструментПластины и наконечники свёрл из карбида вольфрама
Как узнать процесс
- Однородная матовая серая поверхность; под лупой можно заметить крошечные поры.
- Формы, похожие на призмы: контур остаётся одним и тем же сверху донизу, с плоскими гранями и уступами только вдоль направления прессования.
- Бронзовые втулки, которые на ощупь слегка маслянистые, потому что их поры удерживают масло.
- Фаски, заканчивающиеся крошечной площадкой у края, потому что острая как нож кромка пуансона сломалась бы.
Сравните с
Смотрите
MPIF Videos · Весь путь от порошка до готовой детали, от отраслевой ассоциации
Simeko AG · Что происходит между частицами внутри печи
Comtec Mfg., Inc. · Настоящие прессы для уплотнения, печь спекания и готовые детали
GKN Powder Metallurgy · Как делают сам металлический порошок и современные производственные линии
Смотреть реальные фото
- Википедия: Powder metallurgy — обзор процесса с фотографиями спечённых деталей
- Поиск фотографий в Wikimedia Commons
Запомните
- Спрессуйте порошок в форму, затем нагрейте его ниже температуры плавления, чтобы частицы соединились.
- Лучше всего подходит для небольших деталей простого контура, выпускаемых сотнями тысяч почти без отходов.
- Оставшиеся поры стоят некоторой прочности, но именно они делают возможными самосмазывающиеся подшипники и фильтры.
Ещё в главе «Порошки и керамика»
Все 100 процессов
 9.2Литьё металлов под давлением (MIM)Отформуйте пасту из порошка и связующего, удалите связующее, спекитеОткрыть урок
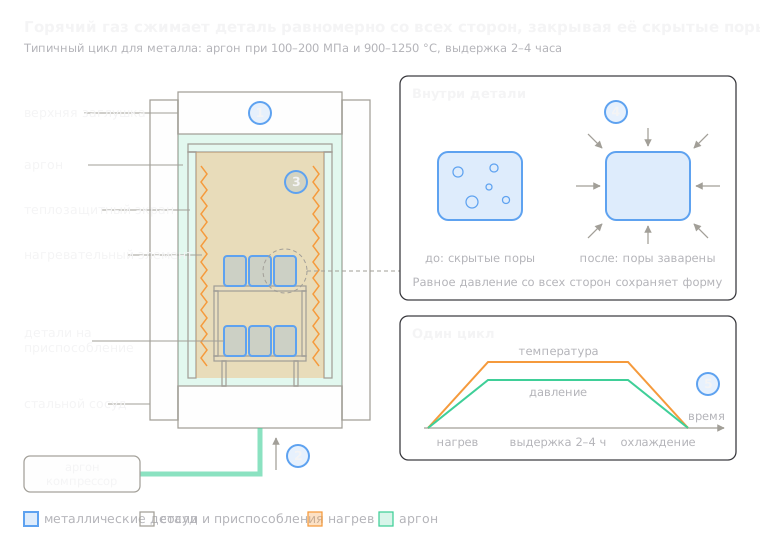 9.3Горячее изостатическое прессование (HIP)Сжатие горячим аргоном со всех сторон закрывает порыОткрыть урок
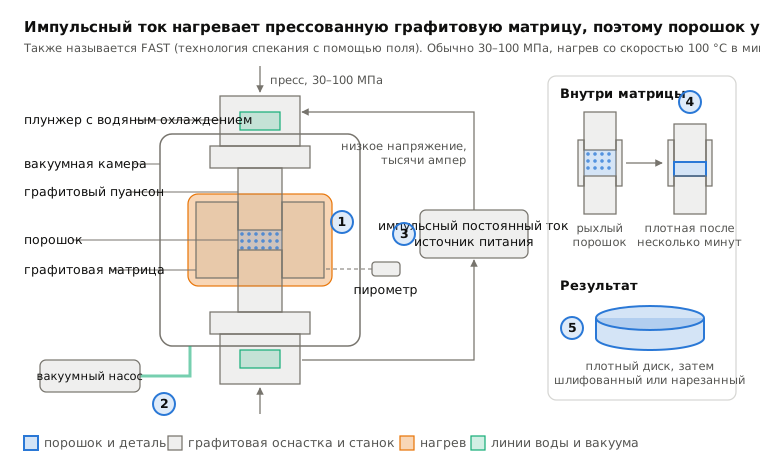
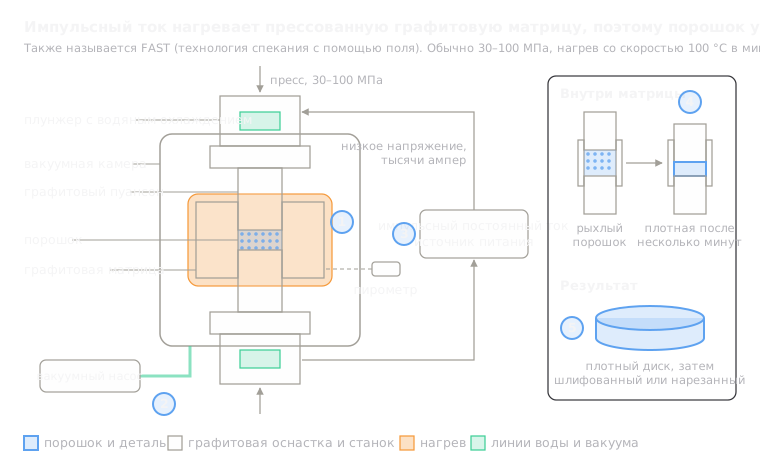 9.4Искровое плазменное спекание (SPS)Импульсный ток за минуты нагревает спрессованную графитовую пресс-формуОткрыть урок
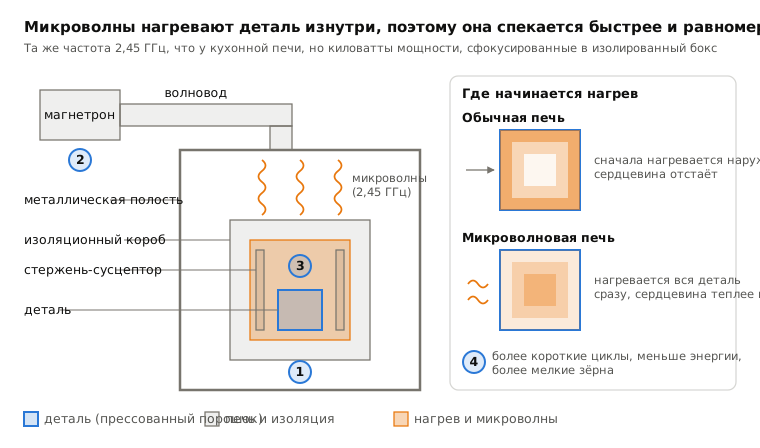
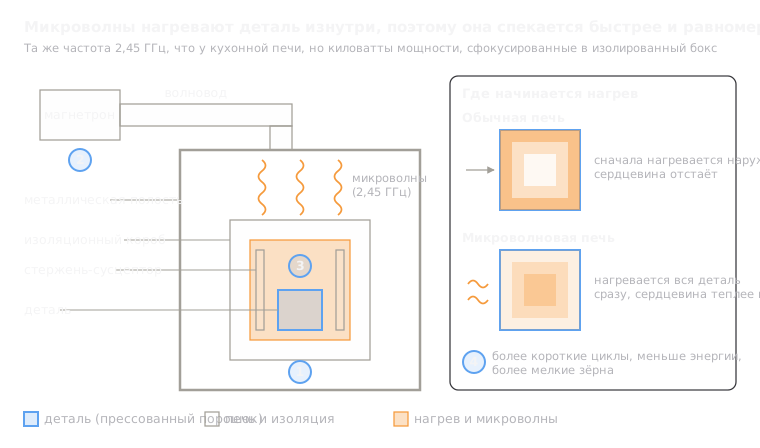 9.5Микроволновое спеканиеМикроволны нагревают деталь изнутриОткрыть урок
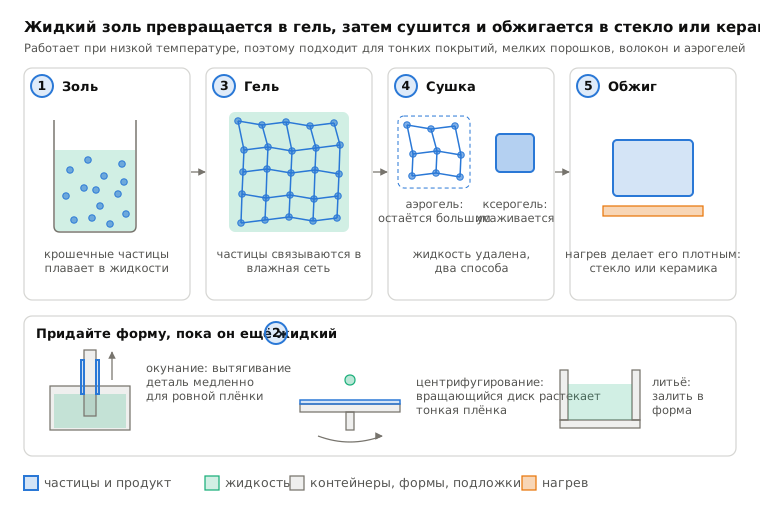
 9.6Золь-гель технологияЖидкость превращается в гель, затем сушится и обжигаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.