

Искровое плазменное спекание (SPS)
Импульсный ток за минуты нагревает спрессованную графитовую пресс-форму
Искровое плазменное спекание (SPS) прессует порошок в графитовой пресс-форме, пока через неё идёт огромный импульсный электрический ток. Пресс-форма нагревается сама, поэтому порошок превращается в плотное твёрдое тело за минуты, а не часы. Лаборатории используют его для создания новых материалов, например сверхтвёрдой керамики, которую обычные печи с трудом уплотняют.
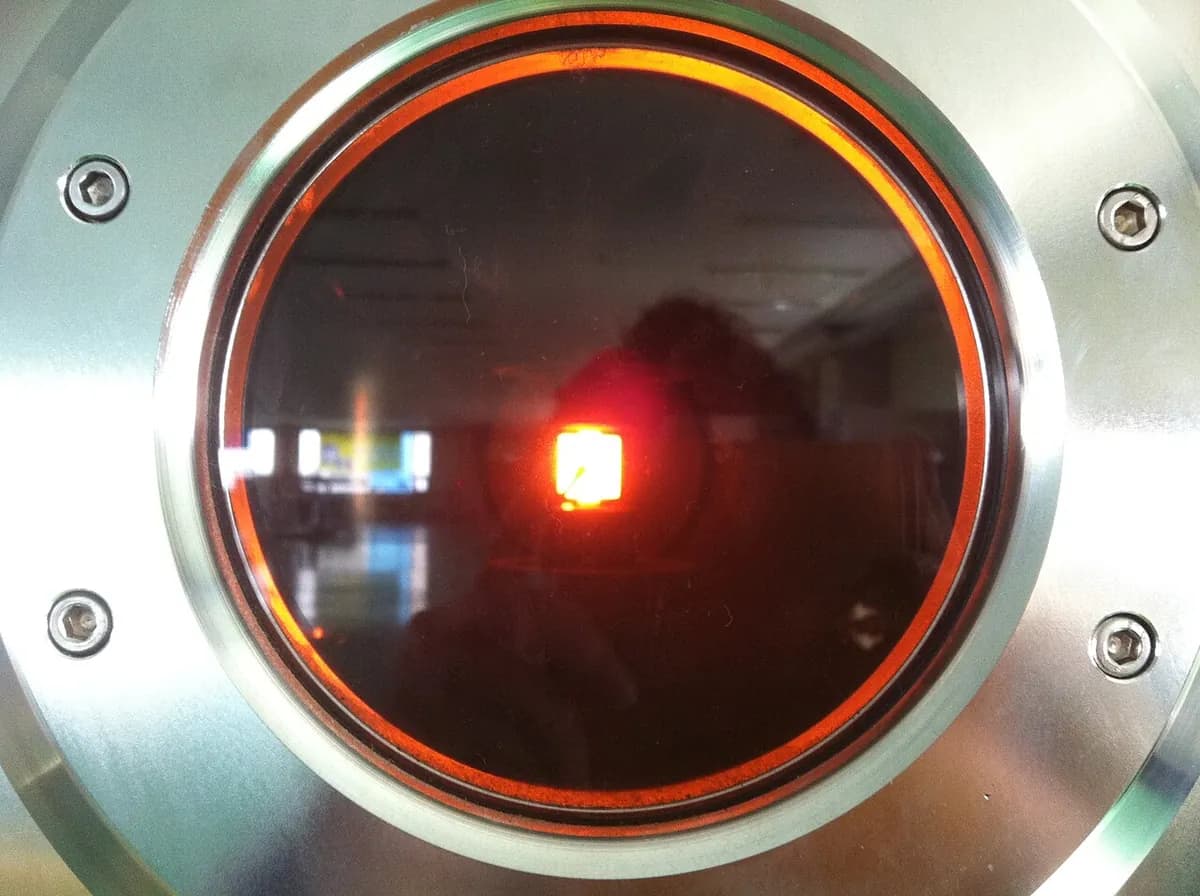
Как это работает
Заполните пресс-форму. Порошок засыпают в графитовую матрицу (толстую трубу) между двумя графитовыми пуансонами. Матрицу обычно выстилают графитовой фольгой, чтобы деталь вынималась.
Загрузите и откачайте воздух. Комплект пресс-формы помещают между рабочими штоками пресса с водяным охлаждением внутри камеры. Воздух откачивают (вакуум) или заменяют аргоном, чтобы горячий графит и порошок не сгорели.
Прессуйте и пропускайте ток. Штоки давят обычно с усилием 30–100 МПа, пока источник питания посылает через графит импульсный постоянный ток — тысячи ампер при нескольких вольтах. Пресс-форма нагревается изнутри электрическим сопротивлением, как проволока тостера, со скоростью 100 °C в минуту и более. Несмотря на название, обычно нет ни искры, ни плазмы.
Выдержите недолго. После обычно 5–10 минут при пиковой температуре (часто 1000–2000 °C, в зависимости от материала) частицы соединяются, а поры выдавливаются. Шток движется вниз по мере усадки порошка, что показывает, когда он стал плотным.
Остудите и вытолкните. При выключенном питании штоки с водяным охлаждением быстро уносят тепло. Плотный диск выпрессовывают из пресс-формы, а его графитовый слой сошлифовывают перед резкой или доводкой.
Ключевые факты
- Материалы
- Керамика (оксид алюминия, карбид кремния, бориды), твёрдые сплавы, вольфрам и другие тугоплавкие металлы, термоэлектрики, композиты, очень тонкие порошки
- Типичные детали
- Диски и простые блоки: мишени для распыления, броневые плитки, заготовки режущих инструментов, исследовательские образцы
- Размер детали
- В основном диски 10–50 мм в лабораториях; промышленные машины делают детали до нескольких сотен миллиметров в поперечнике
- Точность
- Грубая после спекания: диаметр задан пресс-формой, толщина менее точно; окончательные допуски получаются шлифовкой
- Качество поверхности
- Серый графитовый слой, затем сошлифовываемый или полируемый
- Подходящая партия
- От единичных изделий до малых партий: исследования, прототипы и специальные детали
- Стоимость оснастки и оборудования
- Графитовые пресс-формы — расходный материал стоимостью примерно от десятков до сотен долларов; машины — от нескольких сотен тысяч долларов (лабораторные) до миллионов (промышленные)
- Скорость
- Обычно 10–30 минут на цикл плюс охлаждение, по одной детали или небольшому пакету за раз
Сильные стороны и ограничения
Сильные стороны
- Очень быстро: минуты вместо часов
- Сохраняет зёрна (крошечные кристаллы в материале) очень мелкими, что может сделать материал прочнее или даже прозрачным
- Уплотняет трудно спекаемые материалы, такие как бориды и карбиды, часто без добавок
- Может соединять слои разных материалов за один запуск
Ограничения
- Только простые формы: диски, блоки, короткие цилиндры
- Небольшие детали и низкая производительность на машину
- Графитовая оснастка ограничивает давление примерно 100 МПа и может добавлять углерод на поверхность
- Температура может быть неравномерной в больших деталях или в непроводящих порошках
Где применяется
- Исследовательские лабораторииНовые керамики, сплавы и композиты; быстрые испытания множества рецептур
- ЭлектроникаТермоэлектрические материалы, мишени для распыления при нанесении тонких плёнок
- Оборона и аэрокосмическая отрасльБроня из карбида бора, керамика для экстремального нагрева
- ИнструментЗаготовки режущих инструментов и детали из твёрдых сплавов
- ОптикаПрозрачная керамика, например окна из шпинели, в основном в исследовательском масштабе
Как узнать процесс
- Плоские диски или короткие цилиндры точно формы круглой пресс-формы.
- Серый графитовый слой на необработанных деталях.
- Шлифованные поверхности почти на каждой готовой детали, поскольку детали SPS редко используют в том виде, в каком они выходят.
Сравните с
Смотрите
Prof. Neha Gupta · Принцип: импульсный ток через графитовую пресс-форму под давлением
Haoyuevac · Настоящий лабораторный запуск, пресс-форма раскаляется при нагреве
ThermalTechnology1 · Промышленная система: камера, колонна пресса и управление
Taylor Sparks · Для чего SPS используют в промышленности и его ограничения
Смотреть реальные фото
- Википедия: Spark plasma sintering — другие названия (FAST, PECS), скорости нагрева и материалы; в основном текст
- Поиск фотографий в Wikimedia Commons
Запомните
- SPS нагревает пресс-форму и порошок напрямую большим импульсным током при одновременном прессовании.
- Минуты вместо часов сохраняют мелкие зёрна и уплотняют твёрдые материалы.
- Это лабораторный и специальный процесс для простых дисков и блоков, а не для массового производства.
Ещё в главе «Порошки и керамика»
Все 100 процессов
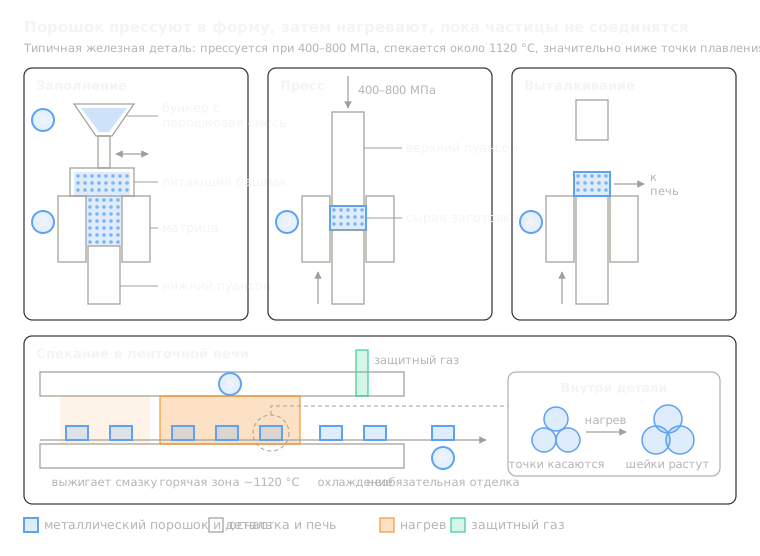 9.1Порошковая металлургия (прессование и спекание)Прессование порошка в пресс-форме, затем спекание в конвейерной печиОткрыть урок
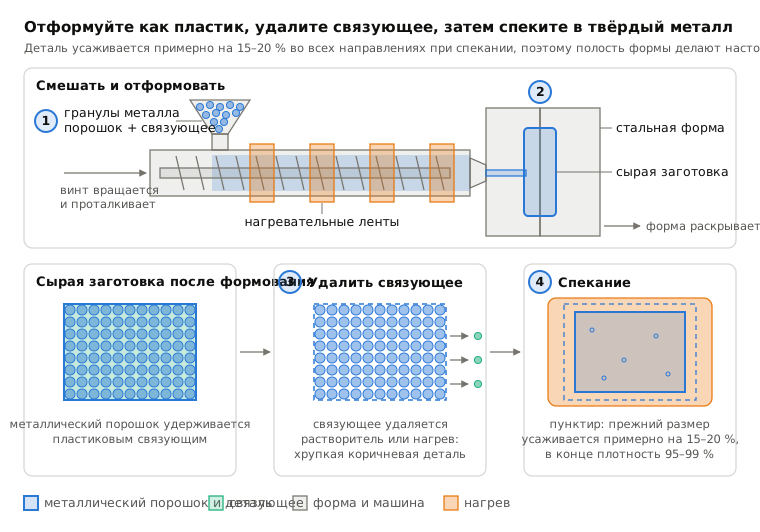
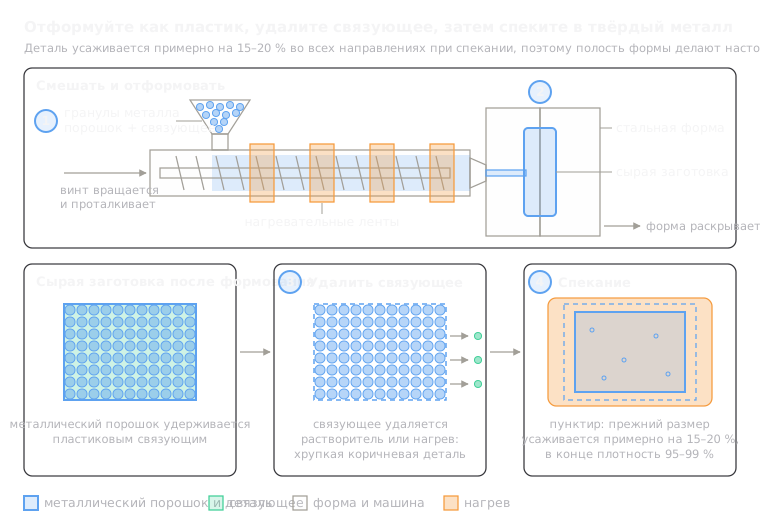 9.2Литьё металлов под давлением (MIM)Отформуйте пасту из порошка и связующего, удалите связующее, спекитеОткрыть урок
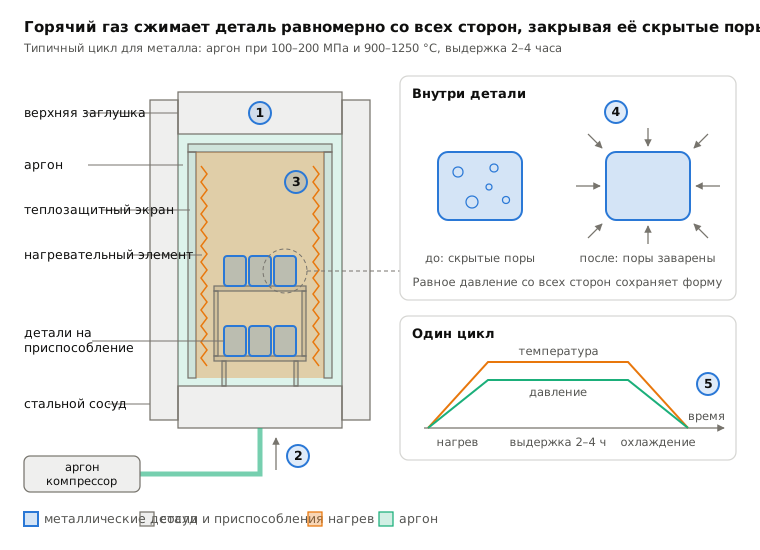
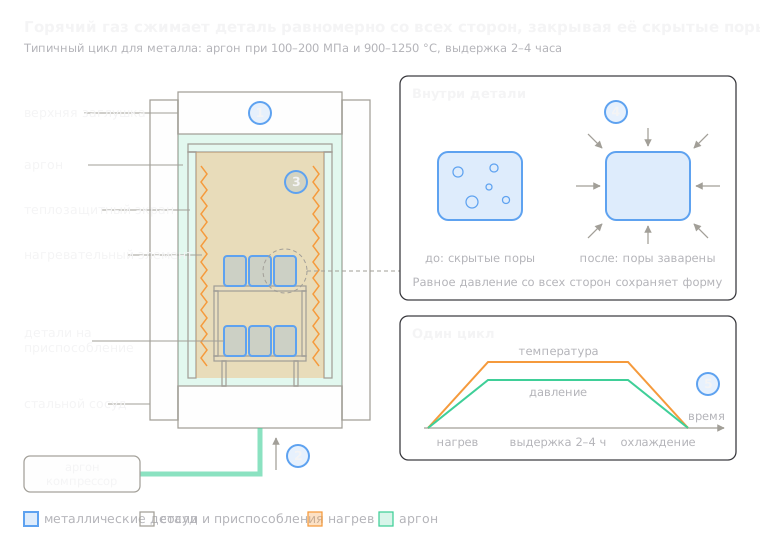 9.3Горячее изостатическое прессование (HIP)Сжатие горячим аргоном со всех сторон закрывает порыОткрыть урок
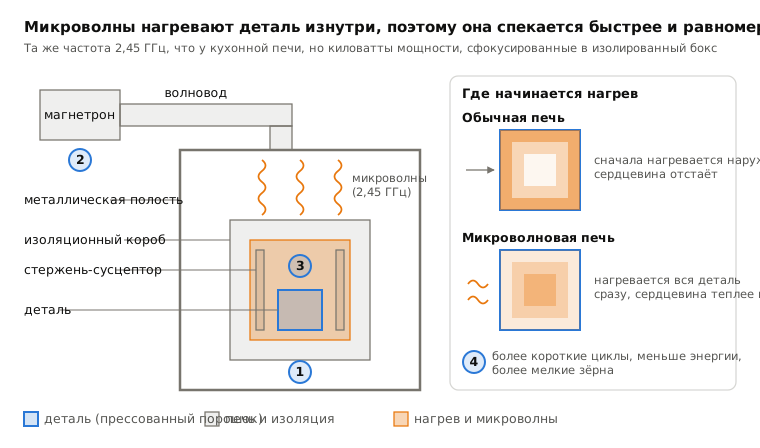
 9.5Микроволновое спеканиеМикроволны нагревают деталь изнутриОткрыть урок
 9.6Золь-гель технологияЖидкость превращается в гель, затем сушится и обжигаетсяОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.