

Экструзия (алюминиевые профили и пластиковые трубы)
Продавливание металла или пластика через фасонную фильеру
Экструзия продавливает материал через фасонное отверстие (фильеру), как зубную пасту из тюбика, получая длинную деталь с этим сечением. Оконные рамы и радиаторы — экструдированный алюминий; водопроводные трубы и изоляция кабелей — экструдированный пластик. Один раз получив фильеру, вы можете делать профиль любой длины.
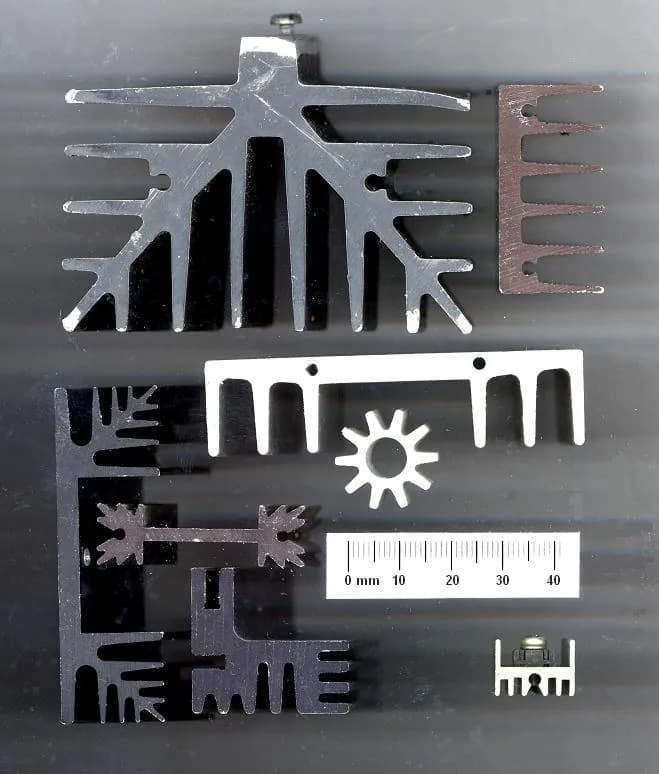
Как это работает
Нагреть заготовку. Заготовку (короткое толстое «полено» из алюминия) нагревают примерно до 450–500 °C. Она остаётся твёрдой и не светится, но становится достаточно мягкой, чтобы течь под давлением.
Надавить плунжером. Заготовку загружают в нагретый контейнер. Гидравлический плунжер давит на неё с усилием от сотен до тысяч тонн.
Продавить через фильеру. Металл течёт через фильеру (толстый стальной диск с фасонным отверстием). Он выходит профилем (длинной деталью с постоянным сечением). Для полых форм металл разделяется вокруг центрального стержня внутри фильеры и снова соединяется.
Остудить, вытянуть и нарезать. Тянущее устройство ведёт горячий профиль по столу, пока воздух или вода его охлаждают. Затем его растягивают до прямоты, режут на мерные длины и часто подвергают термообработке или анодированию (наносят защитный оксидный слой).
Пластиковая труба: расплавить шнеком. Пластиковые гранулы падают из бункера в нагретый цилиндр. Вращающийся шнек (как в мясорубке) плавит их теплом и трением и непрерывно проталкивает расплав вперёд.
Сформировать трубу. Расплав течёт через кольцевой зазор в фильере, вокруг центрального дорна, который образует отверстие трубы.
Остудить, вытянуть и нарезать. Мягкая труба проходит через водяной бак, который фиксирует её окончательный размер. Тянущее устройство тянет её с постоянной скоростью, а пила режет на мерные длины.
Ключевые факты
- Материалы
- Алюминиевые сплавы (безусловно самый распространённый металл), медь, латунь, магний; пластики вроде ПВХ, полиэтилена и полипропилена
- Типичные детали
- Оконные и дверные рамы, радиаторы, рельсы и трубы, водопроводные трубы, изоляция кабелей, пластиковые планки и уплотнения
- Размер детали
- Алюминиевые профили от около сантиметра до десятков сантиметров в сечении, нарезанные длиной в несколько метров; пластиковые трубы диаметром от нескольких миллиметров до более метра
- Точность
- Алюминий: около ±0,1–0,3 мм на небольших сечениях. Пластиковая труба: обычно несколько десятых миллиметра
- Качество поверхности
- Гладкая, с едва заметными продольными линиями от фильеры; алюминий часто анодируют или красят
- Подходящая партия
- От коротких серий (фильеры дёшевы) до пластиковых линий, работающих круглосуточно без остановки
- Стоимость оснастки и оборудования
- Алюминиевые фильеры: часто от нескольких сотен до нескольких тысяч долларов. Прессы и полные линии: от сотен тысяч до миллионов
- Скорость
- Алюминий: целая заготовка прессуется за несколько минут. Пластик: непрерывно, обычно метры в минуту
Сильные стороны и ограничения
Сильные стороны
- Сложные сечения за один проход, включая полые
- Дешёвые фильеры делают доступными даже короткие серии нестандартного профиля
- Непрерывно и быстро, с малыми отходами (обрезки переплавляют)
- Хорошая поверхность, готова к анодированию или окраске
Ограничения
- Только постоянные сечения; отверстия или элементы поперёк длины нужно потом обрабатывать
- Очень тонкие стенки и острые углы получить трудно
- Длинные профили могут скручиваться или изгибаться и должны быть выправлены растяжением
- Твёрдые металлы, например сталь, требуют очень больших усилий и быстро изнашивают фильеры
Где применяется
- СтроительствоОконные и дверные рамы, секции навесных стен, ограждения, ПВХ-трубы для канализации
- ЭлектроникаРадиаторы, корпуса оборудования, профили для светодиодных лент
- ТранспортСекции кузовов поездов и автобусов, рейлинги на крыше, балки бамперов
- Сантехника и коммунальные сетиВодо- и газопроводные трубы, кабельные каналы, изоляция кабелей
- Потребительские товарыКарнизы для штор, рельсы лестниц, садовые шланги
- Еда (тот же принцип)Макароны, готовые завтраки, снеки
Как узнать процесс
- Сечение абсолютно одинаково по всей длине; на торце виден весь профиль.
- Тонкие прямые линии вдоль длины (линии от фильеры), лучше всего видны на голом алюминии при свете.
- Спиленные торцы, с отверстиями и вырезами, добавленными позже механической обработкой.
- На пластиковых трубах — печатный текст, повторяющийся по длине, наносимый при выходе трубы с линии.
Сравните с
Смотрите
Hydro · Весь алюминиевый путь, объяснённый шаг за шагом
corematerials · Простой разрез плунжера, заготовки и фильеры
Hydro · Настоящий пресс превращает заготовку в профиль
Machine GPM · Линия пластиковых труб: экструдер, охлаждающий бак, тянущее устройство и пила
Смотреть реальные фото
- Википедия: экструзия — схемы прямой и обратной экструзии, фотографии профилей и фильер
- Поиск фотографий в Wikimedia Commons
Запомните
- Экструзия продавливает материал через фасонную фильеру; изделие сохраняет это сечение на любой длине.
- Алюминий продавливает плунжер по одной заготовке; пластик плавится и непрерывно проталкивается шнеком.
- Дешёвые фильеры делают нестандартные профили доступными, даже малыми сериями.
Ещё в главе «Объёмная штамповка»
Все 100 процессов
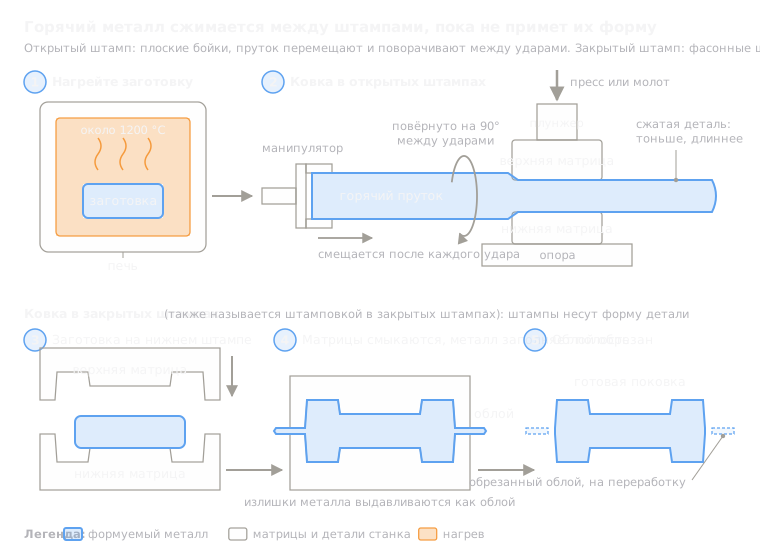 3.1ShortКовка (в открытых и закрытых штампах)Сжимает горячий металл между плоскими или фасонными штампамиОткрыть урок
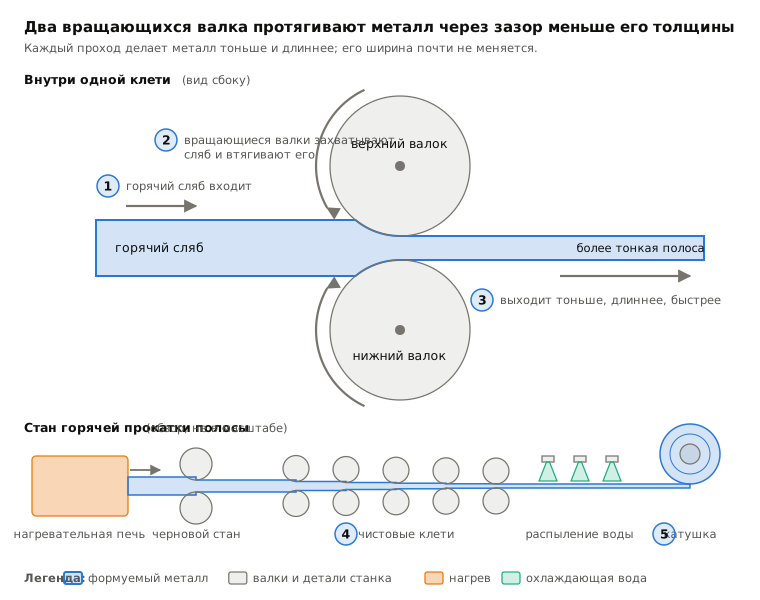
 3.2ПрокаткаПротяните металл через зазор между вращающимися валкамиОткрыть урок
 3.4Волочение проволокиПротягивайте пруток через всё более мелкие фильерыОткрыть урок
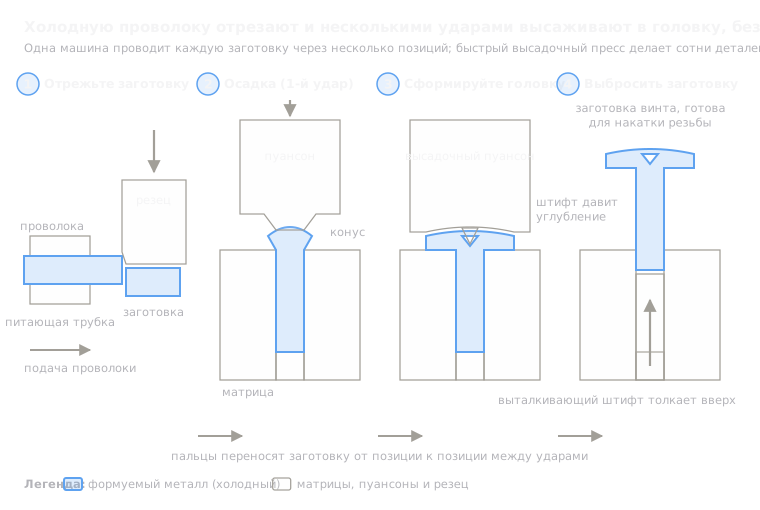 3.5Холодная высадкаРезка проволоки на заготовки и высадка головки в холодном состоянииОткрыть урок
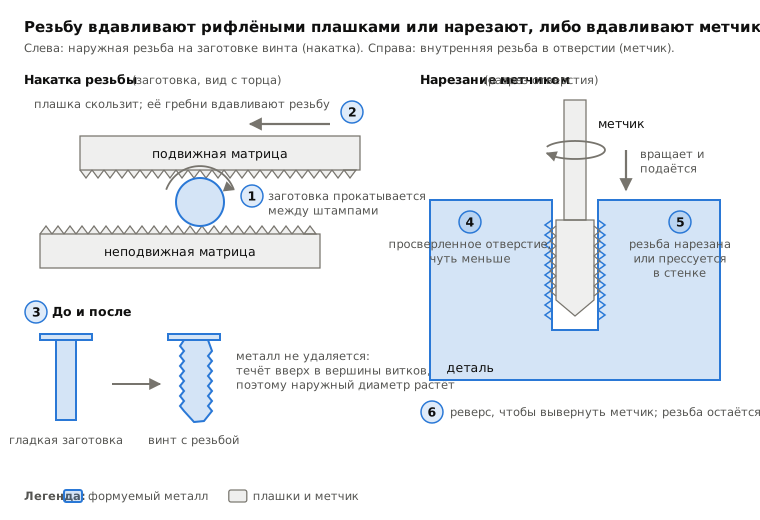
 3.6Накатка резьбы и нарезание метчикомНакатайте резьбу на заготовку или нарежьте либо выдавите её в отверстииОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.