

Холодная высадка
Резка проволоки на заготовки и высадка головки в холодном состоянии
Холодная высадка отрезает короткий кусок проволоки и расплющивает один его конец в головку, при комнатной температуре, за долю секунды. Почти каждый ваш винт, болт, гвоздь и заклёпка сделаны так. Почти нет отходов металла, и это один из самых быстрых способов сделать сплошную деталь.
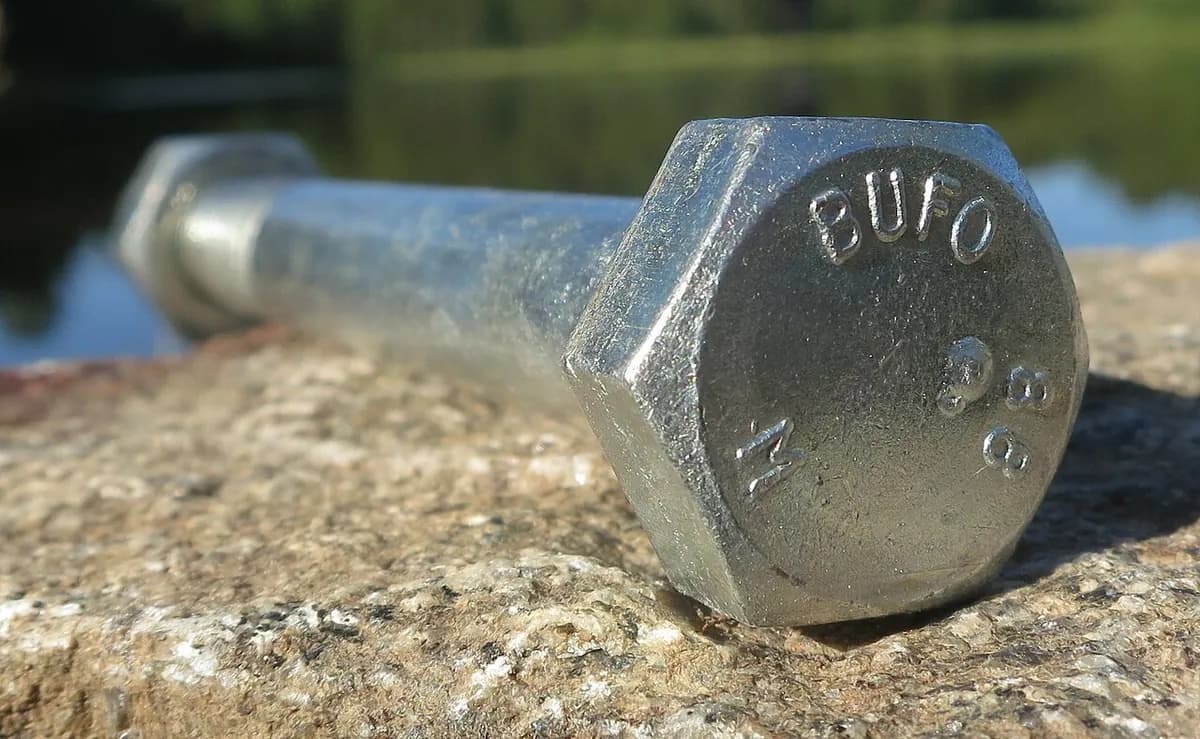
Как это работает
Отрезать заготовку. Тянутую проволоку (урок 3.4) подают из бухты, выпрямляют и проталкивают через подающую трубку. Нож отрезает заготовку (короткий слиток) точно нужной длины.
Осадить первым ударом. Передающие пальцы помещают заготовку в матрицу (закалённый блок с отверстием). Пуансон бьёт по её торцу и осаживает её (сплющивает, делая короче и толще) в грубый конус.
Сформировать головку. На следующей позиции высадочный пуансон расплющивает конус в окончательную головку. Штифт на пуансоне вдавливает шлиц, например крестообразный или шестигранный под отвёртку.
Выбросить. Выталкиватель выталкивает готовую заготовку из матрицы. Заготовка винта затем идёт на накатку резьбы (урок 3.6) и часто на термообработку и нанесение покрытия.
Ключевые факты
- Материалы
- Низко- и среднеуглеродистые стали, легированные стали, нержавеющая сталь, алюминий, медь и латунь
- Типичные детали
- Винты, болты, заклёпки, гвозди, штифты, заготовки шариков, корпуса свечей зажигания, небольшие валы
- Размер детали
- Обычно от примерно 1 мм до примерно 30 мм в диаметре и длиной до нескольких сотен миллиметров
- Точность
- Обычно около ±0,05–0,1 мм по диаметрам; головки чуть менее точные
- Качество поверхности
- Гладкие, слегка блестящие формованные поверхности, без следов резания
- Подходящая партия
- Очень большие: от десятков тысяч до миллионов одинаковых деталей
- Стоимость оснастки и оборудования
- Наборы матриц и пуансонов: тысячи долларов. Многопозиционные высадочные автоматы: от сотен тысяч до миллионов
- Скорость
- Мелкие детали: часто несколько сотен в минуту; крупные болты: десятки в минуту
Сильные стороны и ограничения
Сильные стороны
- Очень быстро и очень дёшево на деталь
- Почти нет отходов: нет стружки, почти вся проволока превращается в изделие
- Холодная деформация упрочняет металл, а волокна следуют форме головки
- Очень повторяемые детали с автоматических машин
Ограничения
- Оснастка и наладка окупаются только на очень больших партиях
- Ограничено довольно компактными круглыми формами из проволоки
- Металл должен быть достаточно пластичным, чтобы не треснуть при холодном сплющивании
- Точные элементы (мелкие резьбы, точные отверстия) требуют дополнительных операций
Где применяется
- КрепёжШурупы и винты, болты, заклёпки, гвозди
- АвтомобилестроениеКолёсные болты, болты двигателя, шпильки шаровых опор, детали клапанов
- ЭлектроникаКрошечные винты для телефонов и ноутбуков, контактные штифты
- СтроительствоАнкерные болты, конструкционные болты, гвозди
- ПодшипникиСтальные заготовки шариков перед шлифованием
Как узнать процесс
- Головка плавно переходит в стержень, без шва или линии сварки.
- Слегка шероховатый или сплющенный кончик с дальнего конца, где проволока была срезана.
- Буквы или цифры, выпуклые или вдавленные на головке пуансоном (класс прочности болта и клеймо производителя).
- Одинаковые детали тысячами, обычно продаются в коробках навалом.
Сравните с
Смотрите
Corey @ SmithReps · Минутный обзор того, как высаживают головки винтов
Nedschroef Machinery · Как многопозиционный автомат формует деталь удар за ударом
Arjaan Buijk · Моделирование течения металла на каждой позиции
INFASCO · Завод болтов: от бухты проволоки до готового болта
Смотреть реальные фото
- Википедия: холодная высадка — принцип, типы высадочных автоматов и течение волокон
- Поиск фотографий в Wikimedia Commons
Запомните
- Холодная высадка режет проволоку на заготовки и высаживает на них головку, в холодном состоянии, за несколько ударов.
- Несколько позиций в одной машине формуют каждую деталь шаг за шагом, сотни раз в минуту.
- Так делают почти все винты, болты и заклёпки, почти без отходов.
Ещё в главе «Объёмная штамповка»
Все 100 процессов
 3.1ShortКовка (в открытых и закрытых штампах)Сжимает горячий металл между плоскими или фасонными штампамиОткрыть урок
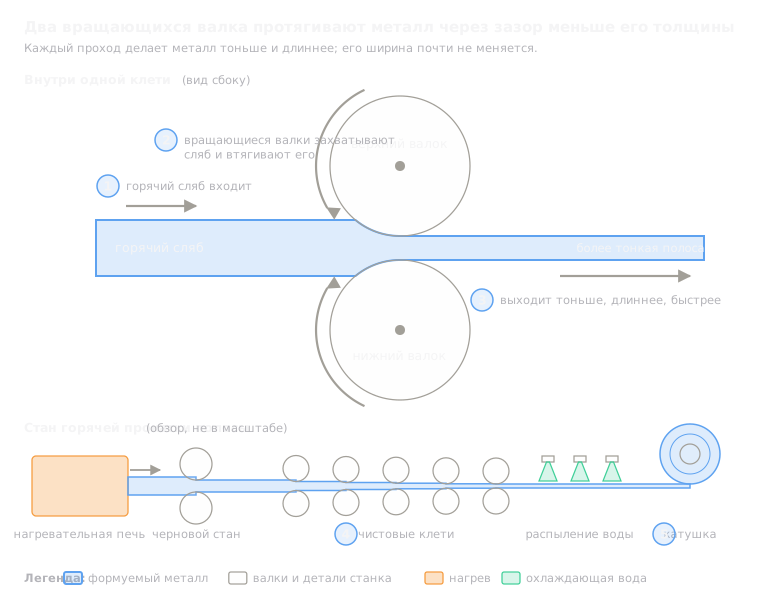 3.2ПрокаткаПротяните металл через зазор между вращающимися валкамиОткрыть урок
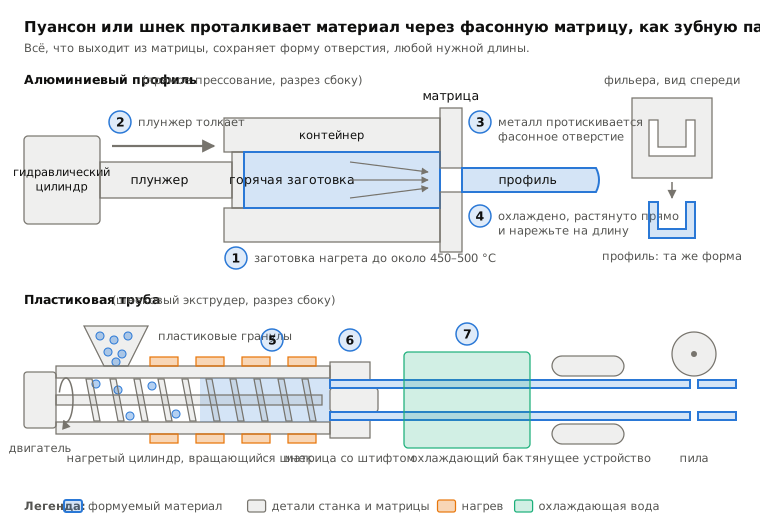
 3.3Экструзия (алюминиевые профили и пластиковые трубы)Продавливание металла или пластика через фасонную фильеруОткрыть урок
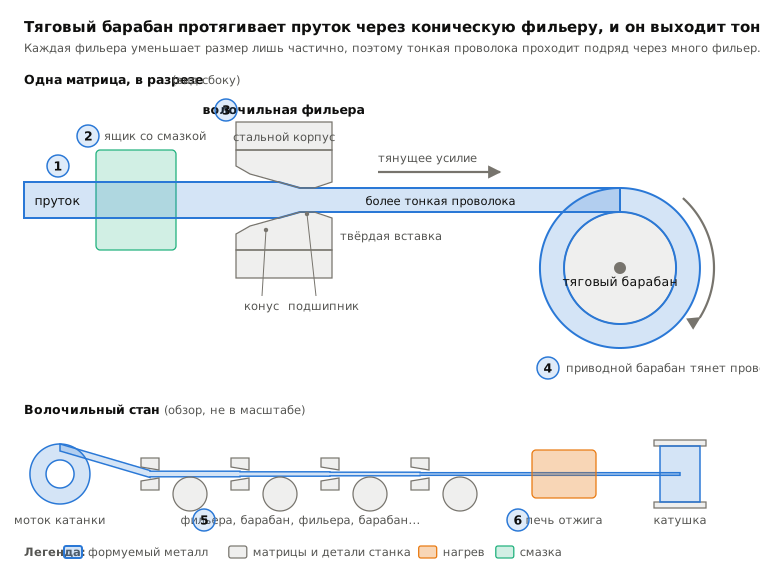
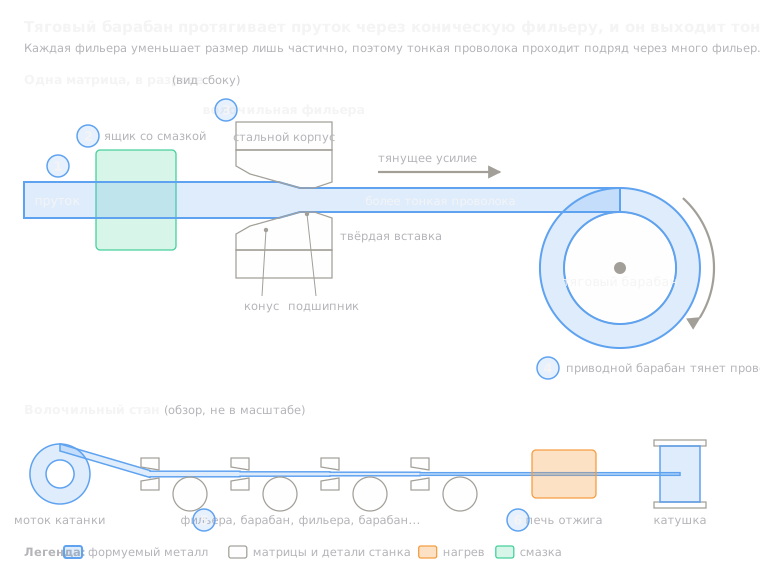 3.4Волочение проволокиПротягивайте пруток через всё более мелкие фильерыОткрыть урок
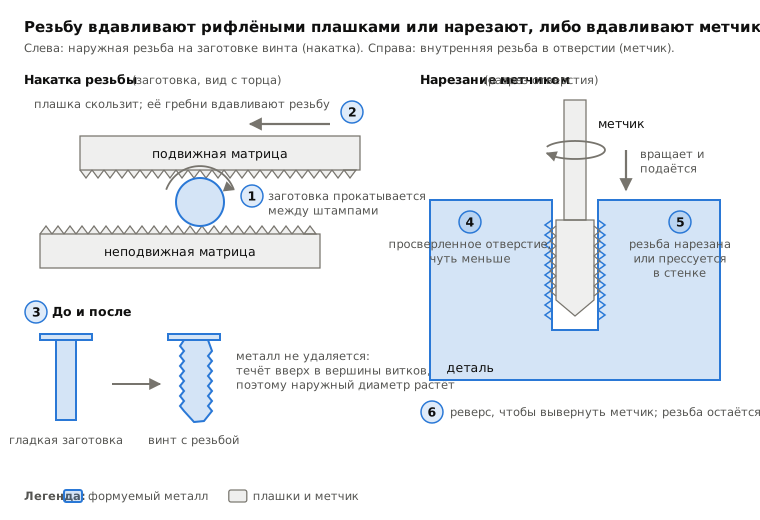
 3.6Накатка резьбы и нарезание метчикомНакатайте резьбу на заготовку или нарежьте либо выдавите её в отверстииОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.