

Прокатка
Протяните металл через зазор между вращающимися валками
Прокатка сжимает металл между двумя вращающимися валками, делая его тоньше и длиннее, почти как лапшерезка раскатывает тесто. Панели автомобильных кузовов, лист для банок из-под напитков, стальные балки и рельсы — всё это продукция прокатных станов. Большая часть стали и алюминия на каком-то этапе своей жизни проходит через валки.
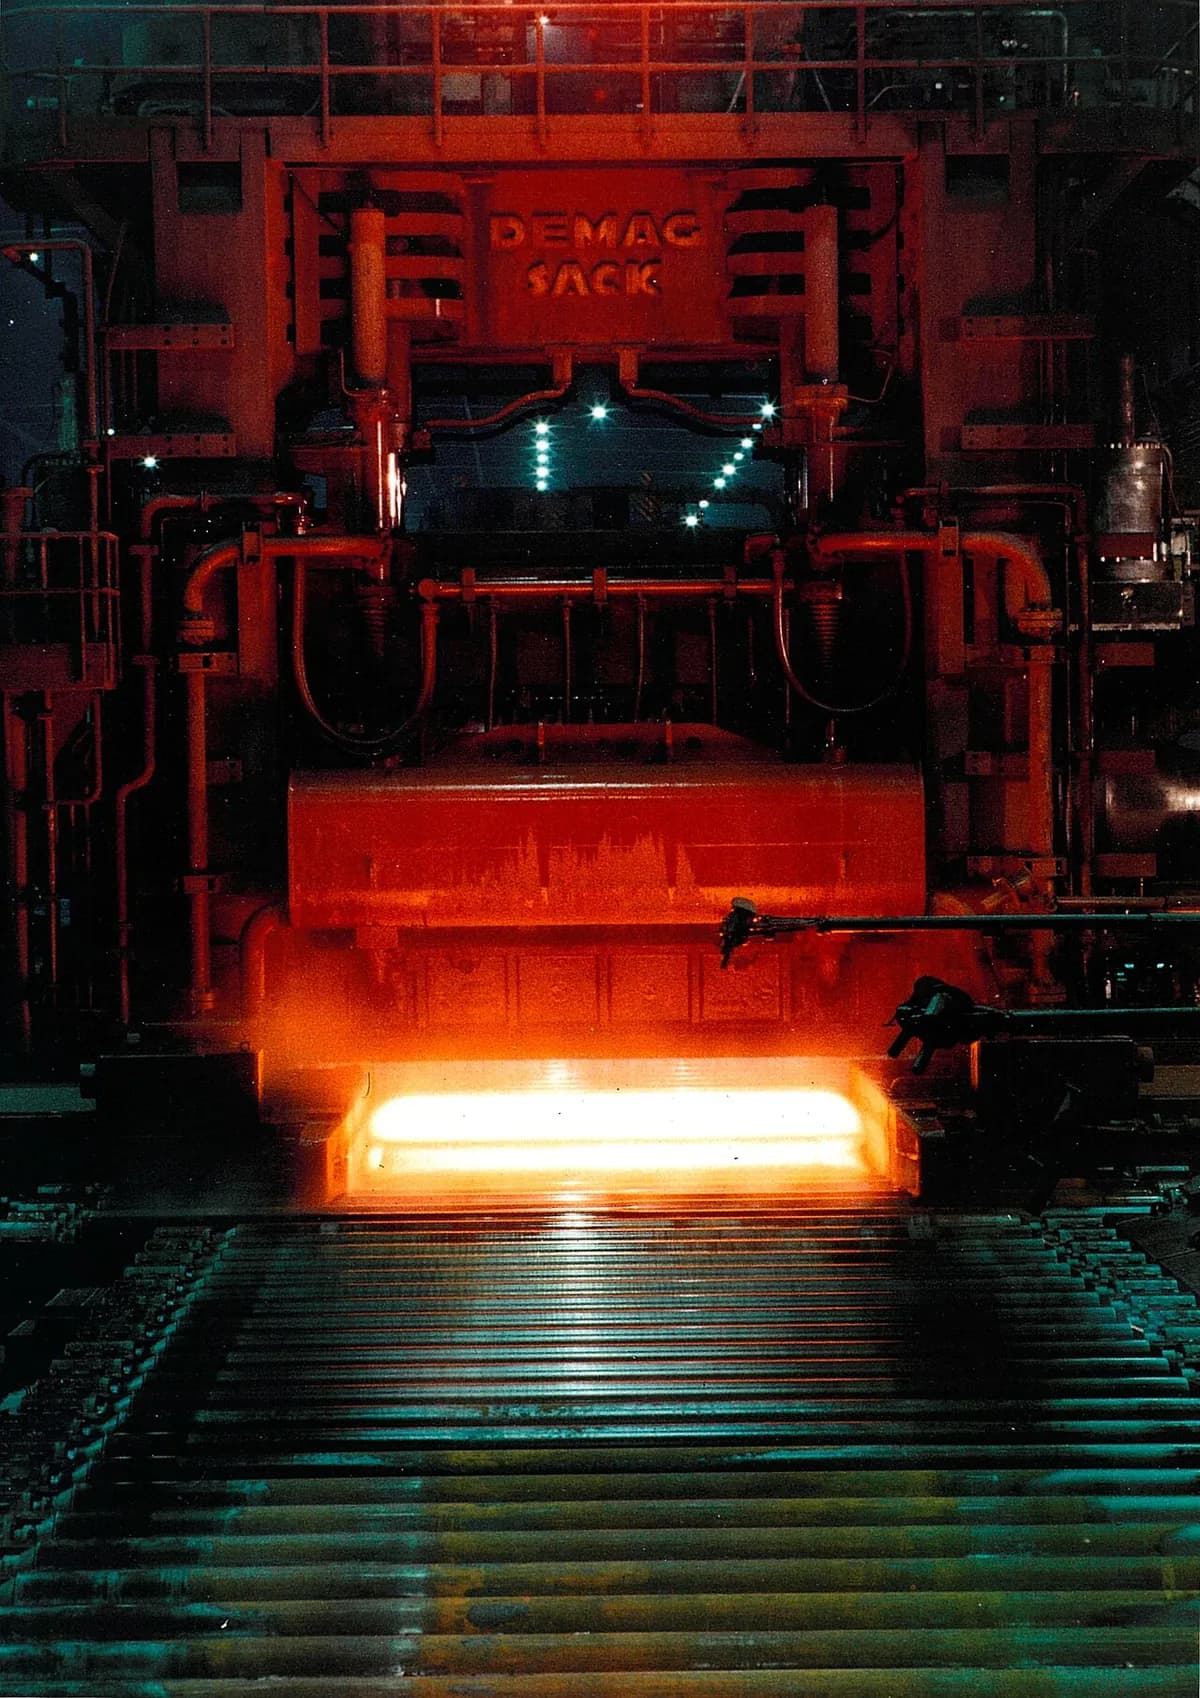
Как это работает
Подайте сляб. Сляб (толстый плоский блок металла, для стали часто толщиной около 20–25 см) поступает из нагревательной печи при температуре около 1100–1250 °C. Холодная прокатка, применяемая для тонкого и точного листа, начинается с уже прокатанной полосы при комнатной температуре.
Валки захватывают. Трение между вращающимися валками и слябом захватывает его и втягивает. Зазор между валками (расстояние между ними) установлен меньше входной толщины.
Сожмите и вытяните. В зазоре металл сдавливается тоньше. Его объём остаётся прежним, поэтому он выходит длиннее и быстрее, чем входил, а его ширина почти не меняется.
Повторяйте, клеть за клетью. Каждый проход убирает лишь часть толщины. Стан горячей прокатки сначала прогоняет сталь туда и обратно через черновой стан. Затем ряд чистовых клетей, каждая с меньшим зазором, доводит её до окончательной толщины.
Охладите и смотайте. Водяные форсунки охлаждают полосу, а моталка наматывает её в рулон массой во много тонн. Плиты и прутки вместо этого режут на длину, а калиброванные валки с ручьями формуют балки и рельсы (сортовая прокатка).
Ключевые факты
- Материалы
- Стали, алюминий, медь и латунь, титан, никелевые сплавы, цинк
- Типичные детали
- Лист и плита, рулоны полосы, фольга, прутки и катанка, двутавровые балки, рельсы
- Размер детали
- Полоса шириной до около 2 м и часто длиной свыше километра в рулоне; от плит толщиной более 100 мм до фольги тоньше волоса
- Точность
- Горячая прокатка: около ±0,1–0,2 мм по толщине. Холодная прокатка: около ±0,01–0,05 мм
- Качество поверхности
- Горячекатаный: тёмная, шелушащаяся оксидная плёнка (окалина). Холоднокатаный: гладкий и блестящий, готов к покраске или нанесению покрытия
- Подходящая партия
- Очень большие объёмы: крупный стан горячей прокатки прокатывает миллионы тонн в год
- Стоимость оснастки и оборудования
- Валки: от тысяч до сотен тысяч долларов каждый. Целый стан горячей прокатки: сотни миллионов долларов и более
- Скорость
- Полоса может выходить из последней чистовой клети со скоростью до около 20 м/с (более 70 км/ч)
Сильные стороны и ограничения
Сильные стороны
- Очень быстро и дёшево на тонну; станы работают круглосуточно
- Длинные изделия с одинаковой толщиной и сечением
- Горячая прокатка разрушает грубую литую структуру, делая металл прочнее
- Холодная прокатка даёт гладкий, точный и более прочный лист
Ограничения
- Огромные инвестиции, поэтому станы есть только у крупных производителей
- Только постоянные сечения (лист, пруток, балка, рельс); сложных 3D-форм нет
- Горячекатаные поверхности несут окалину и имеют менее жёсткие допуски
- Холоднокатаный металл упрочняется; между проходами его часто нужно отжигать (размягчать нагревом)
Где применяется
- АвтомобилестроениеПанели кузова, лонжероны шасси, диски из катаного листа
- СтроительствоДвутавры и H-балки, арматура (арматурный пруток), кровельный и облицовочный лист
- УпаковкаЛист для банок из-под напитков, алюминиевая фольга, белая жесть для консервных банок
- ТранспортЖелезнодорожные рельсы, судовая плита, авиационный алюминиевый лист
- Бытовая техника и электроникаКорпуса стиральных машин и холодильников, медная фольга для печатных плат
- ЭнергетикаПлита для трубопроводов, электротехническая сталь для трансформаторов и двигателей
Как узнать процесс
- Длинное изделие с одинаковой толщиной или сечением по всей длине: лист, плита, пруток, балка или рельс.
- Горячекатаная сталь имеет тёмную сине-серую, слегка шелушащуюся поверхность; холоднокатаная сталь гладкая, ровная и блестящая.
- Слабые полосы вдоль длины блестящего листа, показывающие направление прокатки.
- Выпуклые буквы или цифры, повторяющиеся вдоль рельса или балки, оттиснутые последней рабочей клетью.
Сравните с
Смотрите
Shubham Kola · Анимированные основы горячей и холодной прокатки
AIST Association for Iron & Steel Technology · Весь путь от сляба до рулона
ArcelorMittal Belgium · Настоящий стан горячей прокатки на полной скорости
Factory Secrets: How It's Made (third-party channel) · Как калиброванные валки формуют гигантские стальные балки
Смотреть реальные фото
- Википедия: Rolling (metalworking) — фотографии слябов, рабочих клетей и катаных изделий
- Поиск фотографий в Wikimedia Commons
Запомните
- Прокатка делает металл тоньше и длиннее, протягивая его через зазор между вращающимися валками.
- Горячая прокатка дёшево формует большие слябы; холодная прокатка даёт тонкий, гладкий, точный лист.
- Лист, плита, фольга, балки и рельсы — всё это выходит из прокатных станов.
Ещё в главе «Объёмная штамповка»
Все 100 процессов
 3.1ShortКовка (в открытых и закрытых штампах)Сжимает горячий металл между плоскими или фасонными штампамиОткрыть урок
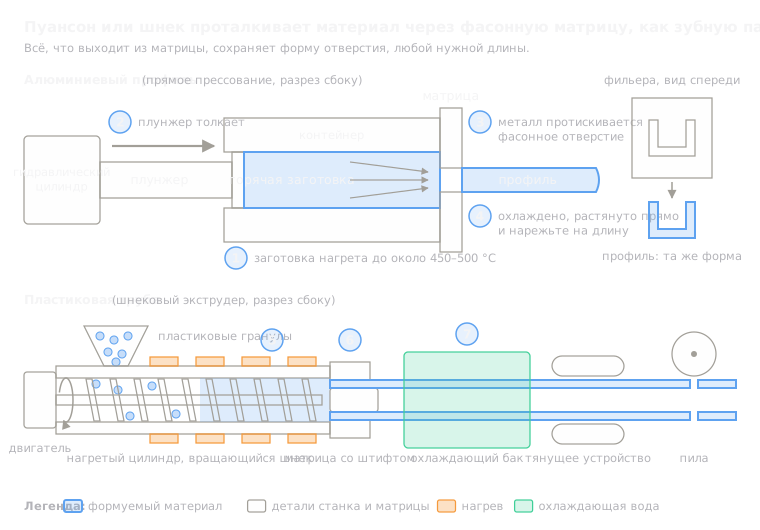 3.3Экструзия (алюминиевые профили и пластиковые трубы)Продавливание металла или пластика через фасонную фильеруОткрыть урок
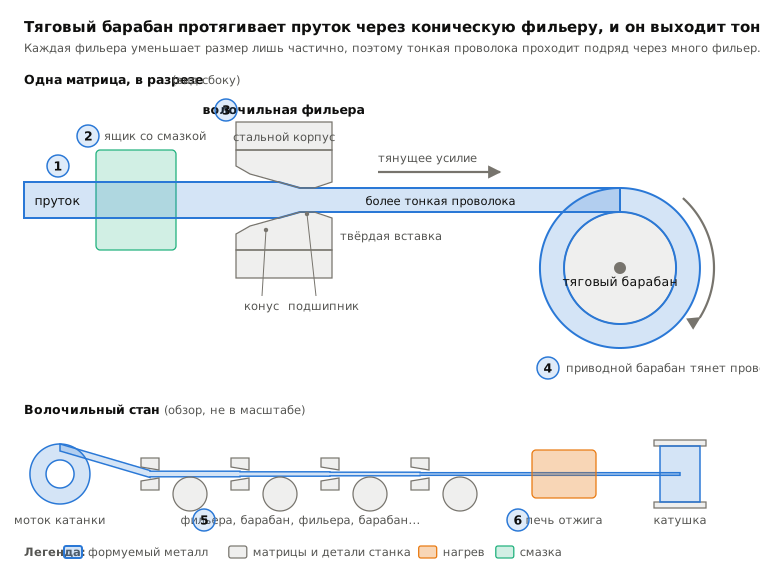
 3.4Волочение проволокиПротягивайте пруток через всё более мелкие фильерыОткрыть урок
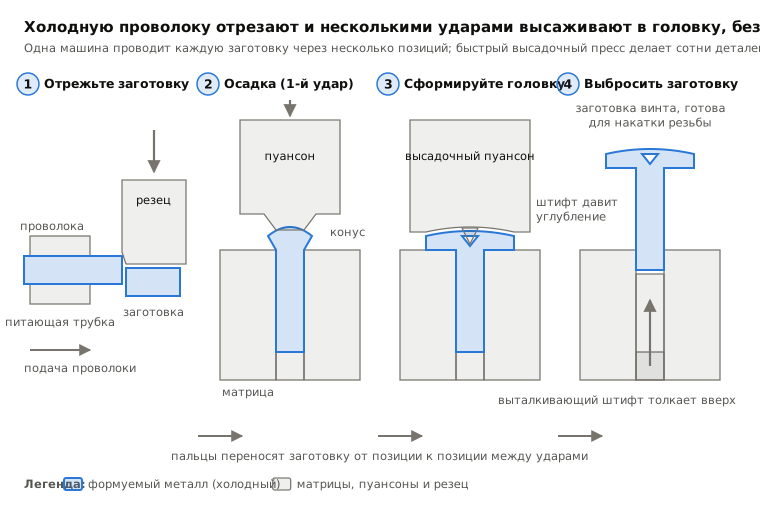
 3.5Холодная высадкаРезка проволоки на заготовки и высадка головки в холодном состоянииОткрыть урок
 3.6Накатка резьбы и нарезание метчикомНакатайте резьбу на заготовку или нарежьте либо выдавите её в отверстииОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.