

Ковка (в открытых и закрытых штампах)
Сжимает горячий металл между плоскими или фасонными штампами
Ковка формует сплошной кусок металла, сжимая или ударяя по нему, обычно пока он раскалён докрасна. Гаечные ключи, коленчатые валы автомобилей и детали шасси самолётов начинаются именно так. Металл никогда не плавится, поэтому его зерно (волокнистый рисунок его кристаллов) следует контуру детали, и поковки получаются очень прочными.
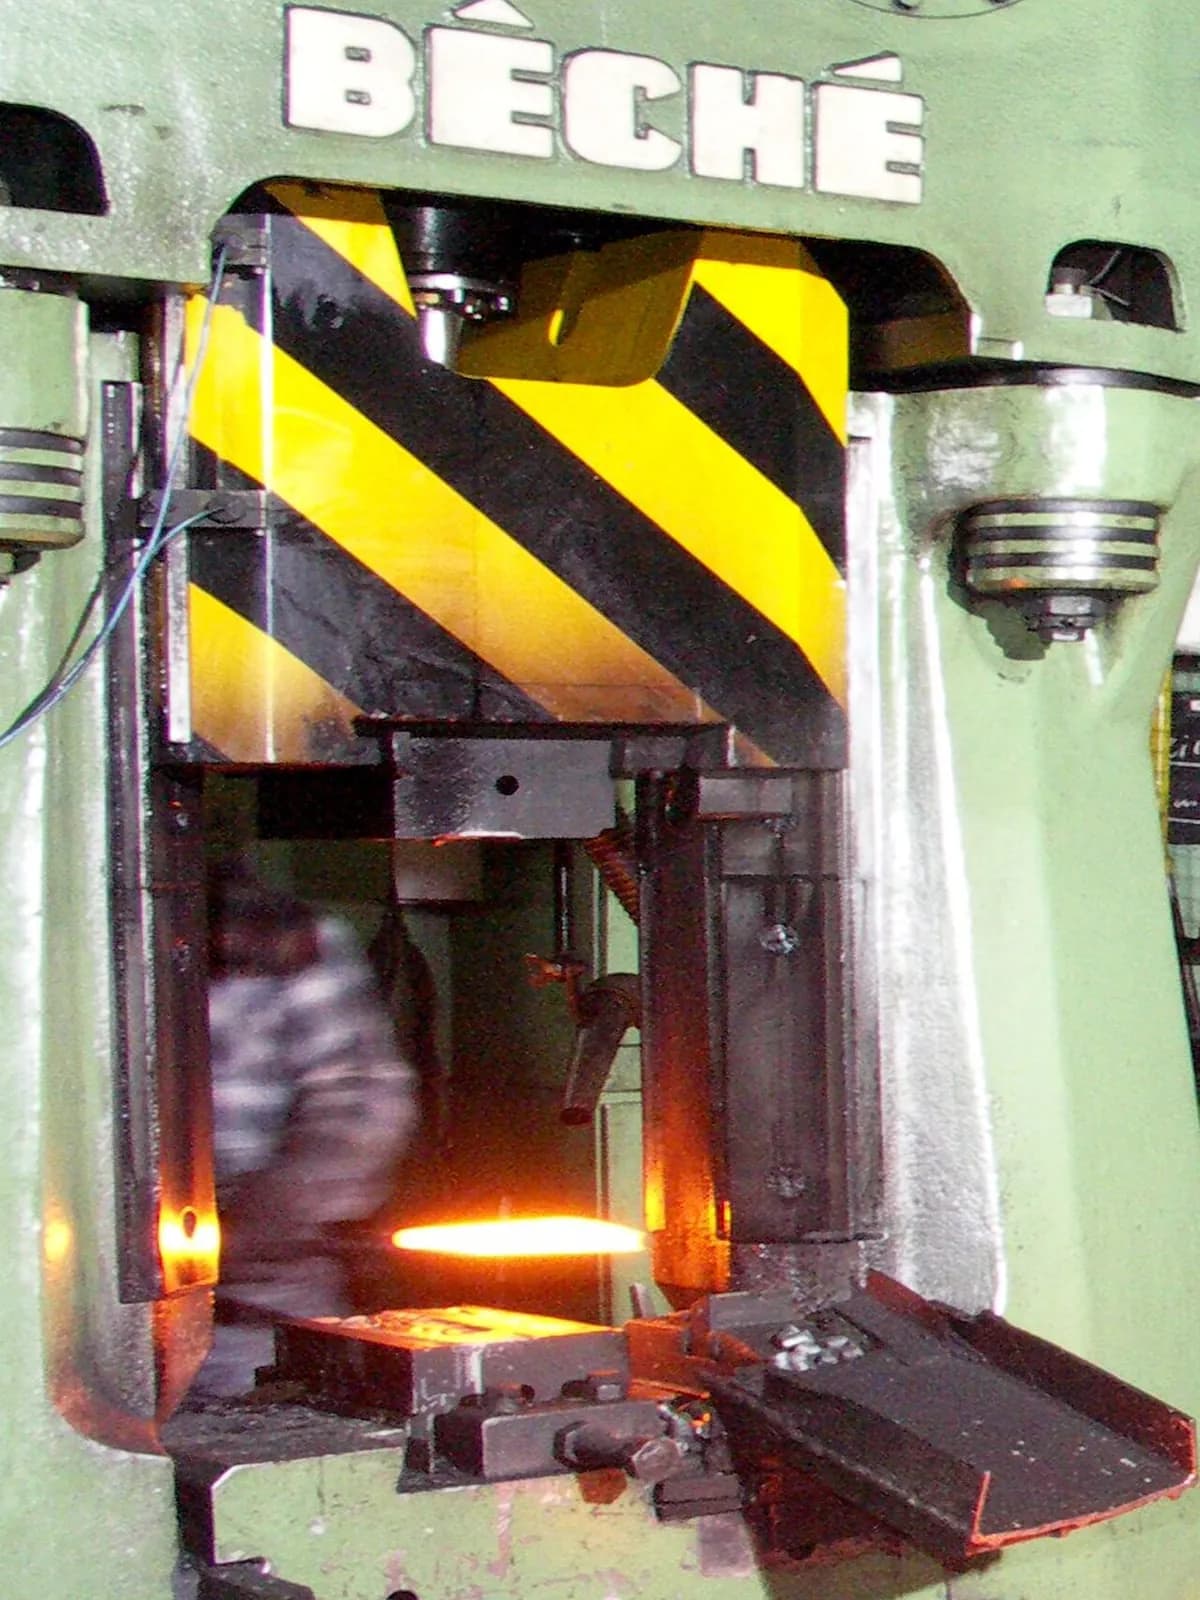
Ковка (в открытых и закрытых штампах) за минуту от MecMade
Как это работает
Нагреть заготовку. Заготовка (отрезок прутка) отправляется в печь. Сталь обычно нагревают до около 1 100–1 250 °C, пока она не засветится оранжево-жёлтым и не станет достаточно мягкой, чтобы течь.
Открытая ковка: сжать, повернуть, повторить. Плоские бойки (блоки закалённой стали) прижимают или ударяют по горячему прутку по одному участку. Манипулятор (большой механический захват) поворачивает и перемещает пруток между ударами. Понемногу пруток вытягивается, расплющивается или осаживается (сплющивается, становясь короче и толще).
Ковка в закрытых штампах: уложить заготовку. Для массового производства горячая заготовка лежит на нижнем штампе, несущем половину формы детали в виде полости. Верхний штамп несёт другую половину.
Закрыть штампы. Молот или пресс опускает верхний штамп за один-несколько ударов. Металл течёт в каждый угол полости. Излишек выдавливается между штампами в виде облоя (тонкого плавника лишнего металла).
Обрезать и доработать. Обрезной пресс срезает облой, который идёт на переработку. Затем деталь обычно очищают от окалины (тёмной оксидной корки), подвергают термообработке и обрабатывают резанием везде, где нужна точная посадка.
Ключевые факты
- Материалы
- Углеродистые и легированные стали, нержавеющая сталь, алюминий, титан, медные сплавы, никелевые суперсплавы
- Типичные детали
- Коленчатые валы, шатуны, шестерни, ручной инструмент, фланцы, диски турбин, судовые и генераторные валы
- Размер детали
- Закрытые штампы: от нескольких граммов до сотен килограммов. Открытая ковка: до валов и колец массой более 100 тонн
- Точность
- Закрытые штампы: около ±0,5 мм. Открытая ковка: несколько миллиметров, затем обработка резанием
- Качество поверхности
- Шероховатая окалистая корка; очищается дробеструйной обработкой, ответственные поверхности обрабатывают резанием
- Подходящая партия
- Открытая ковка: от единичных изделий до нескольких десятков. Закрытые штампы: от тысяч до миллионов
- Стоимость оснастки и оборудования
- Комплекты закрытых штампов: от тысяч до десятков тысяч долларов. Большие прессы и молоты: миллионы
- Скорость
- Закрытые штампы: от секунд до около минуты на деталь. Открытая ковка: от минут до часов на деталь, с повторным нагревом
Сильные стороны и ограничения
Сильные стороны
- Очень прочно и вязко: волокно следует форме, а скрытых пустот нет
- Работа в закрытых штампах быстрая и повторяемая для больших серий
- Открытая ковка может делать огромные детали, которые мало какой другой процесс способен сделать
- Экономия материала: облой и обрезки идут на переработку
Ограничения
- Свободные допуски и шероховатая корка, поэтому большинству поковок нужна обработка резанием
- Закрытые штампы дороги и делаются неделями, поэтому малые партии обходятся дорого
- Нагрев расходует много энергии, а работа горячая, шумная и тяжёлая
- Полые полости, поднутрения (нависающие формы) и очень тонкие стенки трудны или невозможны
Где применяется
- АвтомобилестроениеКоленчатые валы, шатуны, шестерни, поворотные кулаки, ступицы колёс
- АвиацияБалки шасси, диски турбин, опоры двигателей, фитинги крыла
- ЭнергетикаВалы генераторов и турбин, кольца сосудов под давлением, корпуса клапанов, фланцы ветрогенераторов
- Инструменты и фурнитураГаечные ключи, молотки, плоскогубцы, зубила
- Нефть, газ и горная добычаКорпуса буровых долот, трубные фланцы, тяжёлые крюки, звенья цепей
Как узнать процесс
- Тонкая полоса вокруг детали, где срезали облой, часто слегка шероховатая или зашлифованная (линия разъёма).
- Скруглённые кромки и слегка наклонные бока (уклон — небольшая конусность, позволяющая детали выйти из штампа).
- Тёмная или матовая, слегка рябая корка на необработанных участках, с блестящими обработанными поверхностями только там, где детали сопрягаются.
- Выпуклые буквы или номера деталей, скопированные с надписей, вырезанных в штампе.
Сравните с
Смотрите
Scot Forge Company · Как кузница нагревает, прессует и поворачивает металл в открытых штампах
Shubham Kola · Основные виды ковки, объяснённые рядом
CFS Forge · Коленчатый вал, откованный в закрытых штампах, затем обрезанный от облоя
HBEPRESS · Масштаб открытой ковки на раскалённом слитке
Смотреть реальные фото
- Википедия: ковка — фотографии молотов, прессов и горячих поковок
- Поиск фотографий в Wikimedia Commons
Запомните
- Ковка придаёт форму твёрдому, обычно раскалённому докрасна металлу; ничего не плавится и не срезается.
- Открытые штампы формуют большие или единичные детали понемногу; закрытые штампы быстро копируют полость для массового производства.
- Выбирайте ковку, когда деталь не должна ломаться: коленчатые валы, шасси самолётов, ручной инструмент.
Ещё в главе «Объёмная штамповка»
Все 100 процессов
 3.2ПрокаткаПротяните металл через зазор между вращающимися валкамиОткрыть урок
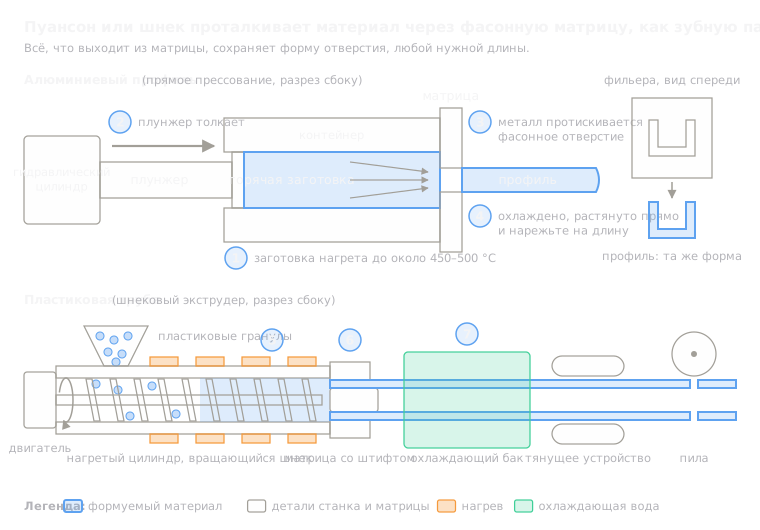 3.3Экструзия (алюминиевые профили и пластиковые трубы)Продавливание металла или пластика через фасонную фильеруОткрыть урок
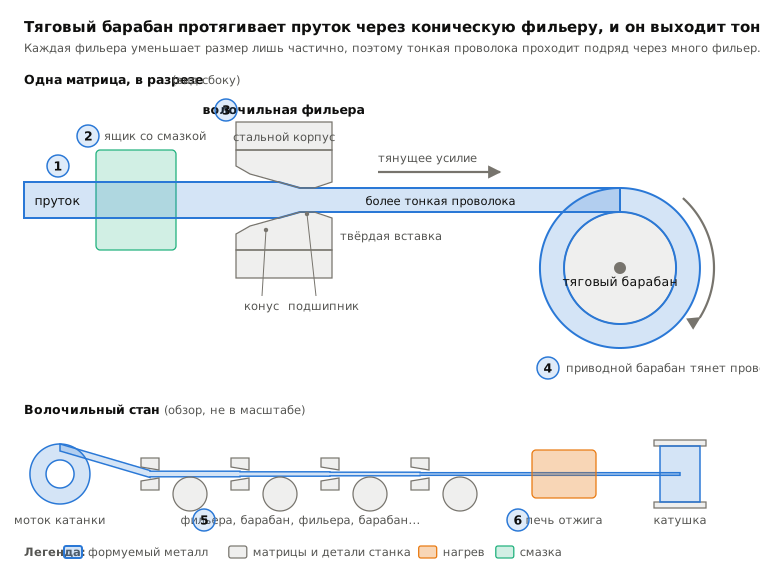
 3.4Волочение проволокиПротягивайте пруток через всё более мелкие фильерыОткрыть урок
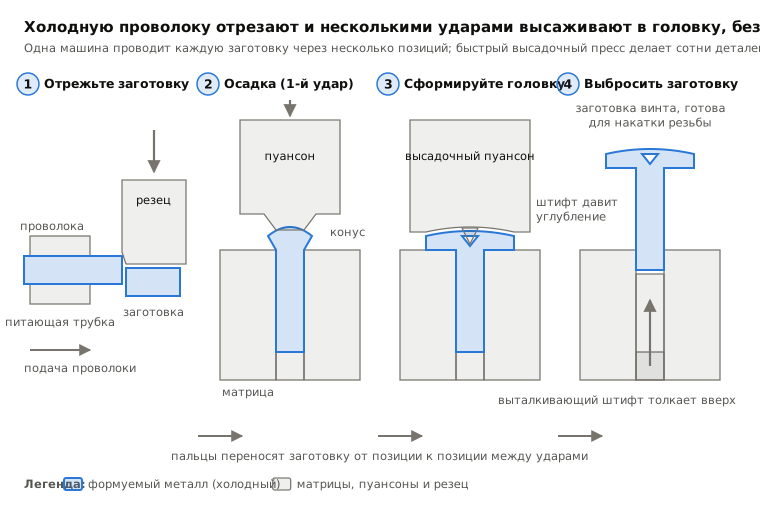
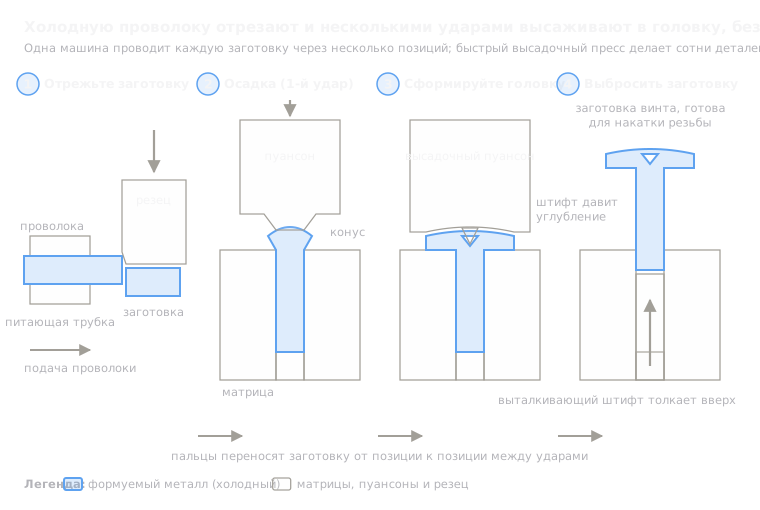 3.5Холодная высадкаРезка проволоки на заготовки и высадка головки в холодном состоянииОткрыть урок
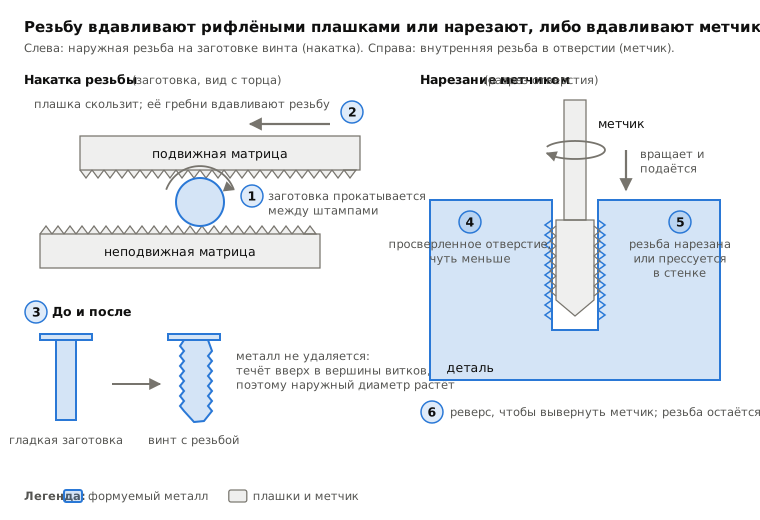
 3.6Накатка резьбы и нарезание метчикомНакатайте резьбу на заготовку или нарежьте либо выдавите её в отверстииОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.