

Объёмная штамповка
Объёмная штамповка придаёт форму цельному куску металла, сжимая, ударяя, проталкивая или протягивая его, без плавления и без снятия стружки. Металл течёт, как очень жёсткая глина, в новую форму, поэтому почти ничего не теряется. Эти шесть процессов делают большую часть прутков, листов, проволоки, коленчатых валов и винтов в мире.
Главная идея
Металл не так жёсток, как кажется. Если надавить достаточно сильно, он течёт пластически (меняет форму навсегда, не ломаясь), как пластилин под большим пальцем. Каждый процесс здесь прикладывает это давление по-своему: удары между штампами, вращающиеся валки, пуансон за матрицей или протягивание через отверстие. Нагрев помогает металлу течь легче; холодная обработка делает его прочнее и точнее.
Процессов в этой главе: 6
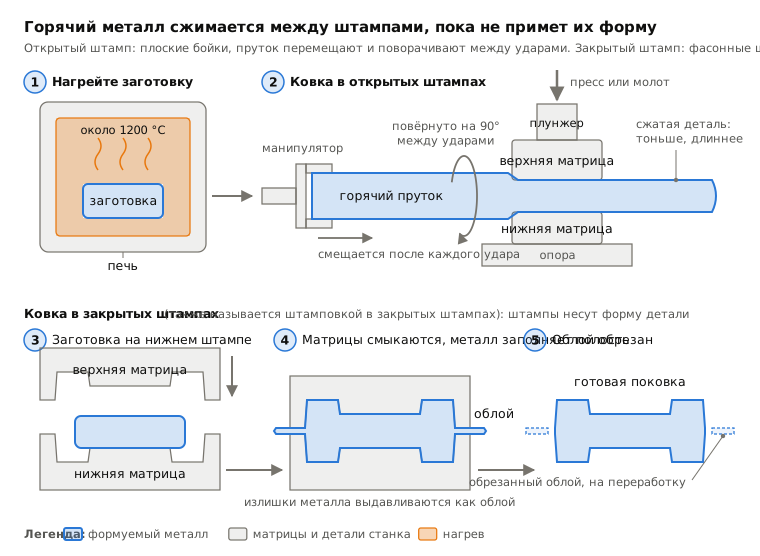
 3.1ShortКовка (в открытых и закрытых штампах)Сжимает горячий металл между плоскими или фасонными штампамиОткрыть урок
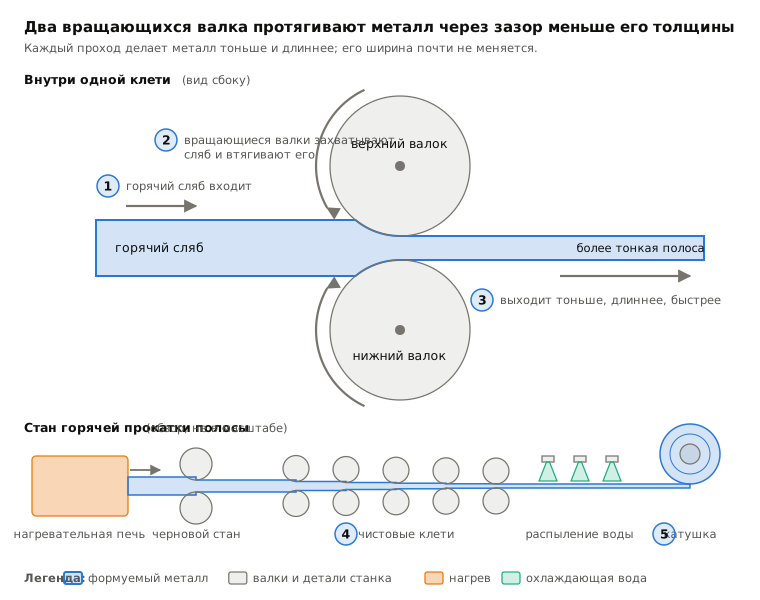
 3.2ПрокаткаПротяните металл через зазор между вращающимися валкамиОткрыть урок
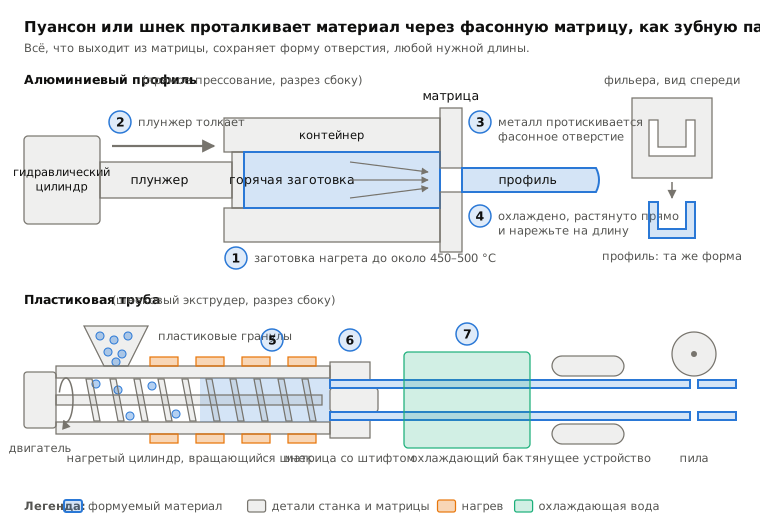
 3.3Экструзия (алюминиевые профили и пластиковые трубы)Продавливание металла или пластика через фасонную фильеруОткрыть урок
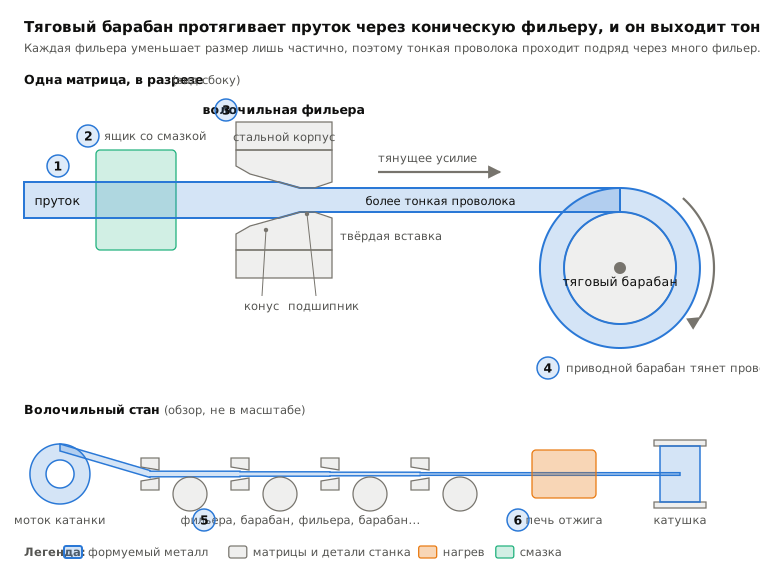
 3.4Волочение проволокиПротягивайте пруток через всё более мелкие фильерыОткрыть урок
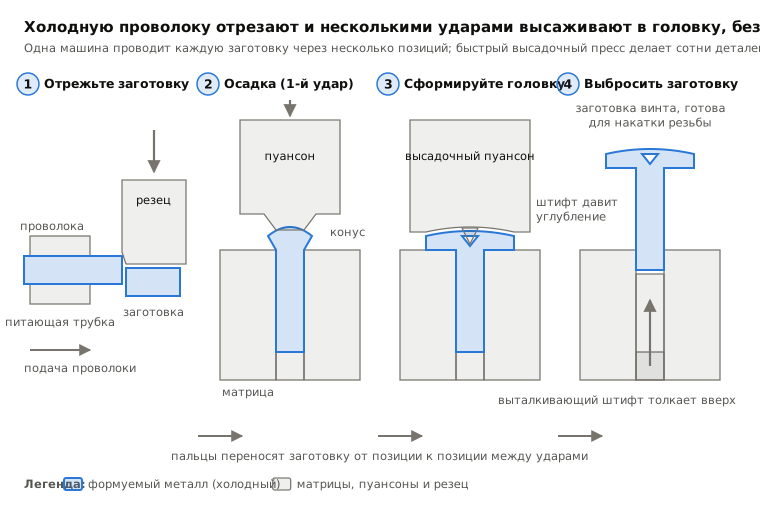
 3.5Холодная высадкаРезка проволоки на заготовки и высадка головки в холодном состоянииОткрыть урок
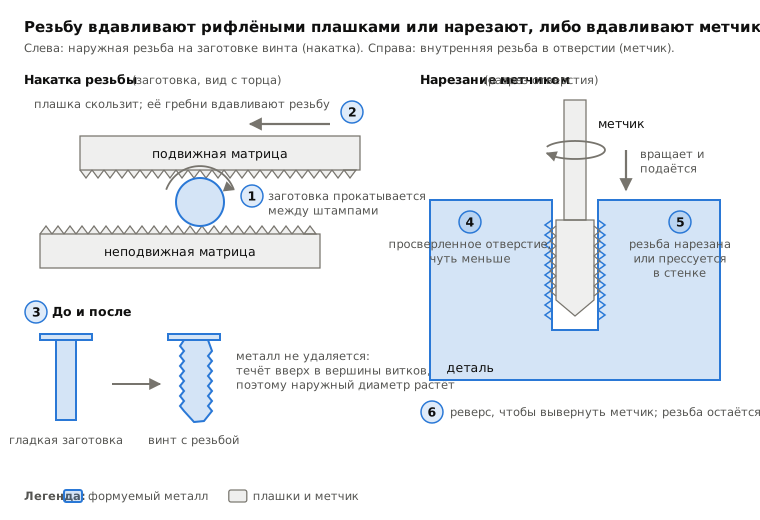
 3.6Накатка резьбы и нарезание метчикомНакатайте резьбу на заготовку или нарежьте либо выдавите её в отверстииОткрыть урок
Сравнение
| Процесс | Одной строкой | Лучше всего для | Размер партии | Точность |
|---|---|---|---|---|
| 3.1Ковка (в открытых и закрытых штампах) | Сжимает горячий металл между плоскими или фасонными штампами | Прочные вязкие детали: коленчатые валы, инструменты, авиационная арматура | От единичных изделий (открытая штамповка) до миллионов (закрытая штамповка) | Около ±0,5 мм, затем обработка |
| 3.2Прокатка | Протяните металл через зазор между вращающимися валками | Лист, плита, фольга, балки и рельсы | Миллионы тонн в год | Около ±0,1 мм в горячем состоянии, ±0,01–0,05 мм в холодном |
| 3.3Экструзия (алюминиевые профили и пластиковые трубы) | Продавливание металла или пластика через фасонную фильеру | Оконные рамы, радиаторы, трубы | От малых серий до непрерывных линий | Около ±0,1–0,3 мм |
| 3.4Волочение проволоки | Протягивайте пруток через всё более мелкие фильеры | Проволока для кабелей, пружин и винтов | Очень большие объёмы | Около ±0,01–0,05 мм |
| 3.5Холодная высадка | Резка проволоки на заготовки и высадка головки в холодном состоянии | Винты, болты, заклёпки, гвозди | От десятков тысяч до миллионов | Около ±0,05–0,1 мм |
| 3.6Накатка резьбы и нарезание метчиком | Накатайте резьбу на заготовку или нарежьте либо выдавите её в отверстии | Винты, болты и резьбовые отверстия | От одного отверстия до миллионов винтов | Несколько сотых миллиметра |
Последние три урока рассказывают одну историю: как винт делают из проволоки. Катанку протягивают в точную проволоку (3.4), режут и высаживают в заготовку с головкой (3.5), затем накатывают резьбу (3.6).
Как выбирать внутри этого семейства
- Нужна деталь, которая не должна ломаться под нагрузкой, как коленчатый вал или крюк? Выбирайте ковку.
- Нужны длинные, плоские или простые изделия тоннами? Выбирайте прокатку.
- Нужна длинная деталь со сложным, но постоянным поперечным сечением, даже малыми сериями? Выбирайте экструзию.
- Нужна тонкая круглая точная проволока? Выбирайте волочение проволоки.
- Нужны мелкие детали с головкой, такие как винты, миллионами? Выбирайте холодную высадку, затем накатку резьбы.
Ключевые слова
- Пластическая деформация
- необратимое изменение формы без разрушения, основа всей объёмной штамповки.
- Горячая обработка
- формовка металла выше температуры, при которой он размягчается и перестраивает зёрна; металл течёт легче, поверхность грубее.
- Холодная обработка
- формовка при комнатной температуре; нужно больше усилия, но детали получаются прочнее и точнее.
- Наклёп
- металл становится твёрже и менее пластичным при каждой холодной деформации.
- Отжиг
- нагрев металла для повторного смягчения после холодной обработки.
- Штамп (матрица)
- закалённый стальной или твердосплавный инструмент, форма которого копируется на заготовку.
- Заготовка (болванка)
- цельный исходный блок или слиток металла, нарезанный на длину перед формовкой.
- Волокнистая структура
- волокнистый рисунок кристаллов металла, который следует форме изделия и делает его вязким.
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.