

Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)
Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)
Лазерное сплавление порошка в слое (LPBF) расплавляет тонкий металлический порошок лазером слой за слоем, выращивая полностью плотные металлические детали. Производители станков называют его SLM (селективное лазерное плавление) или DMLS (прямое лазерное спекание металла). Он важен тем, что создаёт металлические формы, недоступные ни режущему инструменту, ни литейной форме, например детали ракетных двигателей с охлаждающими каналами внутри.
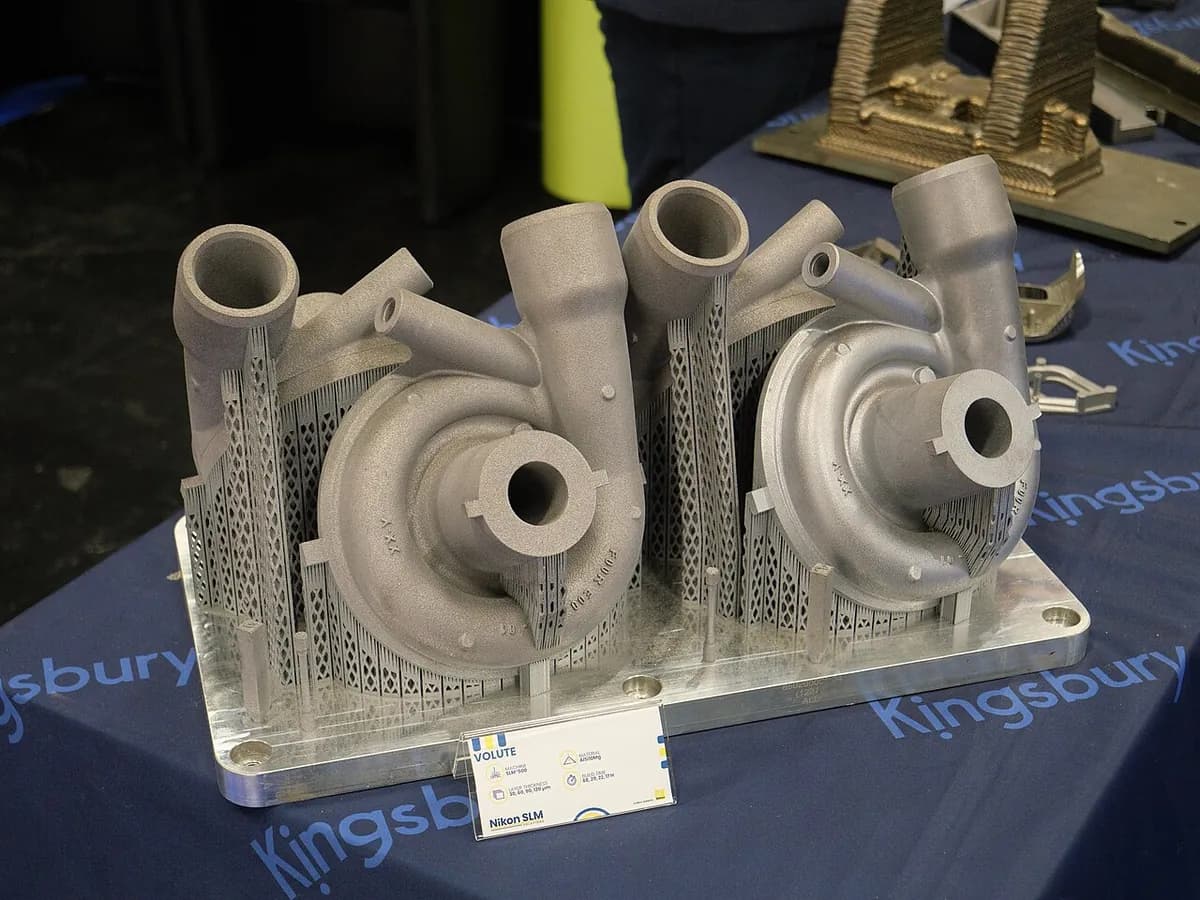
Как это работает
Нарежьте на слои и добавьте поддержки. Программа нарезает модель на очень тонкие слои и добавляет поддержки (тонкие металлические стойки). Они крепят нависающие части к платформе и отводят тепло, чтобы деталь не коробилась.
Заполнить аргоном. Камеру герметизируют и продувают аргоном или азотом — инертными газами, которые не дают горячему металлу окисляться. Постоянный поток газа уносит дым и брызги (крошечные горячие капли) с пути лазера.
Распределить слой. Подающий поршень поднимается, а рекоутер-лезвие разравнивает металлический порошок по платформе слоем обычно 0,02–0,06 мм.
Расплавьте слой. Волоконный лазер мощностью обычно 200–1000 Вт проходит по контуру слоя. Он расплавляет порошок в крошечную ванну расплава, которая почти мгновенно застывает, привариваясь к слою ниже.
Опустить и повторить. Платформа опускается на один слой, и цикл повторяется, часто тысячи раз в течение одних или нескольких суток.
Завершите деталь. Пока детали ещё на платформе, их подвергают термообработке для снятия напряжений (медленному нагреву, снимающему запертые напряжения). Затем их отрезают, убирают поддержки, и многие идут на HIP (горячее изостатическое прессование, урок 9.3) и механическую обработку.
Ключевые факты
- Материалы
- Титановые сплавы (Ti-6Al-4V), нержавеющие и инструментальные стали, никелевые суперсплавы (Inconel), алюминий (AlSi10Mg), кобальт-хром, медные сплавы
- Типичные детали
- Форсунки ракетных двигателей, детали турбин и топливных систем, медицинские имплантаты, зубные коронки, формы с охлаждающими каналами, теплообменники
- Размер детали
- Обычно 25–40 см по стороне; самые большие машины превышают 1 м
- Точность
- Около ±0,1 мм после печати; ответственные поверхности затем обрабатываются механически
- Качество поверхности
- Матовая и слегка шероховатая, как мелкая наждачная бумага; грубее на поверхностях, обращённых вниз; часто обрабатывается дробью, полируется или обрабатывается механически
- Подходящая партия
- От 1 до нескольких тысяч деталей в год; лучше всего, когда каждая деталь сложная и ценная
- Стоимость оснастки и оборудования
- Без оснастки; машины стоят от нескольких сотен тысяч до нескольких миллионов долларов
- Скорость
- Медленно: построение часто занимает от одних до нескольких суток
Сильные стороны и ограничения
Сильные стороны
- Формы, невозможные для механической обработки или литья: внутренние каналы, решётки, органические формы
- Полностью плотный металл, сопоставимый с литым или деформированным после термообработки
- Несколько деталей объединяются в одну, что экономит сборку и массу
- Лёгкие конструкции, полученные топологической оптимизацией (программой, убирающей ненужный материал)
Ограничения
- Очень дорогие машины, порошок и постобработка
- Нужны поддержки, которые приходится срезать или удалять механической обработкой
- Запертые тепловые напряжения могут коробить детали или отрывать их от платформы
- Медленно, с грубыми поверхностями, которым часто требуется механическая обработка
Где применяется
- КосмосФорсунки ракетных двигателей, камеры сгорания, детали турбонасосов
- АвиацияТопливные форсунки реактивных двигателей, кронштейны, теплообменники
- МедицинаВертлужные чашки и спинальные имплантаты с пористой поверхностью, индивидуальные имплантаты
- СтоматологияКоронки, мосты и каркасы протезов из кобальт-хрома
- ОснасткаФормы для литья под давлением с конформным охлаждением (каналами, повторяющими форму детали)
- АвтоспортЛёгкие кронштейны, стойки, детали выхлопной и гидравлической систем
Как узнать процесс
- Матовая, слегка зернистая серая металлическая поверхность, часто со слабыми линиями слоёв.
- Небольшие шрамы или шероховатые участки на поверхностях, обращённых вниз, там, где удаляли поддержки.
- Плоское, часто обработанное основание там, где деталь отрезали от платформы.
- Органические формы, решётки или внутренние каналы, которые не получить ни сверлом, ни формой.
Сравните с
Смотрите
RAPID DIRECT · Весь рабочий процесс SLM, объяснённый для начинающих
Billy Wu · Крупные планы построения детали
3D Distributed · Машина за работой: лазер, искры и рекоутер
NASA's Marshall Space Flight Center · Напечатанные детали ракетных двигателей в NASA
Смотреть реальные фото
- Википедия: Selective laser melting — схема процесса и фотографии напечатанных металлических деталей
- Поиск фотографий в Wikimedia Commons
Запомните
- LPBF расплавляет металлический порошок лазером в инертном газе, выращивая полностью плотные детали слой за слоем.
- Он создаёт сложные лёгкие металлические детали, недоступные другим процессам, но медленно и дорого.
- Поддержки, термообработка, отрезка от платформы и часто механическая обработка входят в каждую работу.
Ещё в главе «Аддитивное производство»
Все 100 процессов
 8.1ShortFDM (моделирование методом наплавления)Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)Открыть урок
 8.2Стереолитография (SLA/DLP)Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)Открыть урок
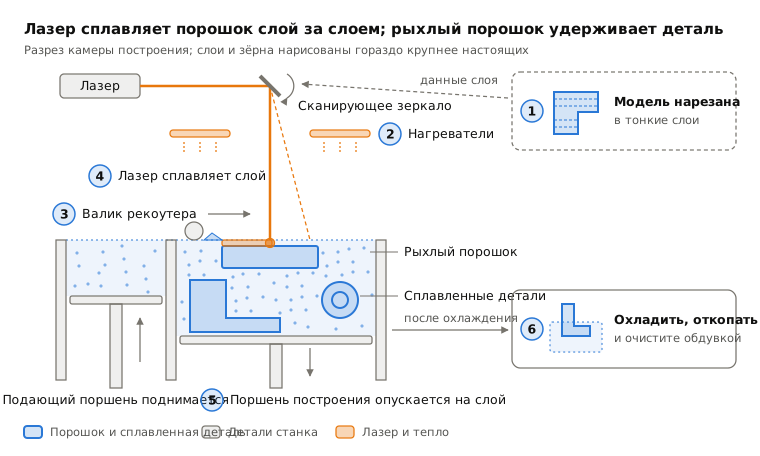
 8.3Селективное лазерное спекание (SLS)Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)Открыть урок
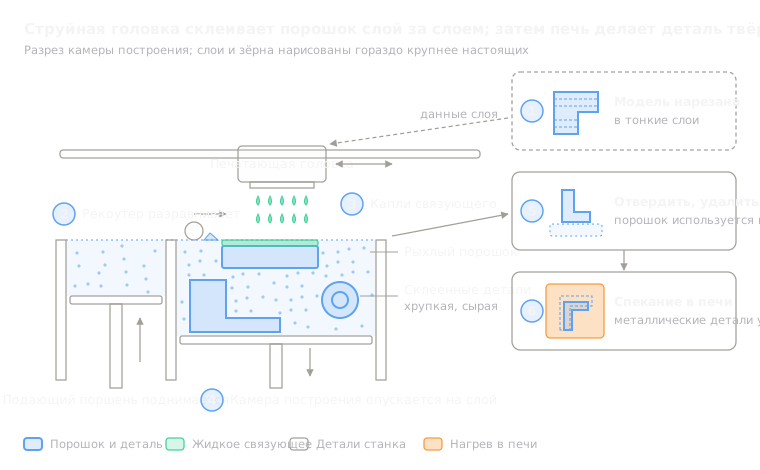 8.5Струйная печать связующимСтруйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)Открыть урок
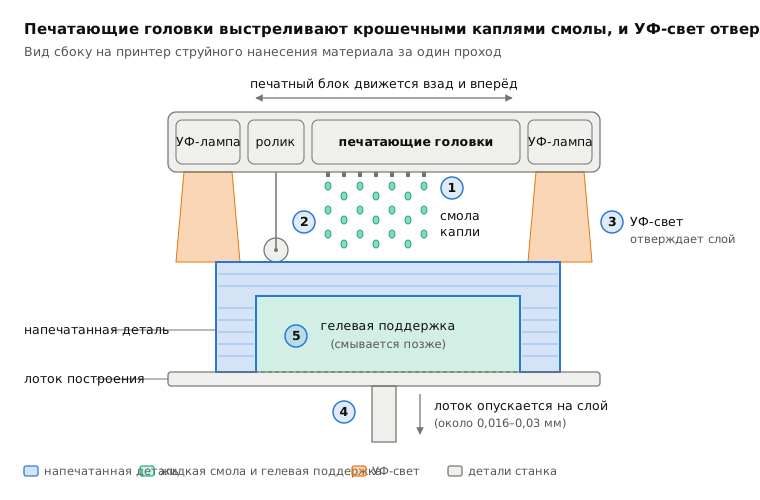
 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
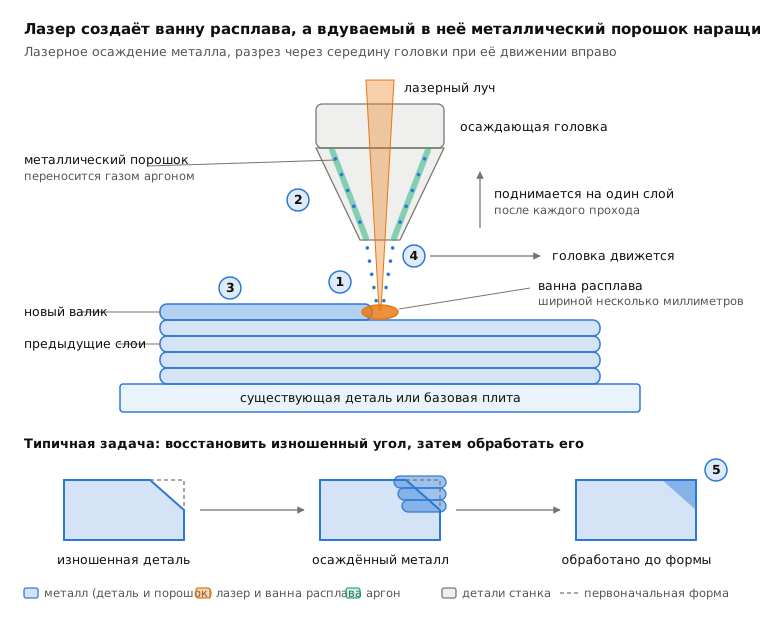
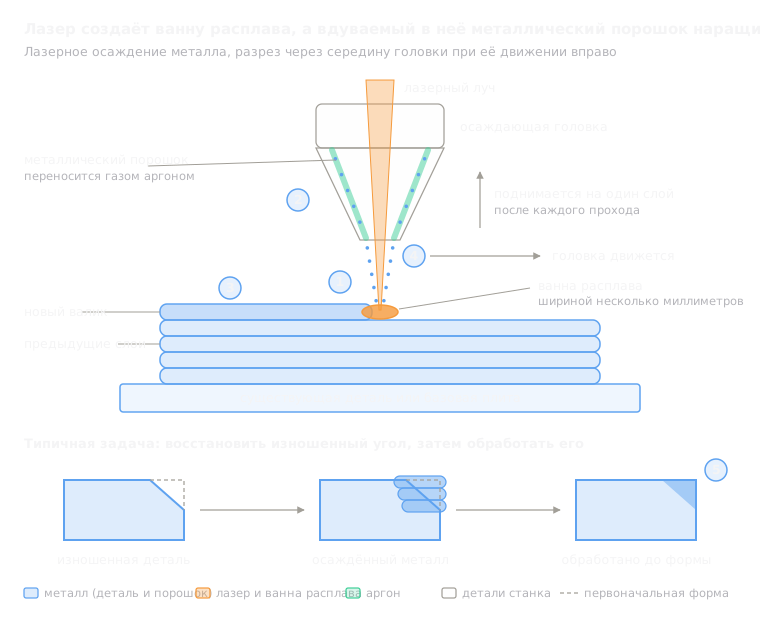 8.7Прямое осаждение под действием энергии (DED/LMD)Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)Открыть урок
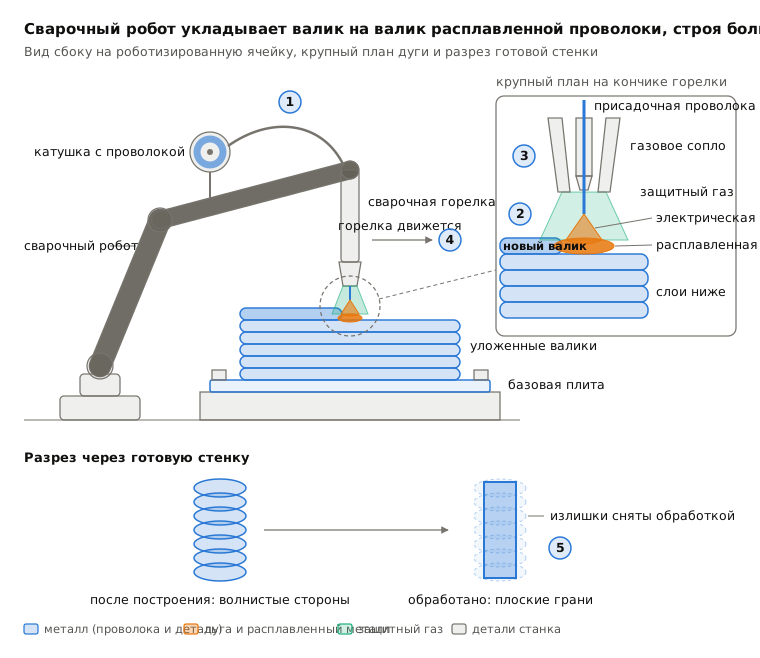
 8.8Проволочное дуговое аддитивное производство (WAAM)Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)Открыть урок
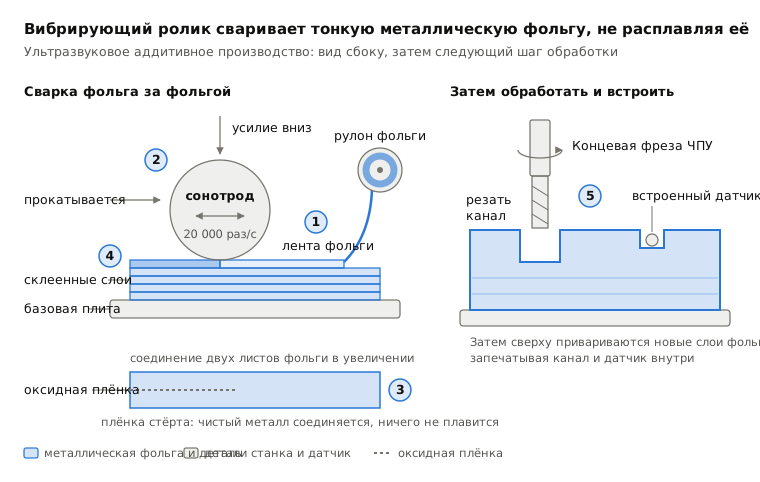
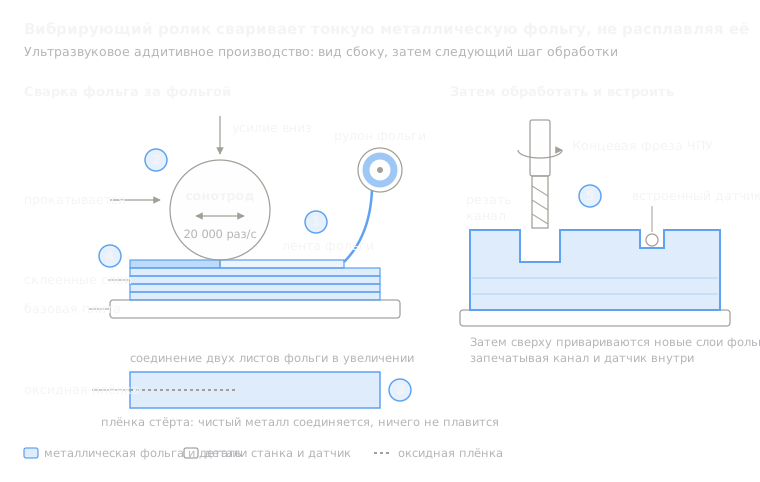 8.9Ультразвуковое аддитивное производство (UAM)Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)Открыть урок
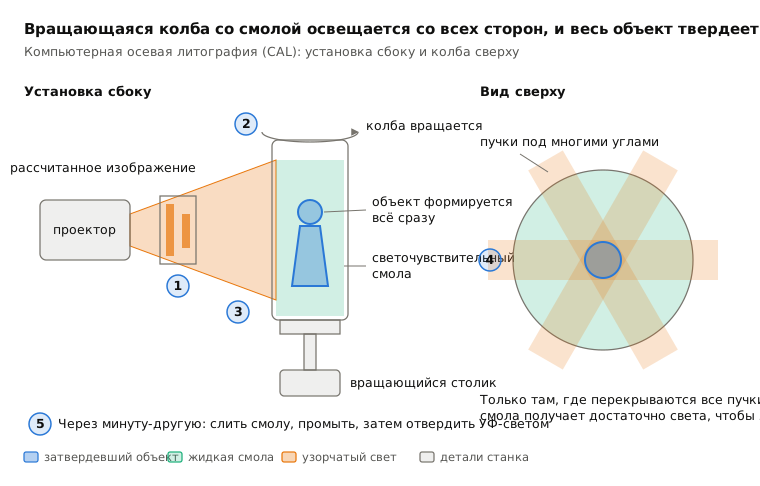
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.