

Стереолитография (SLA/DLP)
Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)
Стереолитография (SLA) превращает жидкую смолу в твёрдую деталь, отверждая её УФ-светом по одному тонкому слою. Её родственник DLP (цифровая обработка света) делает то же самое проектором. Стоматологические лаборатории используют оба метода каждый день для печати моделей для элайнеров и коронок, потому что они дают самую тонкую проработку среди распространённых методов 3D-печати.
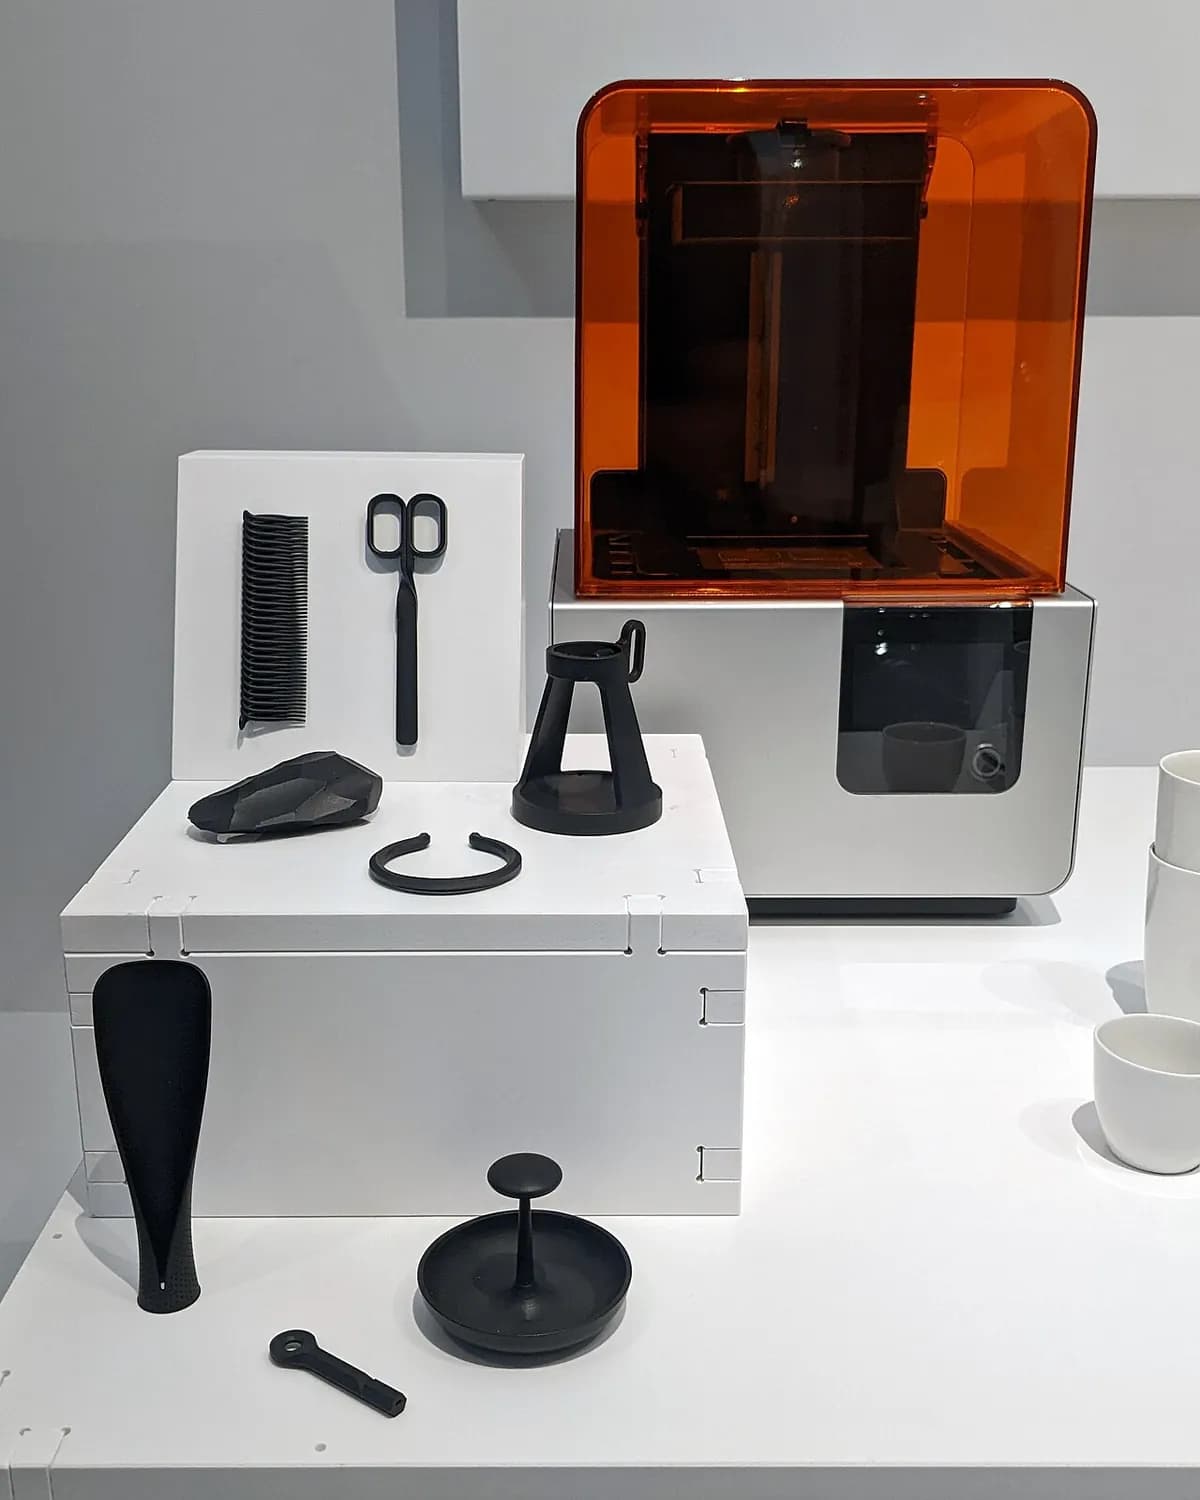
Как это работает
Нарезать модель. Программа нарезает 3D-модель на тонкие слои и добавляет поддержки (тонкие отламываемые стойки), которые удерживают деталь на платформе.
Окуните платформу. Платформа построения опускается в ванну с фотополимерной смолой (жидким пластиком, который твердеет под УФ-светом). Она останавливается на один слой выше прозрачной плёнки на дне ванны, обычно на 0,025–0,1 мм.
Отвердите один слой. УФ-свет проходит снизу сквозь плёнку и отверждает тонкий слой смолы в форме сечения. В SLA лазер вычерчивает его быстро поворачивающимся зеркалом; принтеры DLP и LCD засвечивают весь слой сразу.
Поднимите и отделите. Платформа поднимается и отрывает новый слой от плёнки, и под него затекает свежая смола. Шаги со 2-го по 4-й повторяются, а деталь растёт вверх ногами.
Промойте. Деталь ополаскивают в изопропиловом спирте (IPA), чтобы смыть липкую неотверждённую смолу.
Дополимеризуйте. В камере с УФ-светом и мягким нагревом деталь окончательно твердеет и набирает полную прочность. Затем вы срезаете поддержки и зачищаете оставшиеся от них небольшие выступы.
Ключевые факты
- Материалы
- Фотополимерные смолы: стандартные, прочные, гибкие, термостойкие, выжигаемые, стоматологические и керамонаполненные марки
- Типичные детали
- Детальные прототипы, стоматологические модели, ювелирные модели, миниатюры, небольшие формы, микрофлюидные чипы
- Размер детали
- Обычно до 20–35 см по стороне на настольных принтерах; крупные промышленные машины достигают около 1,5 м
- Точность
- Около ±0,1 мм на настольных машинах, точнее на промышленных; детали размером до около 0,1 мм
- Качество поверхности
- Гладкая и часто глянцевая, близкая к литой детали; еле заметные линии слоёв на изгибах и мелкие следы там, где были поддержки
- Подходящая партия
- От 1 до нескольких сотен деталей; некоторые стоматологические и потребительские изделия делают тысячами
- Стоимость оснастки и оборудования
- Оснастка не нужна; любительские LCD-принтеры стоят несколько сотен долларов, профессиональные настольные SLA — несколько тысяч, промышленные машины — сотни тысяч
- Скорость
- От нескольких часов до суток на печать; DLP и LCD быстрее лазерного SLA, потому что каждый слой засвечивается целиком
Сильные стороны и ограничения
Сильные стороны
- Самая тонкая детализация и самая гладкая поверхность среди распространённых методов 3D-печати
- Герметичные детали, почти изотропные (одинаково прочные во всех направлениях)
- Специальные смолы для литья, стоматологии, гибких или термостойких деталей
- DLP и LCD печатают целую платформу так же быстро, как одну деталь
Ограничения
- Большинство смол более хрупкие, чем литые пластики, и могут желтеть на солнце
- Грязная работа: жидкая смола раздражает кожу, поэтому нужны перчатки и вентиляция
- Дополнительные операции: промывка, дополимеризация и удаление поддержек
- Ограниченный размер построения, а смола стоит дороже филамента в пересчёте на килограмм
Где применяется
- СтоматологияМодели для прозрачных элайнеров, коронок, хирургических шаблонов
- Ювелирное делоВыжигаемые модели колец, которые потом отливают в металле по выплавляемым моделям
- МедицинаАнатомические модели, индивидуальные корпуса слуховых аппаратов
- Проектирование изделийГладкие, детальные прототипы потребительских изделий
- ИнженерияНебольшие формы, микрофлюидные чипы, модели для аэродинамической трубы
- РазвлеченияМиниатюры, фигурки, кинореквизит
Как узнать процесс
- Очень гладкая, часто глянцевая поверхность с почти незаметными линиями слоёв.
- Скопление крошечных бугорков или ямок на одной стороне — там, где срезали тонкие поддержки.
- Чёткая тонкая детализация, например читаемый мелкий текст или резкая текстура.
- Нередко полупрозрачный или равномерно окрашенный, слегка стеклянный вид.
Сравните с
Смотрите
Formlabs · Принцип SLA в объяснении производителя принтеров
JLC3DP · Процесс и постобработка для новичков
Adam Savage's Tested · Большие промышленные смоляные принтеры на заводе
MLC CAD Systems · Весь процесс: печать, промывка и дополимеризация
Смотреть реальные фото
- Википедия: Стереолитография — схема принципа и фотографии принтеров
- Поиск фотографий в Wikimedia Commons
Запомните
- SLA и DLP отверждают жидкую смолу УФ-светом, тонкий слой за слоем.
- Они дают самую тонкую детализацию и самую гладкую поверхность среди распространённых методов 3D-печати, но постобработка у них грязнее.
- Каждую напечатанную деталь нужно промыть и дополимеризовать, прежде чем она наберёт полную прочность.
Ещё в главе «Аддитивное производство»
Все 100 процессов
 8.1ShortFDM (моделирование методом наплавления)Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)Открыть урок
 8.3Селективное лазерное спекание (SLS)Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)Открыть урок
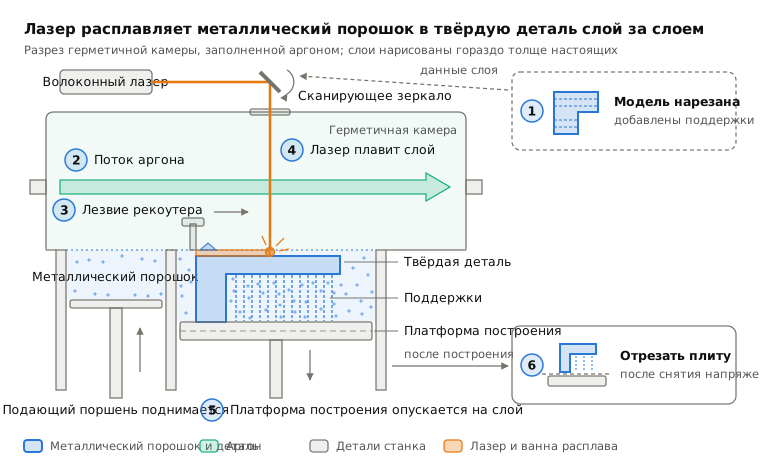
 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)Открыть урок
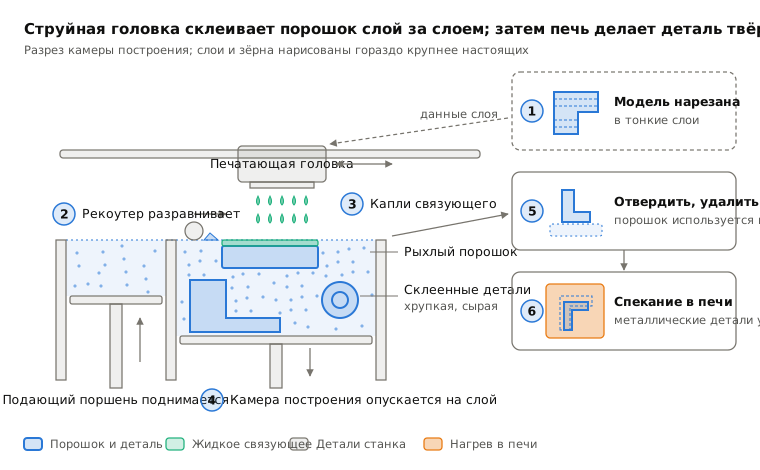
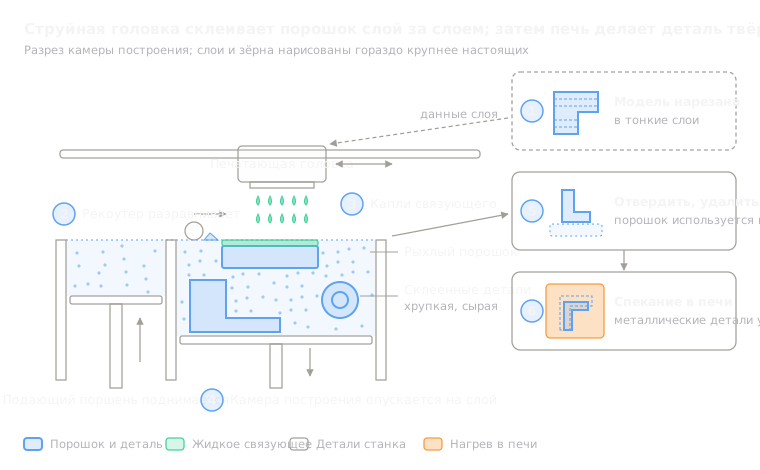 8.5Струйная печать связующимСтруйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)Открыть урок
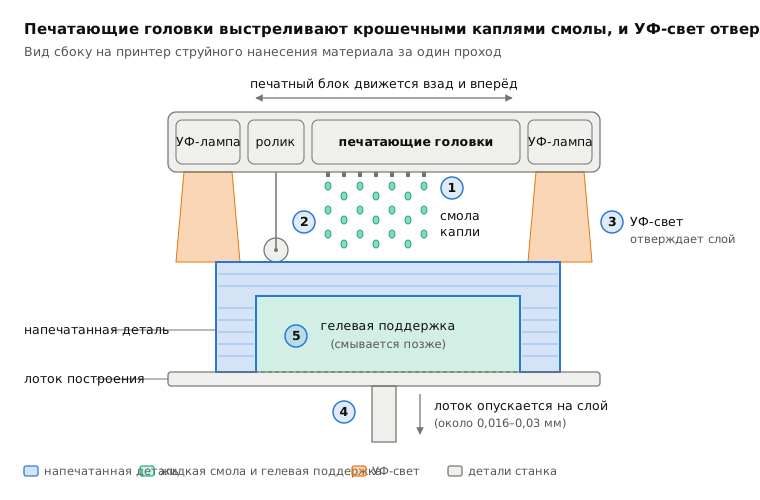
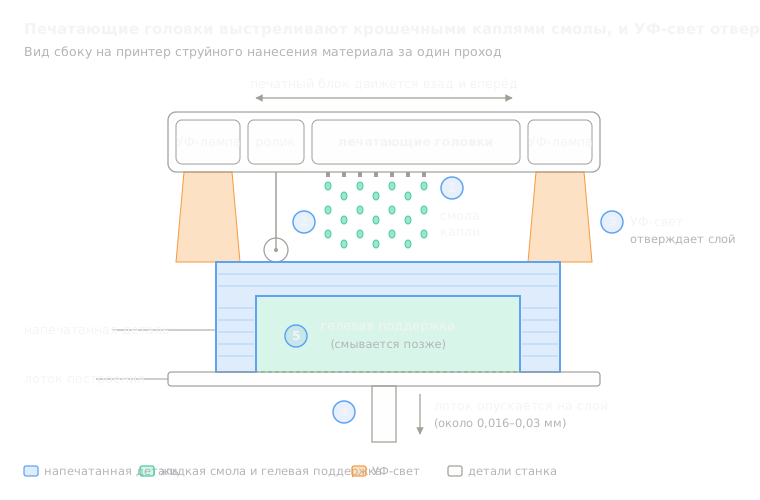 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
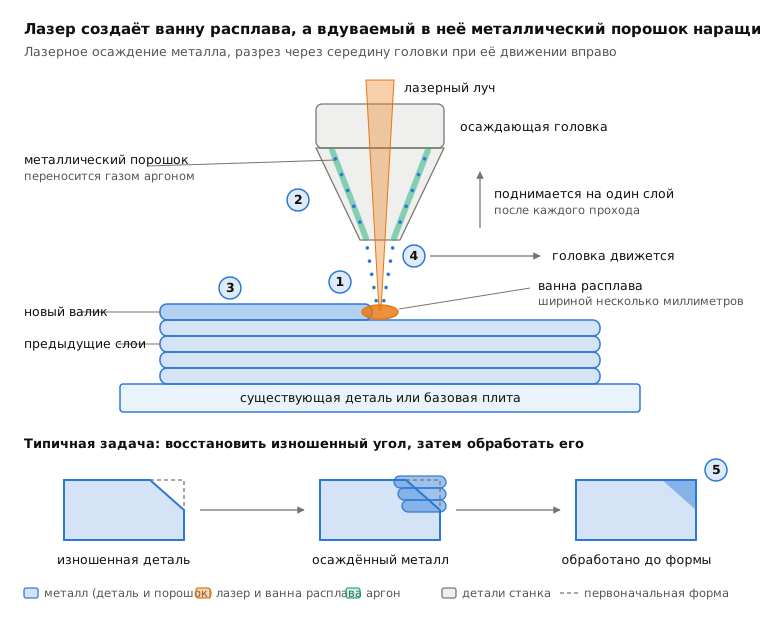
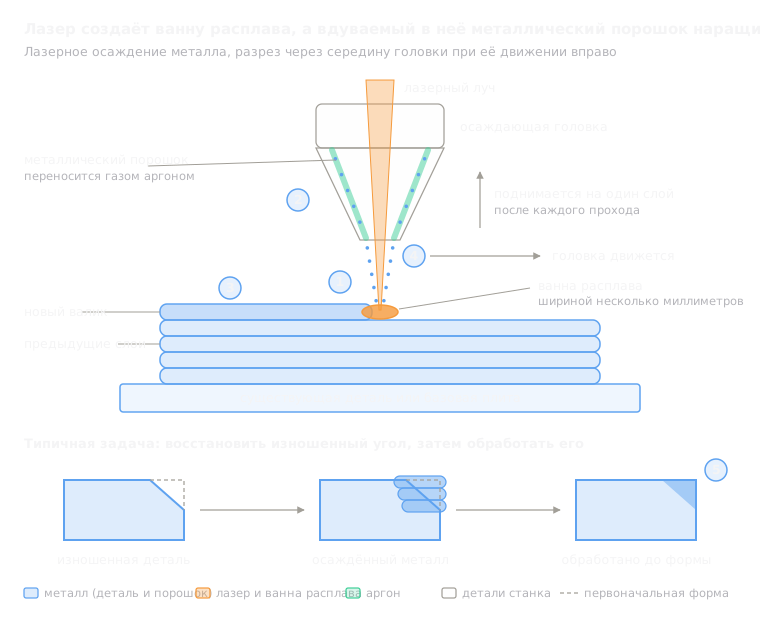 8.7Прямое осаждение под действием энергии (DED/LMD)Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)Открыть урок
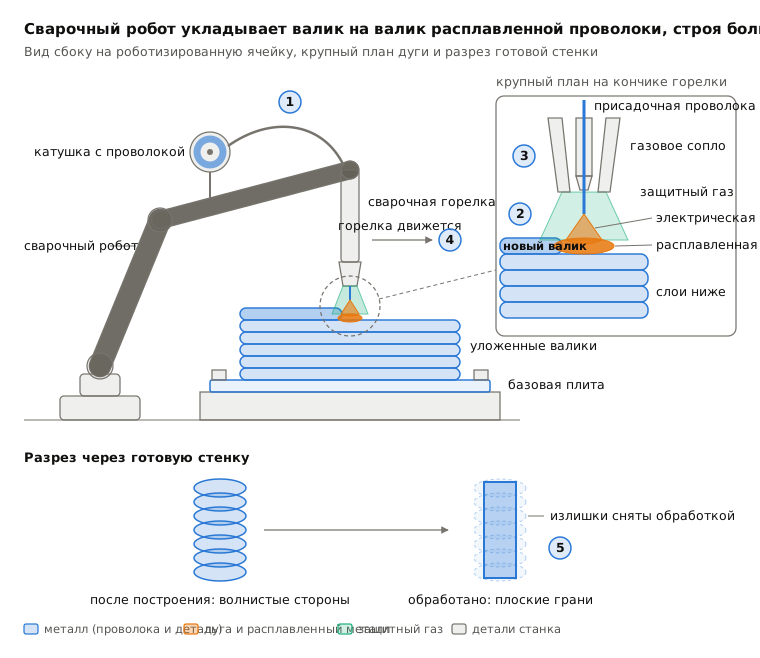
 8.8Проволочное дуговое аддитивное производство (WAAM)Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)Открыть урок
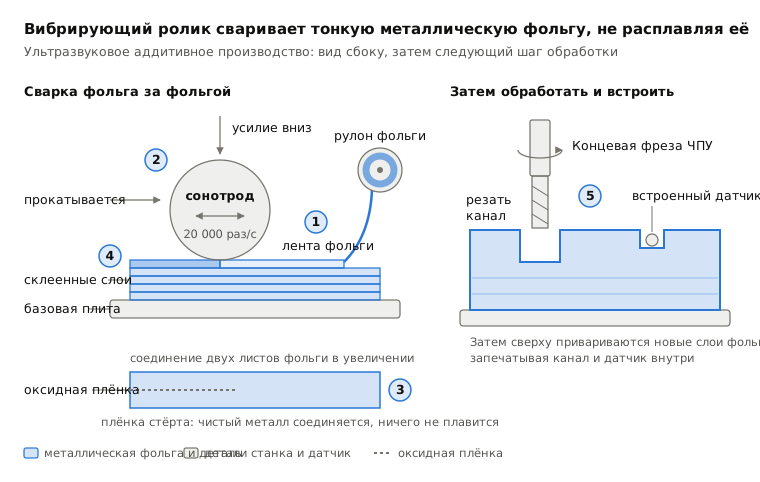
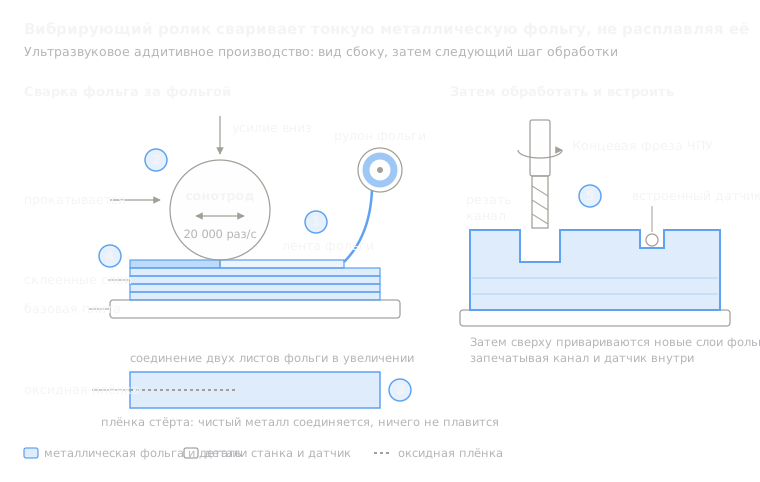 8.9Ультразвуковое аддитивное производство (UAM)Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)Открыть урок
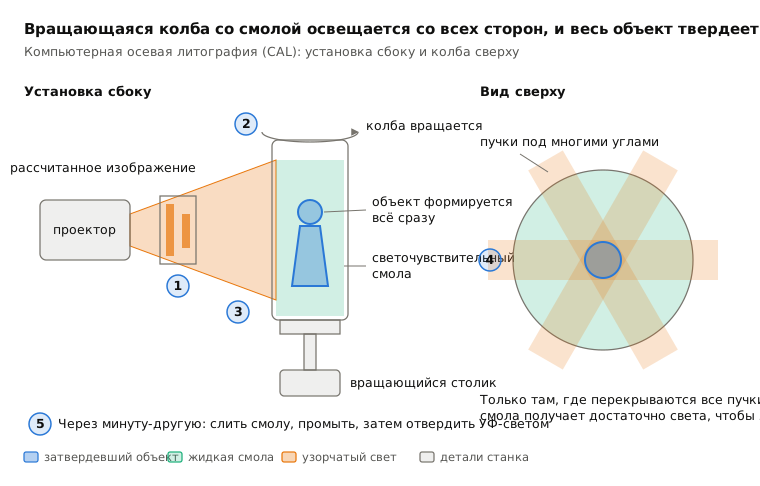
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.