

Селективное лазерное спекание (SLS)
Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)
Селективное лазерное спекание (SLS) использует лазер для сплавления тонкого пластикового порошка, обычно нейлона, по одному тонкому слою. Рыхлый порошок вокруг детали удерживает её, поэтому поддержки не нужны. Оно важно тем, что делает прочные рабочие пластиковые детали малыми партиями, например рамы дронов, воздуховоды и индивидуальные ортезы.
Как это работает
Нарезать модель. Программа нарезает 3D-модель на тонкие слои. Много деталей можно плотно уложить, даже друг на друга, чтобы заполнить весь объём построения.
Нагрейте камеру. Нагреватели держат слой порошка чуть ниже температуры плавления, около 170 °C для нейлона 12. Лазеру остаётся добавить лишь немного энергии.
Распределить слой. Подающий поршень поднимается, а рекоутер (валик или лезвие) разравнивает тонкий слой порошка, обычно 0,1 мм, по области построения.
Сплавьте слой. Лазер, управляемый быстрыми зеркалами, прочерчивает сечение детали. Он спекает зёрна (сплавляет их частичным плавлением) друг с другом и со слоем ниже.
Опустить и повторить. Платформа построения опускается на один слой, и шаги с 3 по 5 повторяются. Не сплавленный порошок остаётся на месте и поддерживает каждый нависающий участок.
Остудите, откопайте, очистите. Блок порошка, называемый «пирогом», остывает медленно, часто примерно столько же, сколько шла печать. Затем детали откапывают, сдувают налипший порошок и смешивают оставшийся порошок со свежим для повторного использования.
Ключевые факты
- Материалы
- Прежде всего нейлон (PA12, PA11); также нейлон, наполненный стеклом или углеродом, гибкий TPU, полипропилен и высокотемпературный PEEK
- Типичные детали
- Функциональные прототипы, корпуса, защёлки и живые шарниры, воздуховоды, кронштейны, индивидуальные ортезы и рукоятки
- Размер детали
- Около 15–30 см по стороне на настольных машинах; промышленные машины — до около 70 см
- Точность
- Около ±0,3 мм или около ±0,3% на крупных деталях
- Качество поверхности
- Матовая и слегка зернистая, как мелкая наждачная бумага; часто окрашивается, галтуется или сглаживается паром
- Подходящая партия
- От 1 до нескольких тысяч деталей; в одном построении могут поместиться десятки и сотни мелких деталей
- Стоимость оснастки и оборудования
- Без оснастки; настольные системы стоят десятки тысяч долларов, промышленные — сотни тысяч
- Скорость
- Около полусуток–суток на построение, плюс несколько часов и более на остывание
Сильные стороны и ограничения
Сильные стороны
- Поддержки не нужны, поэтому детали можно компоновать и укладывать друг на друга, заполняя весь объём
- Прочные, вязкие нейлоновые детали, почти так же прочные между слоями, как вдоль них
- Сложные формы: решётки, внутренние каналы, даже шарниры, напечатанные сразу в собранном виде
- Низкая стоимость детали, когда построение заполнено плотно
Ограничения
- Машины и порошок стоят намного дороже, чем у FDM
- Шероховатая, слегка пористая поверхность, которая требует доводки и может впитывать грязь
- Долгое время остывания перед тем, как детали можно извлечь
- Пылящий порошок требует аккуратного обращения, а в каждое построение нужно добавлять немного свежего порошка
Где применяется
- АвиацияВоздуховоды и кронштейны для самолётов и дронов
- МедицинаИндивидуальные ортезы, гильзы протезов, хирургические шаблоны
- Потребительские товарыОправы для очков, спортивное снаряжение, корпуса малыми партиями
- АвтомобилестроениеПрототипы, клипсы, воздуховоды и детали малосерийного производства
- ПромышленностьЗахваты роботов, оснастка и приспособления, запасные части
Как узнать процесс
- Матовая, слегка песчаная поверхность, часто белёсая, серая или окрашенная в чёрный.
- Нигде нет следов поддержек, даже под крутыми нависающими участками.
- Слабые, мягкие линии слоёв на изогнутых поверхностях, гораздо менее заметные, чем гребни FDM.
- Небольшие выходные отверстия на полых деталях, оставленные, чтобы запертый порошок можно было высыпать.
Сравните с
Смотрите
Dr. D-Flo · Принцип SLS, объяснённый для начинающих
Formlabs Support · Внутри машины: лазер, рекоутер и нагрев
Vision Miner · Весь рабочий процесс, от печати до откапывания и очистки
EOS 3D Printing · Промышленное SLS, применяемое для серийного производства
Смотреть реальные фото
- Википедия: Selective laser sintering — размеченная схема процесса и фотографии деталей SLS
- Поиск фотографий в Wikimedia Commons
Запомните
- SLS сплавляет пластиковый порошок лазером, слой за слоем, внутри нагретого слоя.
- Рыхлый порошок поддерживает деталь, поэтому поддержки не нужны, а детали можно укладывать друг на друга.
- Детали получаются прочными, но зернистыми, и требуют часов остывания и очистки.
Ещё в главе «Аддитивное производство»
Все 100 процессов
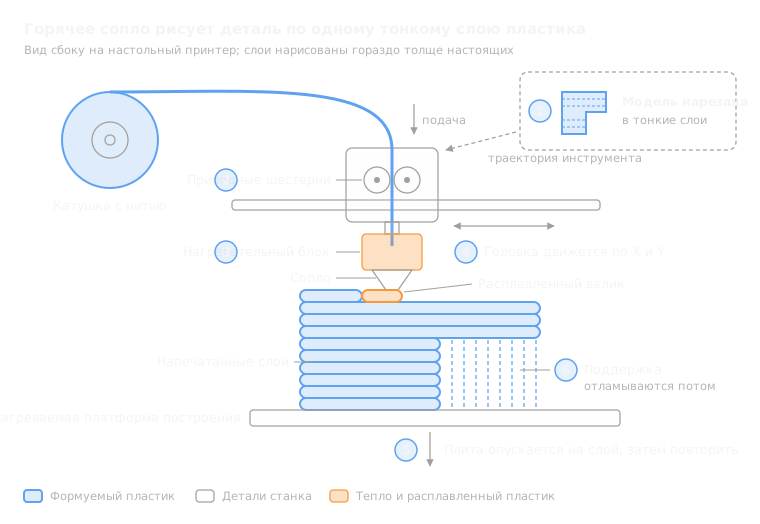 8.1ShortFDM (моделирование методом наплавления)Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)Открыть урок
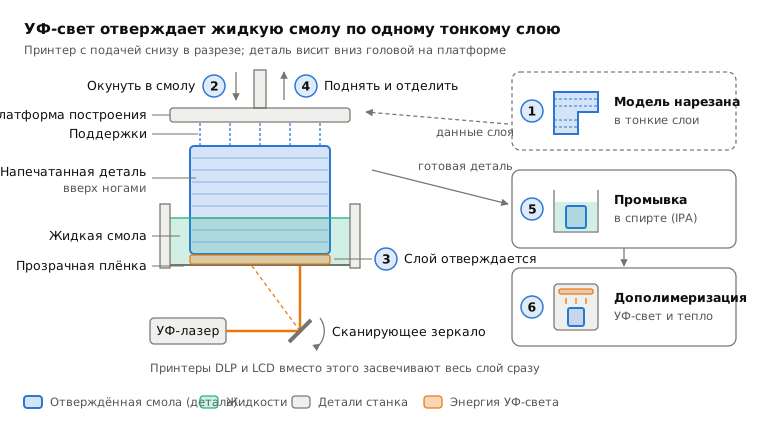
 8.2Стереолитография (SLA/DLP)Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)Открыть урок
 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)Открыть урок
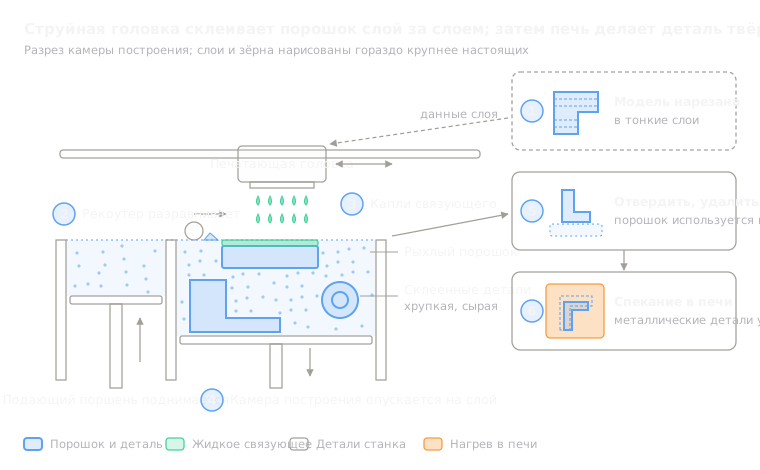 8.5Струйная печать связующимСтруйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)Открыть урок
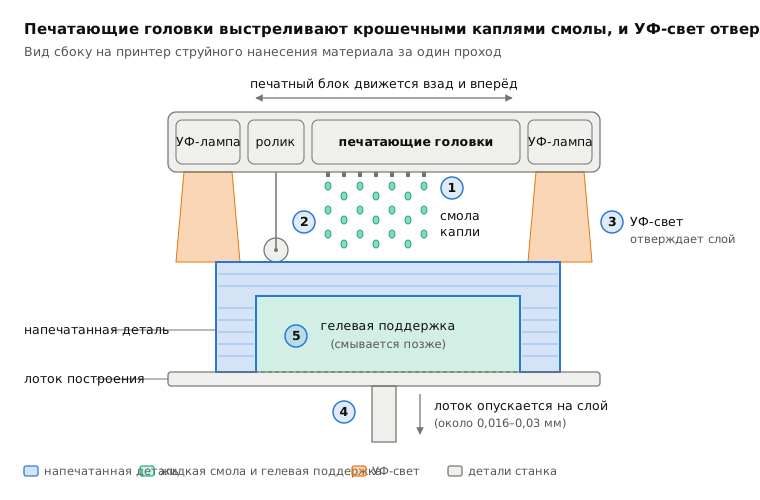
 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
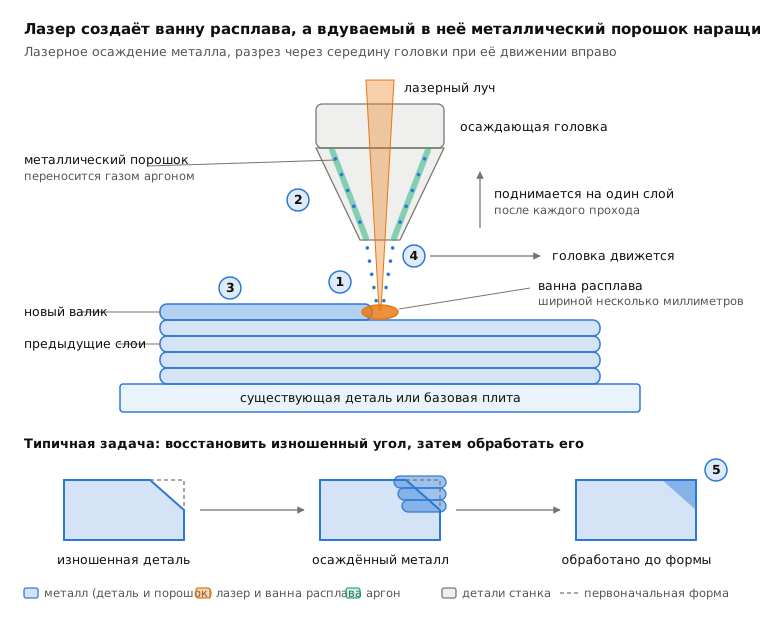
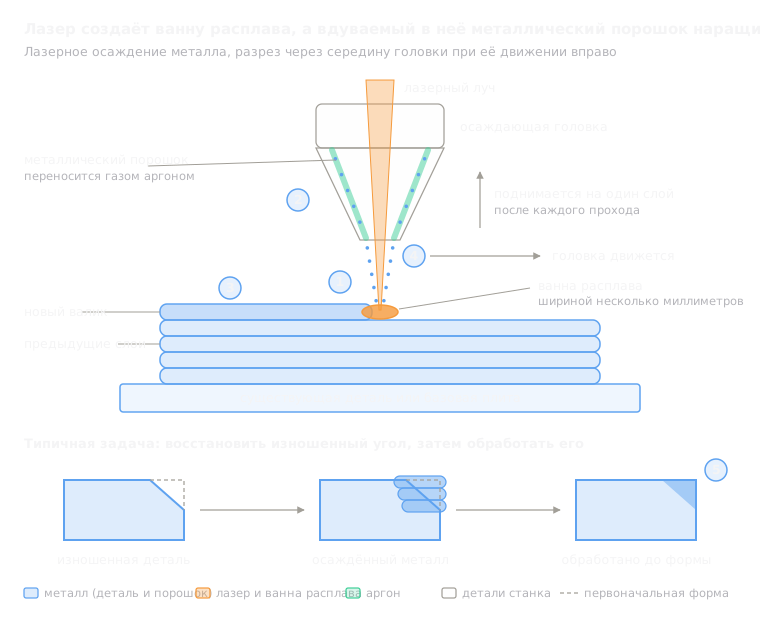 8.7Прямое осаждение под действием энергии (DED/LMD)Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)Открыть урок
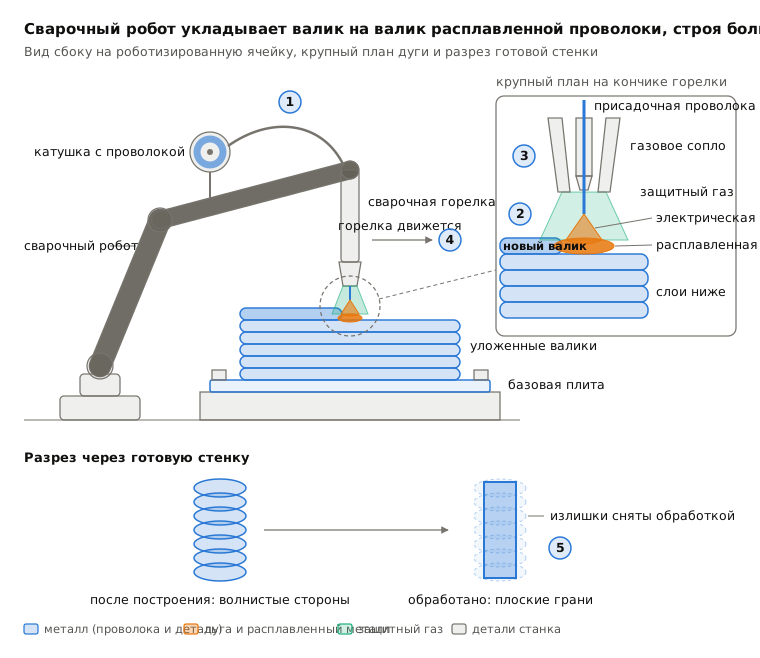
 8.8Проволочное дуговое аддитивное производство (WAAM)Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)Открыть урок
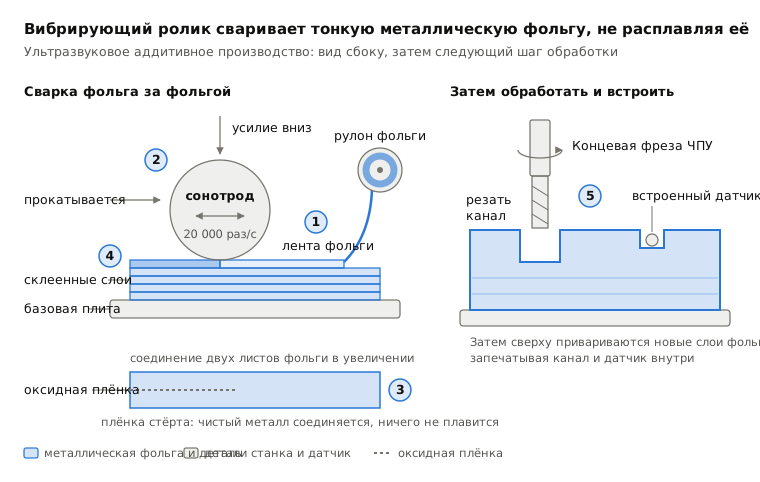
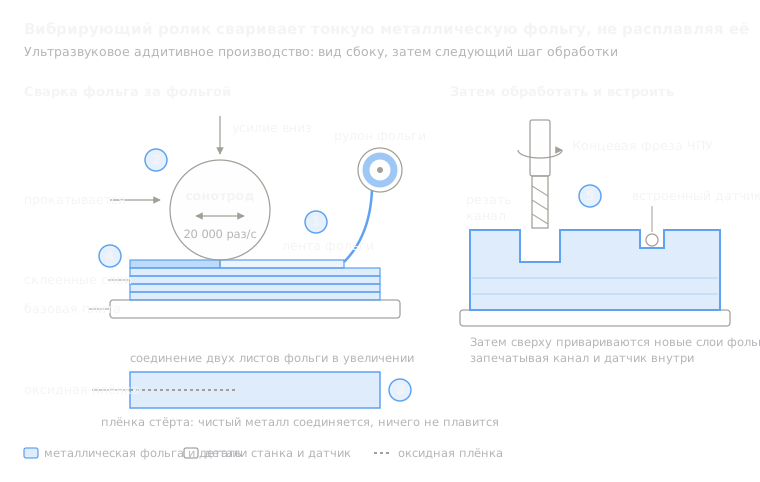 8.9Ультразвуковое аддитивное производство (UAM)Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)Открыть урок
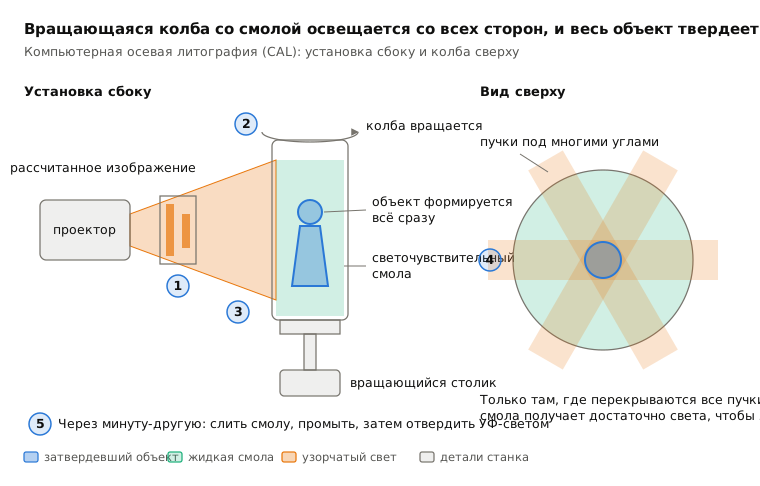
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.