

Ультразвуковое аддитивное производство (UAM)
Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)
Ультразвуковое аддитивное производство (UAM) строит металлические детали, приваривая тонкую фольгу друг к другу высокочастотной вибрацией. Ничего не плавится: металл остаётся твёрдым, подобно тому как две очень чистые металлические поверхности могут слипнуться, если их сильно потереть друг о друга. Поскольку процесс идёт без сильного нагрева, UAM может спрятать датчики, провода и каналы охлаждения внутри сплошного металла.
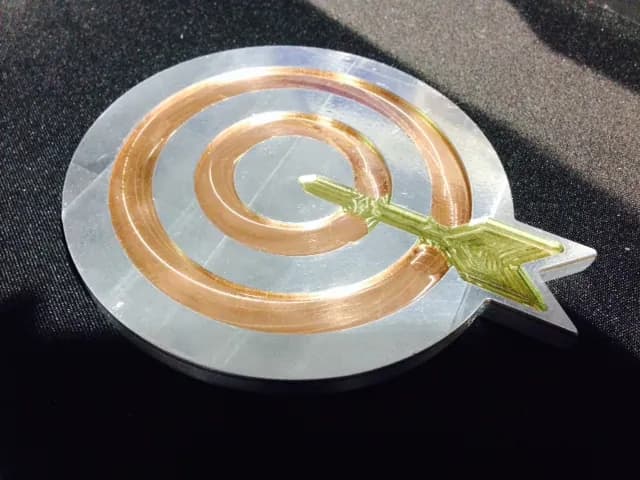
Как это работает
Уложите фольгу. Полоса металлической фольги, обычно толщиной около 0,15 мм и шириной 25 мм, разматывается на деталь.
Прижмите и вибрируйте. Сонотрод (колесообразный концентратор, приводимый в движение ультразвуковой вибрацией) прокатывается по фольге. Он сильно прижимает её и трёт из стороны в сторону около 20 000 раз в секунду (20 кГц).
Соединить без плавления. Трение разрушает тонкую оксидную плёнку (налёт на поверхности) на обеих поверхностях. Чистый металл касается чистого металла, и атомы соединяются, а деталь остаётся тёплой, но не расплавленной.
Повторить. Фольгу укладывают рядом друг с другом и друг на друга, слой за слоем наращивая сплошной блок.
Обработайте и встройте. Через каждые несколько слоёв встроенный фрезерный станок с ЧПУ (резец с компьютерным управлением) обрезает контур и вырезает каналы или карманы. Датчики или волокна кладут в карман, а новая фольга запечатывает их.
Ключевые факты
- Материалы
- Алюминиевые сплавы (чаще всего), медь, титан, никель и стальная фольга; разнородные пары, например алюминий с медью или титаном
- Типичные детали
- Теплообменники с внутренними каналами, детали со встроенными датчиками или волокнами, многометаллические плиты и переходные соединения
- Размер детали
- От нескольких сантиметров до примерно 1,8 м в поперечнике на самых больших машинах
- Точность
- Определяется встроенным фрезерным станком с ЧПУ: около ±0,05 мм на обработанных гранях
- Качество поверхности
- Обработанная резанием, поэтому такая же гладкая, как любая фрезерованная деталь
- Подходящая партия
- Прототипы, единичные изделия и малые серии дорогостоящих деталей
- Стоимость оснастки и оборудования
- Оснастка не нужна. Машины обычно стоят от нескольких сотен тысяч до миллионов долларов
- Скорость
- От часов до суток на деталь: сварка быстрая, но остановки на обработку добавляют время
Сильные стороны и ограничения
Сильные стороны
- Нет плавления, поэтому разнородные металлы соединяются без хрупких прослоек
- Датчики, волокна и электроника выдерживают заделку в металл
- Внутренние каналы без поддержек и без рассыпного порошка, который нужно вычищать
- Точность и чистота обработки от той же машины
Ограничения
- Лучше всего работает с более мягкими металлами; алюминий — самый простой
- Связи между слоями фольги могут быть слабее в направлении укладки
- В основном массивные формы; тонкие, высокие или замысловатые элементы получать трудно
- Мало производителей машин и дорогое оборудование
Где применяется
- Авиация и космосТеплообменники и детали терморегулирования для спутников и самолётов
- ЭлектроникаХолодные плиты и корпуса со встроенными каналами охлаждения
- Энергетика и исследованияКонструкции со встроенными оптоволоконными или температурными датчиками
- Тяжёлая промышленностьМногометаллические переходные соединения, например алюминий, соединённый со сталью или медью
Как узнать процесс
- Массивные детали, которые выглядят вырезанными из цельного куска, без линий слоёв снаружи.
- На разрезе после травления видны тонкие полосы примерно через 0,15 мм: слои фольги.
- Два разных металла в одном блоке, например алюминий на меди, встречаются по чёткой прямой границе.
- Скрытые внутренние каналы или провода, до которых не добрался бы ни один резец снаружи.
Сравните с
Смотрите
Fabrisonic3D · Производитель объясняет, как ультразвуковая сварка соединяет фольгу без плавления
Fabrisonic3D · Реальные кадры того, как машина укладывает, сваривает и обрезает фольгу
Fabrisonic3D · Примеры деталей: встроенные датчики, внутренние каналы, разные металлы
Fabrisonic3D · Большая производственная машина в работе
Смотреть реальные фото
- Википедия: Ультразвуковая консолидация — процесс и его история; только текст, без фотографий
- Поиск фотографий в Wikimedia Commons
Запомните
- UAM сваривает металлическую фольгу давлением и ультразвуковой вибрацией, никогда не плавя её.
- Малое тепловложение позволяет соединять разнородные металлы и заделывать датчики внутри сплошного металла.
- Процесс чередует сварку и обработку на станке с ЧПУ, поэтому детали получаются точными.
Ещё в главе «Аддитивное производство»
Все 100 процессов
 8.1ShortFDM (моделирование методом наплавления)Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)Открыть урок
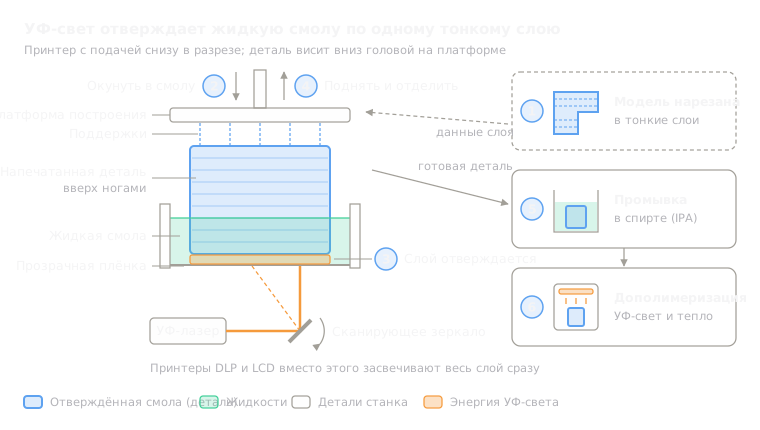 8.2Стереолитография (SLA/DLP)Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)Открыть урок
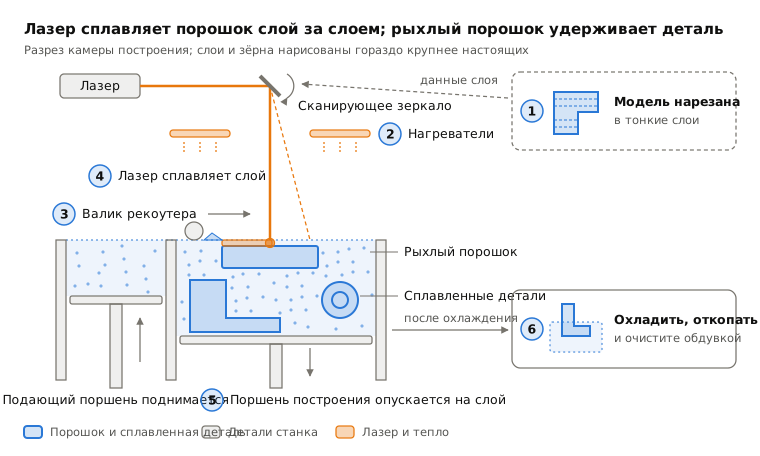
 8.3Селективное лазерное спекание (SLS)Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)Открыть урок
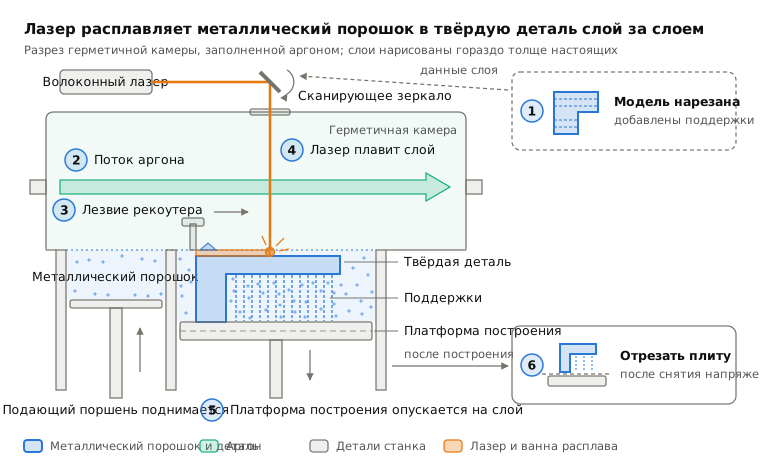
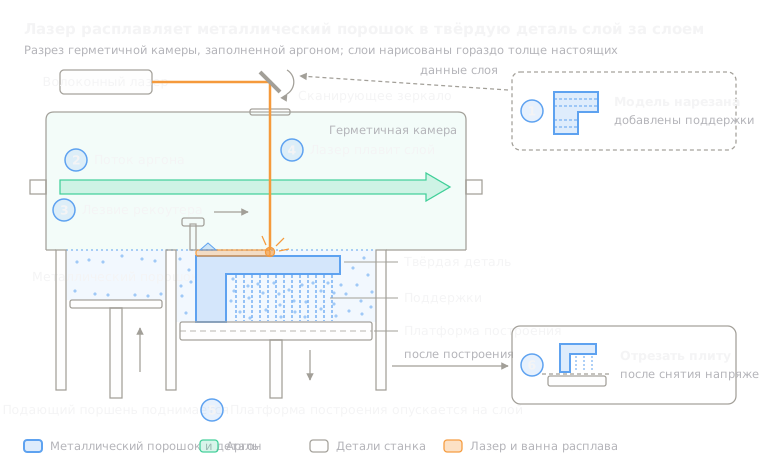 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)Открыть урок
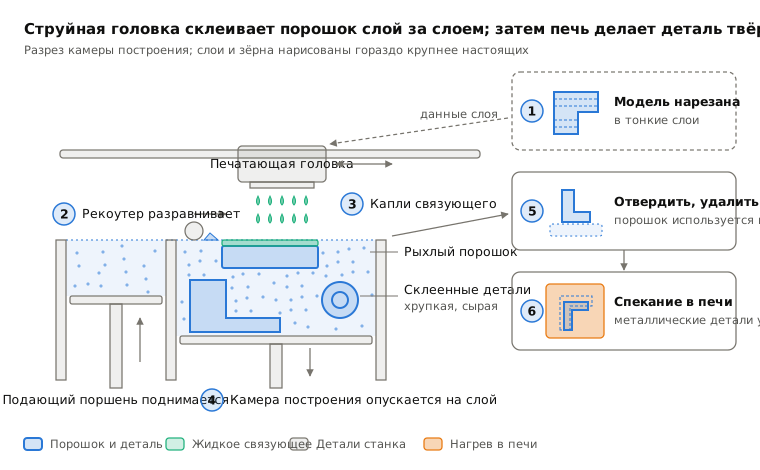
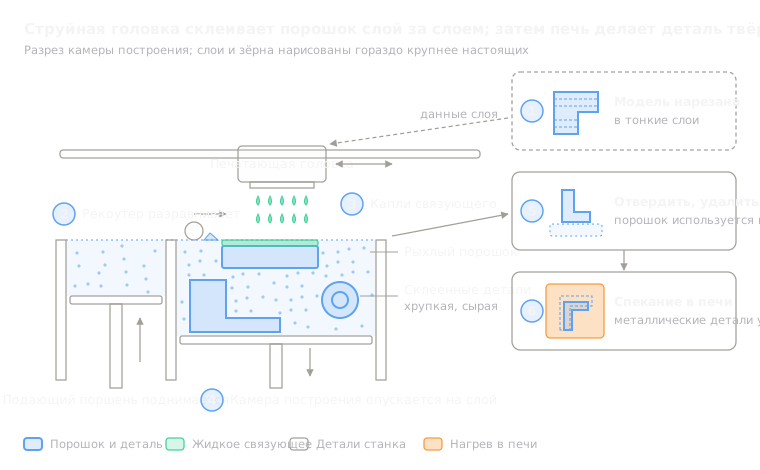 8.5Струйная печать связующимСтруйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)Открыть урок
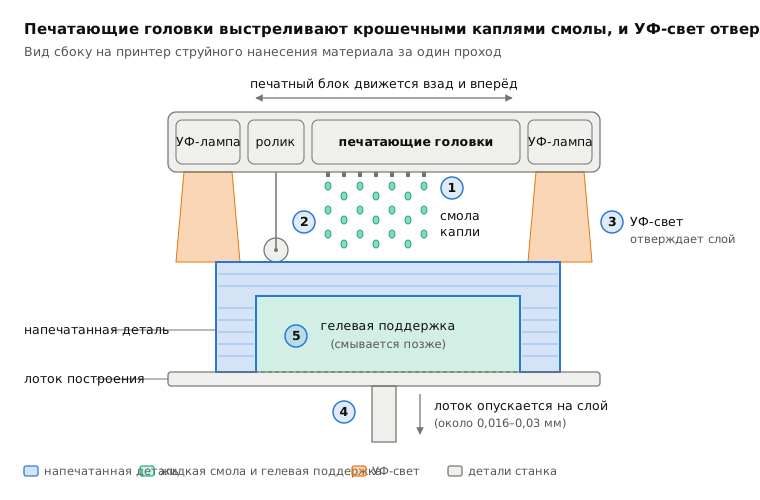
 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
 8.7Прямое осаждение под действием энергии (DED/LMD)Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)Открыть урок
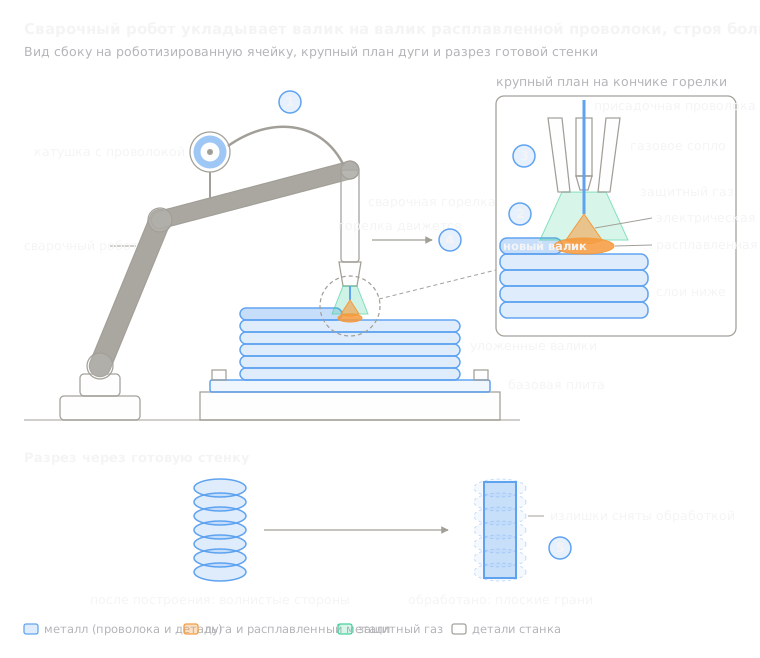 8.8Проволочное дуговое аддитивное производство (WAAM)Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)Открыть урок
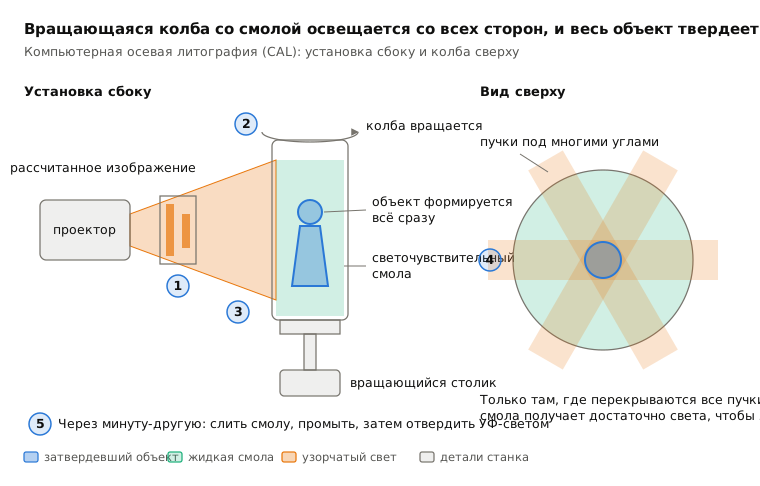
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.