

Аддитивное производство
Аддитивное производство, более известное как 3D-печать, создаёт деталь, добавляя материал только там, где он нужен, обычно по одному тонкому слою, прямо из компьютерной модели. Ни форма, ни матрица, ни режущий инструмент под деталь не изготавливаются, поэтому единичные изделия, сложные внутренние формы и быстрые изменения конструкции обходятся недорого. Десять процессов этой главы различаются в основном тем, как они добавляют материал и фиксируют его на месте.
Главная идея
Каждый процесс здесь разрезает 3D-модель на стопку тонких слоёв, или траекторий, и строит их один на другом. Представьте, что вы печёте буханку хлеба ломтик за ломтиком, а не вырезаете её из блока: ничего не срезается, поэтому становятся возможны формы, до которых не добрался бы ни один инструмент. Международный стандарт ISO/ASTM 52900 делит эти процессы на семь семейств по способу добавления материала: выдавливание через сопло (экструзия материала), отверждение смолы в ванне светом (фотополимеризация в ванне), сплавление в слое порошка (сплавление в порошковом слое), склеивание в слое порошка (струйное нанесение связующего), выстреливание каплями (струйное нанесение материала), расплавление в месте попадания сфокусированным пучком энергии (прямое энергетическое осаждение) и укладка сваренных листов (листовая ламинация). Объёмная печать — более новый подход, при котором целый объём смолы отверждается сразу, без слоёв.
Процессов в этой главе: 10
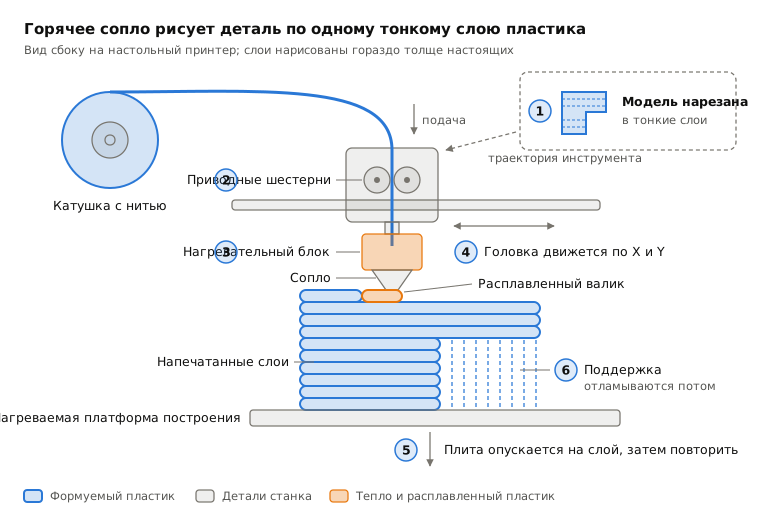
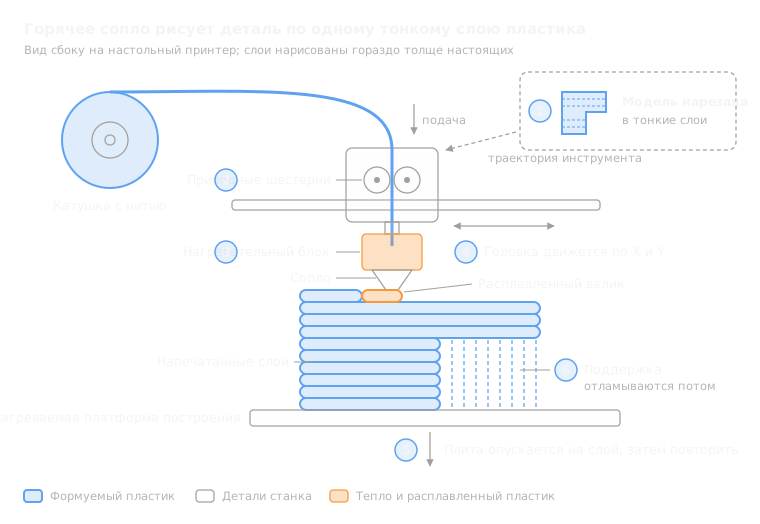 8.1ShortFDM (моделирование методом наплавления)Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)Открыть урок
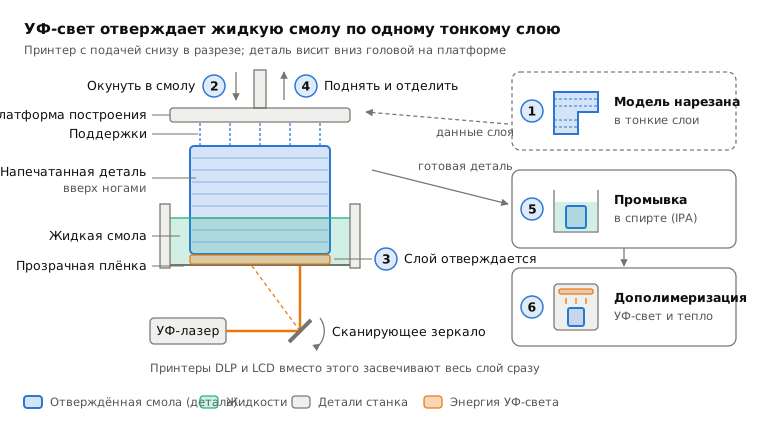
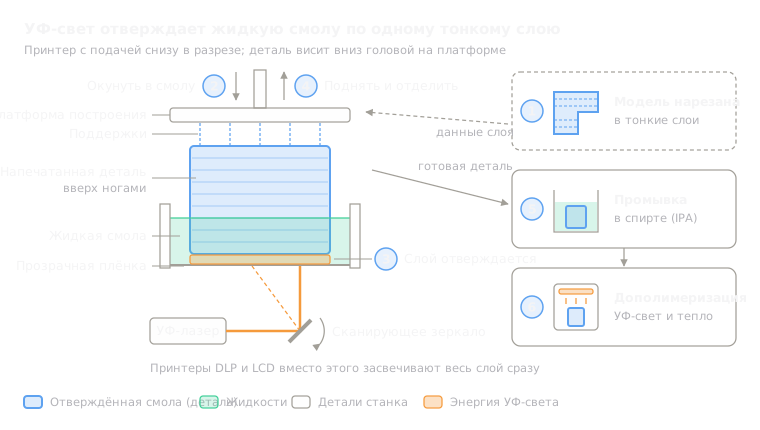 8.2Стереолитография (SLA/DLP)Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)Открыть урок
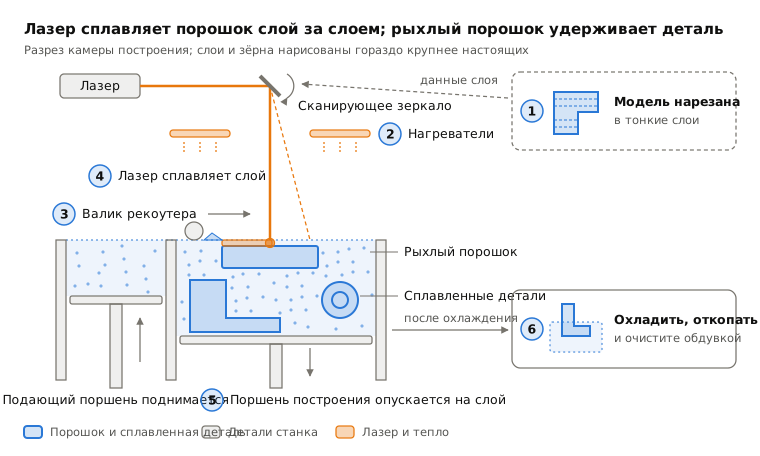
 8.3Селективное лазерное спекание (SLS)Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)Открыть урок
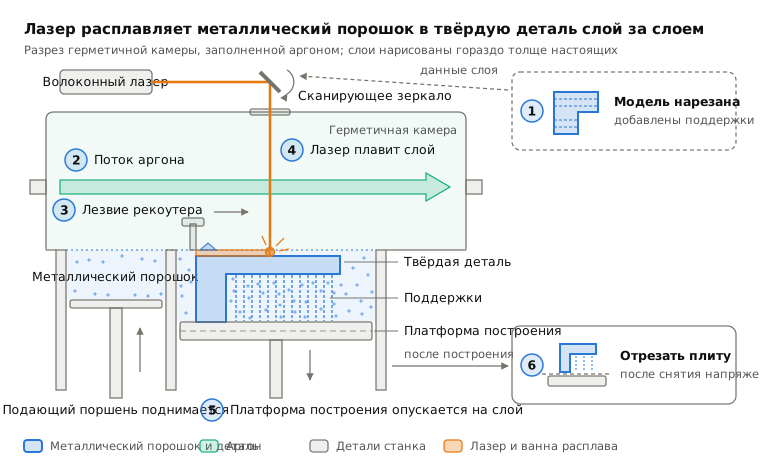
 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)Открыть урок
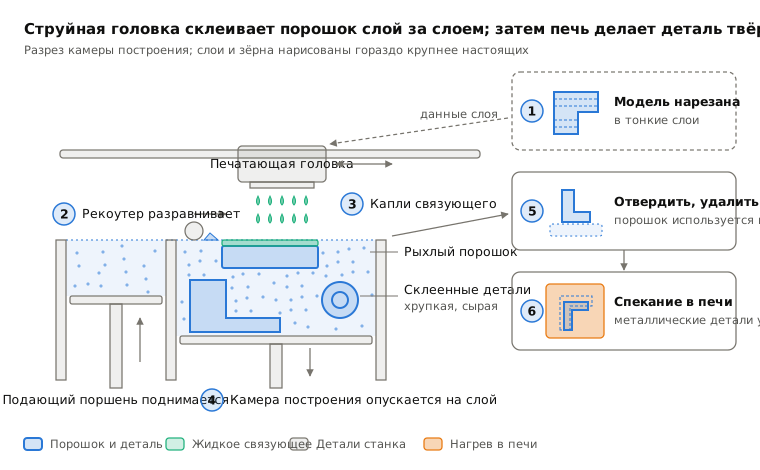
 8.5Струйная печать связующимСтруйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)Открыть урок
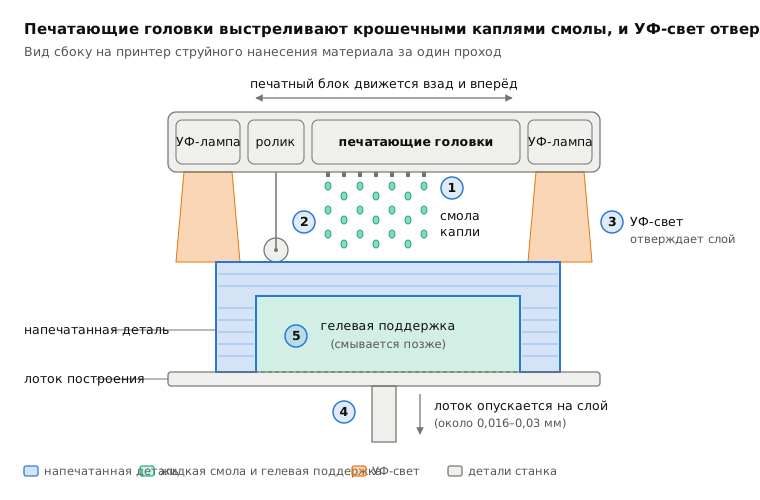
 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
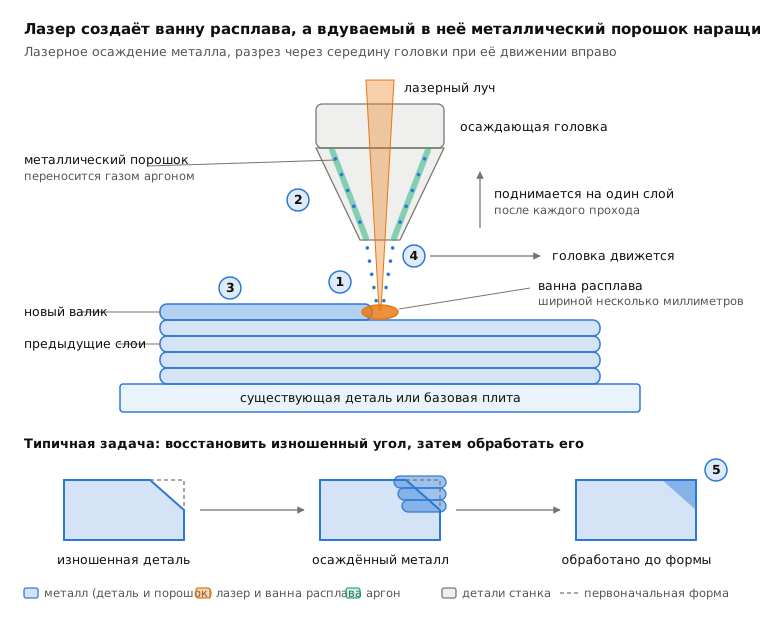
 8.7Прямое осаждение под действием энергии (DED/LMD)Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)Открыть урок
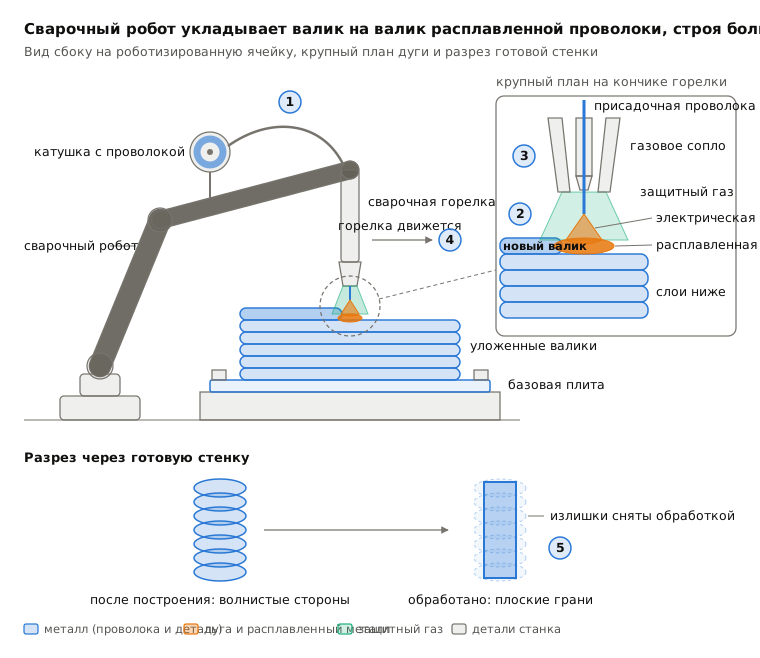
 8.8Проволочное дуговое аддитивное производство (WAAM)Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)Открыть урок
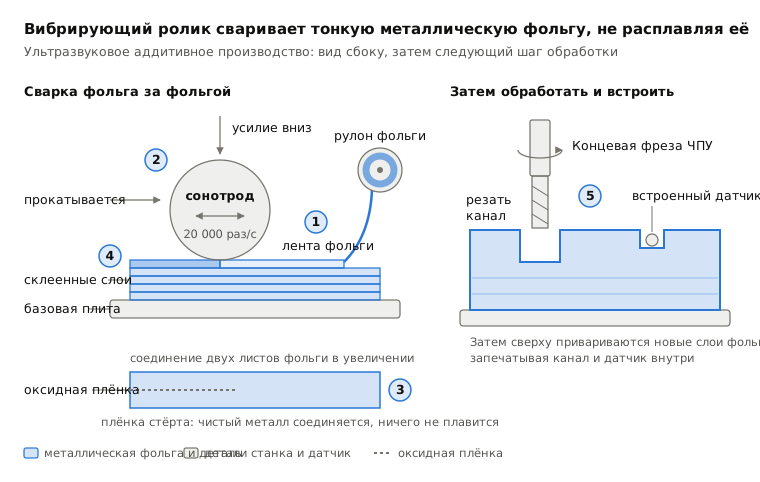
 8.9Ультразвуковое аддитивное производство (UAM)Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)Открыть урок
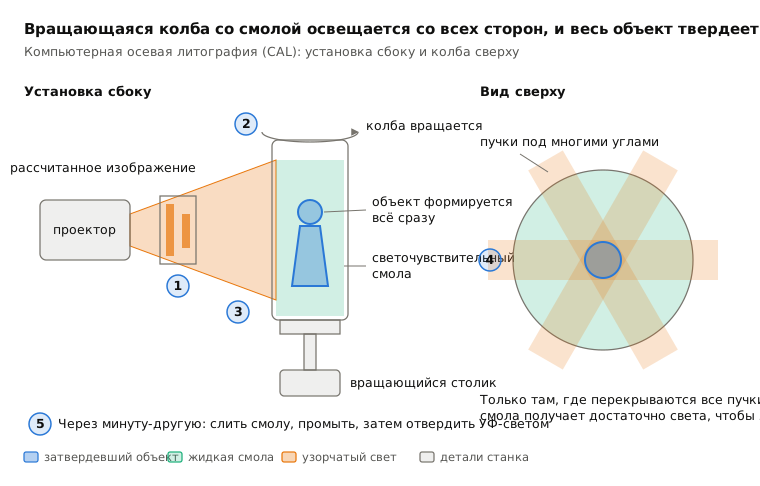
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Сравнение
| Процесс | Одной строкой | Лучше всего для | Размер партии | Точность |
|---|---|---|---|---|
| 8.1FDM (моделирование методом наплавления) | Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала) | Дешёвые прототипы, оснастка, любительские детали | От 1 до сотен | Около ±0,2–0,5 мм |
| 8.2Стереолитография (SLA/DLP) | Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне) | Модели с тонкой детализацией, стоматологические детали, ювелирные модели | От 1 до тысяч | Около ±0,05–0,1 мм |
| 8.3Селективное лазерное спекание (SLS) | Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое) | Прочные функциональные пластиковые детали без поддержек | От десятков до десятков тысяч | Около ±0,3 мм |
| 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS) | Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое) | Сложные металлические детали, решётки, внутренние каналы | От 1 до тысяч | Около ±0,1 мм |
| 8.5Струйная печать связующим | Струйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting) | Песчаные формы, полноцветные модели, металлические детали большими партиями | От десятков до десятков тысяч | Около ±0,2 мм (у металла больше усадка) |
| 8.6Струйная печать материалом (PolyJet) | Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом) | Реалистичные многоматериальные многоцветные прототипы | От 1 до 100 | Около ±0,1 мм |
| 8.7Прямое осаждение под действием энергии (DED/LMD) | Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии) | Ремонт, наплавка, добавление элементов к деталям | От 1 до десятков | Около ±0,5 мм до обработки |
| 8.8Проволочное дуговое аддитивное производство (WAAM) | Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение) | Крупные металлические детали длиной в несколько метров | От 1 до десятков | Около ±1 мм до обработки |
| 8.9Ультразвуковое аддитивное производство (UAM) | Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация) | Встроенные датчики, каналы, разные металлы | От 1 до десятков | Около ±0,05 мм (после обработки) |
| 8.10Объёмная печать (CAL) | Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать) | Быстрые гладкие малые детали; исследования | От 1 до десятков | Элементы около 0,1–0,3 мм |
Как выбирать внутри этого семейства
- Пластиковый прототип при ограниченном бюджете: начните с FDM; переходите на SLA или струйное нанесение материала, когда важны внешний вид и тонкая детализация.
- Прочные пластиковые детали в количестве: SLS, потому что рыхлый порошок поддерживает каждую деталь, а многие детали компонуются в одном построении.
- Сложные металлические детали: лазерное сплавление в порошковом слое для детализации и точности; струйное нанесение связующего, когда нужно много малых деталей по меньшей цене.
- Крупные металлические детали или ремонт: прямое энергетическое осаждение (DED) для точности, WAAM для размера и скорости; обе технологии потребуют обработки.
- Особые случаи: UAM, чтобы заделывать датчики или соединять разнородные металлы; объёмная печать для малых смоляных деталей без слоёв за секунды.
Ключевые слова
- Высота слоя
- толщина каждого напечатанного слоя; чем тоньше слои, тем тоньше детализация, но дольше построение.
- Поддержка
- временный материал, который удерживает нависающие части при печати и потом удаляется.
- Фотополимер
- жидкая смола, твердеющая под действием света, обычно ультрафиолетового.
- Порошковый слой
- тонкий плоский слой порошка, разглаженный по области построения, который выборочно сплавляется или склеивается.
- Ванна расплава
- небольшая лужица расплавленного металла под лазером или дугой в процессе построения.
- Спекание
- нагрев порошка до соединения зёрен друг с другом без полного расплавления.
- Форма, близкая к окончательной
- деталь, изготовленная близко к окончательной форме, требующая лишь лёгкой обработки.
- Постобработка
- всё, что делается после печати: удаление поддержек, дополимеризация, термообработка или механическая обработка.
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.