

Струйная печать связующим
Струйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)
Струйная печать связующим (binder jetting) создаёт деталь так: распределяют тонкие слои порошка и струйной головкой печатают на каждом жидкий клей — связующее. Это работает почти как офисный принтер, только вместо бумаги порошок. Метод важен, потому что это один из самых быстрых способов печатать металлические детали партиями, а литейные цеха печатают им песчаные формы для литья.
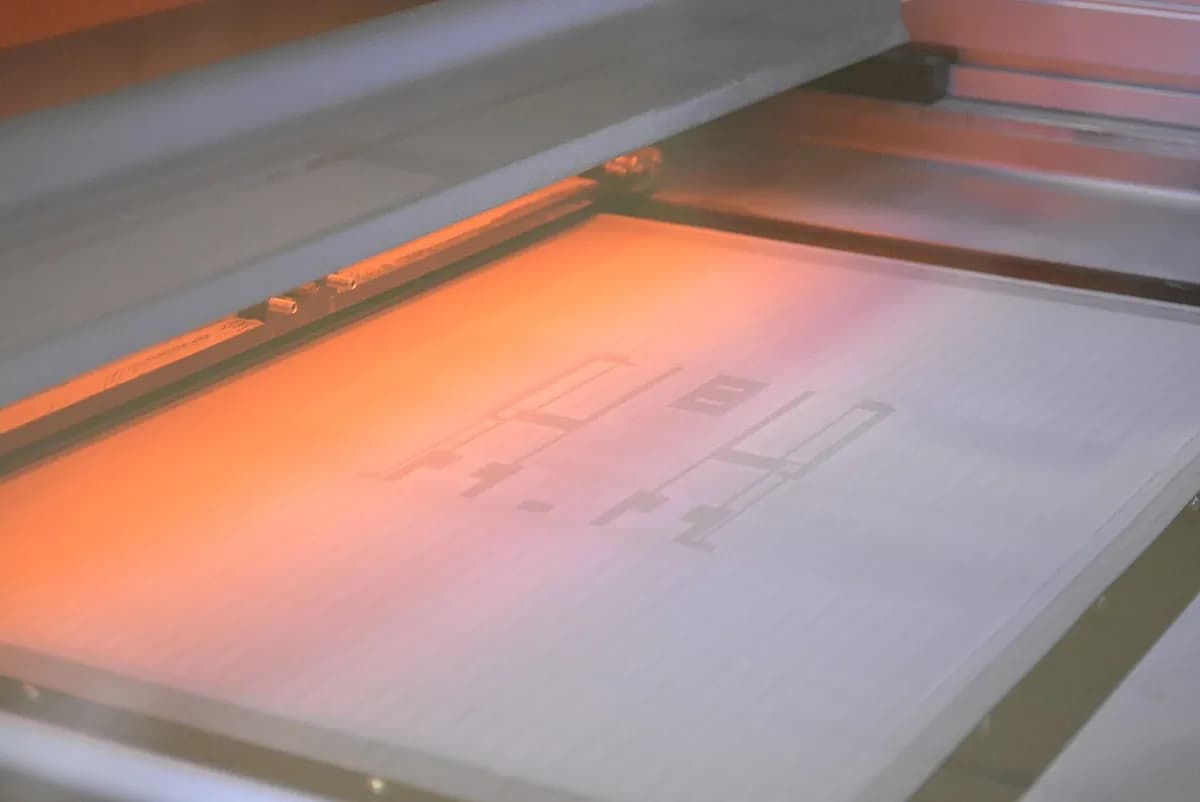
Как это работает
Нарезать модель. Программа режет 3D-модель на тонкие слои. Детали можно упаковывать плотно и друг над другом, потому что порошок их поддерживает.
Распределить слой. Подающий поршень поднимается, а рекоутер (валик или лезвие) распределяет тонкий ровный слой порошка, для металла обычно 0,05–0,1 мм.
Напечатать связующее. Струйная печатающая головка проходит над слоем и роняет крошечные капли связующего только там, где должно быть сечение детали. Склеенные зёрна держатся вместе, остальные остаются сыпучими.
Опустить и повторить. Рабочая камера опускается на один слой, и цикл повторяется, пока камера не заполнится. Во время печати лазер и нагрев не нужны.
Отвердить и убрать порошок. Камеру подогревают, чтобы связующее затвердело, затем сыпучий порошок сметают и сдувают, а потом используют повторно. Склеенные «зелёные» детали хрупкие, как мел.
Спечь в печи. Металлические детали отправляют в печь с температурой около точки плавления: связующее выгорает, а зёрна сплавляются. Деталь усаживается примерно на 15–20 % в каждом направлении по мере уплотнения.
Ключевые факты
- Материалы
- Нержавеющие стали, инструментальные стали, медь и другие металлы; литейный песок; керамика; гипс для полноцветных моделей
- Типичные детали
- Небольшие металлические детали партиями, песчаные формы и стержни для литья, керамические детали, цветные фигурки
- Размер детали
- Металлические детали обычно размером с кулак или меньше; песчаные принтеры печатают блоки длиной до нескольких метров
- Точность
- Металл: около ±1–2 % после спекания из-за усадки; песчаные формы: около ±0,3 мм
- Качество поверхности
- Матовая и слегка зернистая, как у мелкой отливки; часто обрабатывают пескоструйно или полируют
- Подходящая партия
- От сотен до десятков тысяч небольших металлических деталей; песчаные формы — от единичных до малых серий
- Стоимость оснастки и оборудования
- Оснастка не нужна; машины вместе с печами стоят от нескольких сотен тысяч до более миллиона долларов
- Скорость
- Печать быстрая, часто несколько часов на целую камеру, но отверждение и спекание добавляют сутки и более
Сильные стороны и ограничения
Сильные стороны
- Быстрая печать сразу целой камеры деталей, без поддержек
- Во время печати нет нагрева, поэтому нет коробления и остаточных напряжений
- Печатает песчаные формы и стержни без модели, прямо из файла
- Стоимость металлической детали при больших объёмах ниже, чем при лазерном плавлении в порошковом слое
Ограничения
- Детали усаживаются при спекании, из-за чего трудно получить жёсткие допуски
- «Зелёные» детали хрупкие и требуют аккуратного обращения
- Может оставаться некоторая пористость, поэтому прочность может уступать полностью расплавленному металлу
- Тонкие стенки и большие плоские детали могут провисать или деформироваться в печи
Где применяется
- Литейные цехаПесчаные формы и стержни для блоков двигателей, корпусов насосов, прототипов
- АвтомобилестроениеНебольшие металлические кронштейны и фитинги; формы для литых деталей
- Потребительские товарыСтальные детали для замков, инструментов и оправ очков партиями
- ПромышленностьРабочие колёса насосов, сопла, керамические детали
- Искусство и дизайнПолноцветные фигурки и архитектурные макеты из гипса
Как узнать процесс
- Матовая, слегка зернистая поверхность, немного похожая на тонкую отливку или спечённый металл.
- Нет следов от поддержек, а детали выглядят слегка со смягчёнными краями.
- На песчаных формах — песчаная, крошащаяся текстура со слабыми ступеньками на изгибах.
- Очень мелкие металлические детали, выпущенные большими одинаковыми партиями.
Сравните с
Смотрите
Mars Gadgets · Слой порошка, струйное связующее и спекание — для начинающих
AM Media | The Cool Parts Show · Отраслевые журналисты о струйной печати связующим и этапе спекания
CATI: Computer Aided Technology is now GoEngineer · Демонстрация принтера: удаление порошка с «зелёных» деталей
voxeljet · Напечатанные песчаные формы и стержни, затем заливка металла
Смотреть реальные фото
- Википедия: струйная печать связующим — этапы процесса, материалы и история; в основном текст
- Википедия: процессы 3D-печати — струйная печать связующим в сравнении с другими аддитивными процессами
- Поиск фотографий в Wikimedia Commons
Запомните
- Струйная печать связующим склеивает порошок струйными каплями, слой за слоем, без нагрева во время печати.
- Металлические детали получаются хрупкими, их нужно спекать в печи, где они усаживаются.
- Подходит для партий небольших металлических деталей и печатных песчаных форм для литья.
Ещё в главе «Аддитивное производство»
Все 100 процессов
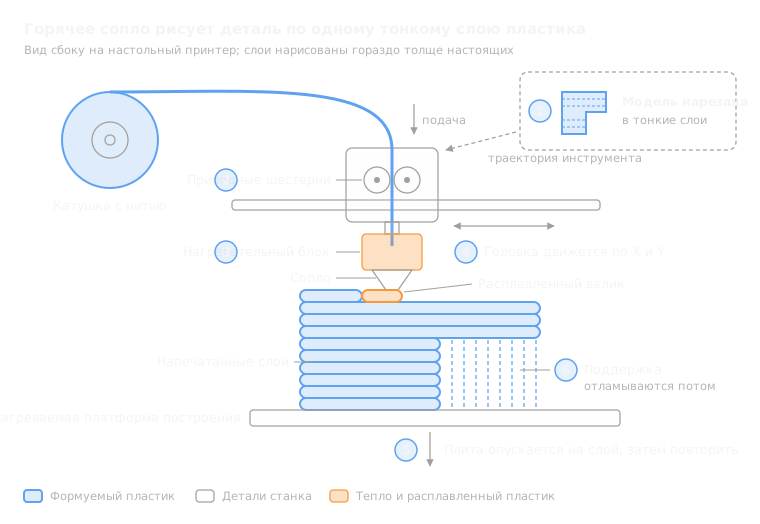 8.1ShortFDM (моделирование методом наплавления)Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)Открыть урок
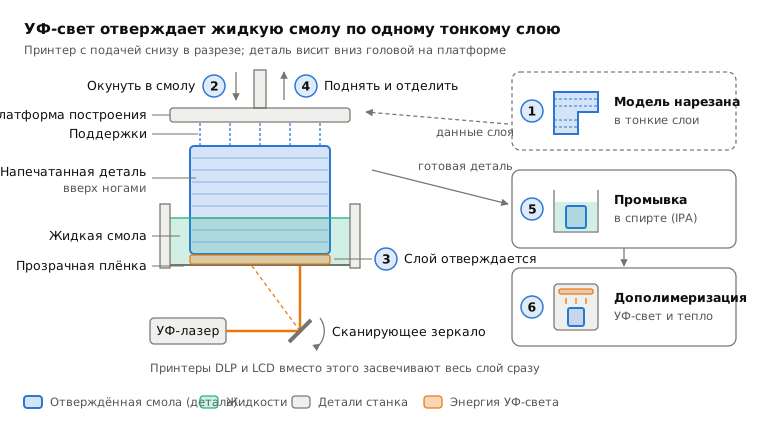
 8.2Стереолитография (SLA/DLP)Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)Открыть урок
 8.3Селективное лазерное спекание (SLS)Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)Открыть урок
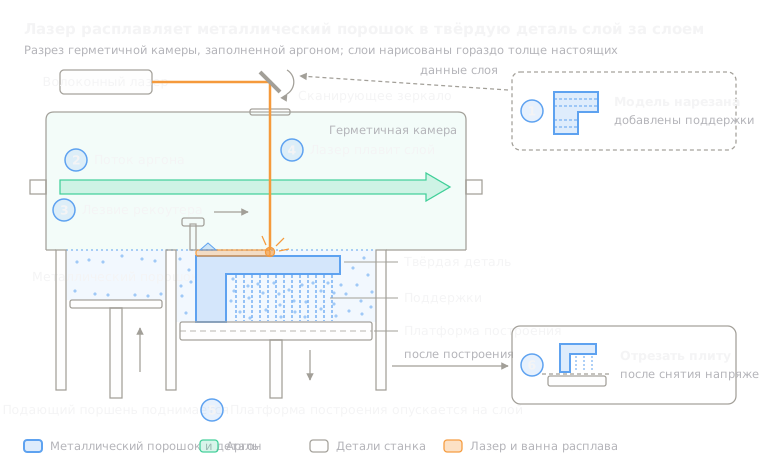 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)Открыть урок
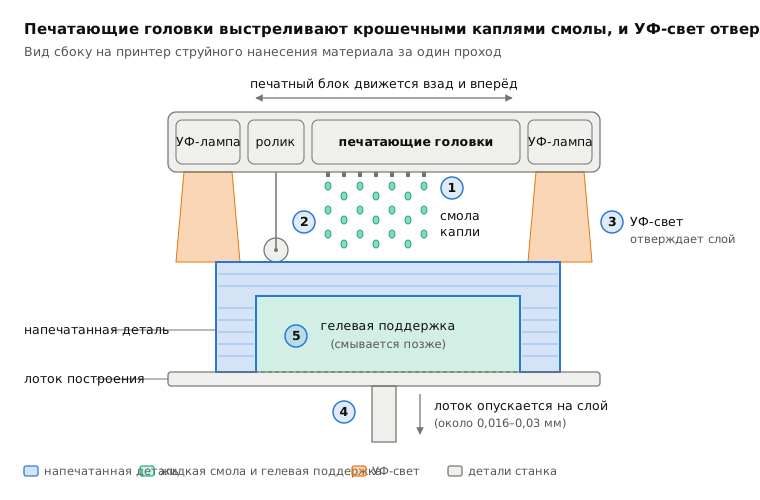
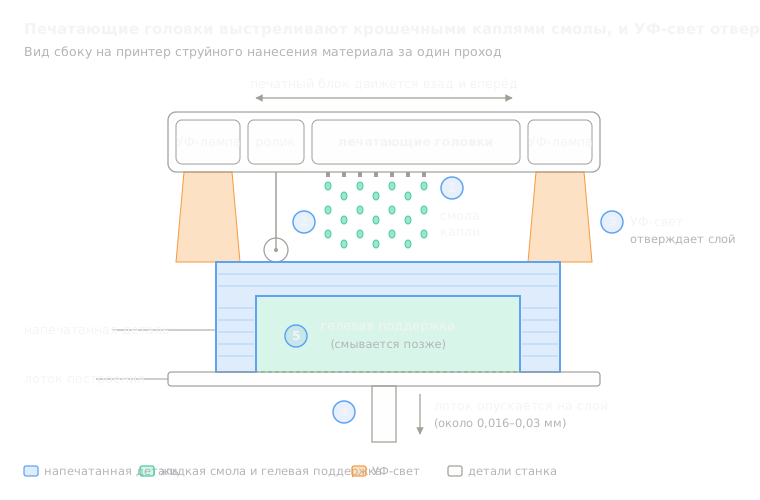 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
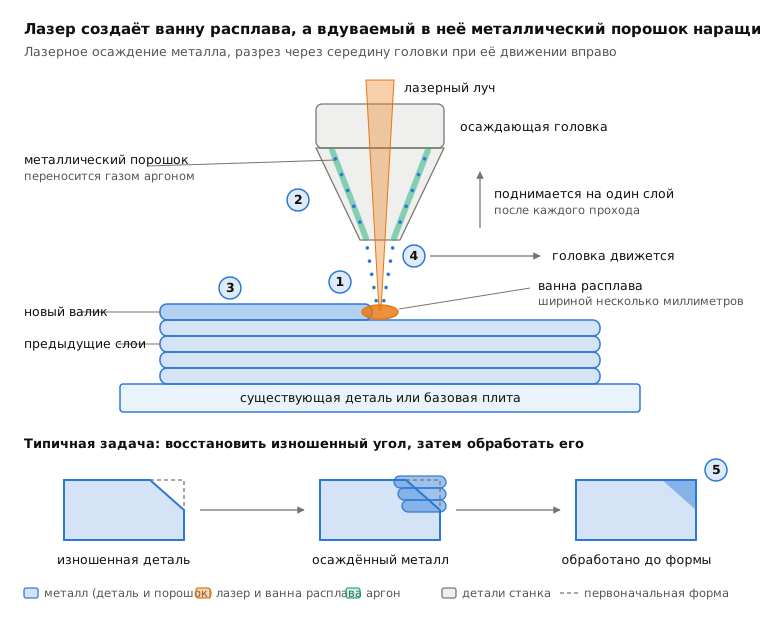
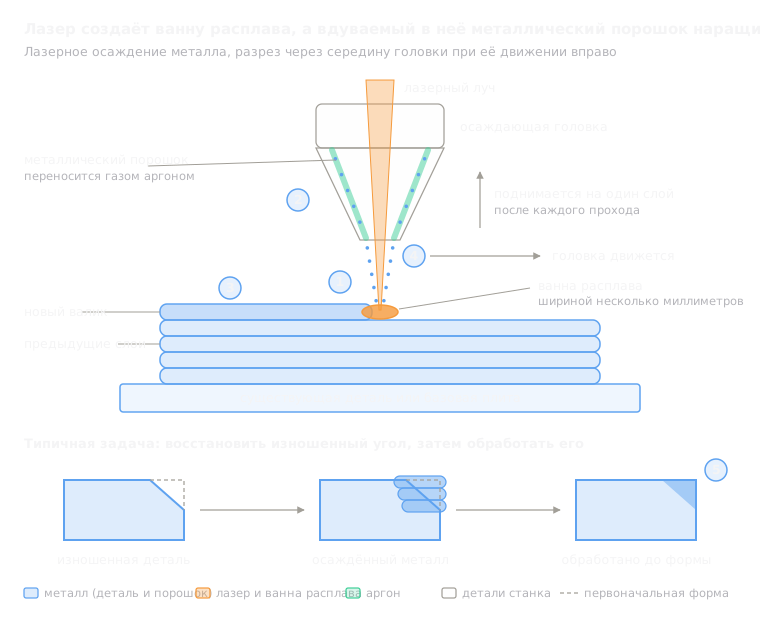 8.7Прямое осаждение под действием энергии (DED/LMD)Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)Открыть урок
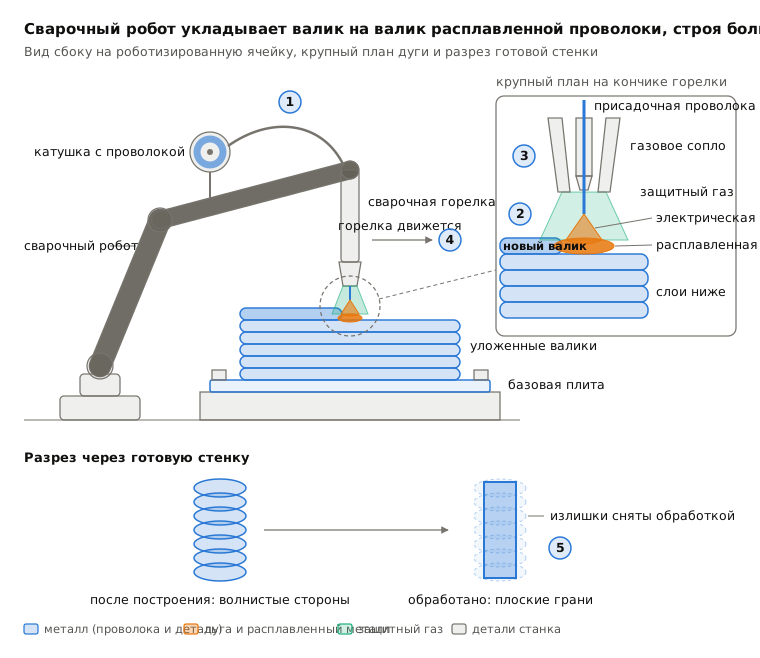
 8.8Проволочное дуговое аддитивное производство (WAAM)Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)Открыть урок
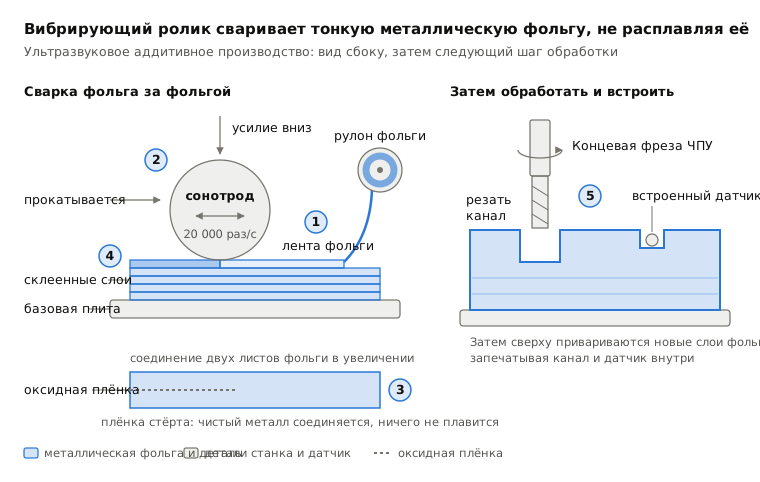
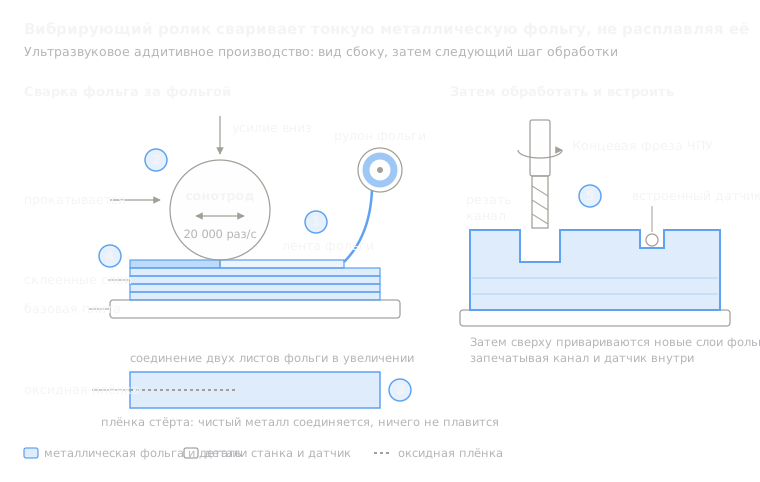 8.9Ультразвуковое аддитивное производство (UAM)Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)Открыть урок
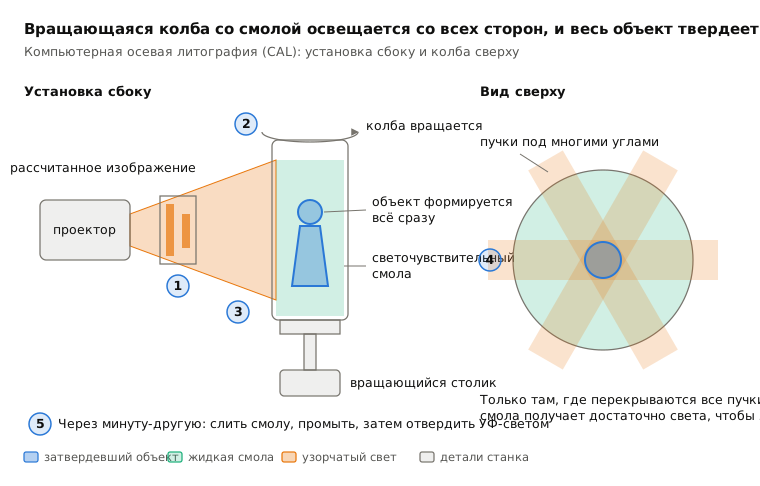
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.