

Проволочное дуговое аддитивное производство (WAAM)
Сварочный робот укладывает расплавленную дугой проволоку валиками (прямое энергетическое осаждение)
Проволочное дуговое аддитивное производство (WAAM) — это 3D-печать сварочным роботом. Электрическая дуга плавит обычную сварочную проволоку, а робот укладывает валик за валиком в деталь, которая может быть длиной в несколько метров. Это самый дешёвый и быстрый способ печатать крупные металлические детали, от судовых винтов до пешеходного моста.
Как это работает
Подайте проволоку. Подающий механизм тянет сварочную проволоку, обычно толщиной около 1–1,6 мм, с катушки и проталкивает её через горелку.
Зажечь дугу. Электрическая дуга (непрерывная искра температурой в тысячи градусов) перескакивает с конца проволоки на деталь. Она плавит проволоку, и капли падают в расплавленную ванну на верху стенки.
Защитить ванну. Газ, выходящий из сопла, обычно аргон или смесь на его основе, не пускает воздух. Без него горячий металл окислялся бы (реагировал с кислородом) и становился слабым и пористым.
Уложите валики. Робот ведёт горелку вдоль стенки, и ванна за ней застывает валиком. После каждого слоя горелка поднимается примерно на 1–2 мм и укладывает следующий.
Остудите, затем обработайте. Каждый слой должен немного остыть перед следующим, иначе стенка просядет. В конце фрезерный станок срезает волнистые стороны в плоскость до окончательного размера.
Ключевые факты
- Материалы
- Почти любая свариваемая проволока: углеродистые и нержавеющие стали, алюминий, титан, никелевые сплавы и бронза
- Типичные детали
- Крупные детали, близкие к окончательной форме (почти готовые, но требующие обработки): винты, трубные фитинги, фланцы, авиационные рамы, архитектурные конструкции
- Размер детали
- От около 0,2 м до нескольких метров, ограничено вылетом робота, его рельсами или порталом
- Точность
- Около ±0,5–1 мм после построения; обработка доводит до около ±0,05 мм
- Качество поверхности
- Шероховатая и волнистая после построения, рябь ощущается на ощупь; обработанные грани гладкие
- Подходящая партия
- Единичные изделия и малые партии крупных деталей
- Стоимость оснастки и оборудования
- Оснастка не нужна. Собирается из стандартных сварочных роботов и источников питания: обычно несколько сотен тысяч долларов, гораздо меньше, чем лазерные системы. Проволока стоит гораздо дешевле металлического порошка
- Скорость
- Обычно 1–4 кг металла в час, примерно в десять раз быстрее сплавления в порошковом слое
Сильные стороны и ограничения
Сильные стороны
- Очень высокая скорость построения для больших деталей
- Недорогое оборудование и дешёвая проволока
- Почти нет ограничений по размеру: робот может ездить по рельсам
- Мало отходов металла по сравнению с обработкой из сплошного блока
Ограничения
- Шероховатые волнистые поверхности: обработка нужна всегда
- Грубая детализация: нет мелких отверстий, тонких стенок и тонких элементов
- Нагрев создаёт напряжения и деформации, поэтому детали могут коробиться
- Ожидание остывания каждого слоя замедляет построение
Где применяется
- СудостроениеСудовые винты и лопасти винтов из бронзы
- АвиацияКрупные титановые и алюминиевые детали, напечатанные как заготовки, затем обработанные
- Нефть, газ и энергетикаТрубные фитинги, фланцы и корпуса клапанов, часто как быстрые запасные части
- Строительство и архитектураСтальные узлы и конструкции, например напечатанный пешеходный мост в Амстердаме
- КосмосРакетные двигатели и крупные несущие детали
Как узнать процесс
- Стенки из видимых уложенных сварных валиков, как свёрнутая верёвка.
- Часто радужные цвета побежалости (соломенный, синий и фиолетовый) на стальных и титановых поверхностях.
- Толстая базовая плита всё ещё на месте или следы пилы там, где её отрезали.
- Обработанные плоские грани рядом с шероховатыми, волнистыми.
Сравните с
Смотрите
theworacle · Лабораторная демонстрация WAAM для титана, включая прокатку стенки между слоями
MX3D · Робот печатает ракетный двигатель валик за валиком
MX3D · Большая напечатанная крыльчатка вблизи
MX3D · Напечатанный мост из нержавеющей стали, поднятый на место над каналом
Смотреть реальные фото
- Википедия: прямое осаждение под действием энергии — семейство процессов, к которому относится WAAM; текст с малым числом фотографий
- Поиск фотографий в Wikimedia Commons
- Поиск в Wikimedia Commons: мост MX3D — фотографии напечатанного стального моста
Запомните
- WAAM — это роботизированная дуговая сварка, используемая для укладки валиков в деталь.
- Это самый быстрый и дешёвый путь к крупным металлическим деталям, но они получаются шероховатыми.
- Ожидайте, что после печати придётся обрабатывать все функциональные поверхности.
Ещё в главе «Аддитивное производство»
Все 100 процессов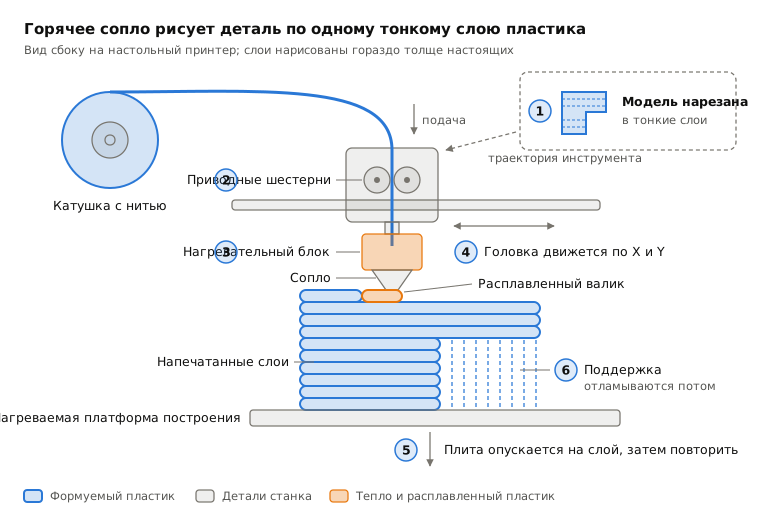
 8.1ShortFDM (моделирование методом наплавления)Выдавливает расплавленную пластиковую нить через движущееся сопло (экструзия материала)Открыть урок
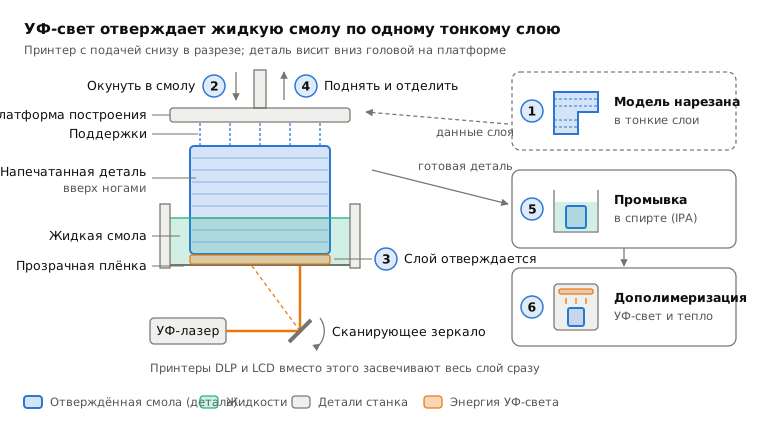
 8.2Стереолитография (SLA/DLP)Отверждает жидкую смолу слой за слоем лазером или проектором (фотополимеризация в ванне)Открыть урок
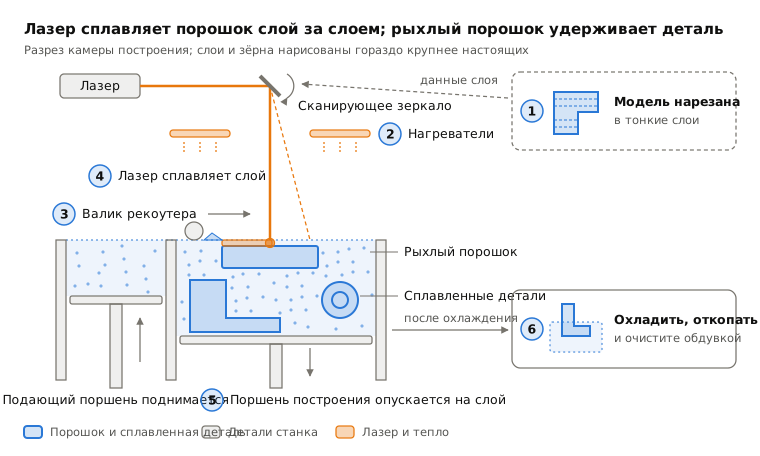
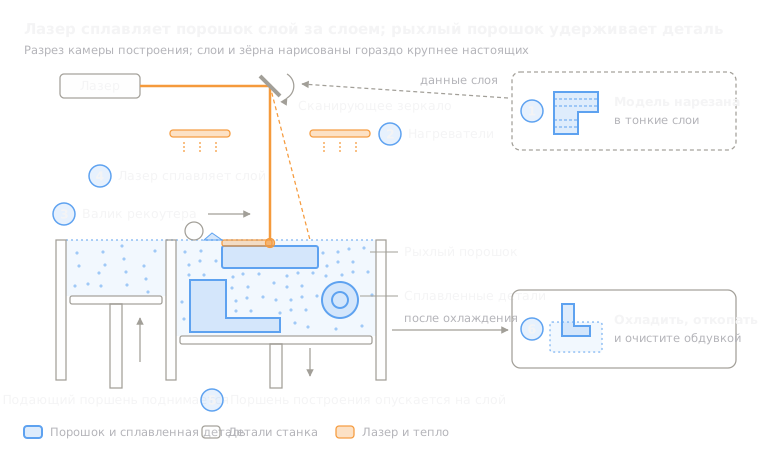 8.3Селективное лазерное спекание (SLS)Лазер сплавляет нейлоновый порошок в слое; рыхлый порошок поддерживает деталь (сплавление порошка в слое)Открыть урок
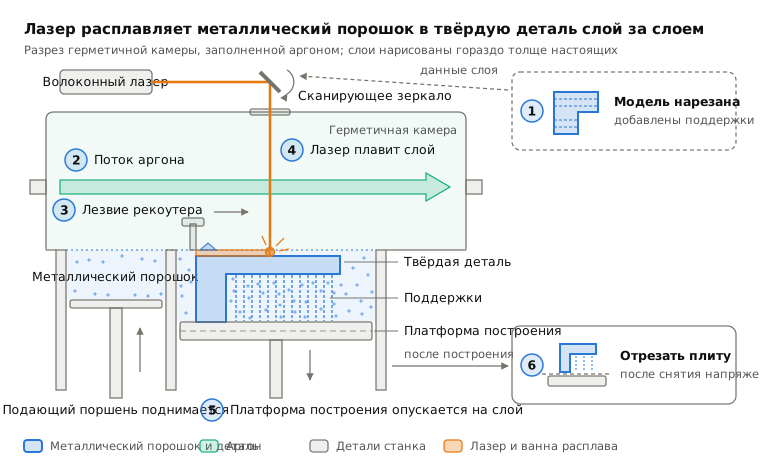
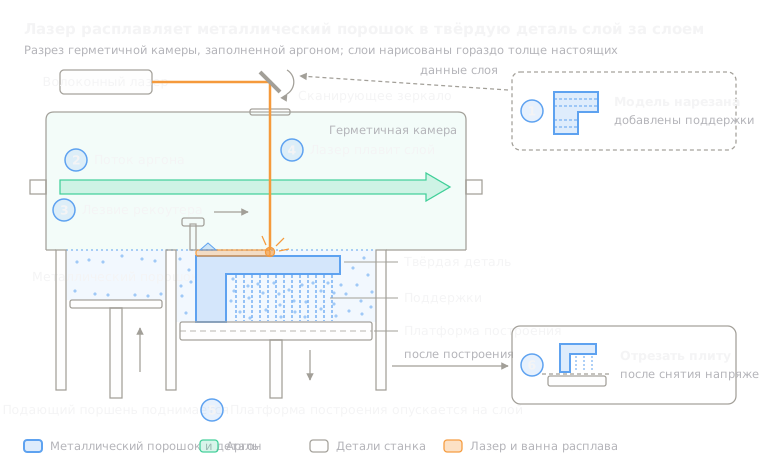 8.4Лазерное сплавление металлического порошка в слое (металл, SLM/DMLS)Лазер расплавляет тонкие слои металлического порошка (сплавление порошка в слое)Открыть урок
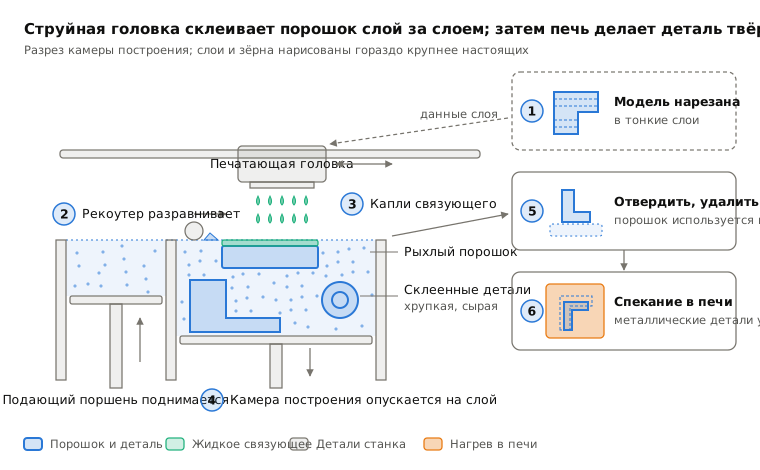
 8.5Струйная печать связующимСтруйные головки склеивают порошок, затем деталь отверждают или спекают (binder jetting)Открыть урок
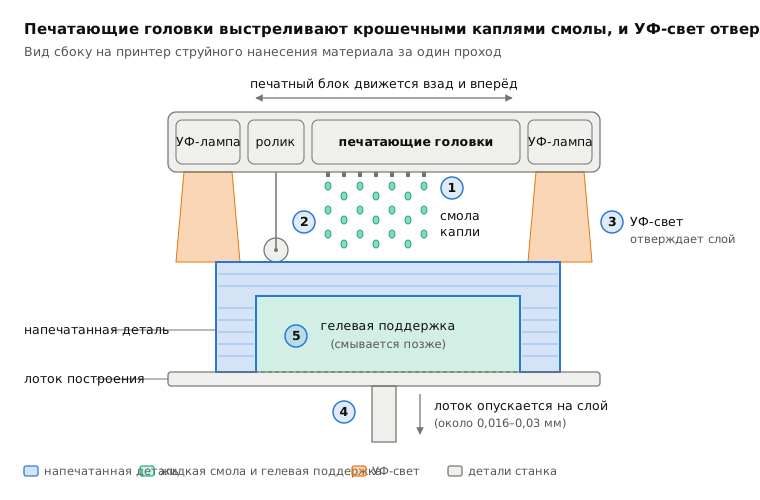
 8.6Струйная печать материалом (PolyJet)Выбрасывает капли смолы и отверждает их УФ-светом (струйная печать материалом)Открыть урок
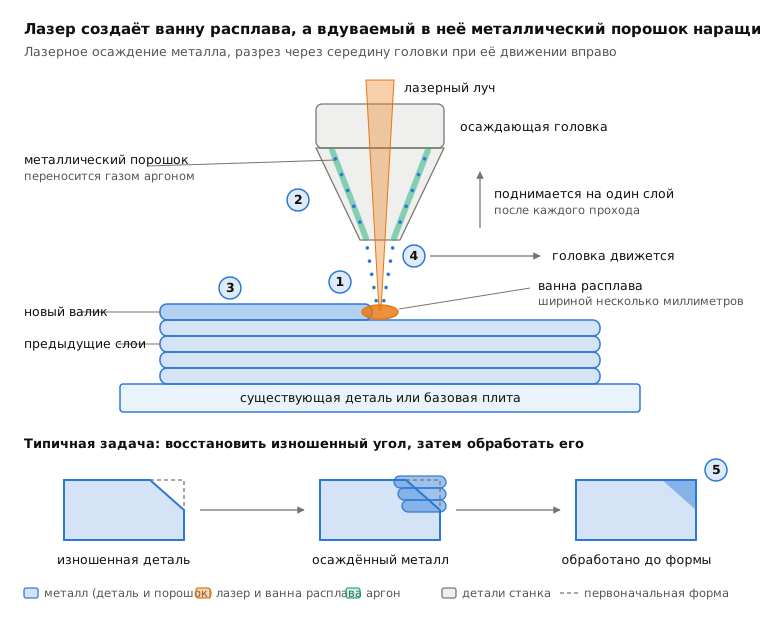
 8.7Прямое осаждение под действием энергии (DED/LMD)Лазер плавит ванну на детали; вдуваемый порошок добавляет металл (прямое осаждение под действием энергии)Открыть урок
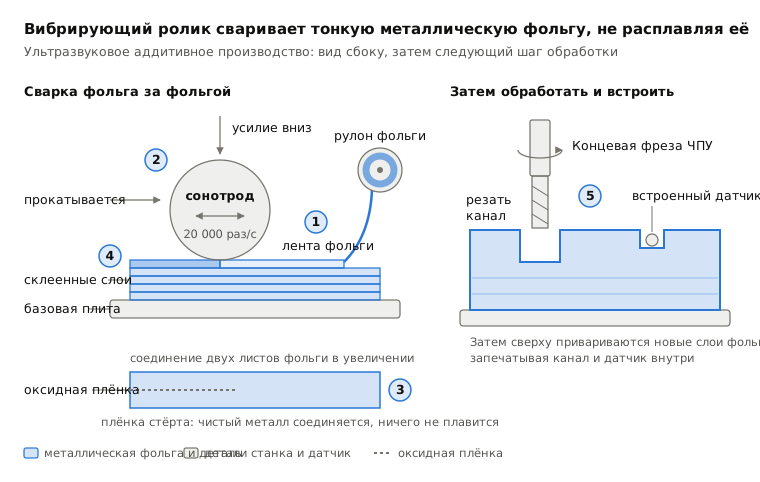
 8.9Ультразвуковое аддитивное производство (UAM)Ультразвуковая вибрация сваривает металлическую фольгу без плавления, затем фреза обрезает её (листовая ламинация)Открыть урок
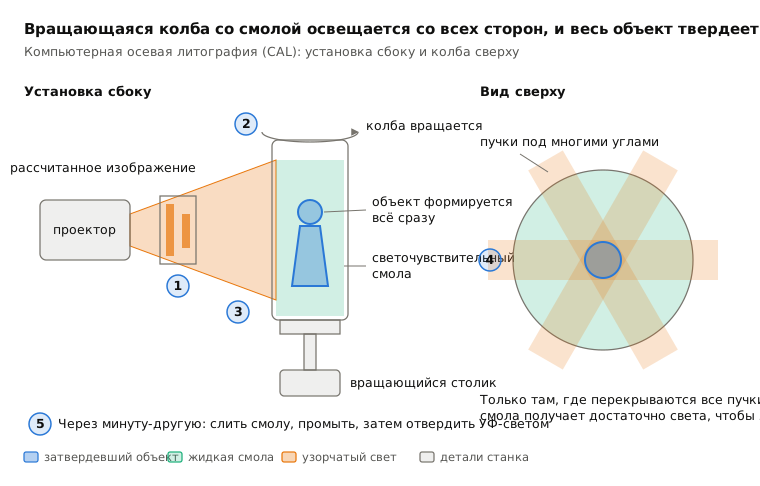
 8.10Объёмная печать (CAL)Свет со всех сторон разом отверждает вращающуюся колбу со смолой (объёмная печать)Открыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.