

Дуговая сварка (MIG/MAG, TIG, ручная дуговая)
Плавление: электрическая дуга плавит кромки и, как правило, присадку
Дуговая сварка соединяет металлические детали: электрическая дуга расплавляет их кромки, металл сливается и застывает как единое целое. Это самый распространённый способ соединять сталь — от велосипедных рам и прицепов до мостов и кораблей. Другие методы сварки плавлением в этой главе развивают ту же идею: расплавить, смешать, застудить.
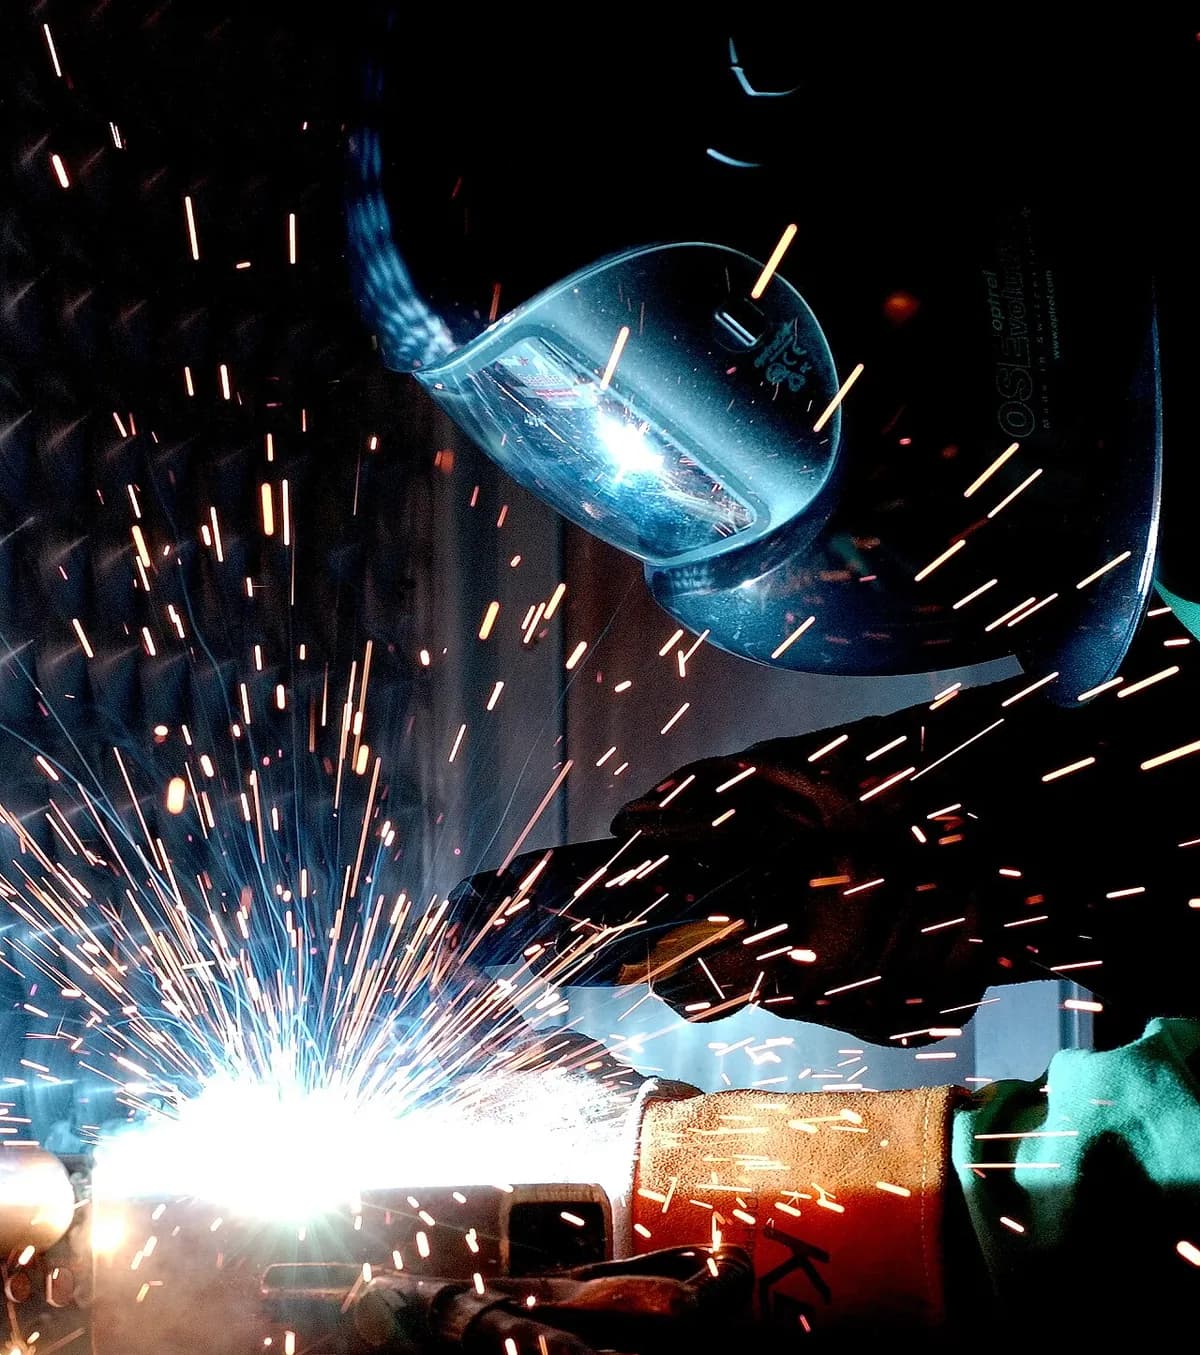
Дуговая сварка (MIG/MAG, TIG, ручная дуговая) за минуту от MecMade
Как это работает
Замкнуть цепь. Источник питания подаёт ток по кабелю к горелке, а зажим «массы» на изделии возвращает его обратно. Типичные режимы: от десятков до нескольких сотен ампер при напряжении всего около 10–35 вольт.
Зажечь дугу. Когда проволока касается металла и отходит назад, возникает электрическая дуга (непрерывная искра в горячем, проводящем ток газе). Её температура достигает нескольких тысяч градусов Цельсия.
Расплавить ванну. Дуга плавит кромки обеих деталей в одну небольшую лужицу жидкого металла — сварочную ванну. Для сравнения: сталь плавится примерно при 1 500 °C.
Подать присадку. При MIG/MAG мотор непрерывно подаёт тонкую проволоку через горелку. Её конец плавится в дуге и стекает в ванну, добавляя металл для заполнения шва.
Защитить ванну. Газ, идущий из сопла, вытесняет воздух. Без него кислород и азот вызвали бы пористость (застрявшие пузырьки газа) и хрупкие швы.
Двигаться и застыть. Сварщик или робот ведёт горелку вдоль стыка. Позади ванна застывает в валик (выпуклый гребень наплавленного металла), который составляет одно целое с обеими деталями.
Три варианта, один принцип. MIG/MAG (металл в инертном / активном газе) автоматически подаёт проволоку под аргоном или смесью аргона и CO₂. TIG (вольфрам в инертном газе) использует вольфрамовый электрод, который не плавится, а сварщик вводит в ванну отдельный присадочный пруток. Ручная дуговая сварка использует электрод с покрытием из флюса (химического порошка), который сгорает и создаёт собственный защитный газ и корку — шлак.
Ключевые факты
- Материалы
- Углеродистые и нержавеющие стали (все три варианта); алюминий, титан, медные и никелевые сплавы — в основном TIG или MIG
- Типичные детали
- Стальные рамы, шасси автомобилей, трубы, резервуары, корпуса судов, мосты, велосипедные рамы
- Размер детали
- От листа толщиной около 0,5–1 мм (TIG) до плит более 100 мм (много проходов); сборки любого размера
- Точность
- Около ±1 мм на сварной сборке; главное ограничение — тепловая деформация, поэтому точные поверхности потом обрабатывают резанием
- Качество поверхности
- Выпуклый валик с рябью; брызги (MIG) или шлак (ручная дуговая) нужно счищать; при необходимости зачищают заподлицо
- Подходящая партия
- От единичных изделий и ремонта до массового производства с роботами
- Стоимость оснастки и оборудования
- От нескольких сотен до нескольких тысяч долларов за ручной комплект; около 100 000 долларов и более за роботизированную ячейку
- Скорость
- Обычно 0,1–0,5 м шва в минуту вручную; TIG медленнее всех, роботы быстрее всех
Сильные стороны и ограничения
Сильные стороны
- Соединяет почти любую сталь, а TIG — и большинство других металлов
- Недорогое переносное оборудование; ручной дуговой сваркой можно работать на улице и на ветру
- Хороший шов может быть так же прочен, как соединяемые детали
- Подходит для любого масштаба — от велосипедных рам до кораблей
Ограничения
- Тепло коробит тонкие детали и меняет металл рядом со швом (зона термического влияния)
- Качество зависит от мастерства сварщика или от хорошо настроенного робота
- Дым, интенсивный ультрафиолет и брызги требуют вентиляции и защитной экипировки
- Скрытые дефекты (пористость, трещины, непровар) на ответственных деталях нужно выявлять контролем
Где применяется
- СтроительствоСтальные балки, колонны, мостовые фермы
- АвтомобилестроениеШасси, рычаги подвески, выхлопные системы (роботизированная MIG)
- ЭнергетикаТрубопроводы, сосуды под давлением, секции башен ветрогенераторов
- СудостроениеЛисты обшивки, палубы и шпангоуты
- Авиация и пищевое оборудованиеТонкие детали из нержавеющей стали и алюминия (TIG)
- Ремонт и сельское хозяйствоПолевой ремонт техники ручной дуговой сваркой
Как узнать процесс
- Выпуклый валик вдоль стыка с мелкой рябью в форме полумесяцев; аккуратные швы TIG похожи на ряд сложенных монет.
- Крошечные металлические шарики (брызги), прилипшие рядом со швами MIG.
- Соломенные, синие или радужные цвета побежалости на нержавеющей стали рядом со швом.
- Более грубые валики с остатками стекловидного шлака на швах ручной дуговой сварки.
Сравните с
Смотрите
TimWelds · Чем отличаются варианты — рядом друг с другом
Miller Welders · Горелка MIG, подача проволоки и сварочная ванна крупным планом
DIY PRO · Вольфрам, присадочный пруток и дуга крупным планом
FANUC America · Роботы сваривают крупную деталь в заводской ячейке
Смотреть реальные фото
- Википедия: дуговая сварка — обзор с фотографиями сварщиков, горелок и валиков
- Википедия: сварка плавящимся электродом в защитном газе — горелки MIG/MAG, установки и крупные планы швов
- Википедия: сварка вольфрамовым электродом в инертном газе — горелки TIG, вольфрамовые электроды и фото дуги
- Поиск фотографий в Wikimedia Commons
Запомните
- Электрическая дуга плавит обе кромки, как правило вместе с присадкой, в одну ванну, которая застывает и становится соединением.
- Защитный газ или флюс не пускает воздух к горячему металлу; без него швы становятся пористыми и хрупкими.
- MIG/MAG быстрая и простая, TIG медленная и точная, ручная дуговая — выносливая и переносная.
Ещё в главе «Соединение»
Все 100 процессов
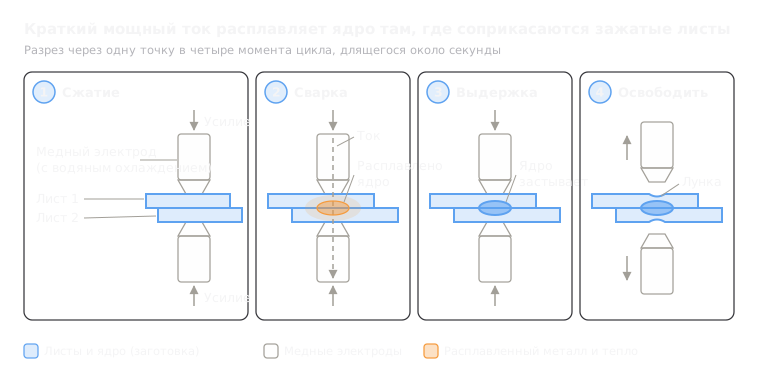 7.2Контактная точечная сваркаПлавление: импульс тока расплавляет ядро между зажатыми листамиОткрыть урок
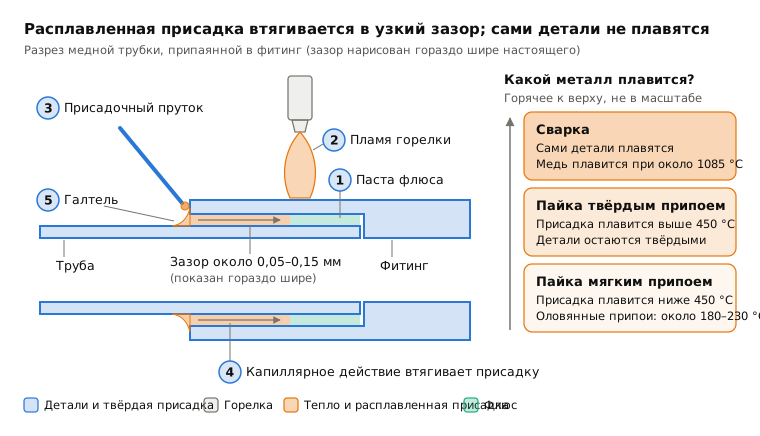
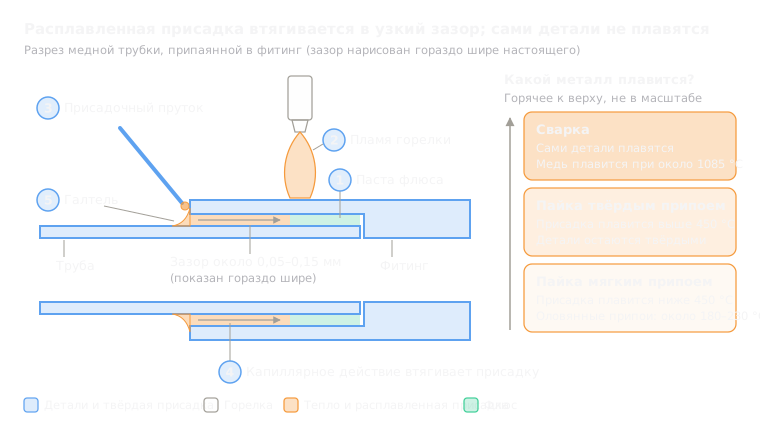 7.3Пайка твёрдыми и мягкими припоямиТолько присадка: более легкоплавкий припой затекает в узкий зазорОткрыть урок
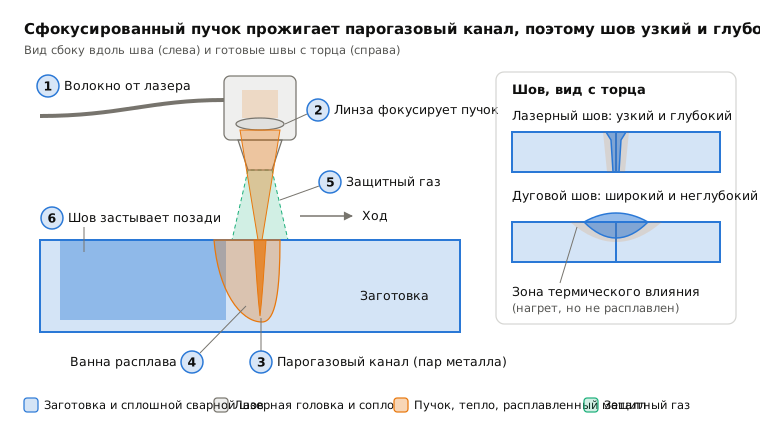
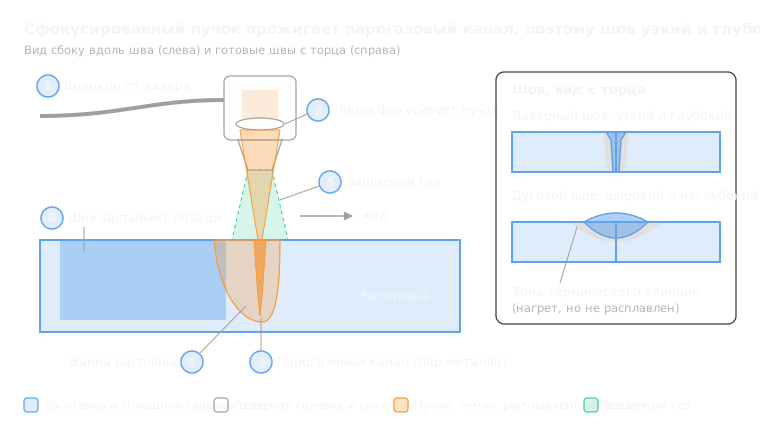 7.4Лазерная сваркаСплавление: сфокусированный лазер пробивает канал для узких глубоких швовОткрыть урок
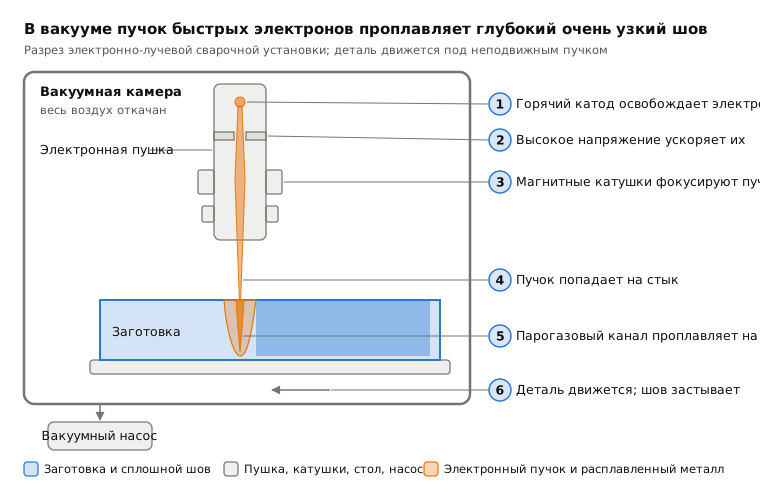
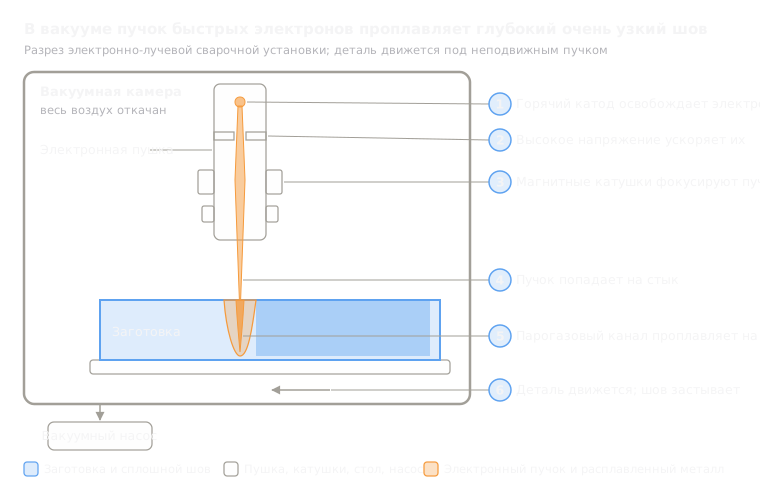 7.5Электронно-лучевая сваркаПлавление: электронный луч в вакууме сваривает очень толстый металлОткрыть урок
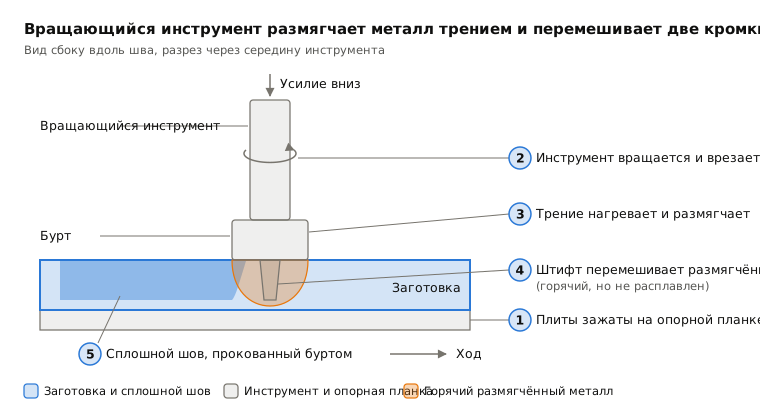
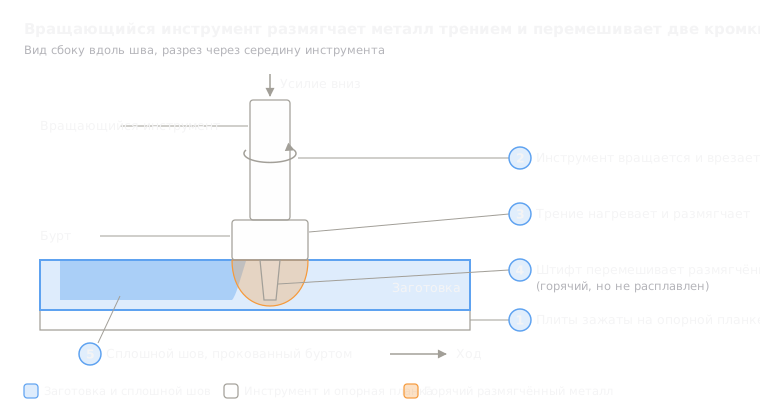 7.6Сварка трением с перемешиваниемВ твёрдом состоянии: вращающийся инструмент перемешивает размягчённые кромкиОткрыть урок
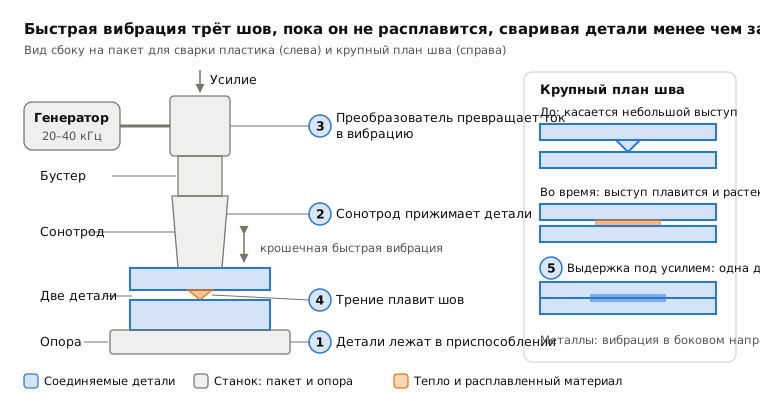
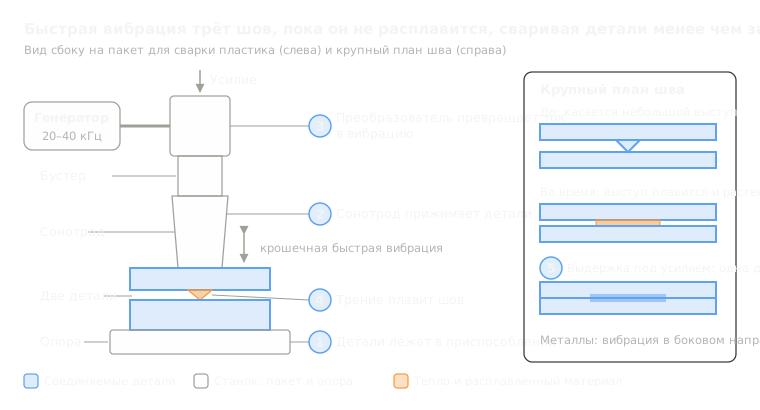 7.7Ультразвуковая сваркаТвёрдое состояние: быстрая вибрация соединяет небольшие швы менее чем за секундуОткрыть урок
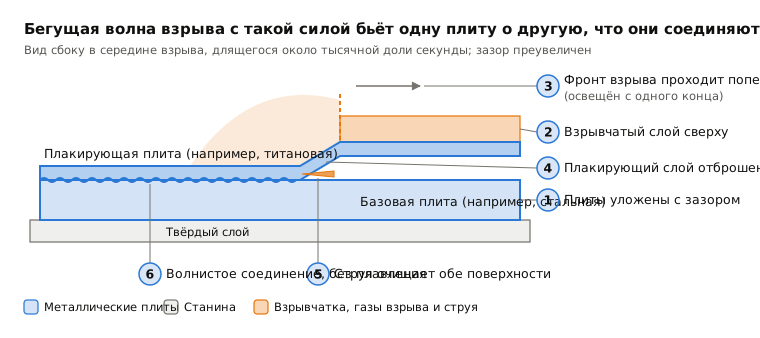
 7.8Сварка взрывом (плакирование)В твёрдом состоянии: взрыв бросает одну плиту на другуюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.