

Сварка трением с перемешиванием
В твёрдом состоянии: вращающийся инструмент перемешивает размягчённые кромки
Сварка трением с перемешиванием соединяет металлические плиты: вращающийся инструмент проталкивают вдоль стыка, трение размягчает металл, а инструмент перемешивает обе кромки в одно, ни разу их не расплавляя. Это как замешивать вместе два куска глины. Изобретённая в 1991 году в TWI в Великобритании, сегодня она производит ракетные топливные баки, кузова поездов и поддоны аккумуляторов для электромобилей.
Как это работает
Крепко зажать. Плиты стыкуют на подкладной планке и сильно зажимают, потому что инструмент раздвигает их большими силами.
Раскрутить и погрузить. Твёрдый инструмент, обычно вращающийся от нескольких сотен до примерно 2 000 об/мин, вдавливает свой штифт в стык, пока более широкое плечо не коснётся поверхности.
Нагрев трением. Плечо, трущееся о металл, нагревает его примерно до 70–90 % температуры плавления. Металл становится мягким, как пластилин, но остаётся твёрдым.
Двигаться и перемешивать. Инструмент движется вдоль стыка. Резьбовой штифт переносит размягчённый металл спереди назад, смешивая две кромки.
Проковать и закончить. Плечо прижимает перемешанный металл вниз, пока он остывает в прочный шов с мелким зерном. В конце инструмент выходит, оставляя небольшое выходное отверстие, часто на технологической пластине.
Почему отсутствие плавления помогает. Плавление и повторное затвердевание вызывают большинство дефектов сварки: газовые пузырьки, трещины и слабые литые зёрна. Швы сварки трением с перемешиванием их избегают, поэтому трудно свариваемые плавлением алюминиевые сплавы соединяются хорошо, с малой деформацией и без дыма, искр и присадки.
Ключевые факты
- Материалы
- В основном алюминиевые сплавы; также магний, медь и разнородные пары; сталь и титан — с дорогими специальными инструментами
- Типичные детали
- Ракетные топливные баки, кузова железнодорожных вагонов, палубные панели судов, поддоны аккумуляторов, радиаторы
- Размер детали
- Листы около 1 мм и алюминиевые плиты толщиной несколько сантиметров; швы длиной во много метров
- Точность
- Малая деформация; положение шва с точностью до долей миллиметра на станках с ЧПУ
- Качество поверхности
- Гладкий шов с тонкой рябью в виде полумесяцев, чуть ниже поверхности; небольшой облой (заусенцы) по краям
- Подходящая партия
- От средних до больших серий длинных прямых или слегка изогнутых швов
- Стоимость оснастки и оборудования
- От десятков тысяч за переоборудование станка с ЧПУ до значительно более 1 млн долларов за большие специализированные машины
- Скорость
- Обычно 0,1–2 м шва в минуту, за один проход
Сильные стороны и ограничения
Сильные стороны
- Нет плавления, поэтому нет пористости и горячих трещин
- Соединяет алюминиевые сплавы, которые трудно сваривать плавлением
- Малая деформация и прочные мелкозернистые швы
- Нет присадки, нет газа, нет дыма и искр
Ограничения
- Нужны тяжёлые жёсткие станки и сильный зажим
- Оставляет выходное отверстие в конце каждого шва
- Лучше всего подходит для простых прямых или плоских стыков
- Сталь и титан быстро изнашивают инструмент
Где применяется
- КосмосБаки горючего и окислителя ракет-носителей
- Железная дорогаАлюминиевые кузова скоростных и пригородных поездов
- СудостроениеБольшие алюминиевые палубные и бортовые панели
- АвтомобилестроениеПоддоны аккумуляторов электромобилей, колёса, детали подвески
- Электроника и отоплениеРадиаторы, холодные пластины, теплообменники котлов
Как узнать процесс
- Гладкий плоский шов с тонкими равномерно расположенными отметками в виде полумесяцев, направленными в одну сторону.
- Небольшая впадина там, где давило плечо, с тонкими завитыми заусенцами (облоем) по краям.
- Круглое выходное отверстие в конце шва, если его не отрезали.
Сравните с
Смотрите
TheGrenzebachGroup · Принцип в объяснении производителя станков
RIFTEC GmbH - Videos · Погружение, движение и соединение в твёрдом состоянии — шаг за шагом
Manufacturing Technology, Inc. (MTI) · Реальный шов от погружения до выходного отверстия
ESAB · Промышленный станок в работе
Смотреть реальные фото
- Википедия: сварка трением с перемешиванием — инструмент, зона перемешивания и применение на железной дороге, в космосе, на судах и автомобилях
- Поиск фотографий в Wikimedia Commons
Запомните
- Трение, а не пламя или дуга, нагревает металл, и он никогда не плавится.
- Штифт перемешивает две размягчённые кромки в одну, а плечо проковывает их вниз.
- Особенно хороша на длинных алюминиевых швах: прочно, чисто и с малой деформацией.
Ещё в главе «Соединение»
Все 100 процессов
 7.1ShortДуговая сварка (MIG/MAG, TIG, ручная дуговая)Плавление: электрическая дуга плавит кромки и, как правило, присадкуОткрыть урок
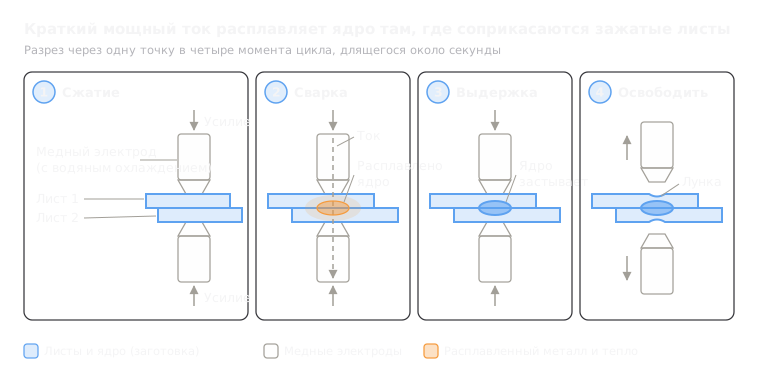 7.2Контактная точечная сваркаПлавление: импульс тока расплавляет ядро между зажатыми листамиОткрыть урок
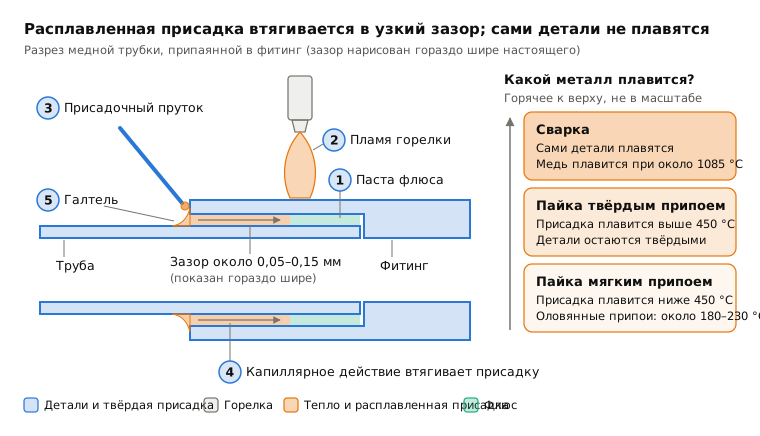
 7.3Пайка твёрдыми и мягкими припоямиТолько присадка: более легкоплавкий припой затекает в узкий зазорОткрыть урок
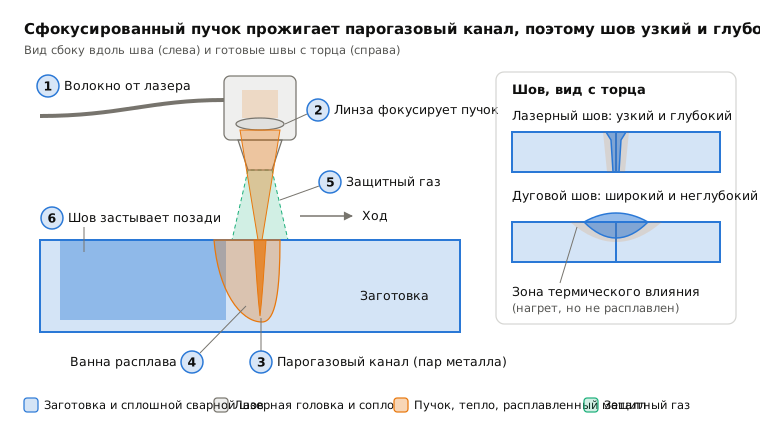
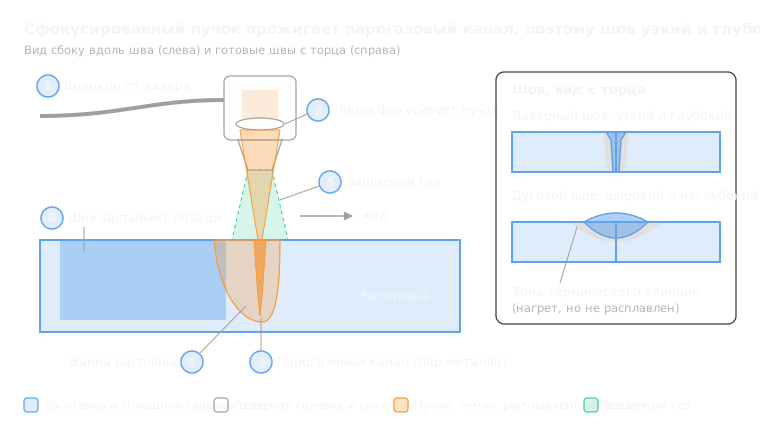 7.4Лазерная сваркаСплавление: сфокусированный лазер пробивает канал для узких глубоких швовОткрыть урок
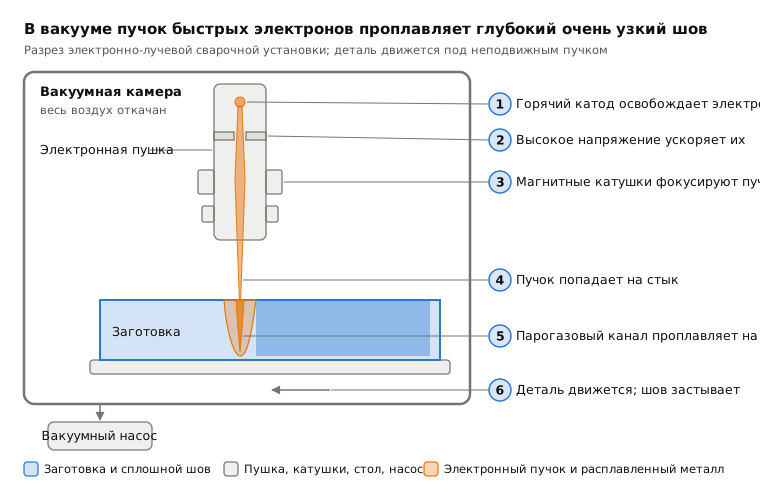
 7.5Электронно-лучевая сваркаПлавление: электронный луч в вакууме сваривает очень толстый металлОткрыть урок
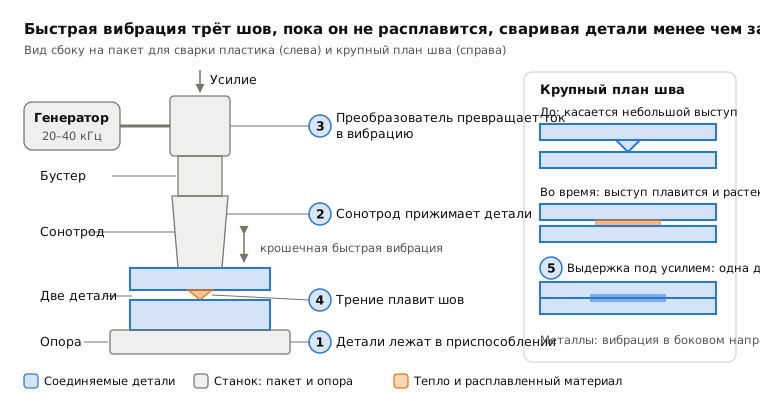
 7.7Ультразвуковая сваркаТвёрдое состояние: быстрая вибрация соединяет небольшие швы менее чем за секундуОткрыть урок
 7.8Сварка взрывом (плакирование)В твёрдом состоянии: взрыв бросает одну плиту на другуюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.