

Лазерная сварка
Сплавление: сфокусированный лазер пробивает канал для узких глубоких швов
Лазерная сварка плавит стык тонко сфокусированным лучом света, давая узкие глубокие швы на высокой скорости. Поскольку тепло так сконцентрировано, детали почти не коробятся. Так соединяют кузова автомобилей, аккумуляторные элементы и медицинские имплантаты, обычно с помощью роботов или быстрых зеркал.
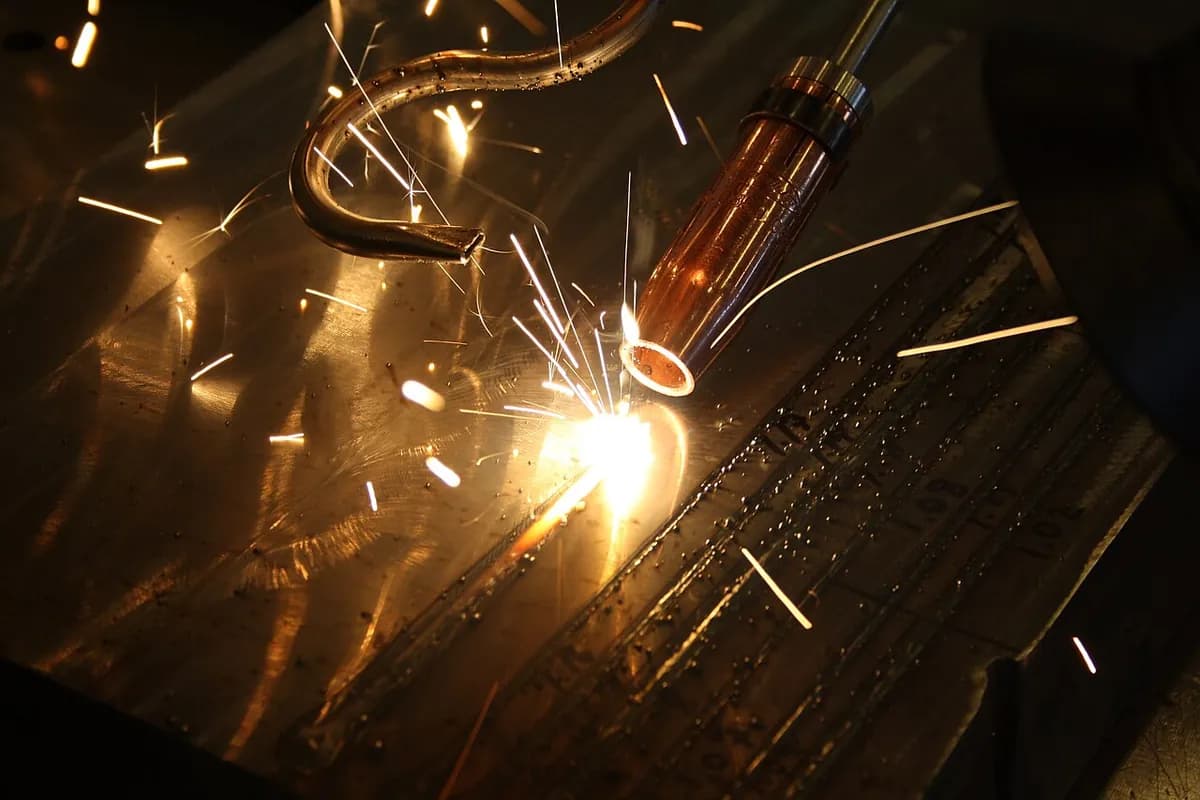
Как это работает
Создайте и доставьте луч. Лазерный источник, сегодня обычно волоконный лазер мощностью около 1–10 кВт, создаёт интенсивный инфракрасный луч. Оптическое волокно доставляет его к сварочной головке.
Сфокусируйте его. Линза сжимает луч в пятно шириной в несколько десятых долей миллиметра. Это даёт более миллиона ватт на каждый квадратный сантиметр.
Пробить канал проплавления. Металл под пятном плавится и частично кипит. Давление пара удерживает открытым тонкий канал — кинжальный канал (keyhole), который позволяет лучу проникать глубоко в стык.
Дайте расплаву обтекать. Пока головка движется, расплавленный металл обтекает канал и смыкается позади него.
Защитить ванну. Газ, такой как аргон, гелий или азот, защищает горячий металл от воздуха и отгоняет факел (облако паров металла над пятном).
Быстро застывайте. Небольшая ванна затвердевает почти мгновенно, образуя узкий глубокий шов. Зона термического влияния (металл, изменённый теплом, но не расплавленный) остаётся тонкой.
Два режима. При меньшей плотности мощности лазер лишь плавит поверхность, давая неглубокий гладкий шов (режим теплопроводности) для тонкого листа и видимых соединений. Выше порогового значения он открывает парогазовый канал, и швы могут быть примерно в десять раз глубже, чем шире.
Ключевые факты
- Материалы
- Углеродистые и нержавеющие стали, алюминий, титан, никелевые сплавы; медь — зелёными или синими лазерами или при особых настройках; некоторые пластики
- Типичные детали
- Крыши и двери автомобилей, сварные заготовки (листы разной толщины, соединённые до штамповки), контакты аккумуляторов, шестерни, корпуса кардиостимуляторов
- Размер детали
- От фольги тоньше 0,1 мм до плит примерно 20 мм за один проход при высокой мощности; детали размером с кузов автомобиля — с роботами
- Точность
- Луч позиционируется с точностью около ±0,1 мм; очень малая деформация, но детали должны стыковаться с зазором примерно 0,1 мм или меньше
- Качество поверхности
- Узкий гладкий шов, часто почти вровень с поверхностью; мало брызг
- Подходящая партия
- Большие серии с автоматизацией; ручные установки теперь доступны и мастерским
- Стоимость оснастки и оборудования
- Примерно от $10 000 за ручной волоконный лазерный сварочный аппарат; несколько сотен тысяч долларов и выше за роботизированную ячейку
- Скорость
- Обычно 1–10 м шва в минуту на тонком листе; сканирующие головки перескакивают между сварными точками за миллисекунды
Сильные стороны и ограничения
Сильные стороны
- Узкие глубокие швы с малым нагревом и деформацией
- Очень быстро и легко автоматизируется, даже на расстоянии с помощью сканирующих зеркал
- Сваривает с одной стороны, не касаясь детали
- Достаточно точно для крошечных медицинских и электронных деталей
Ограничения
- Дорогое оборудование и строгая лазерная безопасность: луч и его отражения могут ослепить
- Требуется точная подгонка: зазоры и смещения приводят к дефектам
- Блестящие металлы, такие как медь и алюминий, отражают значительную часть луча
- Очень быстрое охлаждение может дать твёрдые, хрупкие швы на высокоуглеродистых сталях
Где применяется
- АвтомобилестроениеКрыши, двери, сварные заготовки, шестерни и детали трансмиссий
- Аккумуляторы и электротранспортКонтакты ячеек, шины (толстые соединительные полосы), корпуса аккумуляторов
- МедицинаКорпуса кардиостимуляторов и имплантатов, хирургические инструменты
- ЭлектроникаКорпуса датчиков, разъёмы, герметичные корпуса
- Кухонное оборудованиеМойки из нержавеющей стали, панели бытовой техники и трубы
Как узнать процесс
- Очень тонкий, ровный шов, часто шириной всего 1–2 мм, с мелкой правильной рябью.
- Почти нет или совсем нет цветов побежалости и коробления рядом со швом.
- Ряды крошечных перекрывающихся точек на небольших деталях, выполненные импульсным лазером (например, на медицинских изделиях или при ремонте украшений).
Сравните с
Смотрите
Mech Vidya · Принцип кинжального проплавления в анимации
Ricky Explains Lasers · Лазерный источник, волокно и сварочная головка в разрезе
TRUMPF Inc. · Сканирующая головка, быстро перескакивающая между сварными точками
TRUMPFtube · Ячейка лазерной сварки на настоящем заводе
Смотреть реальные фото
- Википедия: Laser beam welding — принцип, режимы кинжального проплавления и теплопроводности, со ссылками на фотографии
- Поиск фотографий в Wikimedia Commons
Запомните
- Сфокусированный лазер концентрирует столько мощности, что открывает парогазовый канал и сваривает на большую глубину за один проход.
- Узкие швы означают мало тепла, малую деформацию и высокую скорость.
- Цена — дорогое оборудование, строгие правила безопасности и детали, которые должны очень плотно подходить друг к другу.
Ещё в главе «Соединение»
Все 100 процессов
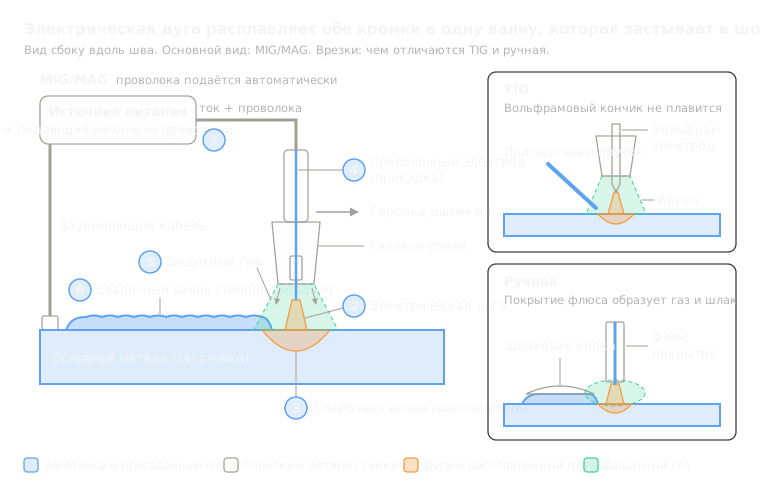 7.1ShortДуговая сварка (MIG/MAG, TIG, ручная дуговая)Плавление: электрическая дуга плавит кромки и, как правило, присадкуОткрыть урок
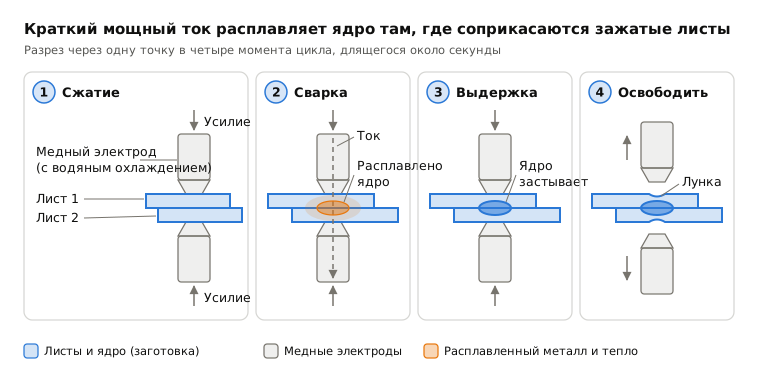
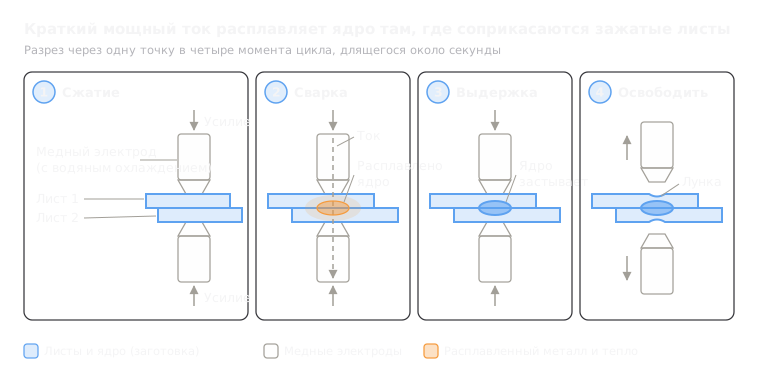 7.2Контактная точечная сваркаПлавление: импульс тока расплавляет ядро между зажатыми листамиОткрыть урок
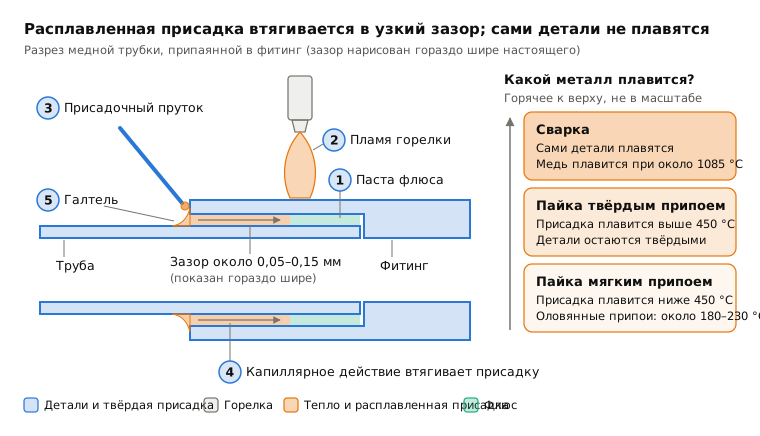
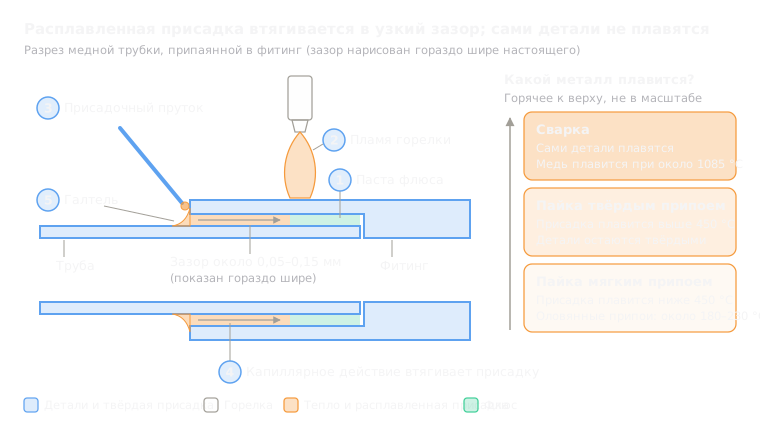 7.3Пайка твёрдыми и мягкими припоямиТолько присадка: более легкоплавкий припой затекает в узкий зазорОткрыть урок
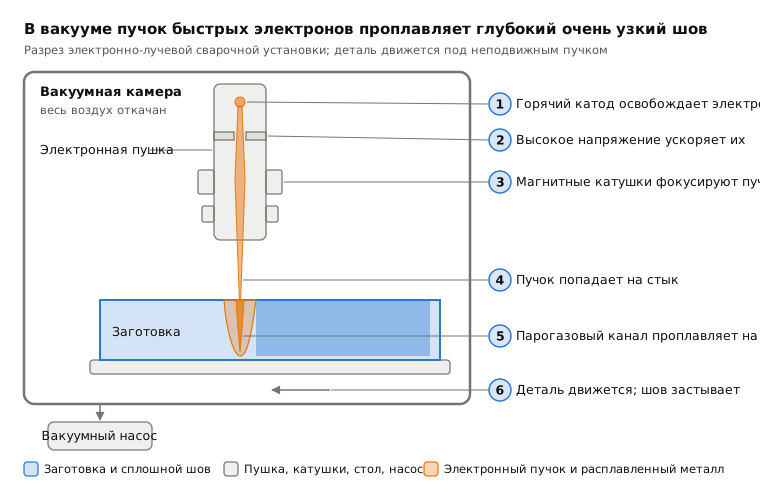
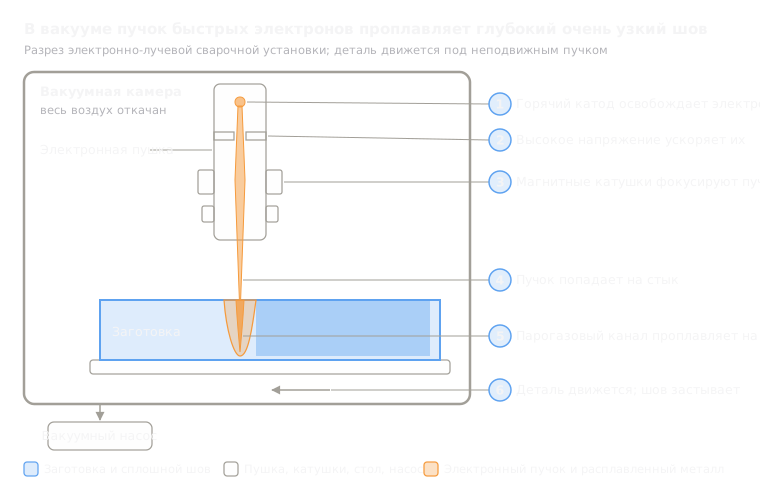 7.5Электронно-лучевая сваркаПлавление: электронный луч в вакууме сваривает очень толстый металлОткрыть урок
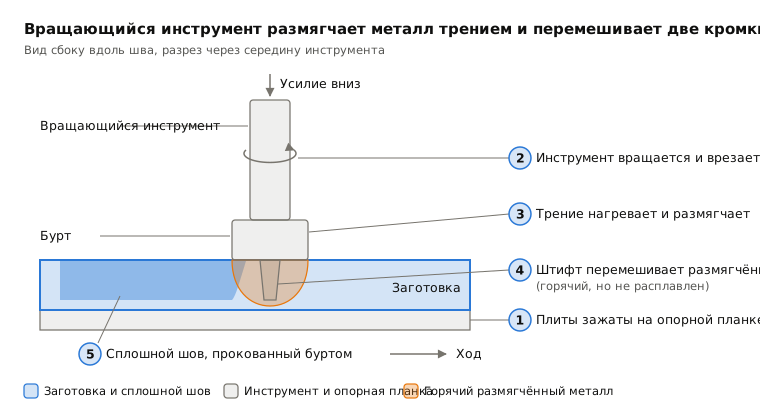
 7.6Сварка трением с перемешиваниемВ твёрдом состоянии: вращающийся инструмент перемешивает размягчённые кромкиОткрыть урок
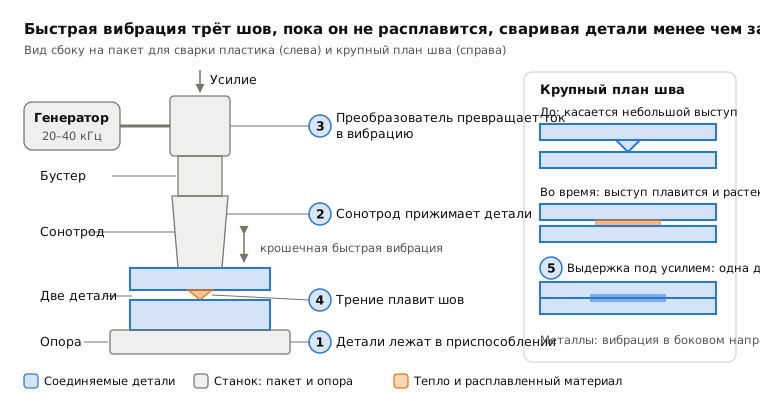
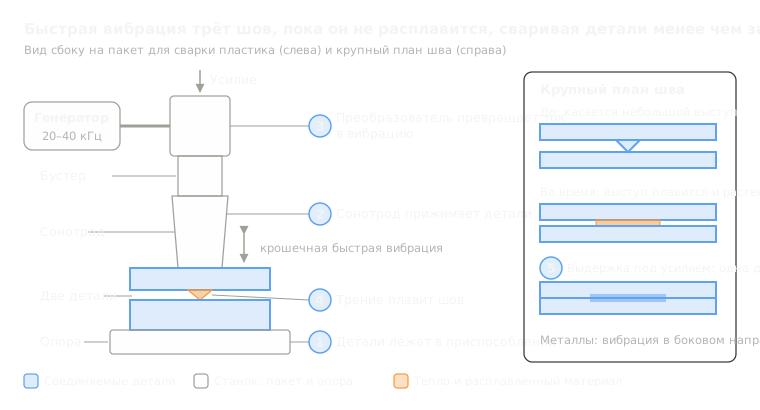 7.7Ультразвуковая сваркаТвёрдое состояние: быстрая вибрация соединяет небольшие швы менее чем за секундуОткрыть урок
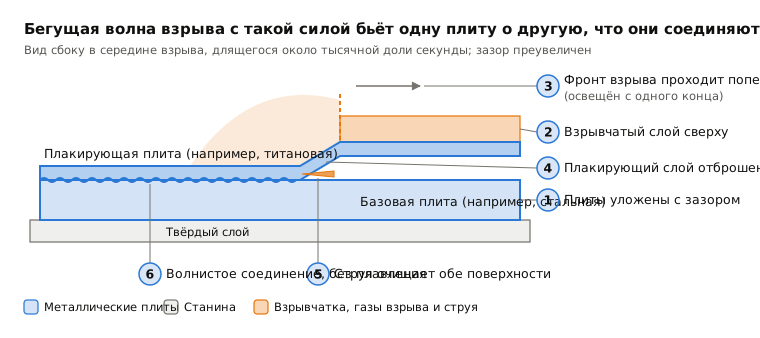
 7.8Сварка взрывом (плакирование)В твёрдом состоянии: взрыв бросает одну плиту на другуюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.