

Электронно-лучевая сварка
Плавление: электронный луч в вакууме сваривает очень толстый металл
Электронно-лучевая сварка плавит стык сфокусированным потоком электронов, выпущенных на большой скорости в вакуумной камере. Она даёт самые глубокие, узкие и чистые сварные швы плавлением — сквозь сталь толщиной более 10 см за один проход. На неё полагаются производители авиационных двигателей, ракетных деталей и ускорителей частиц.
Как это работает
Освободить электроны. Вольфрамовый катод (отрицательный электрод) нагревают, пока он не начнёт испускать электроны, почти как нить старой лампы накаливания.
Разогнать их. Высокое напряжение, обычно около 30–150 кВ, вытягивает электроны через отверстие в аноде (положительной пластине). Они вылетают со скоростью, составляющей значительную долю скорости света.
Сфокусировать и направить. Магнитные катушки работают как линзы: они сжимают луч до пятна значительно меньше миллиметра и могут колебать его, формируя шов.
Ударить по стыку. Когда электроны попадают в металл, их энергия движения почти мгновенно превращается в тепло. Вакуум (давление воздуха примерно в миллион раз ниже нормального или меньше) не даёт молекулам воздуха рассеивать луч.
Пробить канал проплавления. Как и при лазерной сварке, металл плавится и частично кипит, открывая узкий паровой канал на всю толщину.
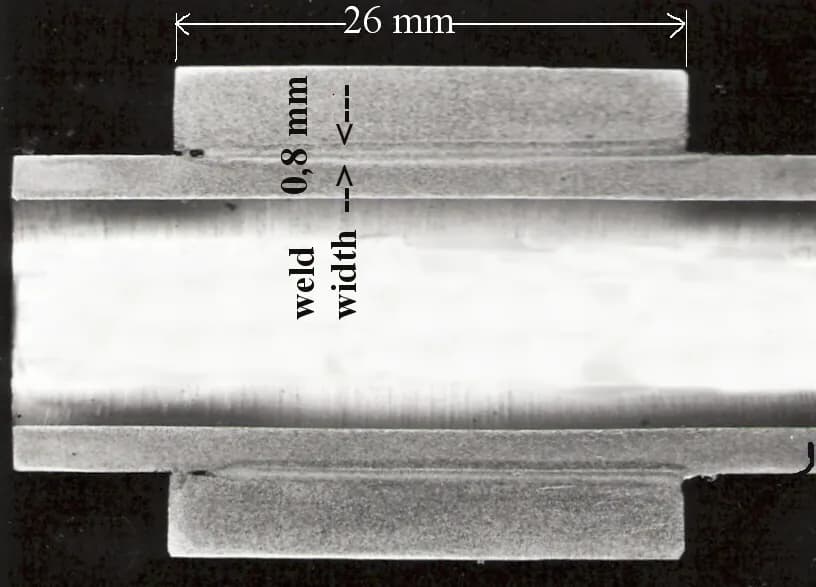
Двигаться и застыть. Стол перемещает деталь под неподвижным лучом. Позади канала расплав смыкается и застывает в шов, который может быть примерно в 20 раз глубже, чем шире.
Почему важен вакуум. Это и сила, и слабость. Нет воздуха — нет окисления и не нужен защитный газ, что подходит реактивным металлам вроде титана. Но каждой партии приходится ждать, пока камеру откачают, часто несколько минут.
Ключевые факты
- Материалы
- Стали, нержавеющая сталь, титан, никелевые суперсплавы, медь, тугоплавкие металлы, такие как ниобий и тантал; многие разнородные пары
- Типичные детали
- Роторы и шестерни реактивных двигателей, детали ракет и спутников, шестерни трансмиссий, резонаторы ускорителей, ядерные компоненты
- Размер детали
- От крошечных датчиков до деталей длиной в несколько метров; предел задаёт камера
- Точность
- Очень малая деформация; детали часто можно сваривать почти в окончательный размер, в пределах около ±0,1 мм
- Качество поверхности
- Узкий гладкий шов с обеих сторон при полном проплавлении; брызг мало или нет
- Подходящая партия
- Малые и средние партии дорогих деталей; на некоторых заводах шестерён для автомобилей применяется в больших объёмах
- Стоимость оснастки и оборудования
- Примерно от нескольких сотен тысяч до нескольких миллионов долларов плюс оснастка
- Скорость
- Быстрая сварка, часто около 1 м в минуту, но откачка каждой загрузки камеры занимает минуты
Сильные стороны и ограничения
Сильные стороны
- Самые глубокие однопроходные швы среди всех процессов
- Очень узкий шов, поэтому мало деформаций
- Вакуум сохраняет реактивные металлы идеально чистыми
- Соединяет трудносвариваемые и разнородные металлы
Ограничения
- Нужна вакуумная камера, которая ограничивает размер детали и добавляет время откачки
- Очень дорогие машины и квалифицированные операторы
- Даёт рентгеновское излучение, поэтому камера должна быть экранирована
- Детали должны плотно прилегать и быть размагничены, иначе луч уходит в сторону
Где применяется
- АвиацияРоторы компрессоров реактивных двигателей, титановые конструкции, сопла ракет
- КосмосТопливные баки и детали двигателей спутников
- АвтомобилестроениеШестерни и блоки шестерён трансмиссий
- Наука и энергетикаРезонаторы ускорителей частиц, детали ядерных реакторов
- Медицина и электроникаДатчики и герметичные корпуса устройств
Как узнать процесс
- Чрезвычайно узкий прямой шов, часто менее 1–2 мм шириной даже на толстых деталях.
- Такой же тонкий шов виден на обратной стороне (полное проплавление).
- Блестящий металл без оксидов рядом со швом, без цветов побежалости, даже на титане.
Сравните с
Смотрите
Cambridge Vacuum Engineering · Пушка, луч и канал проплавления в анимации
Aluminium Guide Videos · Обзор процесса простым языком
TWI Ltd · Настоящие станки и камеры в исследовательской лаборатории
TWI Ltd · Как очень крупные детали помещаются в гигантские вакуумные камеры
Смотреть реальные фото
- Википедия: электронно-лучевая сварка — принцип, схемы пушки и камеры, со ссылками на фотографии
- Поиск фотографий в Wikimedia Commons
Запомните
- Электроны, выпущенные при высоком напряжении, несут столько энергии, что пробивают канал сквозь очень толстый металл.
- Вакуум держит луч сфокусированным, а шов — идеально чистым.
- Она даёт самые глубокие и узкие швы ценой камеры, времени откачки и высокой цены.
Ещё в главе «Соединение»
Все 100 процессов
 7.1ShortДуговая сварка (MIG/MAG, TIG, ручная дуговая)Плавление: электрическая дуга плавит кромки и, как правило, присадкуОткрыть урок
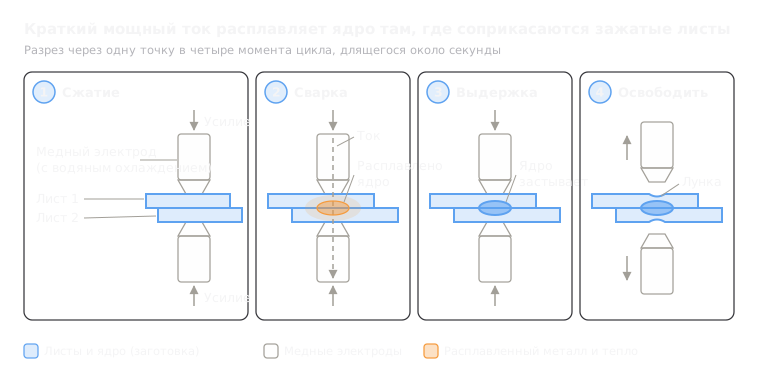 7.2Контактная точечная сваркаПлавление: импульс тока расплавляет ядро между зажатыми листамиОткрыть урок
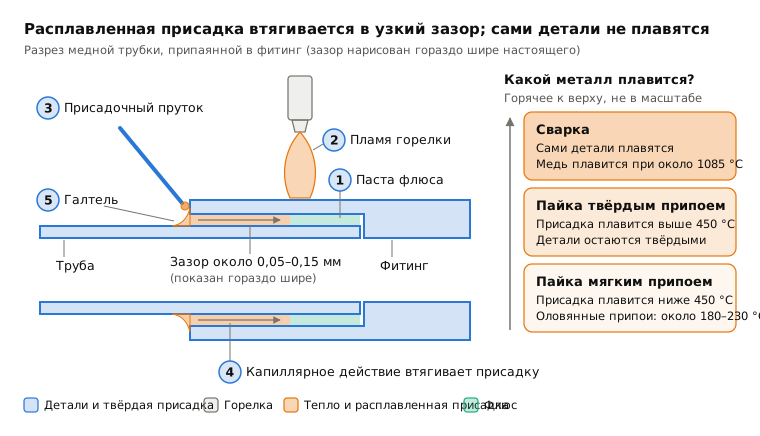
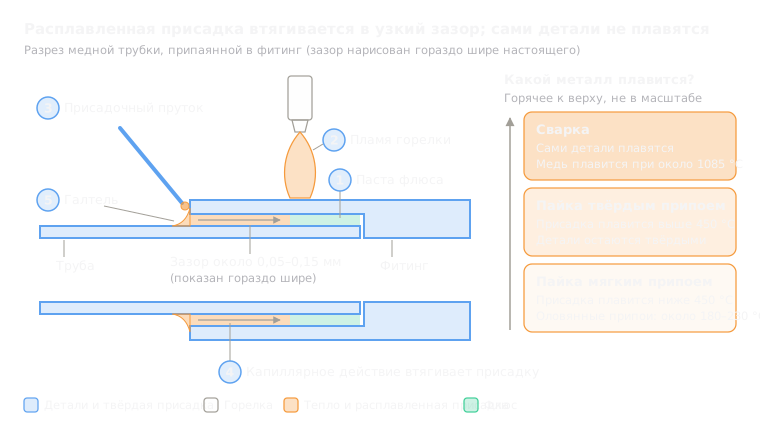 7.3Пайка твёрдыми и мягкими припоямиТолько присадка: более легкоплавкий припой затекает в узкий зазорОткрыть урок
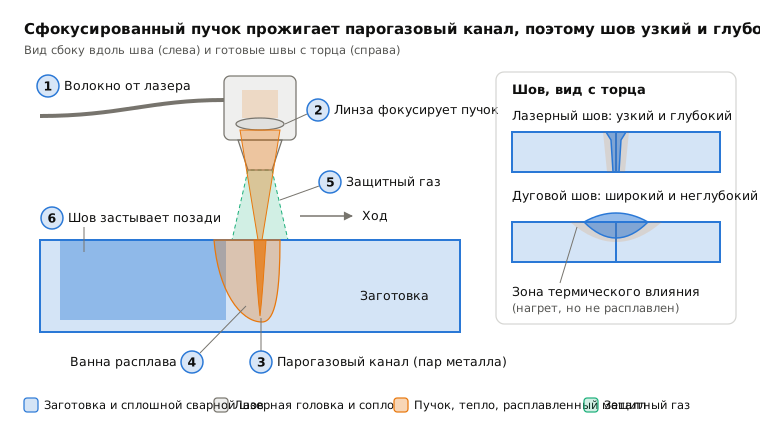
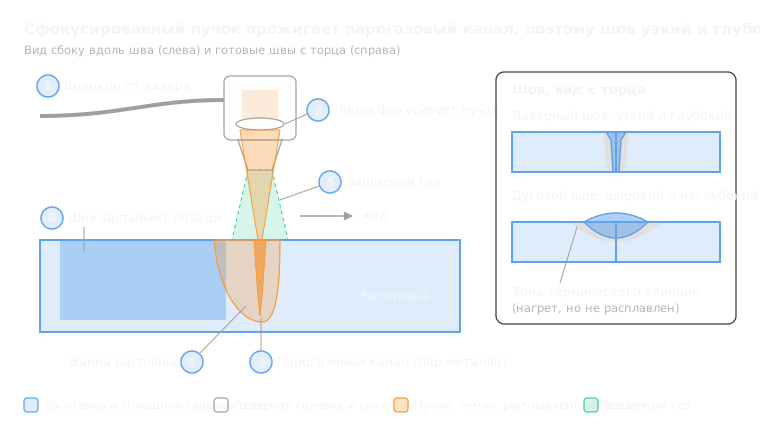 7.4Лазерная сваркаСплавление: сфокусированный лазер пробивает канал для узких глубоких швовОткрыть урок
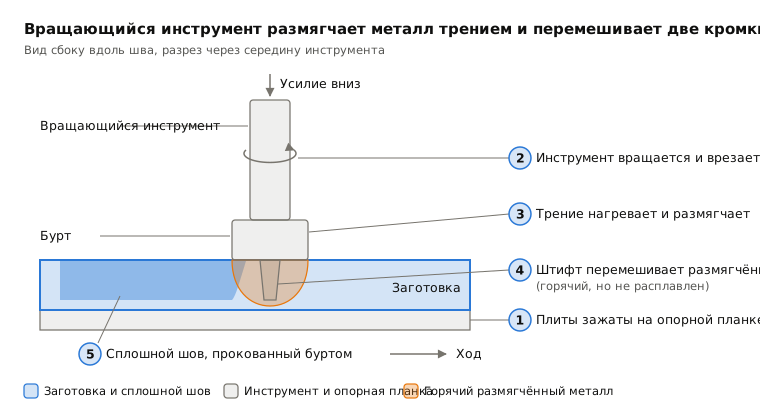
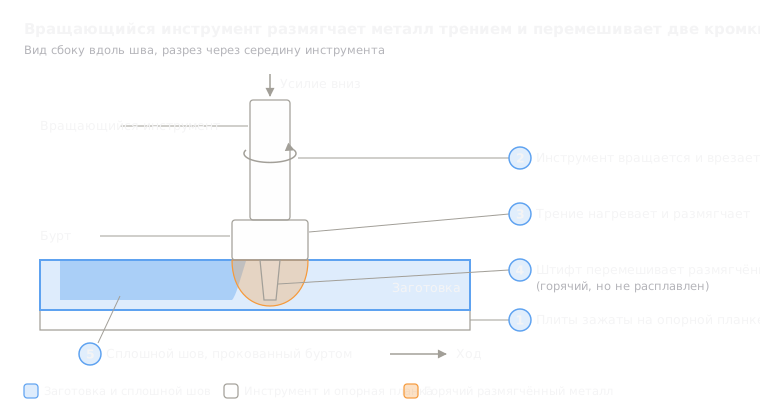 7.6Сварка трением с перемешиваниемВ твёрдом состоянии: вращающийся инструмент перемешивает размягчённые кромкиОткрыть урок
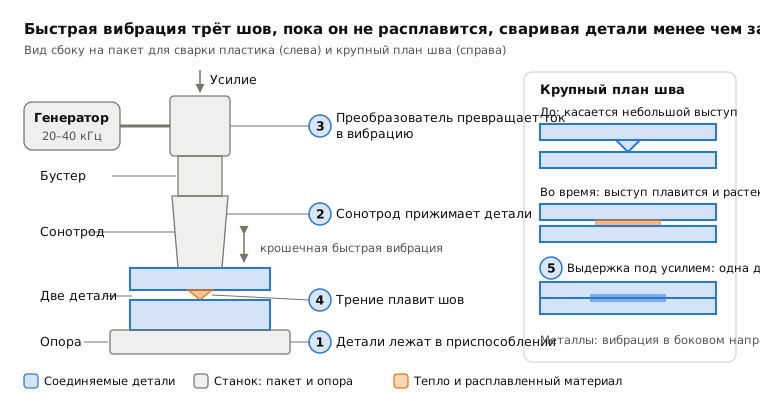
 7.7Ультразвуковая сваркаТвёрдое состояние: быстрая вибрация соединяет небольшие швы менее чем за секундуОткрыть урок
 7.8Сварка взрывом (плакирование)В твёрдом состоянии: взрыв бросает одну плиту на другуюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.