

Ультразвуковая обработка
Вибрирующий инструмент вбивает абразивные зёрна в поверхность
При ультразвуковой обработке фасонный инструмент вибрирует около 20 000 раз в секунду на твёрдом хрупком материале через пасту из абразивных зёрен. Каждый удар откалывает микроскопические чешуйки, поэтому форма инструмента медленно погружается в стекло или керамику, не растрескивая их. Так делают квадратные, звездообразные и щелевые отверстия в стекле и керамике, которые сверло бы раскололо.
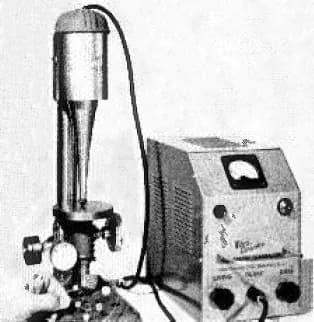
Как это работает
Создайте сигнал. Генератор вырабатывает электрический сигнал обычно 18–40 кГц (тысяч колебаний в секунду), чуть выше диапазона слуха человека.
Превратите его в вибрацию. Пьезоэлектрический преобразователь (пакет кристаллов, который удлиняется и сжимается под напряжением) преобразует сигнал в механическую вибрацию.
Усильте её. Концентратор, или сонотрод (конусный металлический стержень), увеличивает движение до нескольких сотых миллиметра на кончике инструмента.
Подайте суспензию. Суспензия (вода, смешанная с абразивными зёрнами, такими как карбид бора, карбид кремния или оксид алюминия) течёт между инструментом и деталью.
Скалывайте. Каждый удар инструмента вбивает зёрна в поверхность. Хрупкий материал откалывается микроскопическими чешуйками; сам инструмент никогда не режет напрямую.
Подавать и копировать. Лёгкая постоянная сила прижимает инструмент вниз, поэтому его точный негатив погружается в деталь. Свежая суспензия уносит продукты износа.
Ключевые факты
- Материалы
- Твёрдые хрупкие материалы: стекло, кварц, сапфир, керамика из оксида алюминия и диоксида циркония, карбид кремния, феррит, карбиды. Плохо подходит для мягких пластичных металлов.
- Типичные детали
- Круглые и фигурные отверстия, пазы, неглубокие полости и гравировка в хрупких деталях
- Размер детали
- Элементы от около 0,1 мм до нескольких десятков миллиметров; рабочая поверхность инструмента обычно небольшая
- Точность
- Обычно несколько сотых миллиметра
- Качество поверхности
- Тонкая и матовая, без теплового повреждения и заусенцев; тем глаже, чем мельче зерно, часто Ra (средняя высота неровностей поверхности) менее 1 мкм
- Подходящая партия
- От прототипов до больших серий (от одной детали до 100 000 и более)
- Стоимость оснастки и оборудования
- Инструменты простые и мягкие (часто из малоуглеродистой стали), но быстро изнашиваются; станки — от десятков тысяч долларов, больше для вариантов с вращением и ЧПУ
- Скорость
- Медленно: инструмент обычно продвигается на долю миллиметра, примерно до миллиметра в минуту
Сильные стороны и ограничения
Сильные стороны
- Режет стекло, керамику и драгоценные камни, не растрескивая их
- Любая форма отверстия, не только круглая
- Нет нагрева, нет химических изменений, нет заусенцев
- Работает с электрическими изоляторами, в отличие от EDM и ECM
Ограничения
- Медленно, особенно для глубоких отверстий
- Инструмент изнашивается, его нужно заменять или перетачивать
- Плохо подходит для мягких пластичных металлов, которые вминаются, а не скалываются
- Глубокие отверстия получаются конусными, а суспензии трудно добраться до дна
Где применяется
- ЭлектроникаОтверстия и пазы в керамических подложках, деталях из феррита и кварца
- ОптикаФигурные отверстия в окнах из стекла, кварца и сапфира
- АвиацияЭлементы в технической керамике и керамических композитах
- Часовое дело и ювелирное производствоСверление драгоценных камней и сапфировых деталей
- ЛабораторииСтеклянные и кварцевые детали для научных приборов
Как узнать процесс
- Некруглые отверстия (квадраты, звёзды, пазы), вырезанные в стекле или керамике.
- Стенки отверстий с тонкой матовой текстурой, как изморозь, и без следов нагрева.
- Небольшая конусность в глубоких отверстиях и крошечные сколы по кромке выхода.
Сравните с
Смотрите
ADTW Study · Анимация вибрирующего инструмента, суспензии и полости
Innovative learning of Engineering By MuthuKumar · Объяснение преобразователя, концентратора, инструмента и подачи суспензии
Berkness Company · Реальные кадры из механического цеха
DMG MORI · Современный вращательный вариант: вращающийся алмазный инструмент, который ещё и вибрирует
Смотреть реальные фото
- Википедия: Ультразвуковая обработка — принцип, частоты, абразивы и варианты (в основном текст)
- Поиск фотографий в Wikimedia Commons
Запомните
- Инструмент, вибрирующий около 20 000 раз в секунду, вбивает абразивные зёрна, которые откалывают хрупкий материал.
- Это метод получения фасонных отверстий в стекле, керамике и камнях, с которым не справляются сверла и электроискровая обработка.
- Ищите фигурные отверстия в стекле или керамике с матовой стенкой.
Ещё в главе «Резка и нетрадиционная механическая обработка»
Все 100 процессов
 6.1Пробивка и резка на ножницахПуансон срезает фигуры из листа против матрицыОткрыть урок
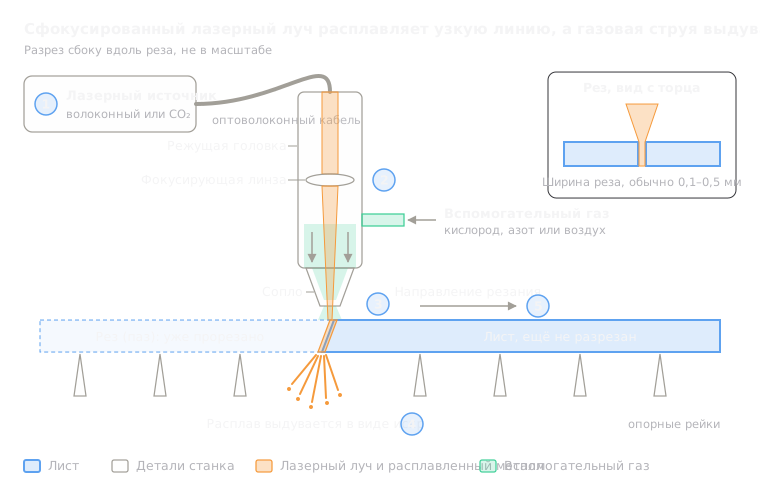 6.2Лазерная резкаСфокусированный свет плавит или испаряет узкий резОткрыть урок
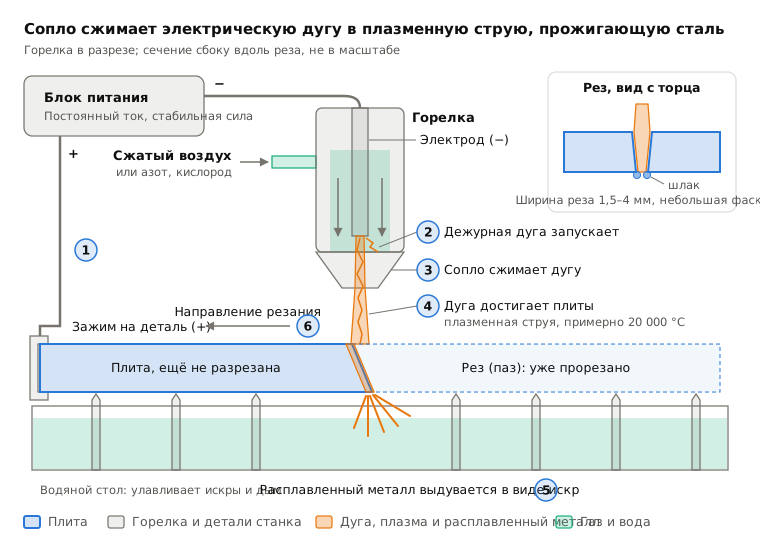
 6.3Плазменная резкаСтруя перегретого газа проплавляет электропроводящую плитуОткрыть урок
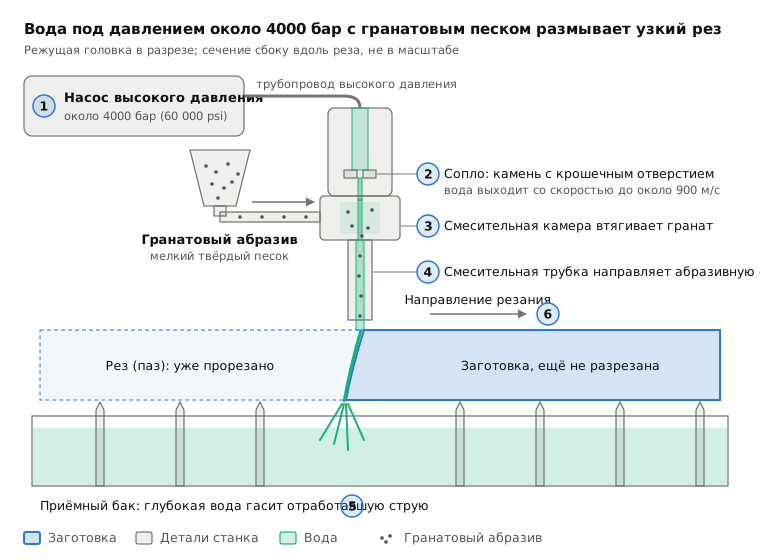
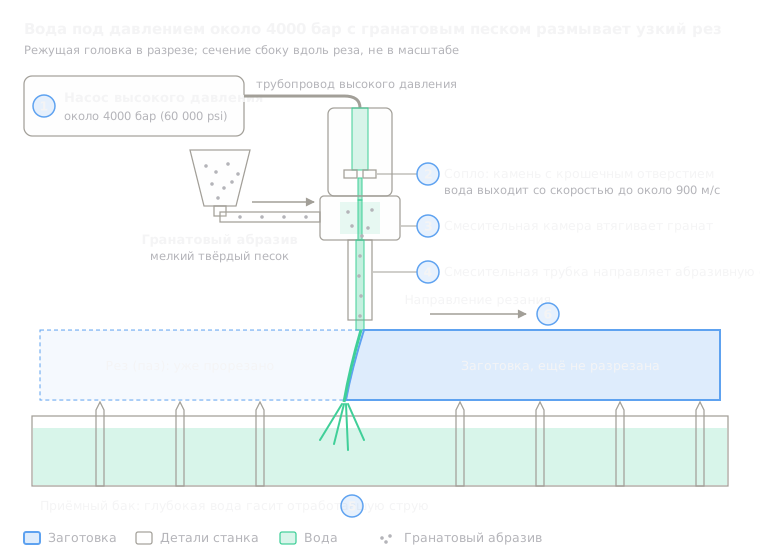 6.4Гидроабразивная резкаВода под очень высоким давлением, обычно с абразивом, размывает резОткрыть урок
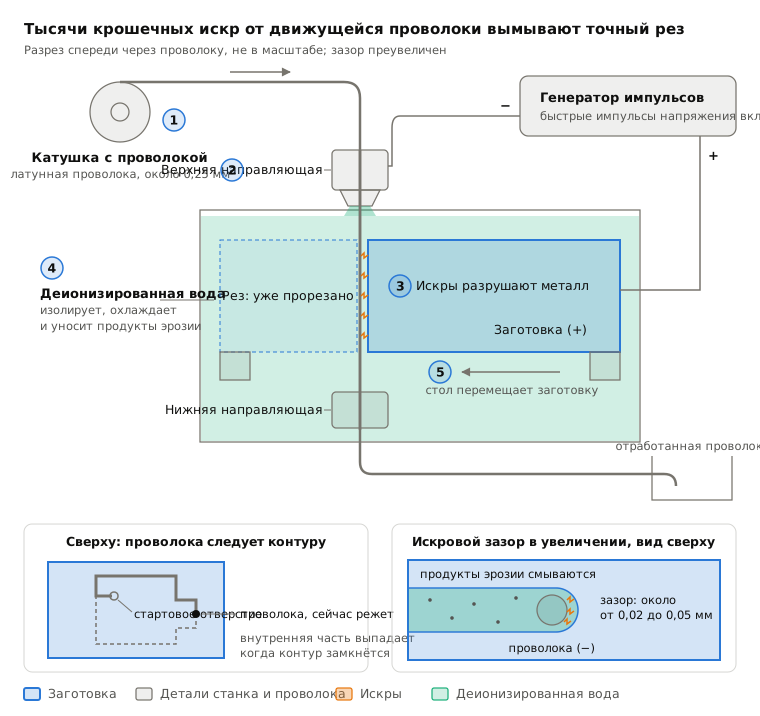
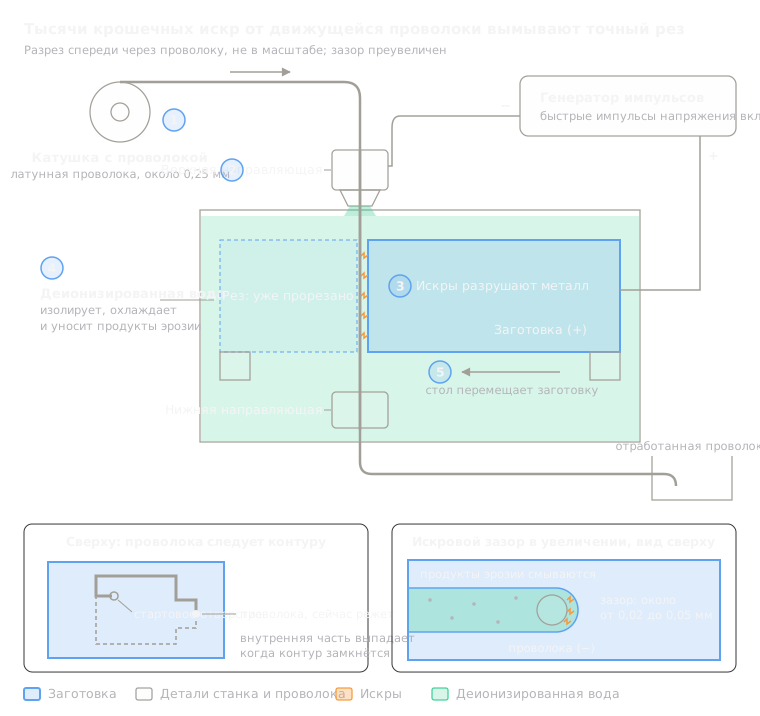 6.5Электроэрозионная резка проволокойИскры от тонкой движущейся проволоки вырезают сквозные профилиОткрыть урок
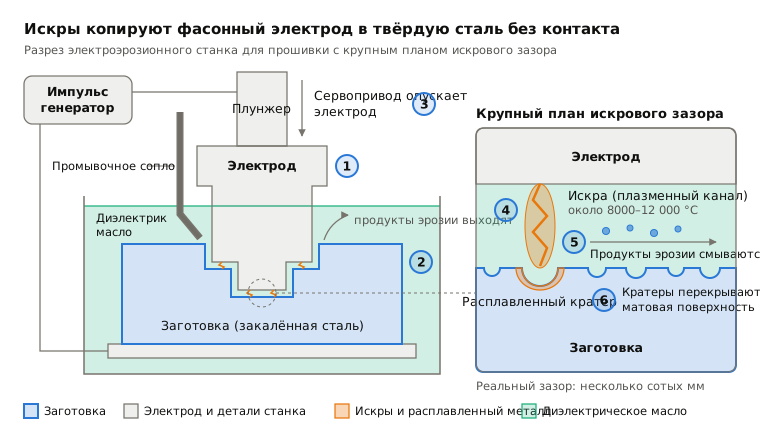
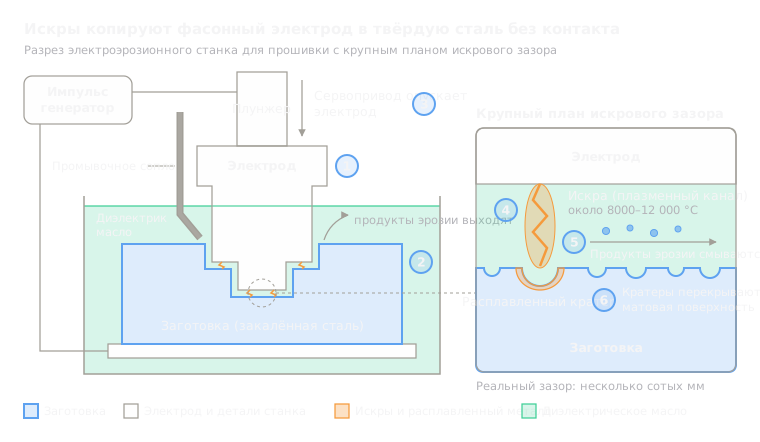 6.6Электроэрозионная прошивкаИскры копируют фасонный электрод в глухую полостьОткрыть урок
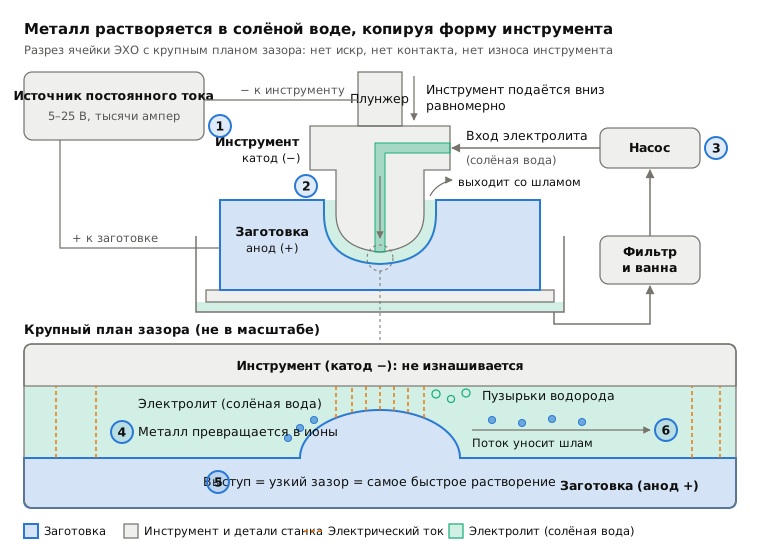
 6.7Электрохимическая обработка (ECM)Электролиз растворяет металл по форме инструментаОткрыть урок
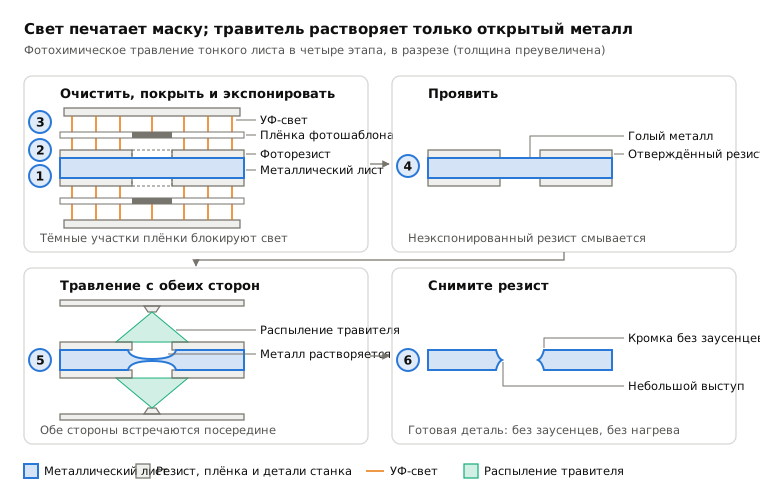
 6.8Химическое фрезерование и фотохимическое травлениеМаска, напечатанная светом, позволяет травителю растворять только открытый металлОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.