

Электроэрозионная прошивка
Искры копируют фасонный электрод в глухую полость
Электроэрозионное прошивание (sinker EDM — электроэрозионная обработка, также называемая прошивкой) выжигает фасонную полость в металле крошечными электрическими искрами. Графитовый или медный электрод, имеющий форму негатива полости (выступы там, где в полости нужны углубления), погружается в сталь, ни разу не касаясь её. Многие формы для пластмассовых деталей, например крышек, чехлов для телефонов и отделки салонов автомобилей, получают свои глубокие рёбра и острые внутренние углы именно так.
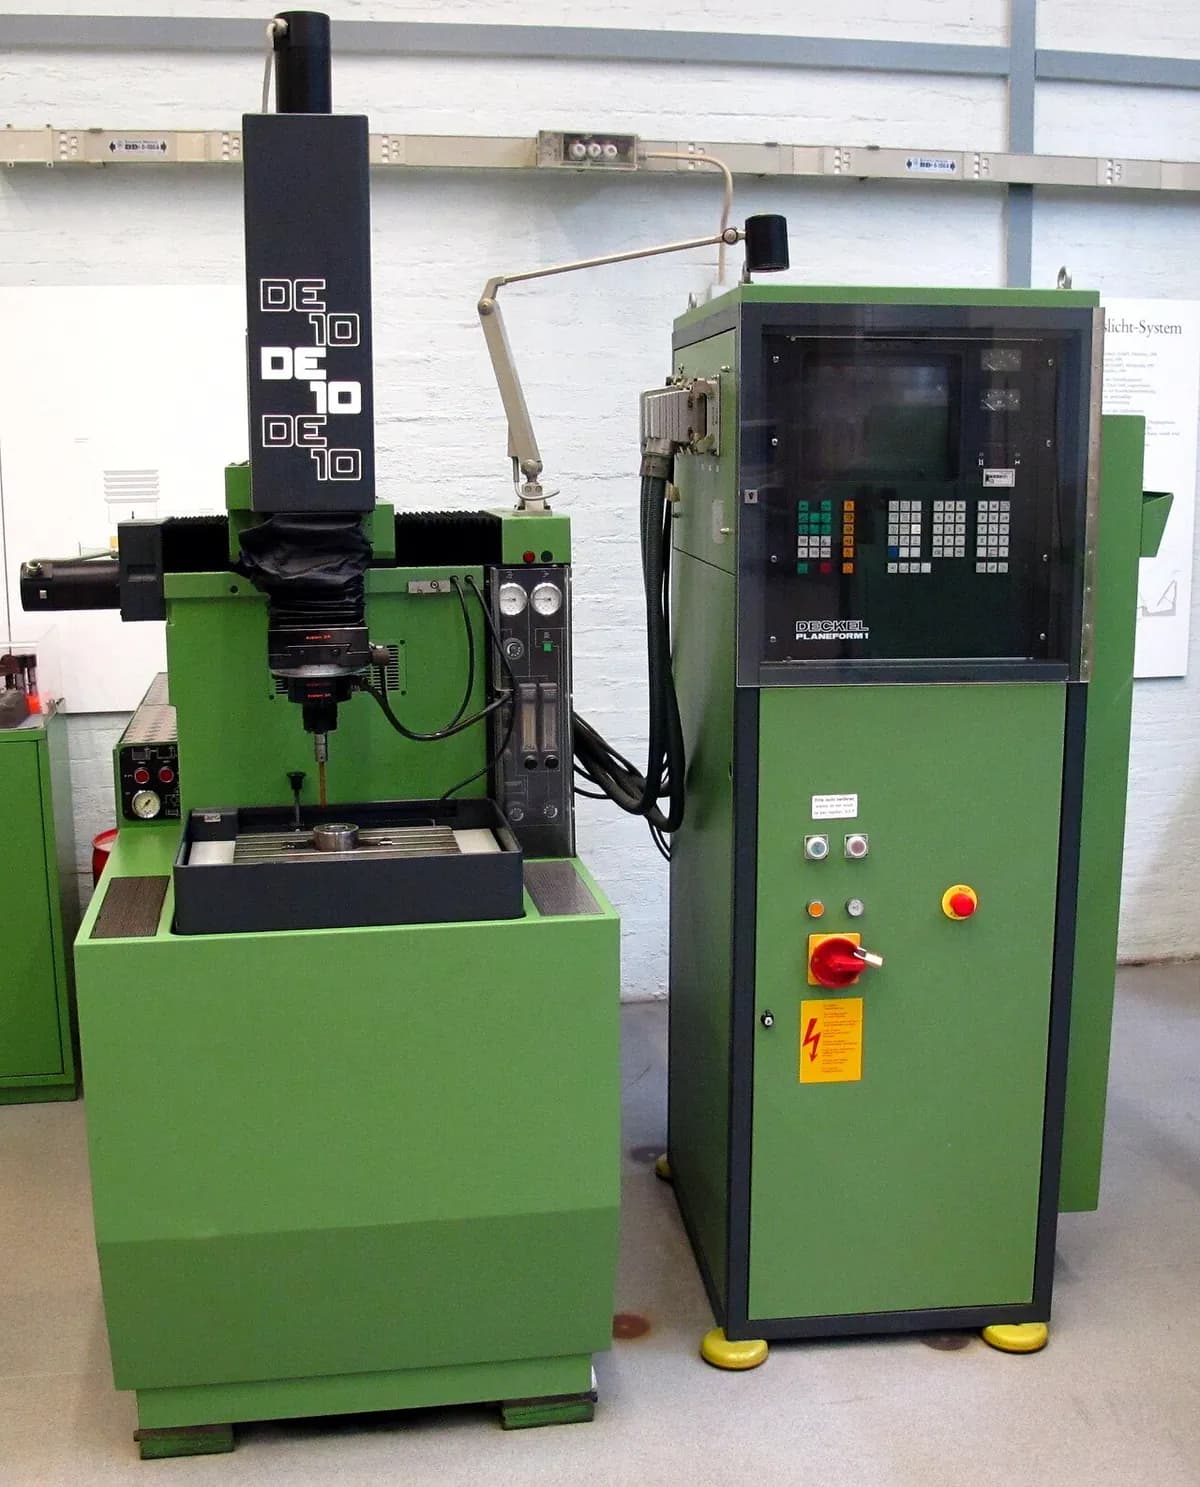
Как это работает
Оформите электрод. Графитовый или медный электрод фрезеруют в точный негатив полости, чуть уменьшенный, чтобы оставить место для искрового промежутка.
Погрузите заготовку. Стальной блок лежит на столе в ванне с диэлектрическим маслом (электроизолирующей жидкостью). Масло блокирует ток, пока не возникнет искра, охлаждает металл и уносит продукты эрозии.
Закрыть зазор. Сервопривод (двигатель, постоянно корректирующий своё положение) опускает электрод, пока не останется лишь крошечный зазор, обычно несколько сотых долей миллиметра. Они никогда не соприкасаются.
Искра. Генератор импульсов выдаёт короткие импульсы напряжения. Каждый пробивает масло, и искра при примерно 8000–12 000 °C расплавляет и испаряет микроскопический кратер.
Промывайте и продвигайтесь. Между импульсами масло выносит продукты эрозии из зазора. Сервопривод поддерживает зазор постоянным, пока электрод погружается глубже, при тысячах искр в секунду.
Доведите мягко. Станок переходит на более слабые искры, часто с новым чистовым электродом и небольшим орбитальным движением. Более мелкие искры оставляют более мелкие кратеры, формируя окончательный размер и фактуру.
Ключевые факты
- Материалы
- Любой электропроводящий материал: закалённая инструментальная сталь, карбид вольфрама, титан, никелевые сплавы, медь. Не пластики, не стекло и не большинство керамик.
- Типичные детали
- Полости форм и штампов, глубокие узкие рёбра и пазы, острые внутренние углы, глухие шпоночные пазы и внутренние шестигранники в закалённых деталях
- Размер детали
- От элементов менее 1 мм до полостей в блоках форм примерно метровых размеров
- Точность
- Обычно около ±0,01 мм; несколько микрон (тысячных долей миллиметра) при тщательной доводке
- Качество поверхности
- Матовая и мелко покрытая кратерами. Шероховатость Ra (средняя высота неровностей поверхности) составляет от около 10 мкм при черновой обработке до около 0,2 мкм при чистовой.
- Подходящая партия
- Единичные изделия и оснастка (каждая форма уникальна); небольшие прецизионные детали небольшими сериями
- Стоимость оснастки и оборудования
- Станок примерно $100 000–500 000; один индивидуальный электрод на каждую форму, часто несколько (черновой и чистовой)
- Скорость
- Медленно: обычно 2–400 мм³ металла в минуту; полость формы часто занимает от часов до суток
Сильные стороны и ограничения
Сильные стороны
- Режет закалённую сталь и твёрдый сплав так же легко, как мягкий металл
- Нет силы резания, поэтому тонкие рёбра и мелкие детали сохраняются
- Острые внутренние углы и глубокие глухие полости почти любой формы
- Ровные повторяемые фактуры прямо со станка
Ограничения
- Работает только с электропроводящими материалами
- Медленно: часы или сутки на глубокую полость
- Для каждой формы нужен индивидуальный электрод, а электроды изнашиваются
- Оставляет тонкий переплавленный слой (повторно затвердевший, хрупкий поверхностный слой), который, возможно, придётся полировать
Где применяется
- Формы для литья пластмасс под давлениемПолости для крышек, корпусов, разъёмов и деталей салона автомобилей
- Литьё под давлением и ковкаЗакалённые пресс-формы для алюминиевых корпусов и кованых ручных инструментов
- АвиацияФасонные охлаждающие отверстия в лопатках турбин из никелевых сплавов
- ЭлектроникаФормы и штампы для крошечных деталей разъёмов
- Инструментальные цехаИзвлечение сломанных метчиков и свёрл, застрявших в дорогих деталях
Как узнать процесс
- Равномерная матовая «матовая как иней» поверхность из мельчайших перекрывающихся кратеров, без следов инструмента, идущих в одном направлении.
- Острые внутренние углы и глубокие узкие рёбра, до которых не добраться ни одной вращающейся фрезой.
- На литых пластиковых деталях ровная мелкозернистая матовая фактура часто получается от эродированной искрой формы (оценивается по шкале фактур VDI 3400).
- В цеху: тёмно-серые графитовые электроды, похожие на точные «негативы» детали.
Сравните с
Смотрите
Practical Machinist · Основы физики EDM, объяснённые для начинающих
temmy candra wijaya · Анимация электрода, промежутка и искр
Defiance Machine · Настоящая машина выжигает полость под маслом
Sodick Inc. · Автоматическая смена электродов для работы без присмотра
Смотреть реальные фото
- Википедия: Electrical discharge machining — принципиальная схема, станки для прошивания и проволочно-вырезные станки
- Поиск фотографий в Wikimedia Commons
Запомните
- Электроэрозионное прошивание копирует фасонный электрод в любой проводящий металл, каким бы твёрдым он ни был, с помощью крошечных искр в масле.
- Оно медленное и требует индивидуальных электродов, поэтому окупается для форм, штампов и форм, которые больше ничем не сделать.
- Ищите острые внутренние углы и равномерную матовую поверхность с кратерами.
Ещё в главе «Резка и нетрадиционная механическая обработка»
Все 100 процессов
 6.1Пробивка и резка на ножницахПуансон срезает фигуры из листа против матрицыОткрыть урок
 6.2Лазерная резкаСфокусированный свет плавит или испаряет узкий резОткрыть урок
 6.3Плазменная резкаСтруя перегретого газа проплавляет электропроводящую плитуОткрыть урок
 6.4Гидроабразивная резкаВода под очень высоким давлением, обычно с абразивом, размывает резОткрыть урок
 6.5Электроэрозионная резка проволокойИскры от тонкой движущейся проволоки вырезают сквозные профилиОткрыть урок
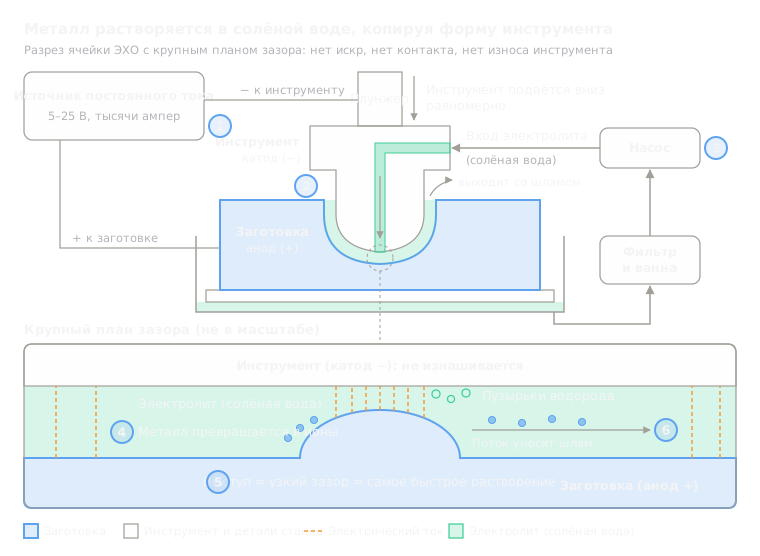 6.7Электрохимическая обработка (ECM)Электролиз растворяет металл по форме инструментаОткрыть урок
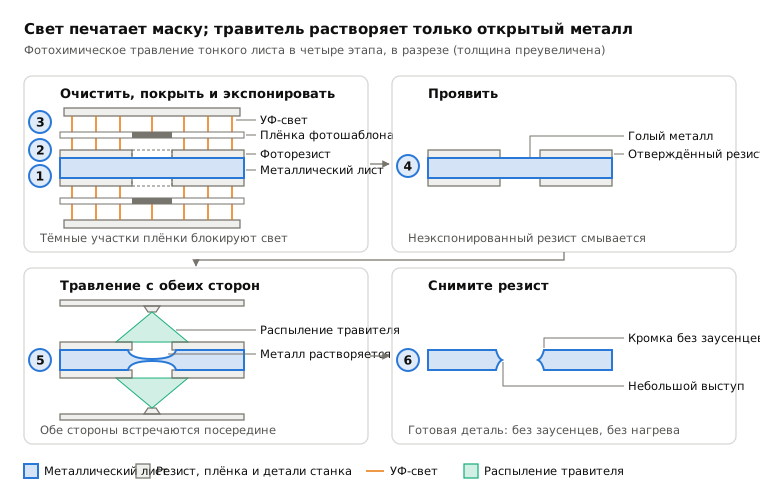
 6.8Химическое фрезерование и фотохимическое травлениеМаска, напечатанная светом, позволяет травителю растворять только открытый металлОткрыть урок
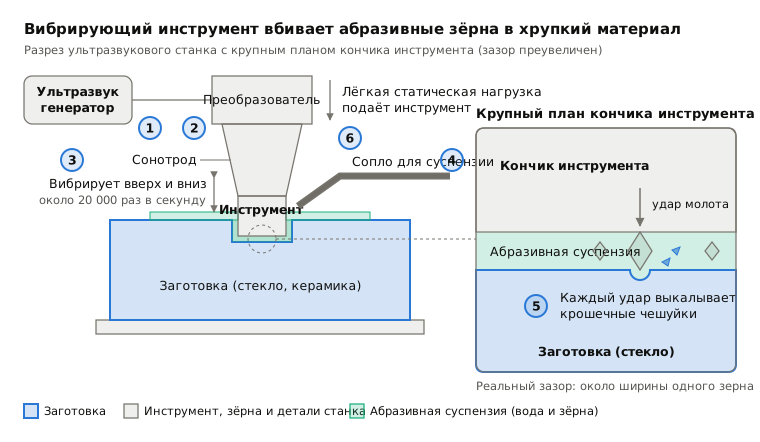
 6.9Ультразвуковая обработкаВибрирующий инструмент вбивает абразивные зёрна в поверхностьОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.