

Электрохимическая обработка (ECM)
Электролиз растворяет металл по форме инструмента
Электрохимическая обработка (ECM) удаляет металл, растворяя его атом за атомом электрическим током и солёной водой. Это работает как гальваническое покрытие наоборот: фасонный инструмент никогда не касается детали, не изнашивается и не оставляет ни теплового повреждения, ни заусенцев. Производители реактивных двигателей используют её, чтобы формировать лопатки из прочных никелевых сплавов.
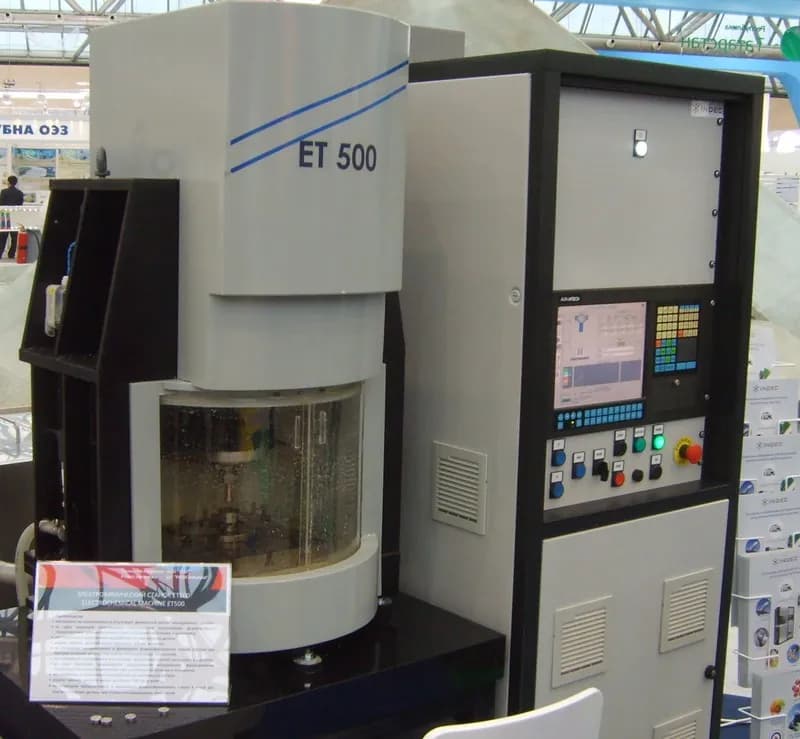
Как это работает
Собрать цепь. Источник постоянного тока делает заготовку анодом (положительной стороной), а фасонный инструмент — катодом (отрицательной стороной). Он работает при низком напряжении, обычно 5–25 В, но при тысячах ампер.
Закрыть зазор. Инструмент, обычно медный, латунный или из нержавеющей стали, подводят к детали на расстояние нескольких десятых миллиметра. Они никогда не соприкасаются.
Прокачать электролит. Электролит (жидкость, проводящая электричество), обычно хлорид или нитрат натрия в воде, быстро прокачивают через инструмент и по зазору.
Растворить металл. Ток течёт через электролит, и атомы на поверхности заготовки уходят в виде ионов металла (электрически заряженных атомов). На инструменте образуются пузырьки водорода, а он сам не изнашивается.
Подавать и копировать. Инструмент равномерно продвигается. Металл растворяется быстрее всего там, где зазор уже всего, поэтому выступы исчезают, и деталь принимает форму инструмента в обратном виде.
Промыть и отфильтровать. Поток уносит растворённый металл в виде шлама (гидроксида металла), а также газ и тепло. Электролит фильтруют, охлаждают и используют повторно.
Ключевые факты
- Материалы
- Любой электропроводящий металл, особенно трудно обрабатываемые сплавы: никелевые суперсплавы, титан, кобальтовые сплавы, закалённая сталь. Твёрдость не имеет значения.
- Типичные детали
- Лопатки турбин и блиски (цельные диски с лопатками), нарезы стволов, глубокие охлаждающие отверстия, снятие заусенцев в поперечных внутренних отверстиях корпусов клапанов и форсунок
- Размер детали
- От поперечных отверстий шириной около миллиметра до деталей двигателей в несколько сотен миллиметров
- Точность
- Обычно около ±0,05 мм; импульсная ECM (PECM) может держать около ±0,01 мм
- Качество поверхности
- Гладкая и часто блестящая, без заусенцев, трещин и слоя с тепловыми повреждениями; шероховатость Ra (средняя высота неровностей) обычно 0,1–2 мкм, почти зеркальная при PECM
- Подходящая партия
- От средних до больших объёмов дорогих деталей: инструмент не изнашивается, но его разработка требует проб и ошибок
- Стоимость оснастки и оборудования
- Высокая: станки часто стоят несколько сотен тысяч долларов и более, плюс специальные инструменты и большая система обращения с электролитом
- Скорость
- Задаётся током: примерно 2 см³ стали растворяется в минуту на каждые 1 000 А; инструмент обычно продвигается на долю миллиметра — несколько миллиметров в минуту
Сильные стороны и ограничения
Сильные стороны
- Инструмент не изнашивается: одним инструментом можно сделать тысячи деталей
- Режет любой металл, каким бы твёрдым он ни был, без тепловых повреждений
- Нет усилия резания и нет заусенцев; гладкие поверхности без напряжений
- Быстро на сложных 3D-формах из прочных сплавов
Ограничения
- Работает только с электропроводящими металлами
- Дорогие станки и медленная разработка инструмента методом проб и ошибок
- Острые внутренние углы и мелкие детали трудны: зазор их скругляет
- Большие объёмы электролита и металлического шлама, которые нужно фильтровать и безопасно утилизировать
Где применяется
- АвиацияЛопатки турбин и блиски из никелевых и титановых сплавов; охлаждающие отверстия
- Оборонная промышленностьНарезы (спиральные канавки) внутри стволов
- АвтомобилестроениеСнятие заусенцев в поперечных отверстиях форсунок, корпусов клапанов и деталей трансмиссий
- ЭнергетикаЛопатки газовых и паровых турбин
- Изготовление инструментаПолости ковочных штампов из закалённой стали
Как узнать процесс
- Гладкие, часто блестящие или сатиновые поверхности без следов инструмента, без заусенцев и без тепловой побежалости.
- Кромки и внутренние углы слегка скруглены, никогда не острые как бритва.
- Сложные изогнутые формы, например профили лопаток, из очень твёрдых сплавов, без видимых следов обработки.
- Поперечные отверстия внутри детали с аккуратно скруглёнными краями без заусенцев.
Сравните с
Смотрите
Piyush Singh · Анимированный обзор цепи, зазора и потока
MTDCNC · Настоящие станки ECM и готовые детали вблизи
EMAG · Как работают промышленные станки ECM и импульсной ECM
CamcraftInc · ECM в производственном цехе, делающем прецизионные детали
Смотреть реальные фото
- Википедия: электрохимическая обработка — принципиальная схема, история и применение
- Поиск фотографий в Wikimedia Commons
Запомните
- ECM растворяет металл током и солёной водой; инструмент не касается детали и не изнашивается.
- Деталь копирует инструмент, потому что металл растворяется быстрее всего там, где зазор уже всего.
- Подходит для прочных сплавов и больших объёмов; ищите гладкие поверхности без заусенцев и мягко скруглённые кромки.
Ещё в главе «Резка и нетрадиционная механическая обработка»
Все 100 процессов
 6.1Пробивка и резка на ножницахПуансон срезает фигуры из листа против матрицыОткрыть урок
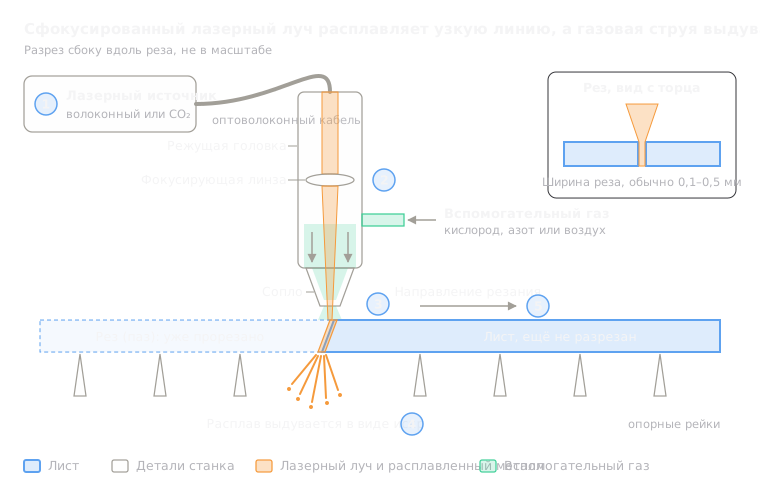 6.2Лазерная резкаСфокусированный свет плавит или испаряет узкий резОткрыть урок
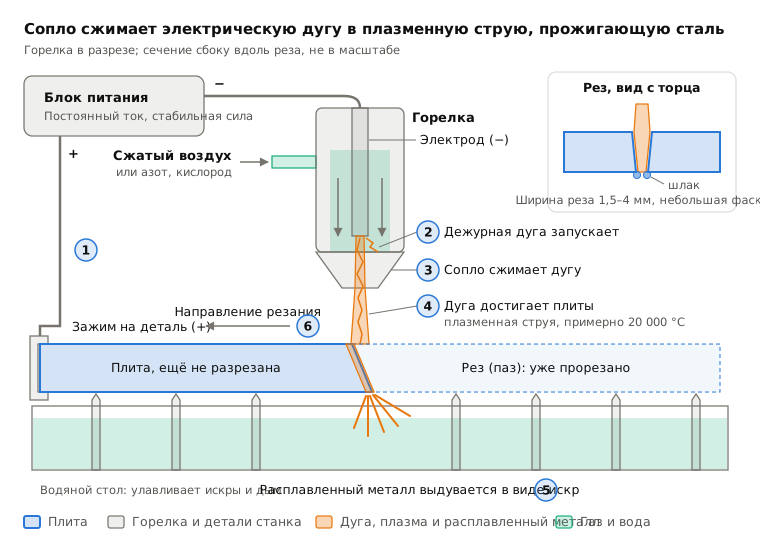
 6.3Плазменная резкаСтруя перегретого газа проплавляет электропроводящую плитуОткрыть урок
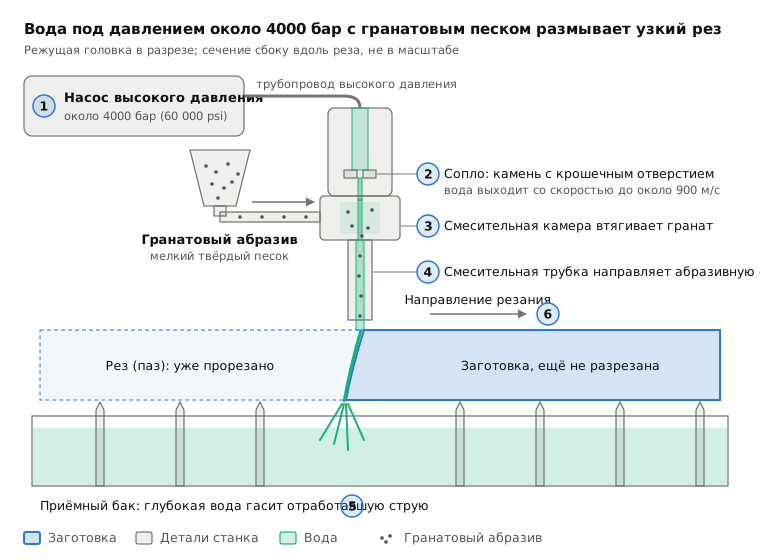
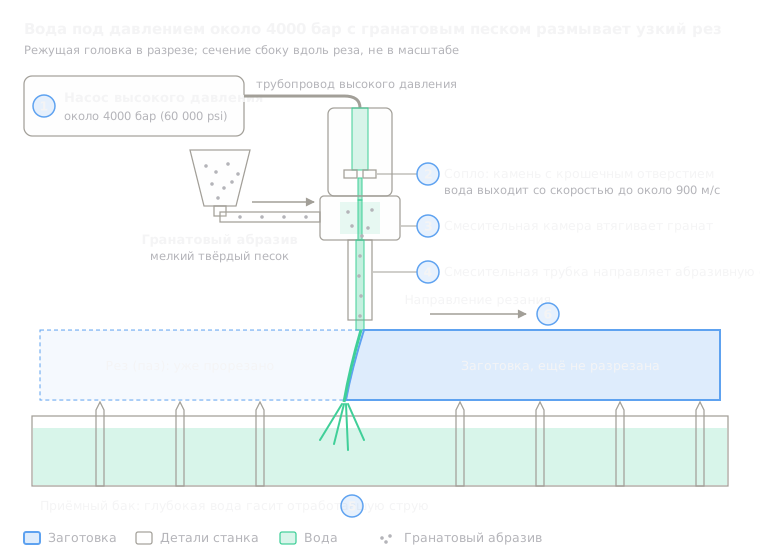 6.4Гидроабразивная резкаВода под очень высоким давлением, обычно с абразивом, размывает резОткрыть урок
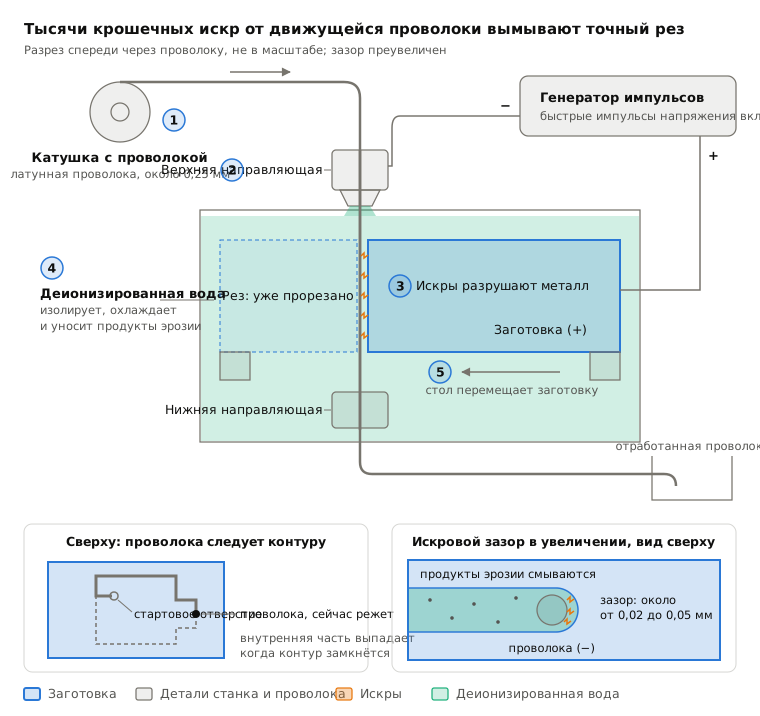
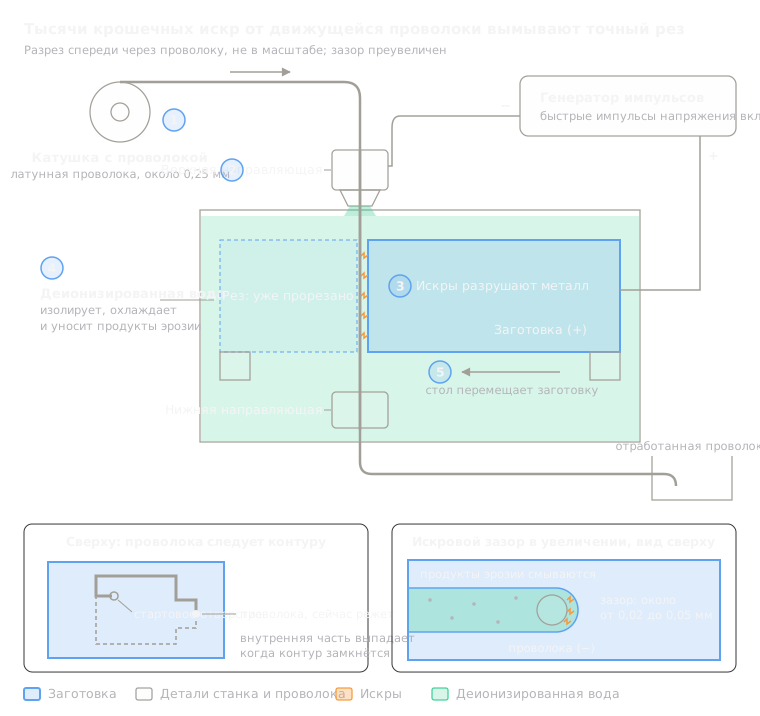 6.5Электроэрозионная резка проволокойИскры от тонкой движущейся проволоки вырезают сквозные профилиОткрыть урок
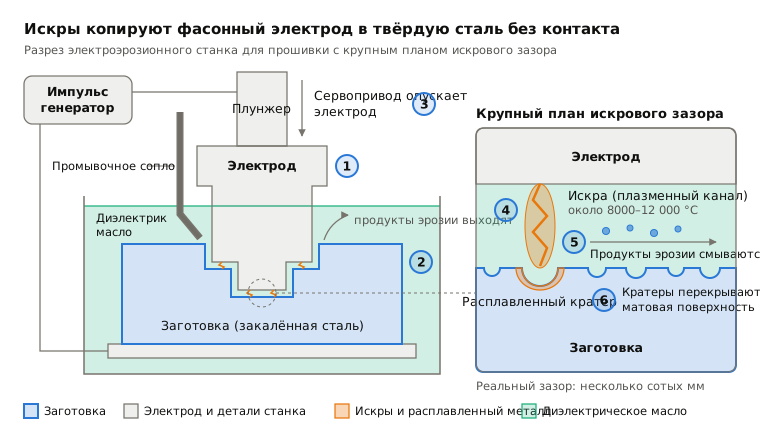
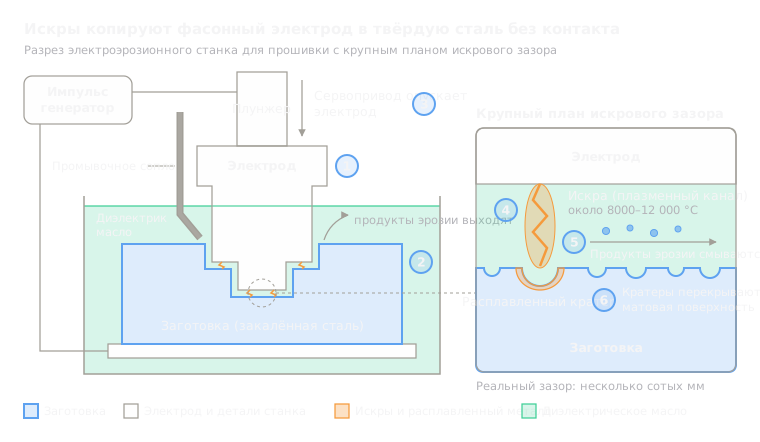 6.6Электроэрозионная прошивкаИскры копируют фасонный электрод в глухую полостьОткрыть урок
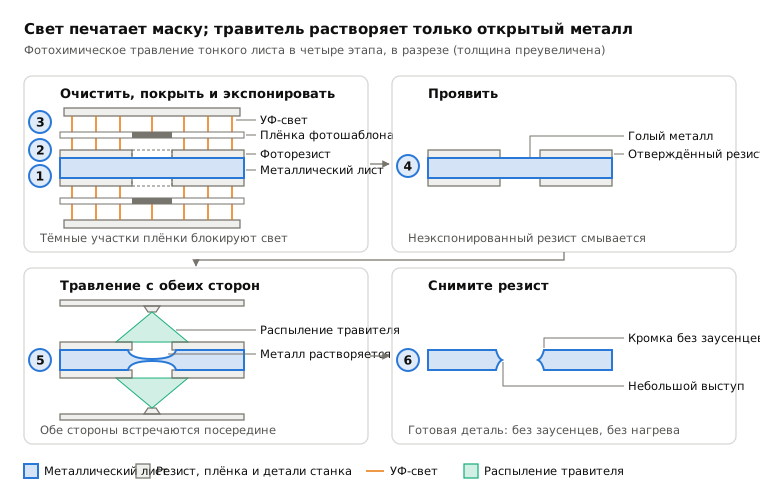
 6.8Химическое фрезерование и фотохимическое травлениеМаска, напечатанная светом, позволяет травителю растворять только открытый металлОткрыть урок
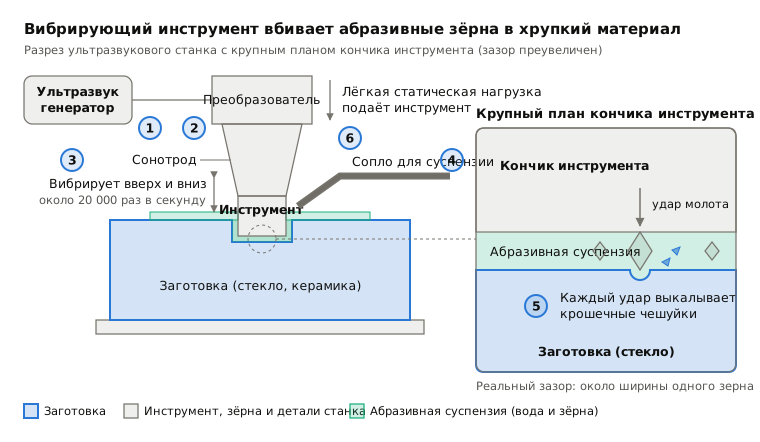
 6.9Ультразвуковая обработкаВибрирующий инструмент вбивает абразивные зёрна в поверхностьОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.