

Гальваническое покрытие (хром, никель, цинк)
Электрический ток осаждает металл из ванны
Гальваническое покрытие использует электрический ток, чтобы покрыть деталь тонким слоем другого металла, например хрома, никеля или цинка. Блестящий хром на кране в ванной и желтоватый цинк на болте — оба нанесены гальванически. Это придаёт внешний вид, защиту от ржавчины или износостойкость, а деталь сохраняет точную форму.
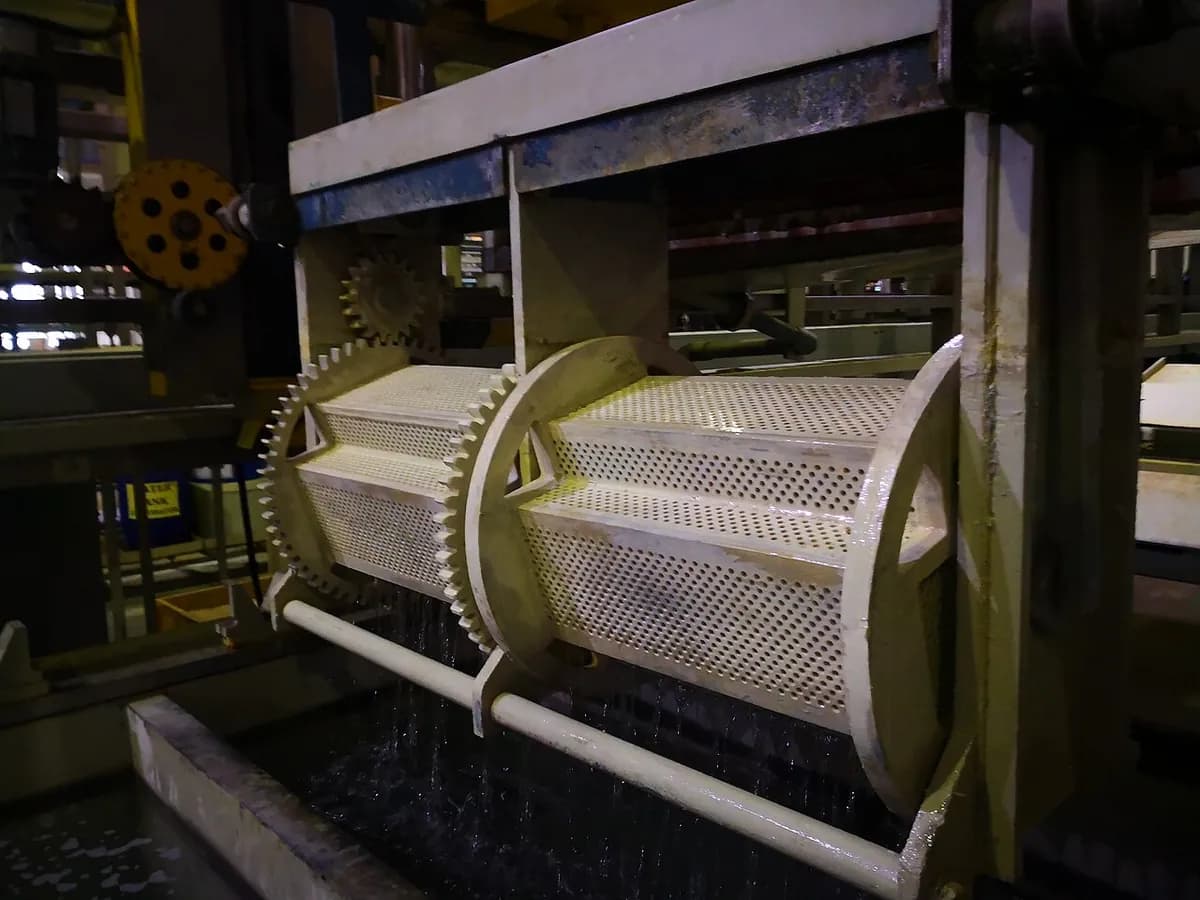
Как это работает
Очистить и закрепить деталь. Деталь обезжиривают, промывают и ненадолго окунают в кислоту, чтобы удалить оксид (активация). Затем её вешают на подвеску или загружают во вращающийся барабан, проводящий электричество.
Погрузить в электролит. В ванне находится электролит (вода с растворённой солью металла покрытия, например сульфатом никеля). Ванну часто подогревают и перемешивают.
Включить ток. Источник постоянного тока (выпрямитель) подключает деталь к отрицательной стороне, делая её катодом. Прутки металла покрытия на положительной стороне — аноды.
Ионы движутся и оседают. Ионы металла несут положительный заряд, поэтому дрейфуют к детали. Там они получают электроны и превращаются обратно в твёрдый металл, атом за атомом, на каждой смоченной поверхности.
Анод растворяется. По мере того как металл уходит из раствора, никелевый или цинковый анод растворяется, восполняя его. В хромовых ваннах аноды не растворяются, поэтому добавляют химикаты.
Промыть и повторить. Деталь промывают между ваннами; декоративный хром проходит по очереди медную, никелевую и хромовую ванны. Оцинкованные детали обычно получают пассивирующее погружение (тонкую конверсионную плёнку, которая добавляет коррозионную стойкость и синий или жёлтый оттенок).
Толщина зависит от тока и времени: больше тока или больше минут дают более толстое покрытие. На кромках и углах, где электрическое поле сильнее всего, покрытие нарастает быстрее, а в отверстиях и углублениях медленнее.
Ключевые факты
- Материалы
- Покрытия из хрома, никеля, цинка, меди, олова, серебра, золота; на стали, латуни, меди, алюминии и пластиках, предварительно сделанных проводящими
- Типичные детали
- Краны, автомобильная отделка, болты и винты, штоки гидравлических поршней, электрические контакты, украшения
- Размер детали
- От крошечных штырей разъёмов до рулонов и стержней длиной в несколько метров; предел задаёт ванна
- Точность
- Очень тонко и управляемо: цинк обычно 5–25 мкм, декоративный хром значительно менее 1 мкм, твёрдый хром от десятков до сотен мкм
- Качество поверхности
- Копирует поверхность под покрытием: полированные детали получаются зеркально блестящими, матовые остаются матовыми
- Подходящая партия
- От единичных ремонтов до миллионов крепёжных изделий на барабанных линиях
- Стоимость оснастки и оборудования
- Подвески и оснастка дёшевы; автоматизированная линия покрытия с ваннами, подъёмниками и очисткой стоков стоит от сотен тысяч до миллионов
- Скорость
- От минут для тонкого цинка или декоративного хрома до многих часов для толстого твёрдого хрома
Сильные стороны и ограничения
Сильные стороны
- Тонкие ровные покрытия, сохраняющие размеры детали
- Много металлов для внешнего вида, коррозионной стойкости, износостойкости или проводимости
- Зеркально блестящая декоративная отделка
- Дёшево на деталь при больших партиях, особенно в барабанах
Ограничения
- Неравномерно в глубоких отверстиях и углублениях; на кромках нарастает больше
- Использует токсичные химикаты (например, ванны с шестивалентным хромом и цианидами), требующие строгой очистки отходов
- Водород, образующийся при нанесении покрытия, может охрупчивать высокопрочную сталь, поэтому детали потом прогревают
- Каждый шаг зависит от идеальной очистки; плохая подготовка приводит к отслаиванию или вздутию покрытия
Где применяется
- АвтомобилестроениеОцинкованный крепёж и кронштейны, хромированная отделка, никелированные детали
- Сантехника и домХромированные краны, душевые лейки, дверные ручки
- Гидравлика и машиностроениеШтоки поршней с твёрдым хромом, валки, формы
- ЭлектроникаЗолото и олово на разъёмах, медь и никель на печатных платах
- АвиацияКадмий или цинк-никель на деталях шасси самолётов и крепеже
- Ювелирные изделия и монетыЗолочение и серебрение более дешёвых металлов
Как узнать процесс
- Очень тонкое покрытие, повторяющее каждую деталь, царапину и полировочную линию детали под ним.
- Зеркально блестящий хром со слегка синим оттенком или радужный, жёлтый либо синий отлив пассивированного цинка на винтах.
- Следы контакта: небольшое голое или тусклое пятно там, где деталь касалась подвески.
- При дефекте — крошечные ямки или вздутия под блеском либо отслаивание на острых кромках.
Сравните с
Смотрите
VIEW CHEM · Анимация анода, катода и потока ионов
Mayer Motorsports · Экскурсия по цеху: полировка, затем медь, никель и хром
Proinvest Group | Unlimited Steel Solutions · Промышленный твёрдый хром на гидравлических штангах
Riley Surface World · Автоматическая барабанная линия цинкования с порталом и ваннами
Смотреть реальные фото
- Википедия: гальваническое покрытие — принципиальные схемы и фотографии линий нанесения покрытий
- Википедия: хромирование — хромированные детали автомобилей и мотоциклов, декоративный и твёрдый хром
- Поиск фотографий в Wikimedia Commons
Запомните
- Деталь — отрицательный электрод; положительные ионы металла из ванны оседают на ней и становятся металлом.
- Ток и время задают толщину: от менее 1 мкм до сотен мкм.
- Чистые детали и безопасное обращение с токсичными ваннами решают успех или провал покрытия.
Ещё в главе «Покрытия и отделка поверхности»
Все 100 процессов
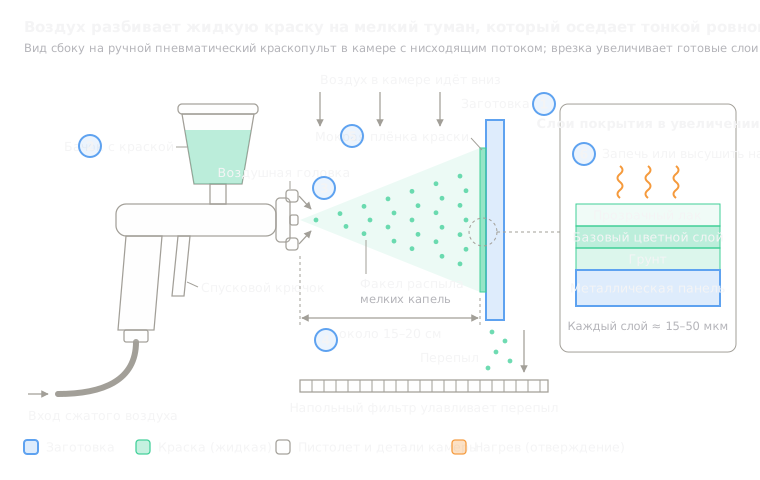 11.1Окраска распылениемЖидкая краска распыляется в мелкий туман, который высыхает или отверждаетсяОткрыть урок
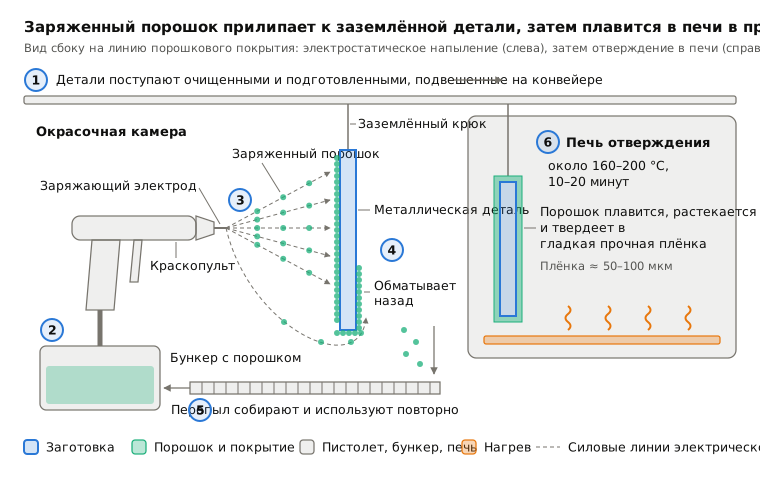
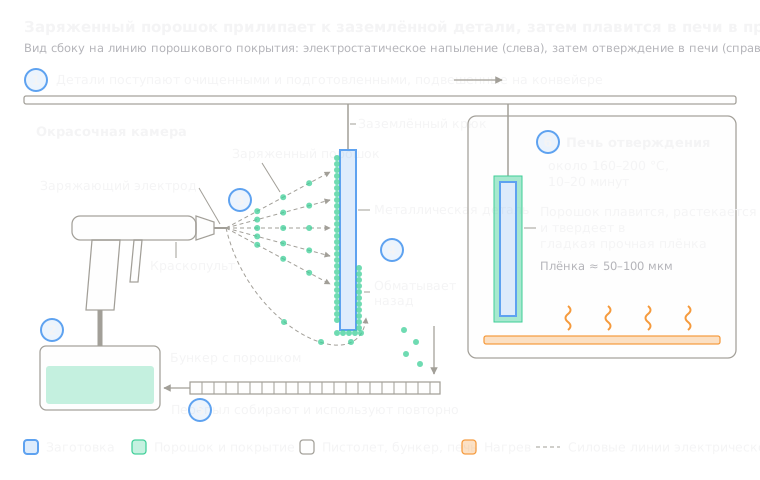 11.2Порошковая окраскаЗаряженный сухой порошок прилипает к детали, затем плавится в печиОткрыть урок
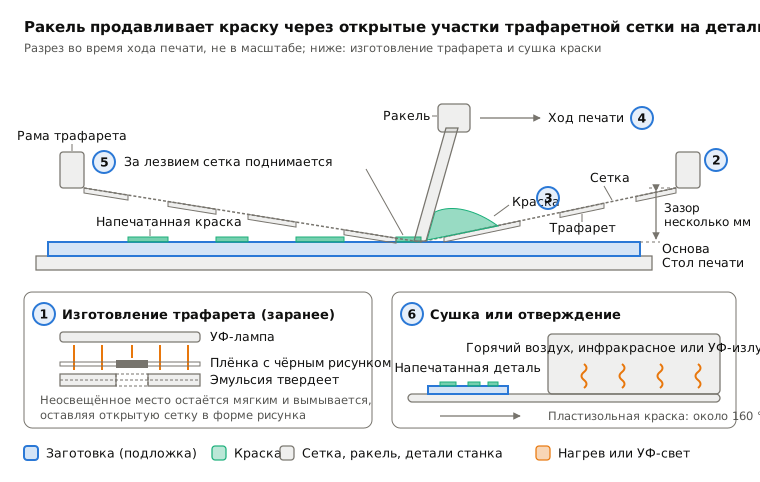
 11.3Трафаретная печатьКраска продавливается через сетчатый трафаретОткрыть урок
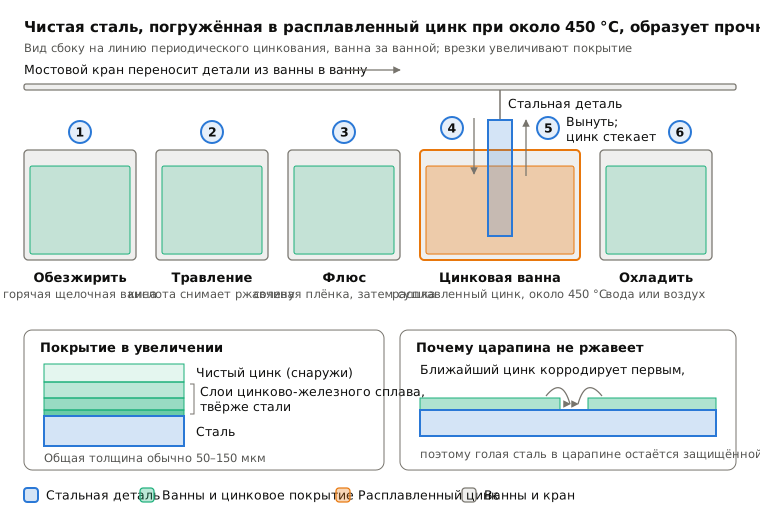
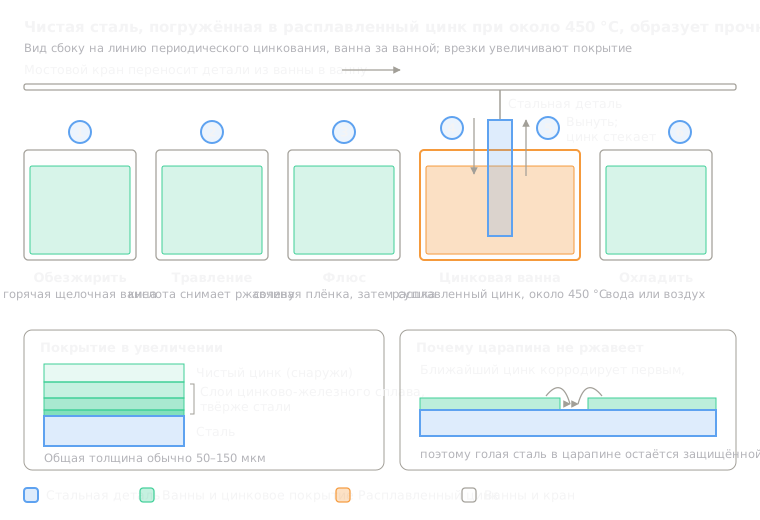 11.4Горячее цинкованиеСталь, погружённая в расплавленный цинк, образует сцеплённый цинковый слойОткрыть урок
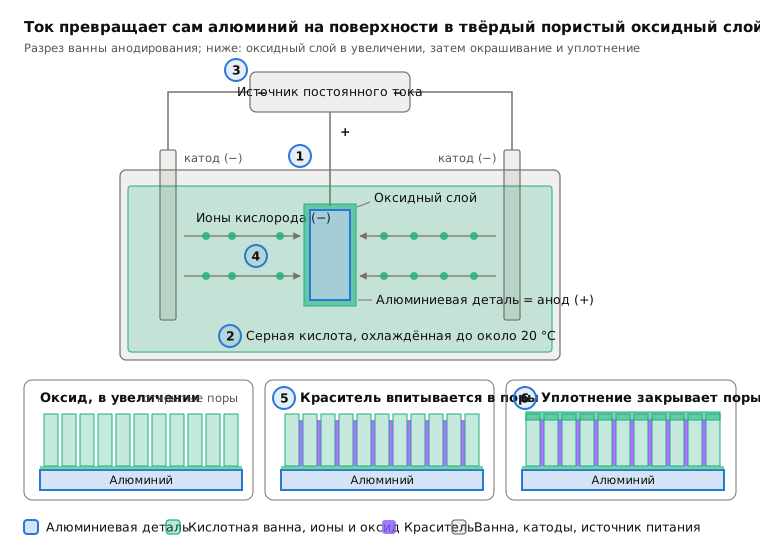
 11.6АнодированиеТок выращивает твёрдый оксид из самого алюминияОткрыть урок
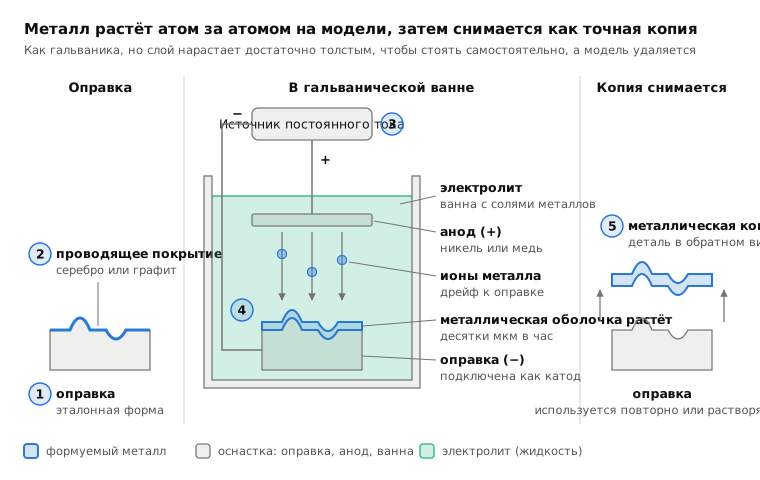
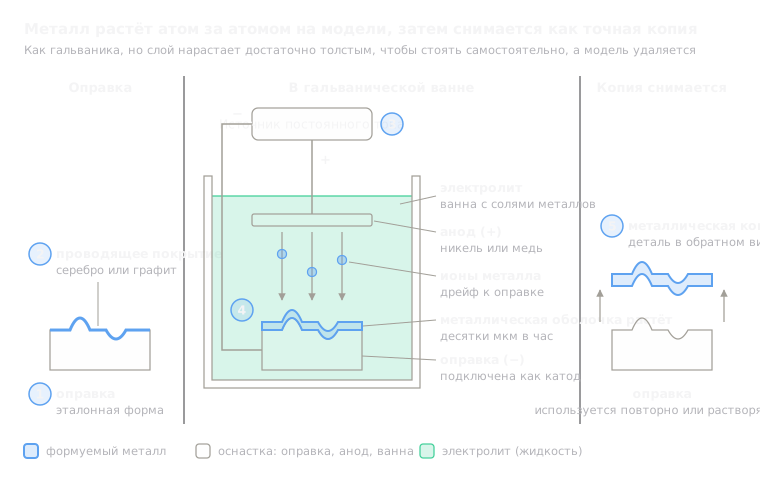 11.7ГальванопластикаПокрытие, выращенное толстым слоем на модели, затем снятоеОткрыть урок
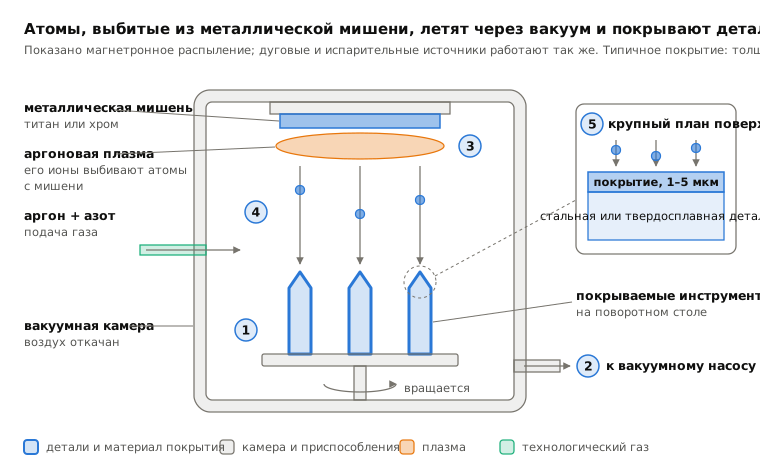
 11.8PVD-покрытие (тонкие плёнки в вакууме)Атомы, выбитые из мишени, покрывают детали в вакуумеОткрыть урок
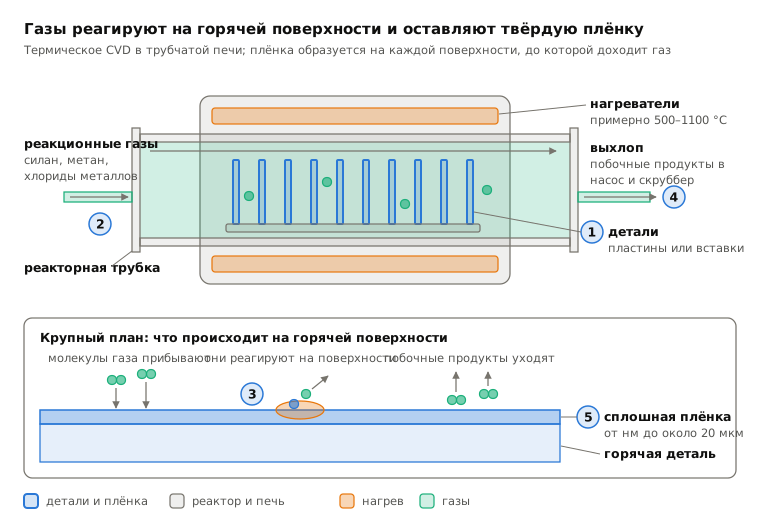
 11.9CVD-покрытиеГазы реагируют на горячей поверхности и оставляют плёнкуОткрыть урок
 11.10Газотермическое напыление (плазменное, HVOF, дуговое)Расплавленные капли, выстреленные в деталь, ложатся слоемОткрыть урок
 11.11Холодное газодинамическое напылениеТвёрдые металлические зёрна привариваются одной лишь скоростьюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.