

Порошковая окраска
Заряженный сухой порошок прилипает к детали, затем плавится в печи
Порошковая окраска наносит на металл сухой цветной порошок и запекает его в твёрдую гладкую оболочку. Так отделывают многие велосипедные рамы, садовые стулья и стиральные машины. Покрытие получается толще и прочнее, чем у жидкой краски, и обходится без растворителей.
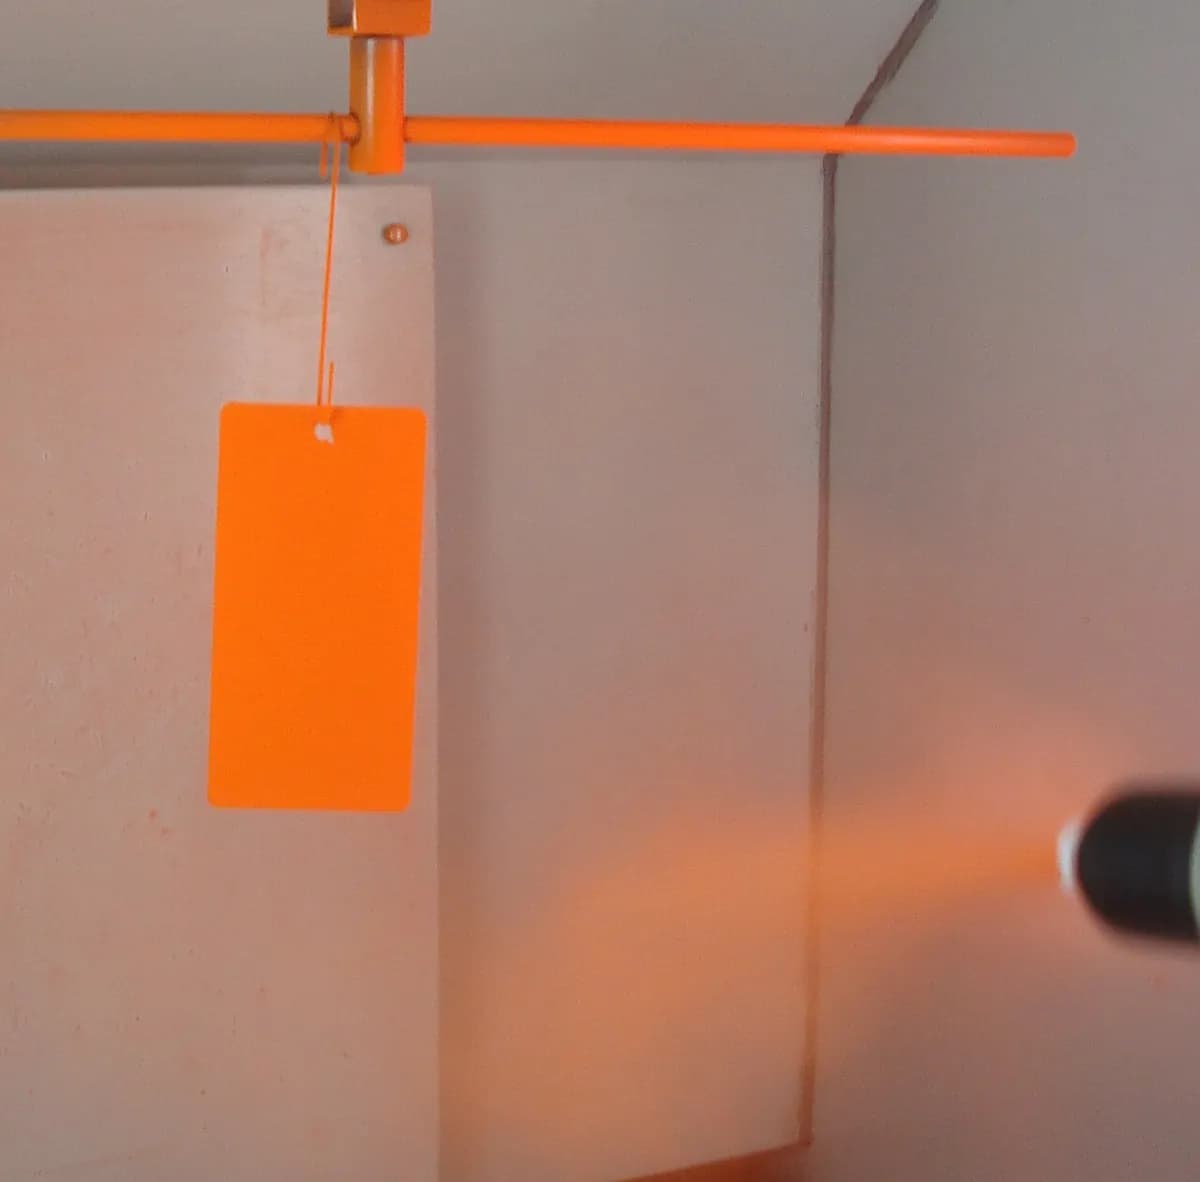
Как это работает
Очистите и подготовьте. Детали висят на крюках подвесного конвейера и проходят через моечные ванны или душевые камеры. Конверсионное покрытие (тонкий фосфатный или циркониевый слой, получаемый в химической ванне) помогает порошку держаться и замедляет ржавчину. Затем детали сушат.
Псевдоожижьте и подайте порошок. Порошок — это тонко измельчённая смола, пигмент и отвердитель, примерно такой же тонкий, как мука. Воздух, продуваемый снизу через бункер, заставляет его течь как жидкость, а насос по шлангу подаёт его к пистолету.
Зарядите порошок. Электрод на конце пистолета работает при высоком напряжении, обычно десятки киловольт. Он заряжает окружающий воздух, и зёрна порошка при прохождении приобретают отрицательный заряд.
Напылите на заземлённую деталь. Деталь заземлена (электрически соединена с землёй) через крюк, поэтому она притягивает заряженные зёрна. Они следуют вдоль силовых линий поля, даже огибая кромки на обратную сторону (обволакивание), и прилипают так, как потёртый воздушный шарик прилипает к стене.
Соберите излишки. Зёрна, не попавшие на деталь, затягиваются в узел рекуперации (циклон и фильтры) и отправляются обратно в бункер. При рекуперации на детали часто оседает 90% порошка и больше.
Отвердите в печи. При температуре около 160–200 °C в течение 10–20 минут зёрна плавятся, сливаются и сшиваются (образуют прочные химические связи, как схватывается эпоксидный клей). Деталь выходит из печи, остывает и готова к обращению.
Большинство порошков — реактопласты (пластики, которые при нагреве твердеют навсегда): эпоксидные для деталей внутри помещений, полиэфирные для наружных, потому что они устойчивы к солнечному свету. Термопластичные порошки, такие как нейлон, просто плавятся и снова застывают. Их часто наносят, окуная горячую деталь в псевдоожиженный слой порошка.
Ключевые факты
- Материалы
- Эпоксидные, полиэфирные, гибридные, полиуретановые или нейлоновые порошки; наносятся в основном на сталь и алюминий, поскольку деталь должна проводить электричество и выдерживать печь
- Типичные детали
- Велосипедные рамы, садовая мебель, панели бытовой техники, автомобильные диски, стеллажи, оконные рамы
- Размер детали
- От небольших кронштейнов до деталей длиной в несколько метров; предел задаёт печь
- Точность
- Плёнка обычно толщиной 50–100 мкм, менее равномерная, чем у жидкой краски; покрытия тоньше около 40 мкм наносить трудно
- Качество поверхности
- Глянцевая, сатиновая или матовая, а также фактурные и металлизированные эффекты; небольшая «апельсиновая корка» обычна
- Подходящая партия
- От нескольких деталей в мастерской до конвейерных линий, работающих весь день
- Стоимость оснастки и оборудования
- Любительский пистолет и небольшая печь стоят сотни долларов; автоматизированная линия с подготовкой и печью — примерно от сотен тысяч до миллионов
- Скорость
- Напыление занимает от секунд до нескольких минут на деталь, отверждение около 10–20 минут; конвейерные линии перемещают детали непрерывно
Сильные стороны и ограничения
Сильные стороны
- Толстое, прочное, устойчивое к сколам покрытие за один проход
- Без растворителей и почти без выбросов ЛОС (летучих органических соединений)
- Излишки напыления можно собрать и использовать повторно
- Обволакивает кромки и ложится на обратную сторону деталей
Ограничения
- Нужна печь, поэтому термочувствительные детали, например большинство пластиков и дерево, окрашивать трудно
- Тонкие покрытия трудно нанести, и на них часто появляется «апельсиновая корка»
- Смена цвета происходит медленно, потому что нужно чистить камеру и пистолеты
- Глубокие внутренние углы плохо поддаются покрытию (эффект клетки Фарадея: электрическое поле не проникает внутрь)
Где применяется
- АвтомобилестроениеДиски, детали шасси, пружины, кронштейны
- Бытовая техникаПанели стиральных машин и холодильников, камеры духовок, корзины посудомоечных машин
- АрхитектураАлюминиевые оконные рамы, фасадные панели, перила, ограждения
- МебельСадовые стулья и столы, офисные столы, металлические стеллажи
- Спорт и досугВелосипедные рамы, тренажёры, детское игровое оборудование
- ЭлектротехникаЭлектрошкафы, осветительная арматура, корпуса трансформаторов
Как узнать процесс
- Толстое ровное покрытие с мягко закруглёнными кромками; углы никогда не выглядят острыми как бритва.
- Лёгкая фактура «апельсиновой корки» или намеренная мелкозернистая фактура на уличной мебели и машинах.
- Небольшое голое или тонкое место там, где деталь висела на крюке.
- Очень трудно отколоть; когда оно всё же разрушается, оно скорее отслаивается пластами, чем осыпается чешуйками.
Сравните с
Смотрите
Xometry · Основная идея: заряженный порошок, заземлённая деталь, отверждение в печи
AkzoNobel Powder Coatings · Из чего состоит порошок, как его наносят и отверждают
Testrite OEM & Testrite Aluminum · Настоящая конвейерная линия: подготовка, камера напыления и печь
Coating Equipment Technology, Inc · Крупный план ручного пистолета: порошок обволакивает деталь
Смотреть реальные фото
- Википедия: Powder coating — фотографии электростатического напыления и окрашенных деталей
- Поиск фотографий в Wikimedia Commons
Запомните
- Порошковая окраска — это краска без растворителя: заряженный сухой порошок прилипает к заземлённой детали, затем плавится в печи в плёнку.
- Она даёт толстое прочное покрытие за один проход, а неиспользованный порошок можно применить повторно.
- Деталь должна проводить электричество и выдерживать около 200 °C, поэтому метод в основном подходит для металла.
Ещё в главе «Покрытия и отделка поверхности»
Все 100 процессов
 11.1Окраска распылениемЖидкая краска распыляется в мелкий туман, который высыхает или отверждаетсяОткрыть урок
 11.3Трафаретная печатьКраска продавливается через сетчатый трафаретОткрыть урок
 11.4Горячее цинкованиеСталь, погружённая в расплавленный цинк, образует сцеплённый цинковый слойОткрыть урок
 11.5Гальваническое покрытие (хром, никель, цинк)Электрический ток осаждает металл из ванныОткрыть урок
 11.6АнодированиеТок выращивает твёрдый оксид из самого алюминияОткрыть урок
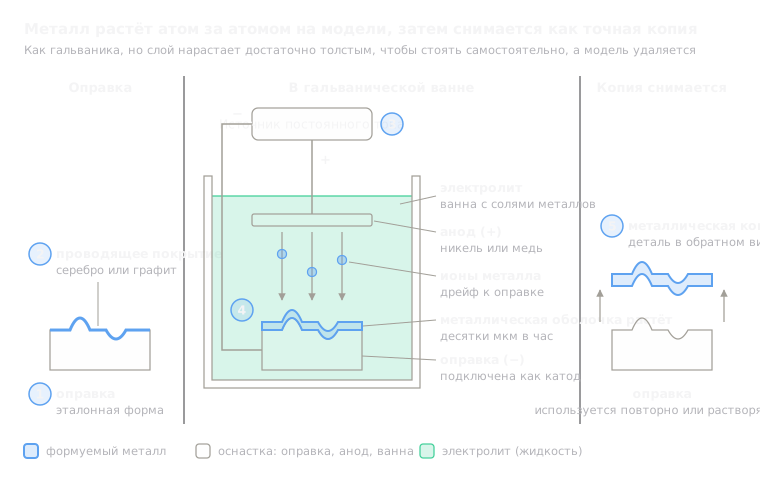 11.7ГальванопластикаПокрытие, выращенное толстым слоем на модели, затем снятоеОткрыть урок
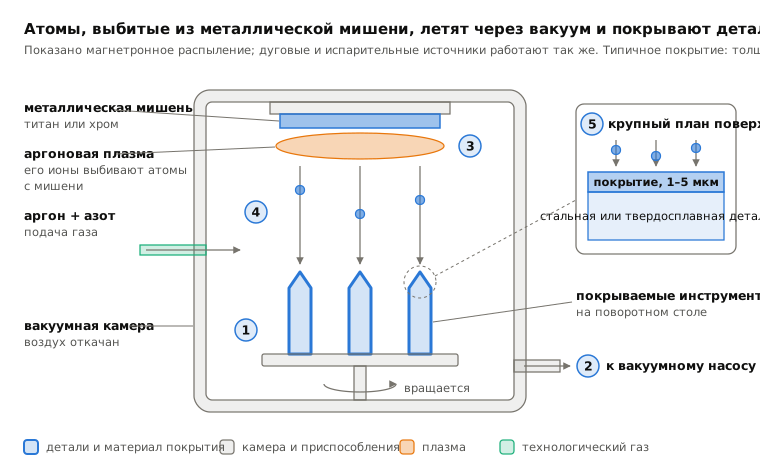
 11.8PVD-покрытие (тонкие плёнки в вакууме)Атомы, выбитые из мишени, покрывают детали в вакуумеОткрыть урок
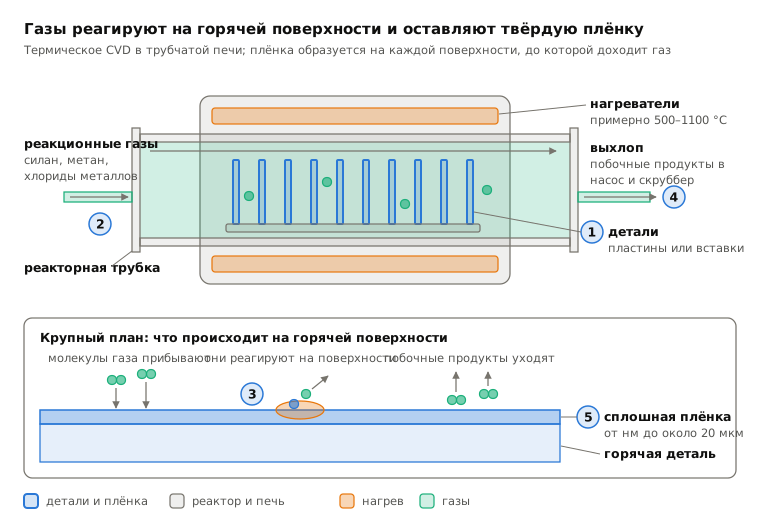
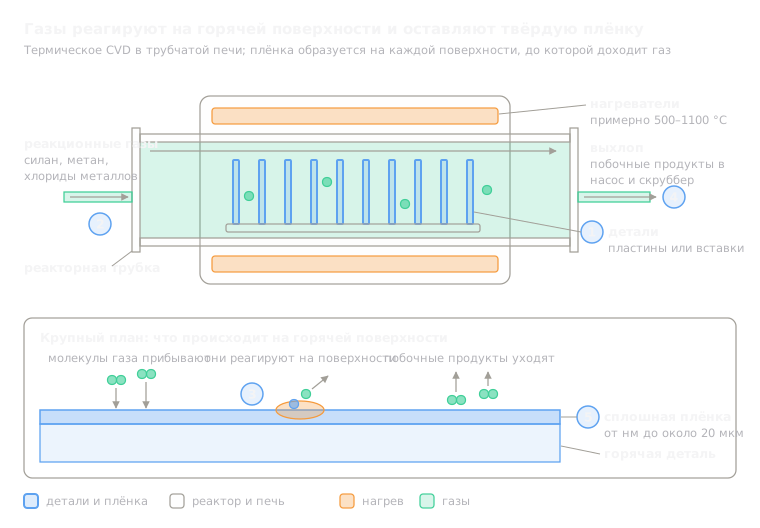 11.9CVD-покрытиеГазы реагируют на горячей поверхности и оставляют плёнкуОткрыть урок
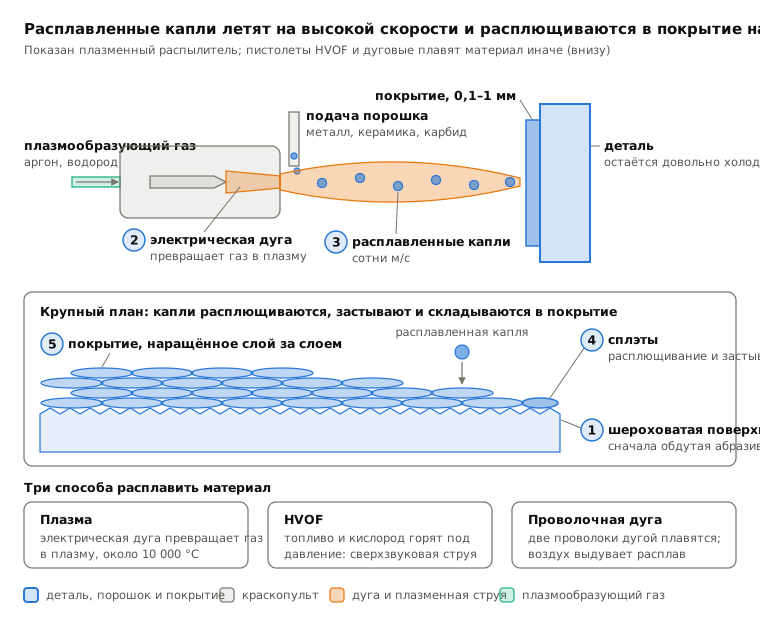
 11.10Газотермическое напыление (плазменное, HVOF, дуговое)Расплавленные капли, выстреленные в деталь, ложатся слоемОткрыть урок
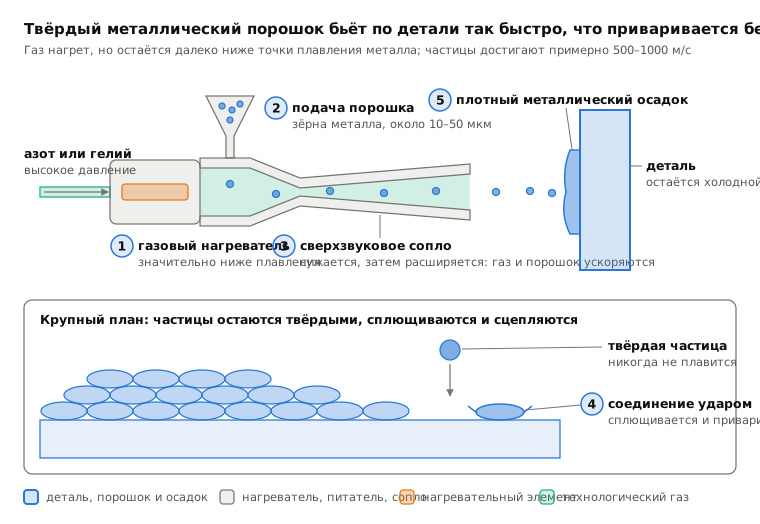
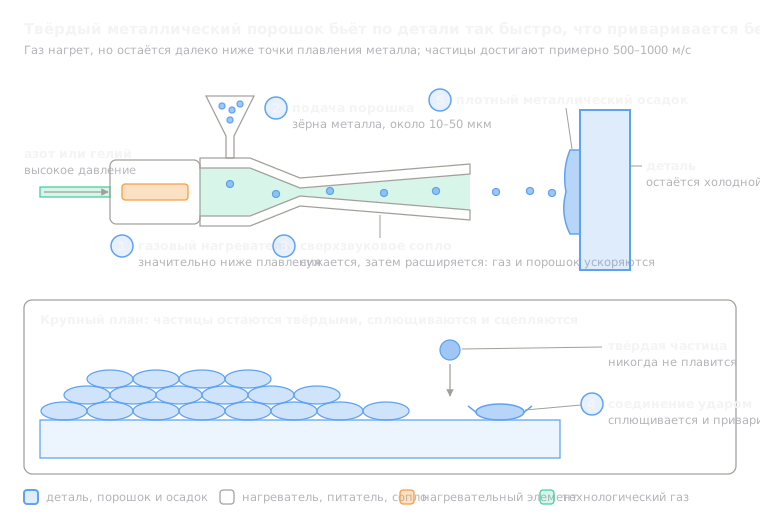 11.11Холодное газодинамическое напылениеТвёрдые металлические зёрна привариваются одной лишь скоростьюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.