

Горячее цинкование
Сталь, погружённая в расплавленный цинк, образует сцеплённый цинковый слой
Горячее цинкование защищает сталь от ржавчины погружением в ванну с расплавленным цинком. Матовая серая, слегка узорчатая поверхность на дорожных ограждениях, опорах ЛЭП и фермерских воротах получается именно этим процессом. Оцинкованная деталь часто может служить на улице несколько десятилетий без обслуживания.
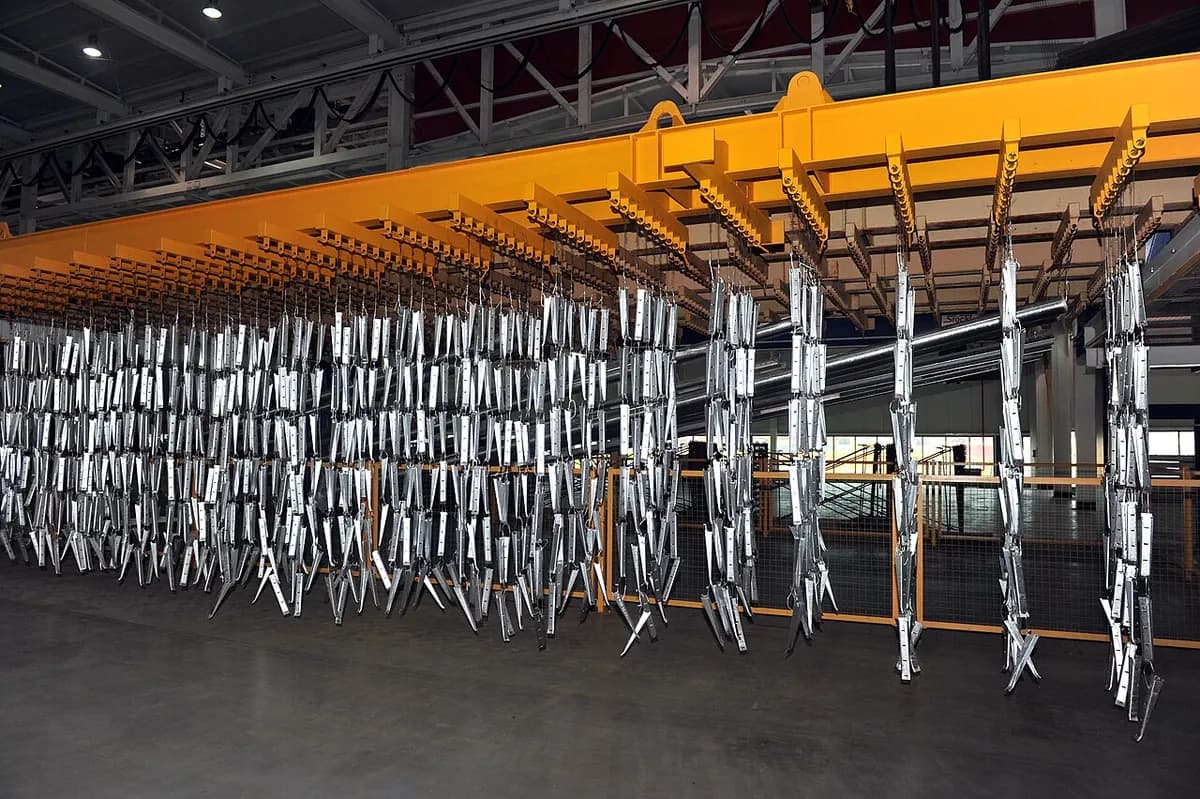
Как это работает
Обезжирить. Сталь на кране погружают в горячую щелочную ванну (сильный мыльный очиститель), которая удаляет масло, смазку и следы краски.
Протравить. Ванна с разбавленной кислотой, обычно соляной, растворяет ржавчину и прокатную окалину (тёмную оксидную корку, оставшуюся от прокатки). Цинк соединяется только с идеально чистой сталью.
Флюсовать и высушить. Погружение во флюс (раствор соли хлорида цинка-аммония) оставляет тонкую плёнку, которая не даёт появиться новой ржавчине и помогает цинку смачивать сталь. Затем деталь сушат.
Окунуть в расплавленный цинк. Деталь погружают в котёл с цинком при температуре около 450 °C на несколько минут. Железо и цинк реагируют и наращивают слои цинко-железного сплава, соединённые с поверхностью стали.
Вынуть и дать стечь. Деталь медленно извлекают, чтобы излишки цинка стекли. Слой почти чистого цинка остаётся поверх слоёв сплава.
Остудить и проверить. Деталь закаливают в воде или остужают на воздухе, затем проверяют толщину и непокрытые места и удаляют подтёки.
Та же идея работает непрерывно на металлургических заводах: рулоны листа разматываются через цинковую ванну, часто на скорости более 100 м в минуту. Этот лист становится кузовами автомобилей, кровлей и панелями бытовой техники.
Ключевые факты
- Материалы
- Углеродистая и низколегированная сталь и чугун; цинковая ванна с небольшими добавками, например алюминия
- Типичные детали
- Конструкционные балки, дорожные ограждения, опоры, столбы, заборы, крепёж, прицепы, сельхозтехника
- Размер детали
- От болтов до балок длиной в много метров; самые большие котлы длиннее 15 м
- Точность
- Покрытие обычно 50–150 мкм и неравномерное; резьбу и плотно прилегающие отверстия нужно очищать или маскировать
- Качество поверхности
- Матовое серое или блестящее с кристаллическим узором (спанглом), со временем становится матово-серым; подтёки и шероховатые места обычны
- Подходящая партия
- От единичных конструкций до больших серий; цинкователи оценивают работу по массе стали
- Стоимость оснастки и оборудования
- Оснастка под конкретную деталь не нужна; цинковальный завод стоит миллионы
- Скорость
- Минуты в цинке; полный цикл партии с очисткой занимает часы; непрерывные линии для листа работают на высокой скорости
Сильные стороны и ограничения
Сильные стороны
- Очень долгий срок службы на улице, часто несколько десятилетий без ухода
- Покрывает каждую поверхность, внутри труб и углов, за одно погружение
- Прочное, металлургически сцепленное покрытие, стойкое к ударам
- Цинк защищает царапины и срезанные кромки, корродируя первым
Ограничения
- Только для стали и железа; выглядит промышленно, если не окрашено
- При около 450 °C тонкие детали могут коробиться, а замкнутые полости нужно вентилировать, чтобы они не лопнули
- Толстое неравномерное покрытие, поэтому плохо для точных посадок и резьб
- Сварка или резка после этого выжигает цинк и выделяет пары
Где применяется
- СтроительствоКонструкционная сталь, лестницы, балконы, арматура
- Транспортная инфраструктураДорожные ограждения, порталы знаков, опоры освещения, мосты
- ЭнергетикаОпоры ЛЭП, каркасы подстанций, конструкции для крепления солнечных панелей
- Сельское хозяйствоВорота, заборы, конструкции амбаров, загоны для животных
- АвтомобилестроениеОцинкованный стальной лист для кузовов автомобилей (непрерывная линия), прицепы
- МетизыБолты, гайки, гвозди, цепи, проволока
Как узнать процесс
- Матовая серебристо-серая или блестящая поверхность, иногда с морозным кристаллическим узором, называемым спанглом.
- Небольшие подтёки, потёки или комки цинка на кромках и нижних концах, где цинк стекал.
- Вентиляционные и сливные отверстия, просверленные в углах труб и замкнутых форм.
- На старой наружной стали — ровный матово-серый цвет без ржавчины, даже на срезанных кромках и царапинах.
Сравните с
Смотрите
Galvanizers Association · Этапы процесса в объяснении отраслевой организации Великобритании
American Galvanizers Association · Как выглядит готовое покрытие и почему
Joseph Ash Galvanizing · Настоящее погружение в расплавленный цинк и извлечение
Brooke Alden · Экскурсия по заводу мимо каждой ванны
Смотреть реальные фото
- Википедия: горячее цинкование — этапы процесса, периодические и непрерывные линии, история, с фотографиями
- Поиск фотографий в Wikimedia Commons
Запомните
- Чистая сталь, погружённая в цинк при около 450 °C, получает покрытие, сцепленное с её поверхностью.
- Цинк защищает дважды: как барьер и корродируя первым везде, где сталь открыта.
- Это выбор для долговечной наружной стали, но покрытие толстое и неточное.
Ещё в главе «Покрытия и отделка поверхности»
Все 100 процессов
 11.1Окраска распылениемЖидкая краска распыляется в мелкий туман, который высыхает или отверждаетсяОткрыть урок
 11.2Порошковая окраскаЗаряженный сухой порошок прилипает к детали, затем плавится в печиОткрыть урок
 11.3Трафаретная печатьКраска продавливается через сетчатый трафаретОткрыть урок
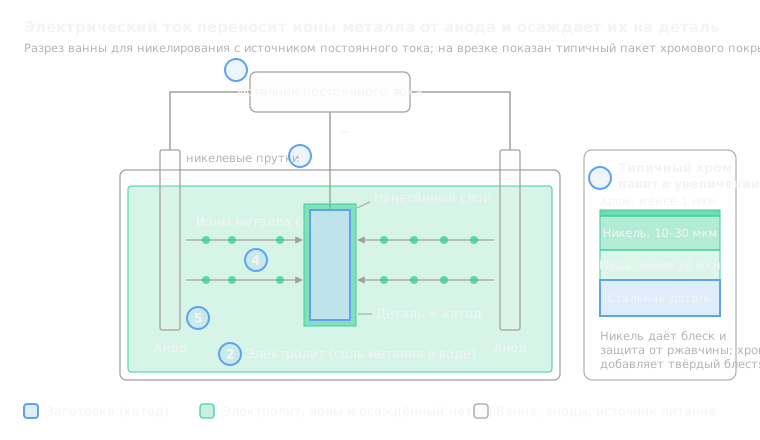 11.5Гальваническое покрытие (хром, никель, цинк)Электрический ток осаждает металл из ванныОткрыть урок
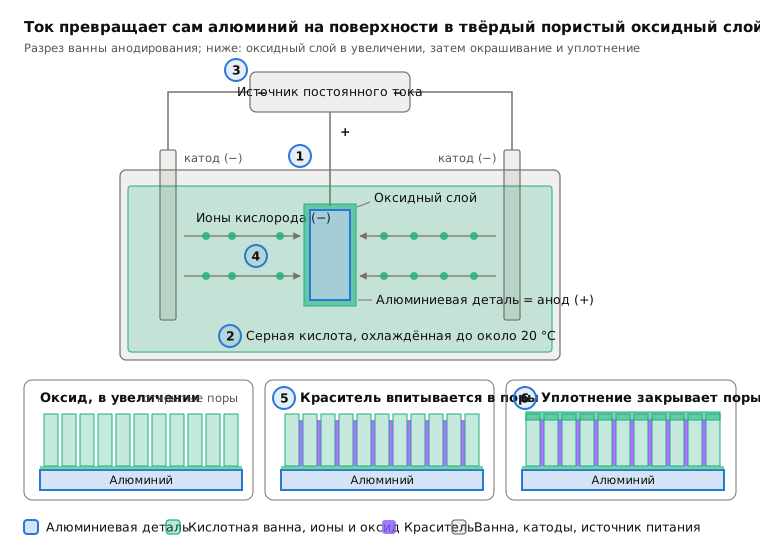
 11.6АнодированиеТок выращивает твёрдый оксид из самого алюминияОткрыть урок
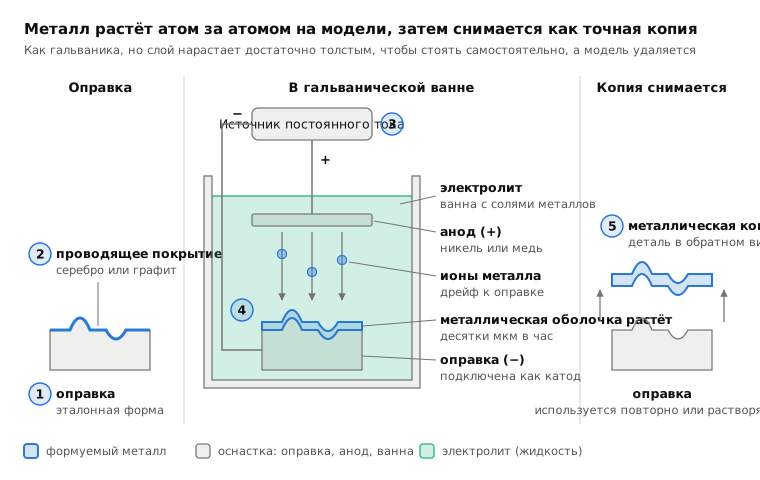
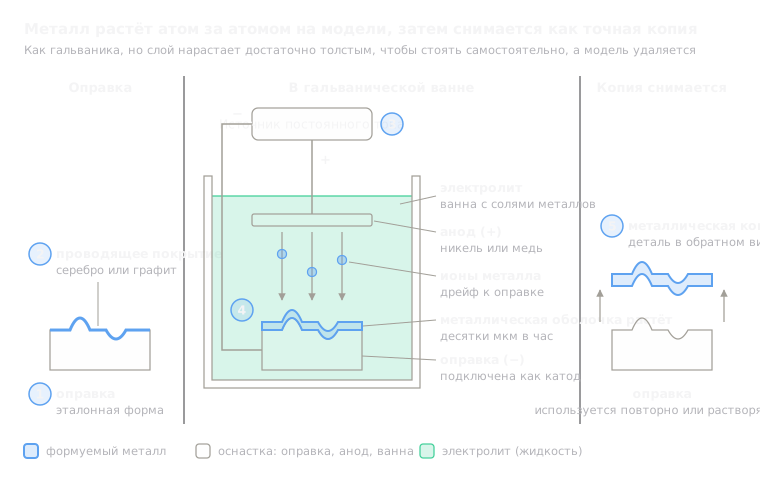 11.7ГальванопластикаПокрытие, выращенное толстым слоем на модели, затем снятоеОткрыть урок
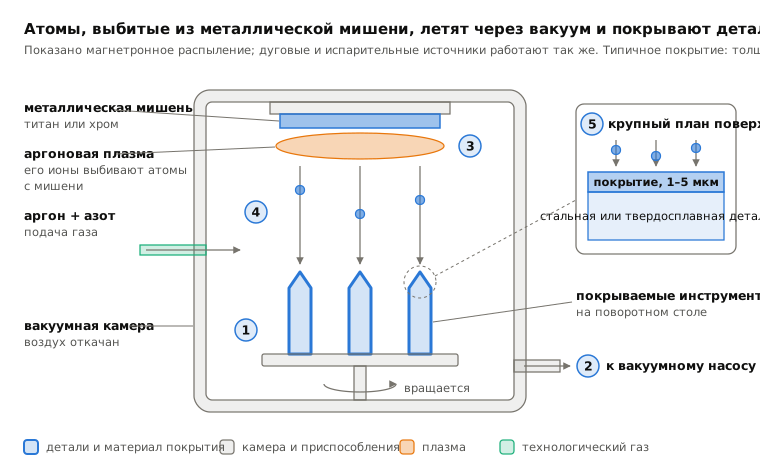
 11.8PVD-покрытие (тонкие плёнки в вакууме)Атомы, выбитые из мишени, покрывают детали в вакуумеОткрыть урок
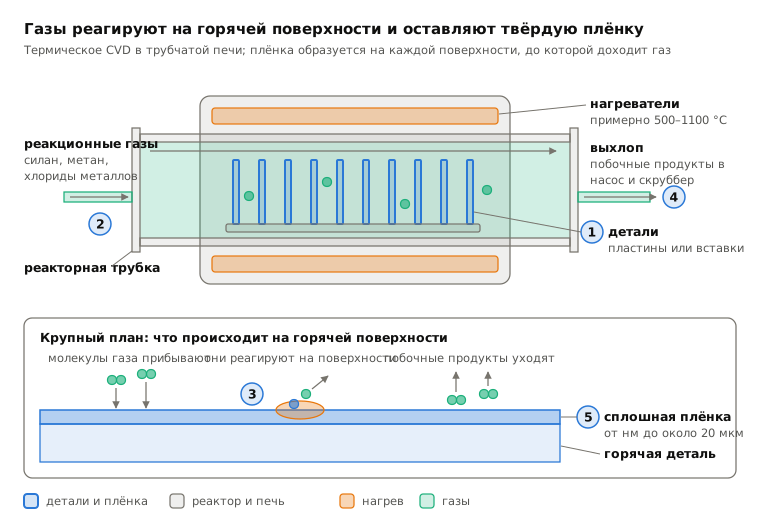
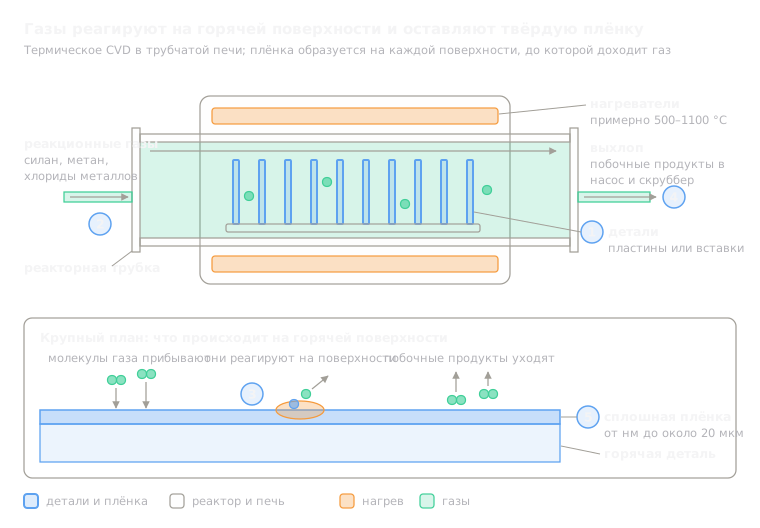 11.9CVD-покрытиеГазы реагируют на горячей поверхности и оставляют плёнкуОткрыть урок
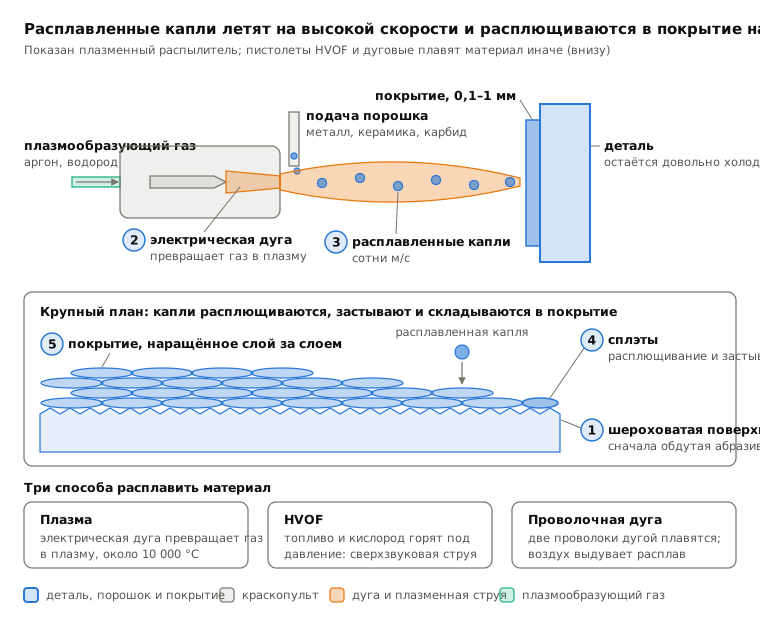
 11.10Газотермическое напыление (плазменное, HVOF, дуговое)Расплавленные капли, выстреленные в деталь, ложатся слоемОткрыть урок
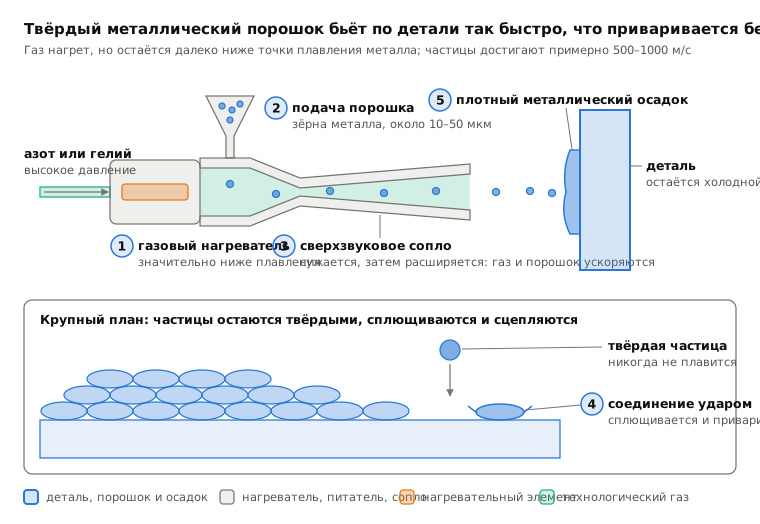
 11.11Холодное газодинамическое напылениеТвёрдые металлические зёрна привариваются одной лишь скоростьюОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.