

Электроэрозионная резка проволокой
Искры от тонкой движущейся проволоки вырезают сквозные профили
Электроэрозионная резка проволокой (wire EDM) режет металл тонкой латунной проволокой, которая его не касается: тысячи крошечных электрических искр в секунду перескакивают с проволоки и разрушают металл. Так делают точные отверстия в вырубных и штамповочных матрицах, профили шестерён и шлицев и тонкие пазы в закалённой стали. Поскольку проволока ничего не давит, твёрдость не имеет значения, а точность достигает нескольких тысячных долей миллиметра.
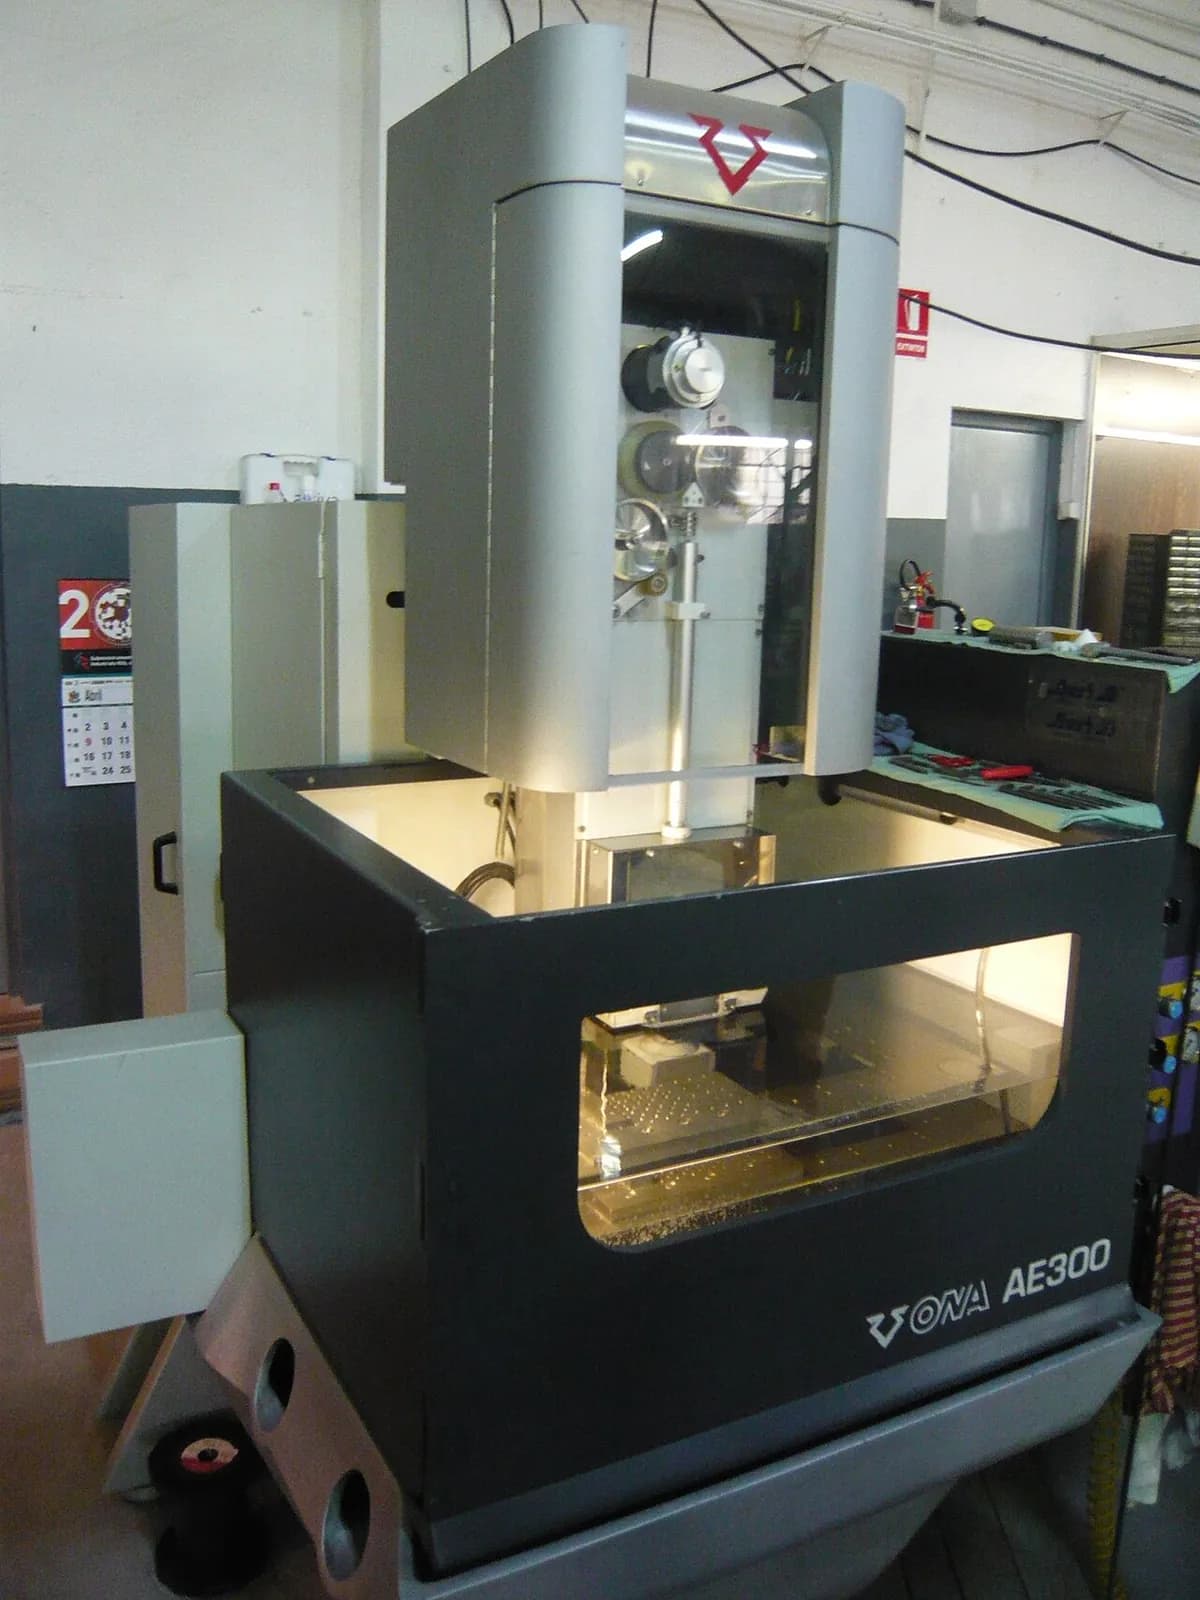
Как это работает
Подайте проволоку. Латунная проволока, обычно толщиной около 0,25 мм, сматывается с катушки и проходит через деталь с постоянной скоростью, поэтому режет всегда свежая проволока.
Направьте её. Прецизионные направляющие (часто алмазные) выше и ниже детали удерживают проволоку прямой и натянутой. Наклон направляющих друг относительно друга даёт конические стенки.
Искра. Генератор импульсов подаёт короткие импульсы напряжения между проволокой (минус) и деталью (плюс). Искры перескакивают через крошечный зазор, и каждая плавит и испаряет микроскопический кратер.
Промойте. Деталь находится в деионизированной воде (воде без минералов, которая почти не проводит ток). Она изолирует зазор до появления искры, охлаждает рез и уносит продукты эрозии.
Следуйте контуру. Стол с ЧПУ перемещает деталь, чтобы проволока обошла контур, начиная от края или от просверленного стартового отверстия; отработанная проволока уходит в контейнер. Когда контур замыкается, внутренняя часть выпадает.
Для максимальной точности станок обычно после первого реза делает от одного до нескольких более лёгких чистовых проходов, которые сглаживают стенку и корректируют размер.
Ключевые факты
- Материалы
- Любой электропроводящий материал, особенно твёрдые: закалённая инструментальная сталь, твёрдый сплав, титан, никелевые сплавы, медь, графит
- Типичные детали
- Пуансоны и отверстия матриц, шестерни и шлицы, экструзионные матрицы, медицинские и авиационные детали, тонкие пазы
- Размер детали
- Сквозные резы в плитах толщиной до около 300 мм; проволока диаметром от около 0,02 до 0,3 мм
- Точность
- Очень высокая: до нескольких микрометров (тысячных долей миллиметра) при чистовых проходах
- Качество поверхности
- Тонкая, матовая, слегка шероховатая поверхность; после чистовых проходов очень гладкая
- Подходящая партия
- Единичные изделия и малые серии: оснастка, прототипы, дорогостоящие детали
- Стоимость оснастки и оборудования
- Специальная оснастка под деталь не нужна; проволока расходуется; станки стоят от десятков до сотен тысяч долларов
- Скорость
- Медленно: часто от минут до часов на деталь; станки работают без присмотра ночью
Сильные стороны и ограничения
Сильные стороны
- Очень высокая точность и острые внутренние углы
- Твёрдость не имеет значения, поэтому детали можно резать после закалки
- Нет силы резания: тонкие хрупкие стенки не изгибаются
- Толстые плиты и конические стенки за одну установку
Ограничения
- Медленно по сравнению с фрезерованием или лазером
- Только электропроводящие материалы
- Только сквозные резы: проволока должна пройти насквозь
- Проволока расходуется; поверхностный слой немного изменяется от нагрева
Где применяется
- Изготовление инструмента и штамповКомплекты пуансонов и матриц, штамповочные и экструзионные матрицы
- АвиацияПазы в дисках турбин, ёлочные замки, детали из никелевых сплавов
- МедицинаХирургические инструменты и детали имплантов из титана
- МашиностроениеШестерни, шлицы, шпоночные пазы в закалённых валах и ступицах
- ЭлектроникаМатрицы для выводных рамок и тонкая оснастка для разъёмов
Как узнать процесс
- Однородная матовая серая поверхность, как изморозь, без следов инструмента и направленных линий.
- Очень острые внутренние углы с крошечным радиусом, около половины толщины проволоки.
- Идеально параллельные или точно конические стенки в толстых твёрдых деталях, таких как блоки матриц.
- Иногда крошечная метка в месте начала и конца реза.
Сравните с
Смотрите
RAPID DIRECT · Анимированный взгляд на искровой зазор и процесс
wireedmguy · Оператор объясняет проволоку, направляющие и воду
ReliableEDM · Типичные детали и почему цеха выбирают электроэрозионную резку проволокой
TITANS of CNC MACHINING · Настоящий цеховой станок в работе и выпадающая заготовка
Смотреть реальные фото
- Википедия: Electrical discharge machining — обзор с разделом об электроэрозионной резке проволокой (проволока, деионизированная вода, направляющие) и историей
- Поиск фотографий в Wikimedia Commons
Запомните
- Проволока никогда не касается детали: искры через крошечный зазор разрушают металл.
- Твёрдость не имеет значения, а точность достигает нескольких микрометров.
- Медленно и ограничено проводящими сквозными резами, поэтому метод оставляют для точных, твёрдых или дорогостоящих деталей.
Ещё в главе «Резка и нетрадиционная механическая обработка»
Все 100 процессов
 6.1Пробивка и резка на ножницахПуансон срезает фигуры из листа против матрицыОткрыть урок
 6.2Лазерная резкаСфокусированный свет плавит или испаряет узкий резОткрыть урок
 6.3Плазменная резкаСтруя перегретого газа проплавляет электропроводящую плитуОткрыть урок
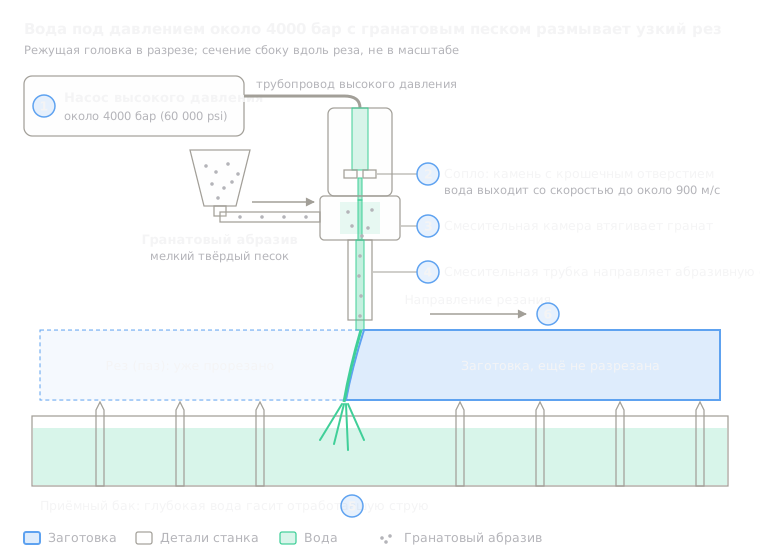 6.4Гидроабразивная резкаВода под очень высоким давлением, обычно с абразивом, размывает резОткрыть урок
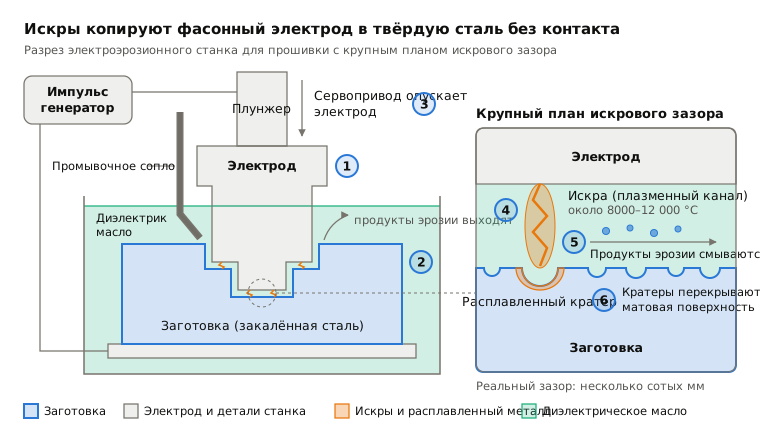
 6.6Электроэрозионная прошивкаИскры копируют фасонный электрод в глухую полостьОткрыть урок
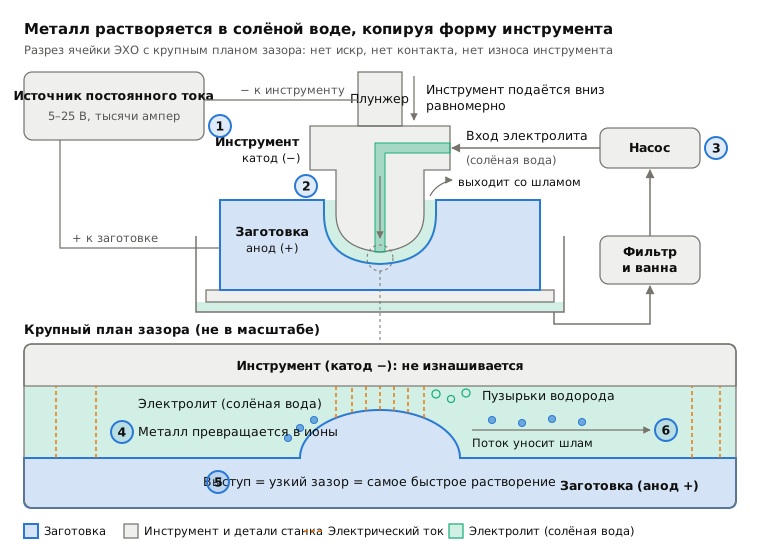
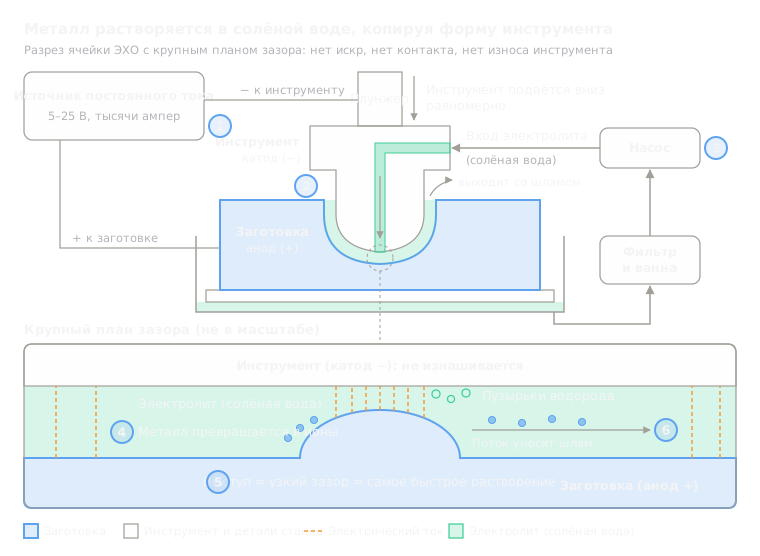 6.7Электрохимическая обработка (ECM)Электролиз растворяет металл по форме инструментаОткрыть урок
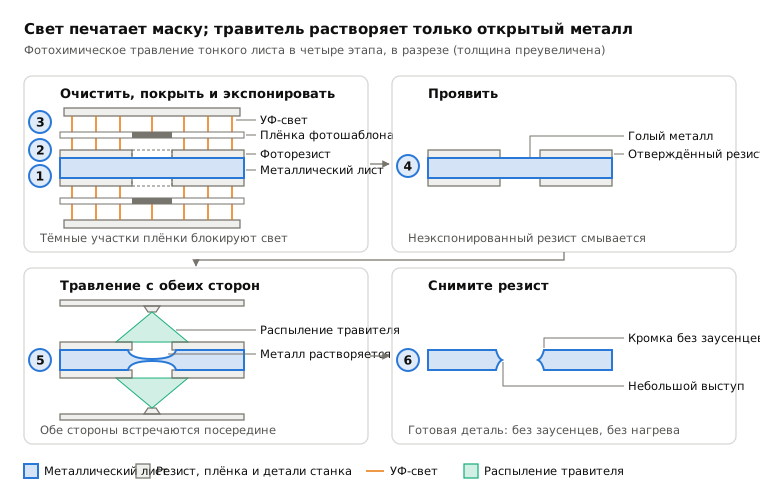
 6.8Химическое фрезерование и фотохимическое травлениеМаска, напечатанная светом, позволяет травителю растворять только открытый металлОткрыть урок
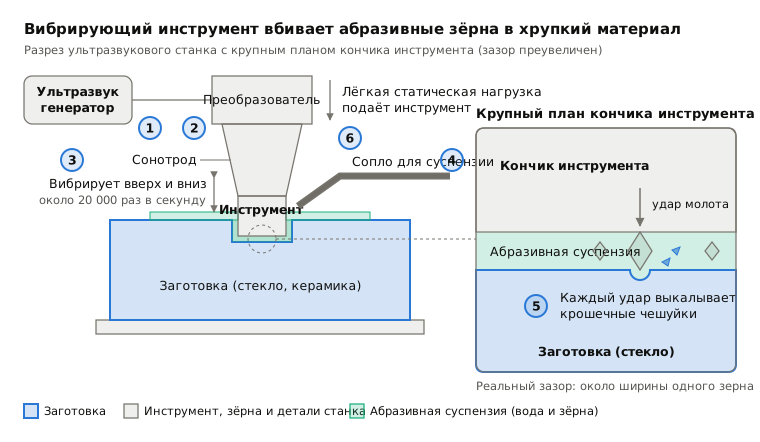
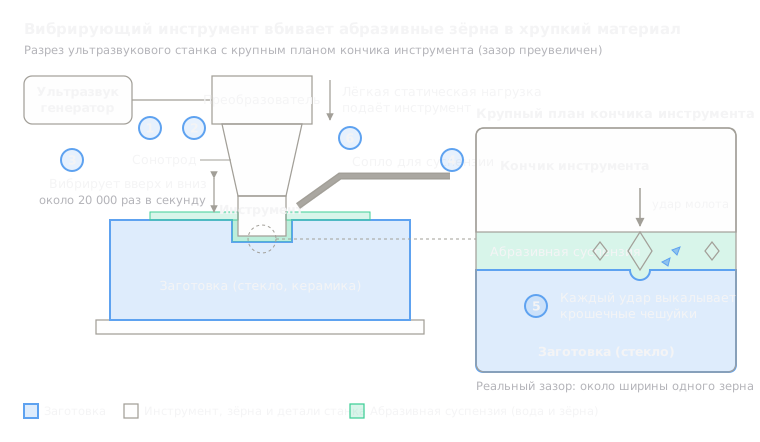 6.9Ультразвуковая обработкаВибрирующий инструмент вбивает абразивные зёрна в поверхностьОткрыть урок
Попробуйте
Пусть ИИ работает в вашей САПР.
Моделируйте детали, создавайте чертежи и автоматизируйте рутину в вашей CAD-системе.