

Soldadura por haz de electrones
Fusión: un haz de electrones en el vacío suelda metal muy grueso
La soldadura por haz de electrones funde la unión con una corriente enfocada de electrones disparada a gran velocidad dentro de una cámara de vacío. Hace las soldaduras por fusión más profundas, estrechas y limpias de todas, a través de acero de más de 10 cm de espesor en una sola pasada. Los motores de avión, las piezas de cohetes y los aceleradores de partículas dependen de ella.
Cómo funciona
Libera los electrones. Un cátodo de tungsteno (el electrodo negativo) se calienta hasta que emite electrones, de forma muy parecida al filamento de una bombilla antigua.
Acelera los electrones. Una alta tensión, normalmente de unos 30–150 kV, arrastra los electrones a través de un agujero en el ánodo (la placa positiva). Salen a una gran fracción de la velocidad de la luz.
Enfoca y dirige. Unas bobinas magnéticas actúan como lentes: comprimen el haz hasta un punto muy inferior a un milímetro y pueden hacerlo oscilar para dar forma a la soldadura.
Golpea la unión. Cuando los electrones chocan con el metal, su energía de movimiento se convierte en calor casi al instante. El vacío (una presión del aire de aproximadamente una millonésima de la normal o menos) impide que las moléculas de aire dispersen el haz.
Perfora un ojo de cerradura. Como en la soldadura láser, el metal se funde y hierve en parte, abriendo un canal estrecho de vapor que atraviesa todo el espesor.
Avanza y solidifica. La mesa mueve la pieza bajo el haz fijo. Tras el ojo de cerradura el baño se cierra y se solidifica en una costura que puede ser unas 20 veces más profunda que ancha.
Por qué importa el vacío. Es a la vez la fortaleza y la debilidad. Sin aire no hay oxidación ni gas de protección, lo que conviene a metales reactivos como el titanio. Pero cada lote debe esperar mientras se vacía la cámara, a menudo varios minutos.
Datos clave
- Materiales
- Aceros, acero inoxidable, titanio, superaleaciones de níquel, cobre, metales refractarios como el niobio y el tántalo; muchas parejas de metales distintos
- Piezas típicas
- Rotores y engranajes de motores a reacción, piezas de cohetes y satélites, engranajes de transmisión, cavidades de aceleradores, componentes nucleares
- Tamaño de pieza
- Desde sensores diminutos hasta piezas de varios metros de largo; la cámara fija el límite
- Precisión
- Deformación muy baja; las piezas a menudo se pueden soldar cerca de su tamaño final, dentro de unos ±0,1 mm
- Acabado superficial
- Costura estrecha y lisa en ambas caras cuando penetra por completo; poca o ninguna salpicadura
- Tamaño de lote adecuado
- Lotes pequeños a medianos de piezas de alto valor; algunas plantas de engranajes de coche la usan en volumen
- Coste de utillaje y máquina
- Aproximadamente de varios cientos de miles a unos pocos millones de dólares, más los utillajes de sujeción
- Velocidad
- Soldadura rápida, a menudo en torno a 1 m por minuto, pero minutos de vaciado para cada carga de la cámara
Ventajas y límites
Ventajas
- Las soldaduras de una sola pasada más profundas de todos los procesos
- Soldadura muy estrecha, así que poca deformación
- El vacío mantiene perfectamente limpios los metales reactivos
- Une metales difíciles de soldar y metales distintos
Límites
- Necesita una cámara de vacío, lo que limita el tamaño de la pieza y añade tiempo de vaciado
- Máquinas muy caras y operarios cualificados
- Produce rayos X, así que la cámara debe estar blindada
- Las piezas deben ajustar con precisión y estar desmagnetizadas, o el haz se desvía
Dónde se usa
- AeroespacialRotores de compresores de motores a reacción, estructuras de titanio, toberas de cohetes
- EspacioDepósitos de combustible de satélites y piezas de propulsores
- AutomociónEngranajes de transmisión y grupos de engranajes
- Ciencia y energíaCavidades de aceleradores de partículas, piezas de reactores nucleares
- Medicina y electrónicaSensores y carcasas de dispositivos selladas
Cómo reconocerlo
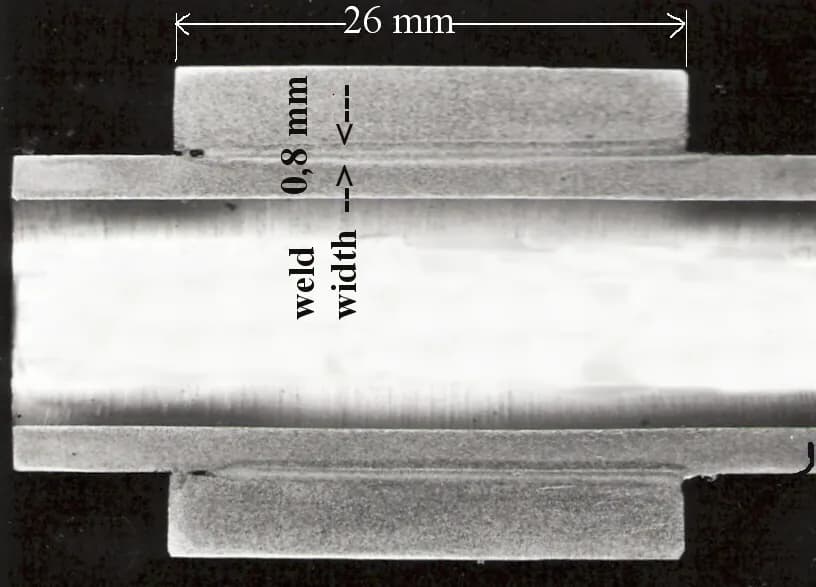
- Una costura extremadamente estrecha y recta, a menudo de menos de 1–2 mm de ancho incluso en piezas gruesas.
- La misma costura fina visible en la cara trasera (penetración total).
- Metal brillante y sin óxido junto a la costura, sin tonos de calor, incluso en el titanio.
Compáralo con
Míralo
Cambridge Vacuum Engineering · El cañón, el haz y el ojo de cerradura, animados
Aluminium Guide Videos · Una visión general del proceso en lenguaje sencillo
TWI Ltd · Máquinas y cámaras reales en un laboratorio de investigación
TWI Ltd · Cómo caben las piezas muy grandes en cámaras de vacío gigantes
Ver fotos reales
- Wikipedia: Soldadura por haz de electrones — principio, diagramas del cañón y de la cámara, con enlaces a fotos
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Los electrones disparados a alta tensión llevan tanta energía que abren un ojo de cerradura a través de metal muy grueso.
- El vacío mantiene enfocado el haz y la soldadura perfectamente limpia.
- Da las soldaduras más profundas y estrechas, a costa de una cámara, tiempo de vaciado y un precio elevado.
Más en Unión
Los 100 procesos
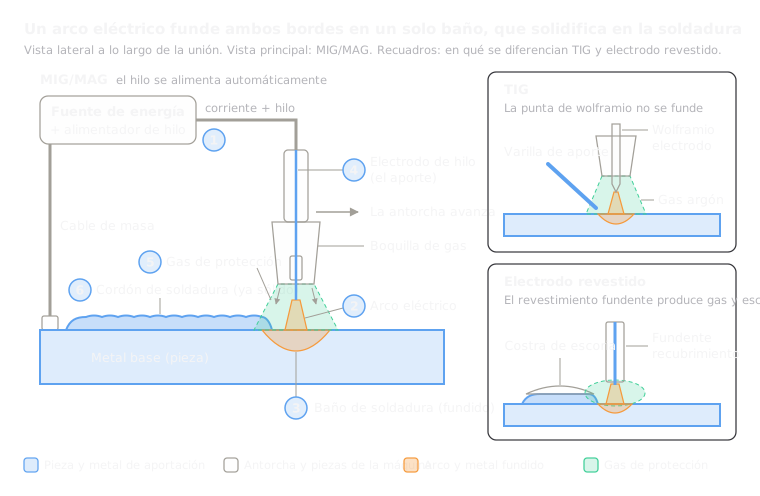 7.1ShortSoldadura por arco (MIG/MAG, TIG, electrodo revestido)Fusión: un arco eléctrico funde los bordes y, normalmente, un material de aporteAbrir la lección
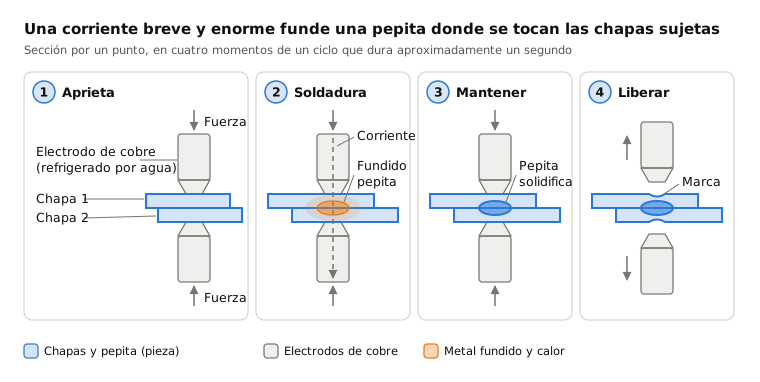
 7.2Soldadura por resistencia por puntosFusión: un pulso de corriente funde una pepita entre chapas sujetasAbrir la lección
 7.3Soldadura fuerte y blandaSolo el material de aporte: uno de menor punto de fusión fluye por una holgura estrechaAbrir la lección
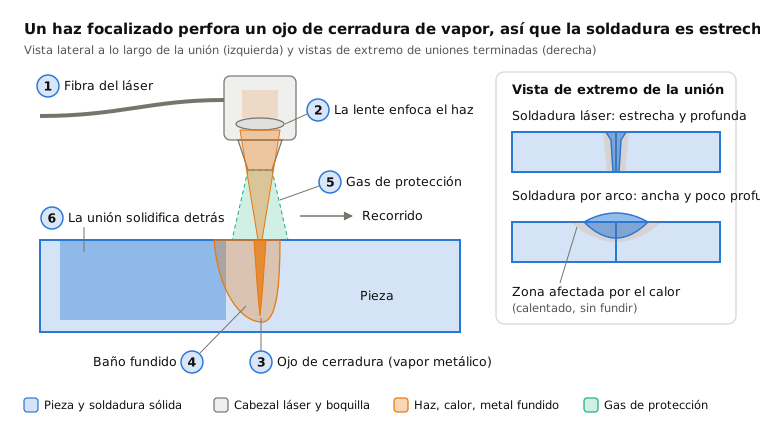
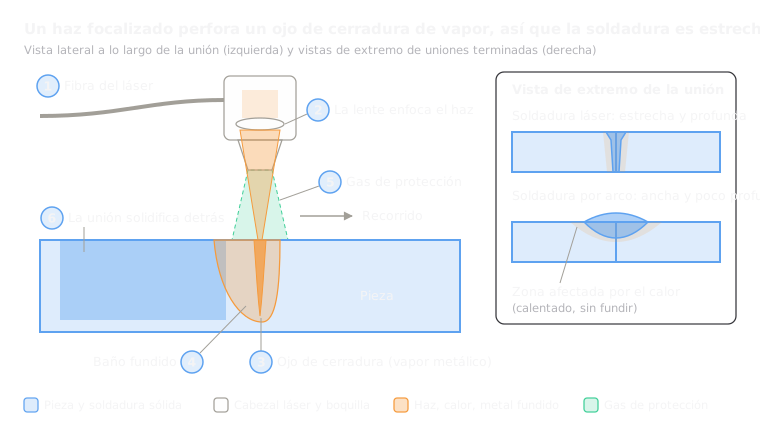 7.4Soldadura láserFusión: un láser enfocado perfora un ojo de cerradura para soldaduras estrechas y profundasAbrir la lección
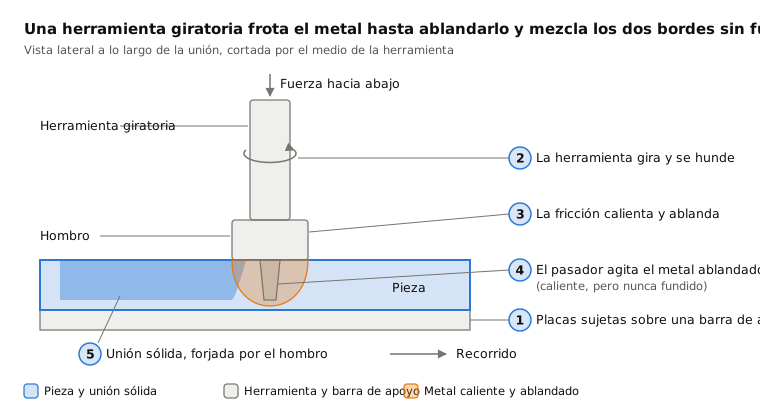
 7.6Soldadura por fricción-agitaciónEstado sólido: una herramienta giratoria agita bordes ablandados hasta unirlosAbrir la lección
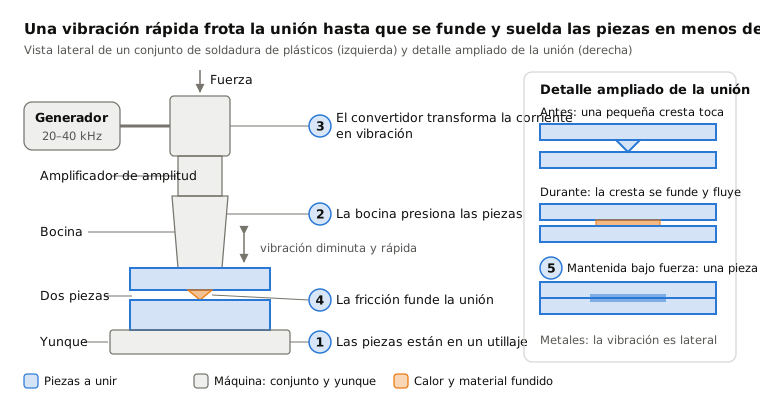
 7.7Soldadura por ultrasonidosEstado sólido: una vibración rápida une pequeñas juntas en menos de un segundoAbrir la lección
 7.8Soldadura por explosión (cladding)Estado sólido: una explosión lanza una placa contra otraAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.