

सुपरप्लास्टिक फ़ॉर्मिंग
गर्म गैस सुपरप्लास्टिक शीट को एक डाई में फुला देती है
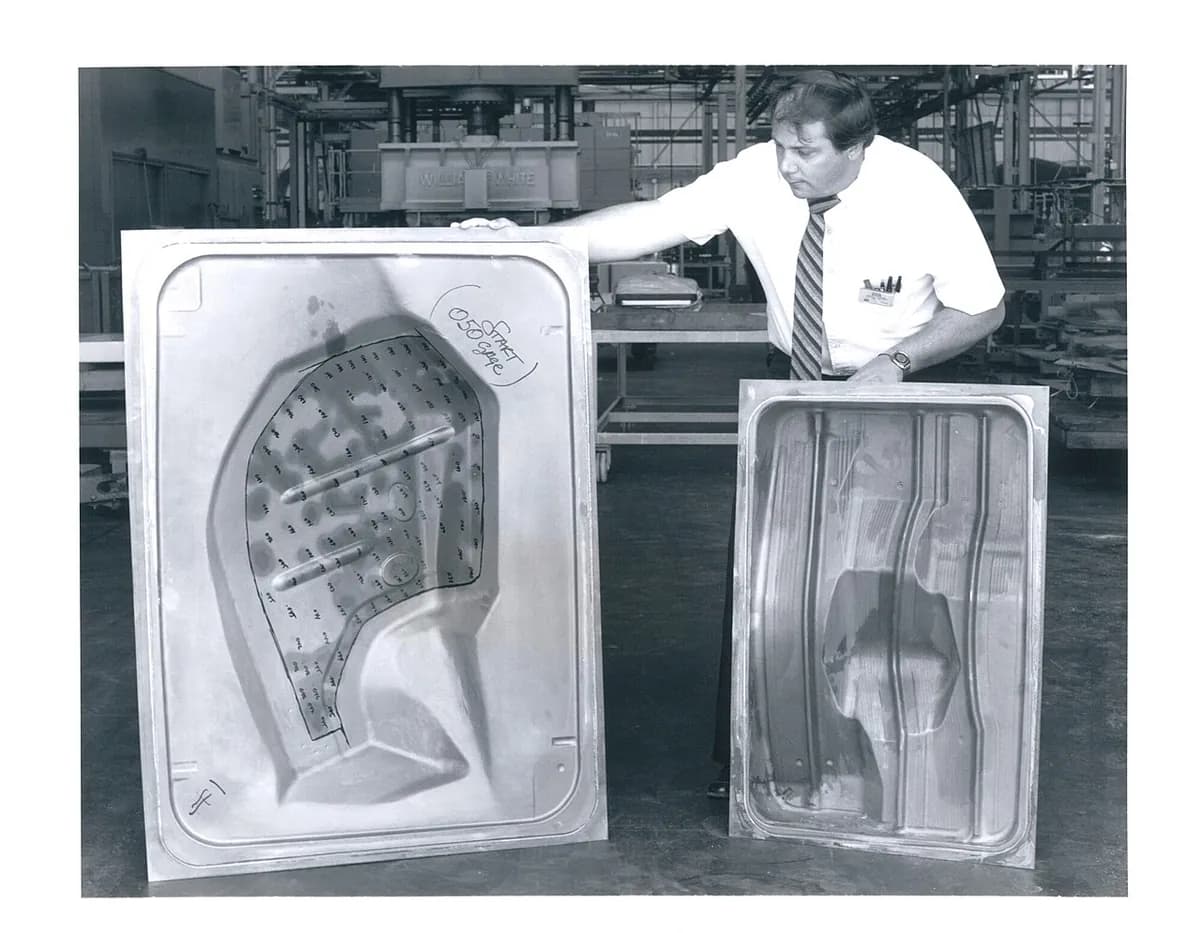
सुपरप्लास्टिक फ़ॉर्मिंग (SPF) एक विशेष महीन-दाने वाली शीट को तब तक गर्म करती है जब तक वह गर्म बबलगम की तरह अपनी लंबाई से कई गुना खिंचने लायक न हो जाए। फिर गैस का दबाव उसे धीरे-धीरे एक तरफ़ा डाई (आकार दिया हुआ स्टील मोल्ड) में फुला देता है। यह एक शीट से गहरे, जटिल पैनल बना देती है, जैसे विमान के दरवाज़े और स्पोर्ट्स कार की बॉडी, जिनके लिए वरना कई टुकड़े चाहिए होते।
यह कैसे काम करती है
शीट को क्लैंप करें। सुपरप्लास्टिक मिश्रधातु की सपाट शीट एक डाई पर रखी जाती है जिसमें गुहा (पुर्ज़े का खोखला आकार) होती है। बंद ढक्कन उसके किनारे पर दबता है और गैस-रोधी सील बनाता है।
सब कुछ गर्म करें। गर्म प्लेटन (गर्म प्रेस प्लेटें) डाई और शीट को फ़ॉर्मिंग तापमान तक लाती हैं: एल्युमिनियम 5083 के लिए लगभग 450–520 °C, टाइटेनियम Ti-6Al-4V के लिए लगभग 900 °C।
गैस फूँकें। आर्गन (एक निष्क्रिय गैस जो गर्म धातु को हवा से प्रतिक्रिया करने से रोकती है) शीट के ऊपर कम दबाव पर, आमतौर पर लगभग 10–30 bar पर, भीतर आती है।
इसे धीरे-धीरे खिंचने दें। शीट साबुन के बुलबुले की तरह फूलती है जबकि नीचे की हवा वेंट से निकल जाती है। दबाव धीरे-धीरे बढ़ता है, इसलिए धातु बिना फटे मिनटों से घंटों में खिंचती है। उसके नन्हे दाने (धातु बनाने वाले क्रिस्टल) एक-दूसरे पर सरकते हैं, जिससे कई सौ प्रतिशत तक खिंचाव संभव होता है।
डाई भरें, फिर खोलें। शीट गुहा की दीवारों से जा लगती है और कोनों तक सबसे आख़िर में पहुँचती है, इसलिए कोने सबसे पतले रह जाते हैं। प्रेस खुलता है, गर्म पुर्ज़ा बाहर निकाला जाता है, और उसका फ़्लैंज (क्लैंप किया गया किनारा) काट दिया जाता है।
मुख्य तथ्य
- सामग्री
- महीन-दाने वाली सुपरप्लास्टिक मिश्रधातुएँ: टाइटेनियम Ti-6Al-4V, एल्युमिनियम 5083 और कुछ एल्युमिनियम-लिथियम मिश्रधातुएँ, कुछ स्टेनलेस स्टील
- आम पार्ट
- विमान के दरवाज़े, एक्सेस पैनल और डक्ट, कम मात्रा के कार बॉडी पैनल, खोखली कठोर संरचनाएँ
- पार्ट का आकार
- छोटे ब्रैकेट से लेकर कई मीटर लंबे पैनल तक
- सटीकता
- डाई के आकार के क़रीब, डाई वाली तरफ़ आमतौर पर एक मिलीमीटर का कुछ दसवाँ हिस्सा, लगभग कोई स्प्रिंगबैक (लचीली वापसी) नहीं
- सतह की फ़िनिश
- डाई वाली तरफ़ चिकनी; टाइटेनियम में ऑक्सीजन-समृद्ध कठोर सतही परत हटाने के लिए सफ़ाई चाहिए
- किस बैच साइज़ के लिए उपयुक्त
- छोटी से मध्यम शृंखला: साल में सैकड़ों से कुछ हज़ार पुर्ज़े
- टूलिंग और मशीन की लागत
- केवल एक डाई, ताप-रोधी स्टील या सिरेमिक की, जोड़ीदार स्टैम्पिंग डाई से सस्ती; गर्म प्रेस बड़ा निवेश है
- गति
- धीमी: प्रति पुर्ज़ा लगभग 15 मिनट से कुछ घंटे, एल्युमिनियम में टाइटेनियम से तेज़
ताक़तें और सीमाएँ
खूबियाँ
- गहरे, जटिल आकार एक ही टुकड़े में, कई पुर्ज़ों की असेंबली की जगह
- सिर्फ़ एक डाई चाहिए, इसलिए टूलिंग सस्ती पड़ती है
- लगभग कोई स्प्रिंगबैक नहीं, इसलिए आकार सटीक रहते हैं
- डिफ़्यूज़न बॉन्डिंग (गर्मी और दबाव से जुड़ी शीटें) के साथ खोखली कठोर संरचनाएँ बनाती है
सीमाएँ
- धीमे चक्र: प्रति पुर्ज़ा मिनट से घंटे
- विशेष महीन-दाने वाली, महँगी मिश्रधातुएँ चाहिए
- असमान मोटाई: कोने और गहरी जेबें पतली हो जाती हैं
- गर्म, ऊर्जा खपाने वाली प्रक्रिया; टाइटेनियम को सुरक्षात्मक गैस और सतह की सफ़ाई चाहिए
कहाँ इस्तेमाल होती है
- विमान की संरचनाएँटाइटेनियम और एल्युमिनियम के दरवाज़े, एक्सेस पैनल और डक्ट
- जेट इंजनखोखले टाइटेनियम फ़ैन ब्लेड, जो SPF को डिफ़्यूज़न बॉन्डिंग के साथ जोड़कर बनते हैं
- ऑटोमोटिवकम मात्रा की स्पोर्ट्स और लग्ज़री कारों के एल्युमिनियम बॉडी पैनल
- वास्तुकलाघुमावदार एल्युमिनियम फ़साड और क्लैडिंग पैनल
इसे कैसे पहचानें
- एक शीट से बने गहरे, चिकने, मुलायम किनारों वाले आकार, बिना वेल्ड या जोड़ के।
- एक तरफ़ तीखी, चिकनी (डाई वाली तरफ़); दूसरी तरफ़ नरम, गोल विवरण।
- बदलती मोटाई: कोनों और गहरी जेबों में पतली, कटे किनारे पर दिखती है।
- साधारण प्रेस से ज़्यादा गहराई तक खींचती है, हमेशा उदार त्रिज्याओं के साथ।
तुलना करें
देखें
superformusa · मूल विधि: गैस गर्म शीट को फ़ीमेल डाई की गुहा में फुलाती है
superformusa · एक रूपांतर: शीट को पहले बुलबुले में फुलाया जाता है, फिर मेल टूल पर आकार दिया जाता है
superformuk · उत्पादन से निकलते असली कार बॉडी पैनल
David Kirkham · गर्म प्रेस से निकलते फ़ॉर्म किए पुर्ज़े की शॉप-फ़्लोर फ़ुटेज
असली तस्वीरें देखें
- Wikipedia: Superplastic forming — सिद्धांत, तापमान और विमानों के उदाहरण; ज़्यादातर पाठ
- Wikipedia: Superplasticity — अत्यधिक खिंचाव के पीछे का सामग्री-विज्ञान
- Wikimedia Commons फ़ोटो खोज
याद रखें
- सुपरप्लास्टिक मिश्रधातुएँ गर्म होने और धीरे खींचे जाने पर कई सौ प्रतिशत खिंचती हैं।
- गैस का दबाव शीट को एक अकेली एकतरफ़ा डाई में धकेलता है, इसलिए टूलिंग सरल रहती है।
- गहरे, जटिल, एक-टुकड़ा पैनलों के लिए आदर्श; क़ीमत है धीमे चक्र और पतले कोने।
शीट और ट्यूब फ़ॉर्मिंग में और
सभी 100 प्रक्रियाएँ
 4.1शीट मेटल बेंडिंगप्रेस ब्रेक शीट को सीधी रेखाओं में मोड़ता हैपाठ खोलें
 4.2शॉर्टस्टैम्पिंग और डीप ड्रॉइंगमेल खाती डाई शीट को काटकर आकार में दबाती हैं, अक्सर एक सेकंड मेंपाठ खोलें
 4.3मेटल स्पिनिंगरोलर घूमती डिस्क को फ़ॉर्म पर दबाता हैपाठ खोलें
 4.4फ़्लो फ़ॉर्मिंगरोलर घूमती ट्यूब को मैंड्रल पर पतला और लंबा खींचते हैंपाठ खोलें
 4.5हाइड्रोफ़ॉर्मिंगतरल का दबाव ट्यूब या शीट को डाई में धकेलता हैपाठ खोलें
 4.6इन्क्रीमेंटल शीट फ़ॉर्मिंगगोल औज़ार कसी शीट में रूपरेखाएँ खींचता है, बिना डाई केपाठ खोलें
 4.8इलेक्ट्रोमैग्नेटिक फ़ॉर्मिंगचुंबकीय पल्स धातु को बिना संपर्क के फ़िटिंग पर फेंकता हैपाठ खोलें
 4.9एक्सप्लोसिव फ़ॉर्मिंगपानी के नीचे का विस्फोट शीट को एक डाई में धकेलता हैपाठ खोलें
 4.10लेज़र पीन फ़ॉर्मिंगलेज़र शॉट एक सतह को खींचते हैं ताकि प्लेट मुड़ जाएपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।