

पल्ट्रूजन
तंतू रेझिन आणि गरम डाइमधून न थांबता ओढले जातात
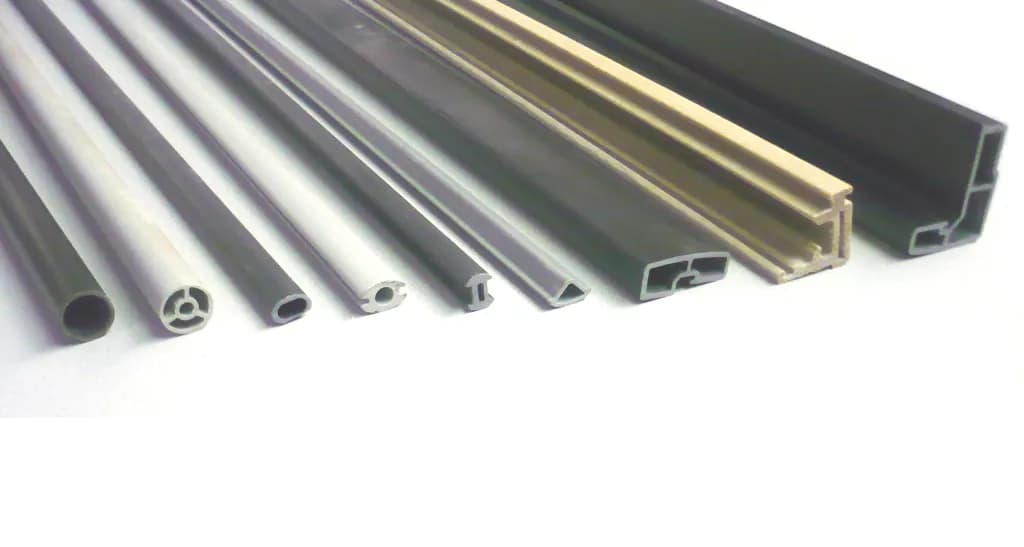
पल्ट्रूजनमध्ये अखंड तंतू रेझिन बाथमधून आणि मग गरम डाइमधून ओढले जातात, जिथे रेझिन त्यांच्याभोवती कडक होते. बाहेर येते अखंड रॉड, नळी किंवा बीम, ज्याचा छेद सर्वत्र सारखाच असतो आणि जो चालतानाच लांबीनुसार कापला जातो. फायबरग्लासच्या शिडीचे रेल, वॉकवे ग्रेटिंग आणि केबल ट्रे असे बनतात.
हे कसे चालते
तंतू पुरवा. रोव्हिंग (अखंड तंतूंचे न पिळलेले गठ्ठे) क्रीलमधून, म्हणजे बॉबिनच्या रॅकमधून, उलगडतात. प्रोफाइल रुंदीतही मजबूत असावे म्हणून अनेकदा मॅट किंवा विणलेल्या पट्ट्या जोडल्या जातात.
त्यांना रेझिनमध्ये भिजवा. तंतू उघड्या रेझिन बाथमधून जातात, किंवा रेझिन थेट डाइमध्ये इंजेक्ट केले जाते. पॉलिएस्टर, व्हिनिल एस्टर आणि इपॉक्सी हे सामान्य पर्याय आहेत.
आकार जुळवा. प्रीफॉर्मर नावाच्या मार्गदर्शक प्लेट जास्तीचे रेझिन पिळून काढतात आणि ओले तंतू अंतिम छेदाच्या जवळ आणतात.
गरम डाइमध्ये क्युअर करा. स्टीलचा डाइ, साधारणपणे सुमारे 0.5–1.5 मी लांब, अचूक आकार देतो. सुमारे 100–200 °C उष्णतेमुळे प्रोफाइल डाइमधून बाहेर पडण्यापूर्वी रेझिन कडक होते.
सतत ओढा. कॅटरपिलर बेल्ट, किंवा आलटून पालटून काम करणारे दोन क्लॅम्प, क्युअर झालेले प्रोफाइल पकडतात आणि संपूर्ण लाइन ओढतात. या ओढण्यावरूनच प्रक्रियेचे नाव पडले (pull प्लस extrusion).
लांबीनुसार कापा. फ्लाइंग सॉ, म्हणजे कापताना प्रोफाइलसोबत धावणारी करवत, लाइन न थांबवता तुकडे लांबीनुसार कापते.
मुख्य तथ्ये
- साहित्य
- बहुतेक ग्लास फायबर, तसेच कार्बन किंवा बेसाल्ट; पॉलिएस्टर, व्हिनिल एस्टर, इपॉक्सी किंवा पॉलियुरेथेन रेझिन
- सामान्य भाग
- रॉड, नळ्या, I-बीम, चॅनेल, अँगल, फ्लॅट बार, शिडीचे रेल, ग्रेटिंग बार, केबल ट्रे
- भागाचा आकार
- काही मिलिमीटरपासून सुमारे 1 मी रुंदीपर्यंतचे छेद; कोणतीही लांबी, गरजेनुसार कापलेली
- अचूकता
- आकारानुसार, छेद साधारणपणे सुमारे ±0.2–0.5 मिमीच्या आत
- पृष्ठभागाची फिनिश
- गुळगुळीत आणि रेझिनयुक्त; हवामान प्रतिरोधासाठी अनेकदा पृष्ठभागावरील पडद्याने (पातळ तंतूंचा कागद) झाकलेला
- कोणत्या बॅच आकारासाठी योग्य
- एकाच प्रोफाइलचे लांब उत्पादन, अनेकदा किलोमीटरमध्ये
- टूलिंग आणि मशीनचा खर्च
- डाइ: प्रत्येकी सुमारे $5,000 ते $100,000 पेक्षा जास्त; पूर्ण लाइन: सुमारे $100,000 ते $1 दशलक्षाहून अधिक
- वेग
- साधारणपणे प्रति मिनिट सुमारे 0.2–3 मी, चोवीस तास
ताकद आणि मर्यादा
बलस्थाने
- सतत आणि स्वयंचलित: प्रति मीटर कमी खर्च, कमी कचरा
- लांबीच्या दिशेने अतिशय मजबूत आणि ताठ, अनेकदा वजनाने 60–70 % तंतू
- ग्लास-फायबर प्रोफाइल गंजत नाहीत, हलकी असतात आणि विद्युत वाहत नाहीत
- कोणतीही लांबी एका तुकड्यात, चालतानाच कापलेली
मर्यादा
- फक्त सरळ प्रोफाइल, एकाच स्थिर छेदाची
- मॅट किंवा कापड जोडले नाही तर रुंदीच्या दिशेने खूपच कमकुवत
- प्रत्येक नवीन छेदाला स्वतःचा डाइ लागतो आणि बदलाला वेळ लागतो
- क्युअर झालेल्या थर्मोसेट प्रोफाइलचे रिसायकलिंग अवघड
कुठे वापरली जाते
- बांधकामवॉकवे ग्रेटिंग, हँडरेल, खिडक्या आणि दारांच्या चौकटीची प्रोफाइल, फायबर रीबार
- विद्युतकेबल ट्रे, शिडीचे बाजूचे रेल, इन्सुलेटिंग रॉड आणि खांब
- पायाभूत सुविधापादचारी पूल, पुलाचे डेक, कूलिंग-टॉवरच्या रचना
- ऊर्जापवनचक्कीच्या पात्यांच्या स्पारसाठी कार्बन पट्ट्या, विजेचे खांब
- रोजच्या वस्तूतंबूचे खांब, अवजारांची हँडल, रोपांचे आधार
ओळखायची कशी
- सर्वत्र अगदी सारख्या छेदाचा लांब तुकडा, करवतीने कापलेल्या टोकांसह.
- पृष्ठभागावर लांबीच्या दिशेने बारीक तंतूंच्या रेषा, कधी पातळ कागदासारख्या पडद्याखाली.
- कापलेल्या टोकावर तंतूंच्या ठिपक्यांचा दाट समूह: समोरून पाहिलेले रोव्हिंग.
- क्लासिक रूप: पिवळे, राखाडी किंवा हिरवे फायबरग्लास ग्रेटिंग, शिडीचे रेल आणि हँडरेल.
यांच्याशी तुलना
पाहा
Strongwell MC · पल्ट्रूजनची कल्पना, एका मोठ्या प्रोफाइल उत्पादकाकडून
Strongwell MC · प्रत्येक स्टेशन: फायबर क्रील, रेझिन बाथ, गरम डाइ, पुलर आणि करवत
Liberty Pultrusions · खऱ्या पल्ट्रूजन लाइन्सची कारखाना सफर
Strongwell MC · वॉकवे ग्रेटिंगमध्ये जोडलेले पल्ट्रूड बार
खरी छायाचित्रे पाहा
- Wikipedia: Pultrusion — लाइनच्या आकृतीसह आणि प्रोफाइलच्या फोटोंसह आढावा
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- पल्ट्रूजन तंतू रेझिन आणि गरम डाइमधून न थांबता ओढते.
- ते एकाच स्थिर छेदाची अखंड सरळ प्रोफाइल बनवते.
- परिणाम लांबीच्या दिशेने अतिशय मजबूत, गंजमुक्त आणि प्रति मीटर स्वस्त असतो.
कंपोझिट मधील आणखी
सर्व 100 प्रक्रिया
 10.1लेअप आणि ऑटोक्लेव्ह क्युअरिंगप्रीप्रेगचे थर साच्यावर रचलेले, व्हॅक्यूम-बॅग केलेले आणि उष्णता व दाबाखाली क्युअर केलेलेधडा उघडा
 10.2रेझिन ट्रान्सफर मोल्डिंग आणि इन्फ्यूजनसाच्यात कोरडा तंतू; द्रव रेझिन ढकलले (RTM) किंवा निर्वातने ओढले (इन्फ्युजन)धडा उघडा
 10.4फिलामेंट वाइंडिंगरेझिनने ओले केलेले तंतू फिरत्या मँड्रेलवर गुंडाळले जातातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.