

एक्स्ट्रूजन (अॅल्युमिनियम प्रोफाइल आणि प्लास्टिक पाइप)
धातू किंवा प्लास्टिक आकार दिलेल्या डायमधून ढकला
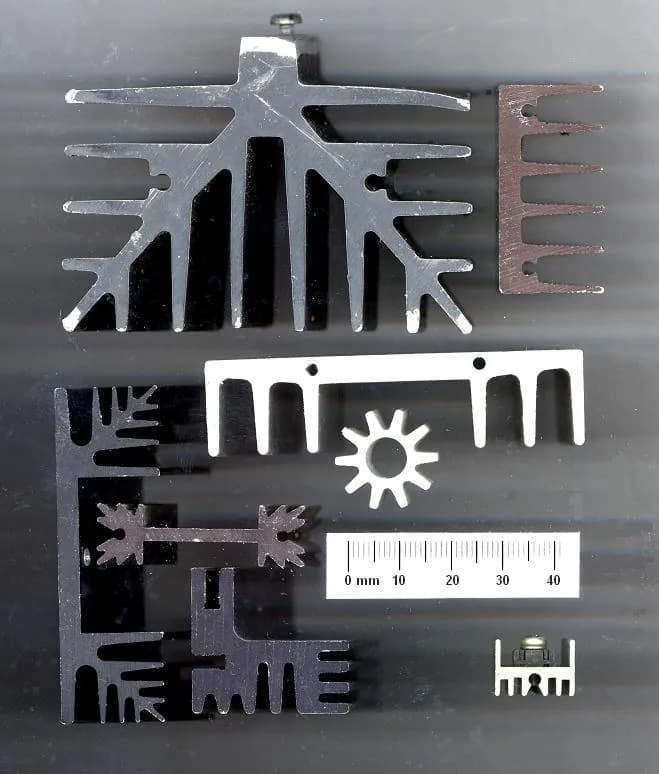
एक्स्ट्रूजनमध्ये साहित्य आकार दिलेल्या छिद्रातून (डाय) ढकलले जाते, टूथपेस्ट ट्यूबमधून बाहेर यावी तसे, आणि त्या छेदाचा लांब तुकडा मिळतो. खिडक्यांच्या चौकटी आणि हीट सिंक एक्स्ट्रूड केलेल्या अॅल्युमिनियमचे असतात; पाण्याचे पाइप आणि केबल इन्सुलेशन एक्स्ट्रूड केलेल्या प्लास्टिकचे. डाय मिळाला की तुम्ही तो आकार कोणत्याही लांबीत बनवू शकता.
हे कसे चालते
बिलेट गरम करा. बिलेट (अॅल्युमिनियमचा लहान, जाड ओंडका) सुमारे 450–500 °C पर्यंत गरम केला जातो. तो घन राहतो आणि चमकत नाही, पण दाबाखाली वाहण्याइतका मऊ होतो.
रॅमने ढकला. बिलेट गरम कंटेनरमध्ये भरला जातो. हायड्रॉलिक रॅम त्याला शेकडो ते हजारो टनांच्या बलाने ढकलतो.
डायमधून दाबून काढा. धातू डायमधून (आकार दिलेले छिद्र असलेली जाड स्टीलची तबकडी) वाहतो. तो प्रोफाइल (स्थिर छेदाचा लांब तुकडा) म्हणून बाहेर येतो. पोकळ आकारांसाठी धातू डायच्या आत मधल्या कोअरभोवती दुभंगतो आणि पुन्हा जोडला जातो.
थंड करा, ताणा आणि कापा. पुलर गरम प्रोफाइलला टेबलावरून मार्गदर्शन करतो आणि हवा किंवा पाणी त्याला थंड करते. मग तो सरळ ताणला जातो, लांबीनुसार कापला जातो, आणि अनेकदा हीट ट्रीट किंवा ॲनोडाइझ केला जातो (संरक्षक ऑक्साइड थर दिला जातो).
प्लास्टिक पाइप: स्क्रूने वितळवा. प्लास्टिकच्या गोळ्या हॉपरमधून गरम बॅरलमध्ये पडतात. फिरणारा स्क्रू (मांस दळण्याच्या यंत्रासारखा ऑगर) उष्णता आणि घर्षणाने त्यांना वितळवतो, आणि वितळलेले साहित्य न थांबता पुढे ढकलतो.
नळी बनवा. वितळलेले साहित्य डायमधील कड्याच्या आकाराच्या फटीतून, पाइपचे छिद्र बनवणाऱ्या मधल्या पिनभोवती वाहते.
थंड करा, ओढा आणि कापा. मऊ पाइप पाण्याच्या टाकीतून जातो जी त्याचा अंतिम आकार निश्चित करते. पुलर त्याला स्थिर वेगाने ओढतो, आणि करवत लांबीनुसार कापते.
मुख्य तथ्ये
- साहित्य
- अॅल्युमिनियम मिश्रधातू (धातूंमध्ये सर्वात सामान्य), तांबे, पितळ, मॅग्नेशियम; PVC, पॉलिथिलीन आणि पॉलिप्रोपिलीनसारखे प्लास्टिक
- सामान्य भाग
- खिडक्या आणि दरवाजांच्या चौकटी, हीट सिंक, रेल आणि नळ्या, पाण्याचे पाइप, केबल इन्सुलेशन, प्लास्टिक ट्रिम आणि सील
- भागाचा आकार
- सुमारे एक सेंटिमीटर ते काही दहा सेंटिमीटर रुंद अॅल्युमिनियम प्रोफाइल, अनेक मीटर लांबीत कापलेले; काही मिलिमीटर ते एक मीटरहून जास्त व्यासाचे प्लास्टिक पाइप
- अचूकता
- अॅल्युमिनियम: लहान छेदांवर सुमारे ±0.1–0.3 mm. प्लास्टिक पाइप: सहसा मिलिमीटरचे काही दशांश
- पृष्ठभागाची फिनिश
- गुळगुळीत, लांबीच्या दिशेने अस्पष्ट डाय रेषांसह; अॅल्युमिनियम अनेकदा ॲनोडाइझ किंवा रंगवलेले
- कोणत्या बॅच आकारासाठी योग्य
- लहान उत्पादनांपासून (डाय स्वस्त असतात) चोवीस तास न थांबता चालणाऱ्या प्लास्टिक लाइनपर्यंत
- टूलिंग आणि मशीनचा खर्च
- अॅल्युमिनियम डाय: अनेकदा काही शे ते काही हजार डॉलर. प्रेस आणि संपूर्ण लाइन: शेकडो हजार ते लाखो
- वेग
- अॅल्युमिनियम: संपूर्ण बिलेट काही मिनिटांत दाबला जातो. प्लास्टिक: सलग, सहसा प्रति मिनिट मीटर
ताकद आणि मर्यादा
बलस्थाने
- एकाच पासमध्ये गुंतागुंतीचे छेद, पोकळ छेदांसह
- स्वस्त डायमुळे सानुकूल प्रोफाइलची लहान उत्पादनेही परवडतात
- सलग आणि जलद, कमी वाया (भंगार टोके रिसायकल होतात)
- चांगला पृष्ठभाग, ॲनोडायझिंग किंवा रंगवण्यासाठी तयार
मर्यादा
- फक्त स्थिर छेद; लांबीवरील छिद्रे किंवा वैशिष्ट्ये नंतर मशीन करावी लागतात
- खूप पातळ भिंती आणि तीक्ष्ण कोपरे मिळवणे कठीण
- लांब प्रोफाइल पिळले किंवा वाकले जाऊ शकतात आणि सरळ ताणावे लागतात
- स्टीलसारख्या कठीण धातूंना खूप जास्त बल लागते आणि डाय लवकर झिजतात
कुठे वापरली जाते
- बांधकामखिडक्या आणि दरवाजांच्या चौकटी, पडदा-भिंतीचे भाग, रेलिंग, PVC निचऱ्याचे पाइप
- इलेक्ट्रॉनिक्सहीट सिंक, उपकरणांचे हाउसिंग, LED स्ट्रिप प्रोफाइल
- वाहतूकरेल्वे आणि बसच्या बॉडीचे भाग, रूफ रेल, बंपर बीम
- प्लंबिंग आणि सेवापाणी आणि गॅस पाइप, केबल नळ्या, केबल इन्सुलेशन
- ग्राहक वस्तूपडद्याचे रेल, शिडीचे रेल, बागेचे पाइप
- अन्न (तेच तत्त्व)पास्ता, न्याहारीचे धान्य, स्नॅक्स
ओळखायची कशी
- संपूर्ण लांबीभर छेद अगदी तोच असतो; कापलेले टोक संपूर्ण प्रोफाइल दाखवते.
- लांबीच्या दिशेने बारीक सरळ रेषा (डाय रेषा), उघड्या अॅल्युमिनियमवर प्रकाशात सर्वात सहज दिसतात.
- करवतीने कापलेली टोके, छिद्रे आणि खाचा नंतर मशीनिंगने जोडलेल्या.
- प्लास्टिक पाइपवर, पाइप लाइनमधून बाहेर पडताना लांबीभर पुन्हा पुन्हा छापलेला मजकूर.
यांच्याशी तुलना
पाहा
Hydro · संपूर्ण अॅल्युमिनियम मार्ग, पायरी पायरीने समजावलेला
corematerials · रॅम, बिलेट आणि डायचा सोपा छेदचित्र
Hydro · बिलेटचे प्रोफाइल करणारा खरा प्रेस
Machine GPM · प्लास्टिक पाइप लाइन: एक्स्ट्रूडर, कूलिंग टाकी, पुलर आणि करवत
खरी छायाचित्रे पाहा
- Wikipedia: Extrusion — डायरेक्ट आणि इनडायरेक्ट एक्स्ट्रूजनच्या आकृत्या, प्रोफाइल आणि डायचे फोटो
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- एक्स्ट्रूजन साहित्य आकार दिलेल्या डायमधून ढकलते; उत्पादन कोणत्याही लांबीसाठी तोच छेद राखते.
- अॅल्युमिनियम रॅमने एका वेळी एक बिलेट ढकलले जाते; प्लास्टिक वितळवून स्क्रूने न थांबता ढकलले जाते.
- स्वस्त डाय सानुकूल प्रोफाइल, लहान उत्पादनांतही, परवडणारे बनवतात.
बल्क फॉर्मिंग मधील आणखी
सर्व 100 प्रक्रिया
 3.1शॉर्टफोर्जिंग (ओपन-डाय आणि क्लोज्ड-डाय)तप्त धातू सपाट किंवा आकाराच्या डायमध्ये दाबाधडा उघडा
 3.2रोलिंगफिरत्या रोलमधील फटीतून धातू ओढाधडा उघडा
 3.4वायर ड्रॉइंगरॉड अधिकाधिक लहान डायमधून ओढाधडा उघडा
 3.5कोल्ड हेडिंगतार कापून ब्लँक बनवा आणि थंड अवस्थेत डोके ठोकाधडा उघडा
 3.6थ्रेड रोलिंग आणि टॅपिंगब्लँकवर धागा दाबा, किंवा छिद्रात कापा किंवा दाबाधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.